Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem: Unsere Ingenieure begleiten Sie vom Konzept bis zur Produktion. Neue Leistungen entdecken

Zum Inhalt wechseln
info@yijinsolution.com
+1 844 598 7800
Chat
DE
DE
EN ES FR
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitungsdienstleistungen
      • CNC-Fräsen China
      • CNC-Drehen China
      • CNC-Holzfräsen China
      • CNC-Bearbeitung China
      • Schnelle CNC-Bearbeitung
      • CNC-Kleinserien-Bearbeitung
      • Hochvolumige CNC-Bearbeitung
      • Schweizer Zerspanungsdienst
    • Blechbearbeitung
      • Laserschneiden
      • Wasserstrahlschneiden
      • Plasmaschneiden
      • Metallbiegen
      • Stanzen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • 3D-Druck
        • 3D-Druck von Metall
      • Herstellung von Impellerpumpen
      • Spritzgießen
      • Schnelles Prototyping
      • Kundenspezifische Kunststoffteile
      • Kostenlose DFM-Review-Dienstleistungen
  • Industrie
    • Luft- und Raumfahrt
      • Hersteller von Turbinenschaufeln für die Luft- und Raumfahrt
    • Automobilindustrie
    • Konsumgüter
    • Medizinische
      • Anwendungen für die Schraubenziehung
      • Drehen von Anwendungen
    • Maritim
    • Verteidigung
      • Anwendungen für das Automatendrehen
      • Drehen von Anwendungen
    • Robotik
      • Humanoide Roboterteile Hersteller
  • Lösungen
        • Lösungen für die Entwicklung neuer ProdukteVon frühen Konzepten bis zur skalierbaren Produktion – alles in einem Workflow.
          • Ideenfindung & Konzeptentwicklung
          • Produktdesign
          • Entwicklung von Prototypen
          • Tests & Validierung
          • Produktionsentwicklung
  • Material
    • CNC-Metall Bearbeitung
      • Aluminium
      • Messing
      • Kupfer
      • Iconel
      • Magnesium
      • Stahl
      • Rostfreier Stahl
      • Titan
    • CNC-Kunststoff Prototyping
      • ABS
      • Acetal
      • Acryl
      • HDPE
      • Nylon PA
      • PEEK
      • Phenolisch
      • Polycarbonat
      • Polypropylen
      • PVC
      • UHMW PE
    • Bleche
      • Aluminium
      • Kupfer
      • Rostfreier Stahl
      • Stahl
    • Andere
      • Kohlefaser
      • Gummi
      • Holz
  • Ressourcen
    • Ressourcen für die Herstellung

      • CNC-Führungen
      • Blech-Führungen
      • Führungen für Befestigungselemente
      • Leitfäden zum Gießen
      • Materielle Leitfäden
      • Oberflächenbehandlung
      • Einblicke in die Industrie
      • Fallstudien
      • Blog
      • Newsroom
      • Galerie

      Ultimative Leitfäden

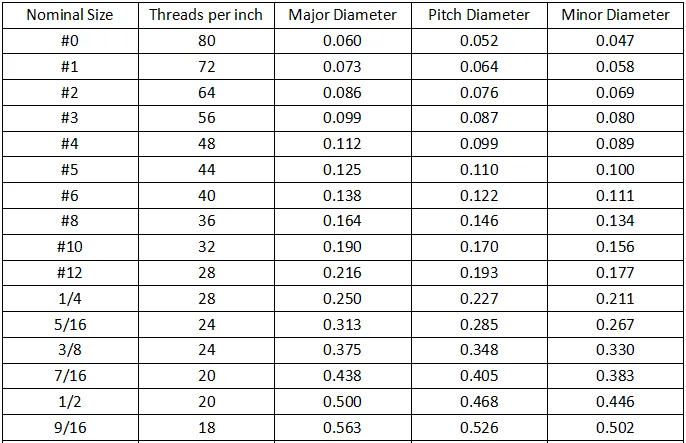
      Tabelle 2 Durchmesser/Steigung der gebräuchlichsten metrischen Feingewinde

      Vollständiger Leitfaden für Gewindegrößen

      cnc-Bearbeitungstoleranzen mm

      CNC-Bearbeitungstoleranzen verstehen MM

      cnc-Bearbeitung von Zahnrädern

      CNC-Bearbeitung von Zahnrädern | Expert Manufacturing

  • Unternehmen
    • Über
    • Kontakt
    • Kundenstimmen
Angebot anfragen
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
Angebot anfragen
  1. Startseite
  2. Dienstleistungen
  3. Druckgießen

Druckguss-Dienstleistungen

Präzisions-Druckgussteile aus Aluminium, Zink und Magnesium für Automobil-, Elektronik- und Industriebaugruppen. Wir betreiben Warmkammer-, Kaltkammer- und Schwerkraftgusslinien mit eigener Werkzeugfertigung, CNC-Bearbeitung und Galvanisierung in unserem 12.000 m² großen Werk in Shenzhen.

Laden Sie Ihr 3D-Modell oder Ihre 2D-Zeichnung hoch und erhalten Sie innerhalb von 24 Stunden eine DFM-Analyse und ein Werkzeugangebot.

  • Toleranzen von ±0,10 mm an Gussmerkmalen, ±0,30 mm Standard; engere Toleranzen nach CNC-Finishing möglich
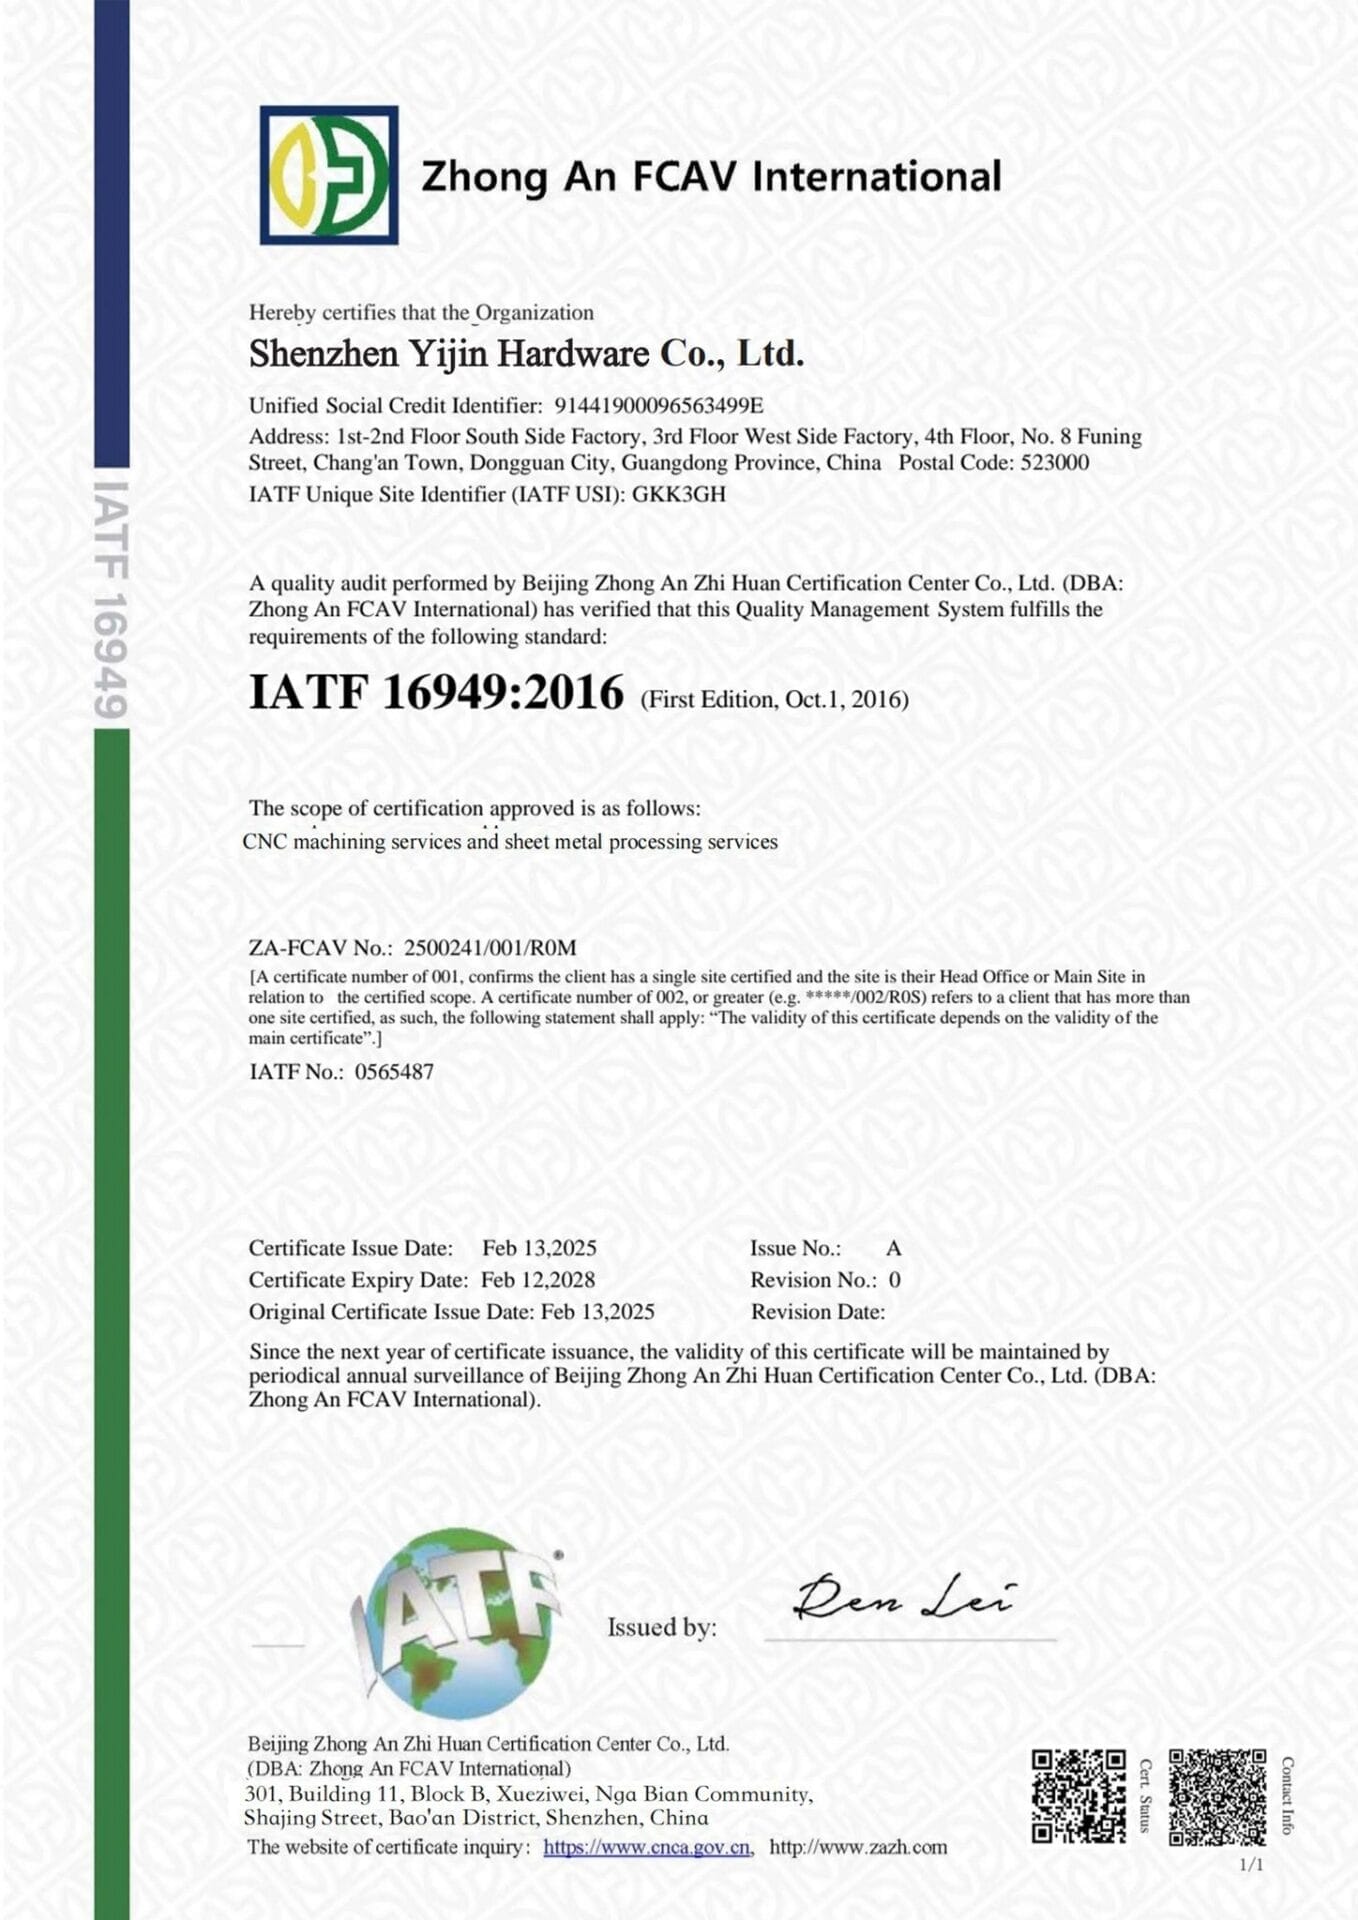
  • IATF 16949, ISO 9001 und ISO 14001 zertifiziert
  • Stückzahlen von 500 Prototypenteilen bis über 500.000 pro Jahr
Jetzt kostenlos anfragen
Druckguss-Dienstleistungen

Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten
Acer vertraut unsDell vertraut unsAsus vertraut unsLenovo vertraut unsGoogle vertraut unsNikon vertraut uns

Unsere Druckguss-Services

Wir bieten das komplette Druckgießen aus einer Hand. Jeder Prozess läuft auf eigenen Fertigungslinien mit vollständiger Rückverfolgbarkeit von der Metallschmelze bis zum fertigen, geprüften Teil.

Warmkammer-Druckgießen

Warmkammer-Maschinen halten Zink- und Magnesiumlegierungen im Inneren der Maschine flüssig und drücken das Metall über einen Gänsehals mit Zykluszeiten von etwa 20 Sekunden in die Form. Am besten geeignet für Zink-Zamak-Teile und kleine Magnesium-Bauteile bis 2 kg. Wir betreiben Warmkammerpressen von 80 bis 400 Tonnen.

Kaltkammer-Druckgießen

Kaltkammerpressen verarbeiten Aluminium, Messing und höhertemperierte Legierungen, die einen Warmkammer-Gooseneck korrodieren würden. Metall wird in einen Kaltkammer-Schusszylinder dosiert und dann mit Einspritzdrücken von 70 bis 175 MPa in die Form gepresst. Standard-Tonnenbereich 250 bis 3.000 Tonnen. Erforderlich für alle Aluminium-Druckgussverfahren.

Schwerkraftkokillenguss

Beim Schwerkraftguss werden geschmolzene Aluminium- oder Kupferlegierungen ohne äußeren Druck in dauerhafte Formen aus Stahl oder Gusseisen gegossen. Langsamer als Druckguss, aber bevorzugt für dickwandige Teile, warmbehandelbares Aluminium und Gussteile, bei denen die Porositätskontrolle wichtig ist. Ideal für kleine bis mittlere Stückzahlen.

Druckguss-Werkzeugbau

Der betriebseigene Formenbau entwirft und fertigt Formen aus H13- und SKD61-Werkzeugstahl. Die Werkzeugkosten reichen von 8.000 $ für einfache Einzelkammer-Zinkformen bis zu über 80.000 $ für komplexe Mehrfachgleit-Aluminiumwerkzeuge. Erwartete Werkzeugstandzeit: 100.000 Schüsse für Aluminium und bis zu 1.000.000 Schüsse für Zink.

Weitere CNC-Bearbeitung

CNC-Fräsen und -Drehen fügen Gewinde, Bohrungen und eng tolerierte Merkmale hinzu, die nicht direkt gegossen werden können. Toleranzen bis ±0,02 mm auf bearbeiteten Oberflächen. Integrierte Bearbeitung hält das Teil vom Guss bis zur Endprüfung im selben Qualitätssystem.

Galvanisieren und Oberflächenbehandlung

Pulverbeschichten, Eloxieren (Typ II und Typ III), Chromatieren, Nasslackieren und Galvanisieren im Haus. Kugelstrahlen und Vibrationsentgraten sind Standard. Salzsprüh-, Haftungs- und Schichtdickentests sind bei galvanisierten Aufträgen inklusive.

Von der Idee zur Serie

Das Druckgießen ist Teil eines größeren Produktentwicklungszyklus. Wir begleiten den gesamten Weg vom ersten Konzept und der DFM-Analyse über die Werkzeugkonstruktion, Prototypen-Gussteile und die Erstmusterprüfung bis zur Serienfertigung. Unser Engineering-Team arbeitet mit Ihnen ab der ersten CAD-Datei zusammen, um Wandstärke, Entformungsschräge, Trennebene und Angusssystem auf die Gießbarkeit abzustimmen. Nach der Werkzeugabnahme läuft die Serie auf denselben Pressen und mit demselben Prüfsystem, mit dem Ihr Prototyp gefertigt wurde.

Sprechen Sie mit unserem Team
Mehr erfahren

Druckguss: Fertigungskapazitäten

Diese Spezifikationen gelten für unsere Druckguss-Fertigungslinien. Engere Toleranzen und größere Teileabmessungen sind auf Anfrage nach technischer Prüfung möglich.

Merkmal Beschreibung
Präzisionstoleranz ±0,10 mm
Standard-Toleranz ±0,30 mm
Standard-Vorlaufzeit Formwerkzeug + Muster: 25–35 Tage; Serienfertigung: 7–15 Tage
Maximale Teilegröße 400 × 400 × 200 mm

Druckguss-Werkstoffe

Wir gießen die unten aufgeführten Legierungen. Jede Schmelze wird durch spektrographische Analyse verifiziert, mit Werkszeugnissen und Chargenrückverfolgbarkeit bei jeder Bestellung.

Aluminium-Legierungen

Typ Gängige Klassen
Allzweck-Aluminium A380, ADC12, A383
Dünnwandige und flüssigkeitsdichte Gussteile A360, A413
Aushärtbares Aluminium A356, A357

Zink- und Zamak-Legierungen

TypGängige Klassen
Standard-ZamakZamak 3 (ASTM AG40A), Zamak 5, Zamak 7
ZA-Serie (hochfest)ZA-8, ZA-12, ZA-27
Spezial-ZinkACuZinc5, EZAC


Magnesium-Legierungen

TypGängige Klassen
Magnesium für den AllgemeinbedarfAZ91D, AM60B
Duktiles MagnesiumAM50A, AM20
Hochtemperatur-MagnesiumAS21, AE42


Kupferbasislegierungen

TypGängige Klassen
MessinggussC85400, C85800 (YBSC2, YBSC6)
Bleihaltiges RotgussC83600, C84400
GussbronzeC90300, C95400 (Aluminiumbronze)


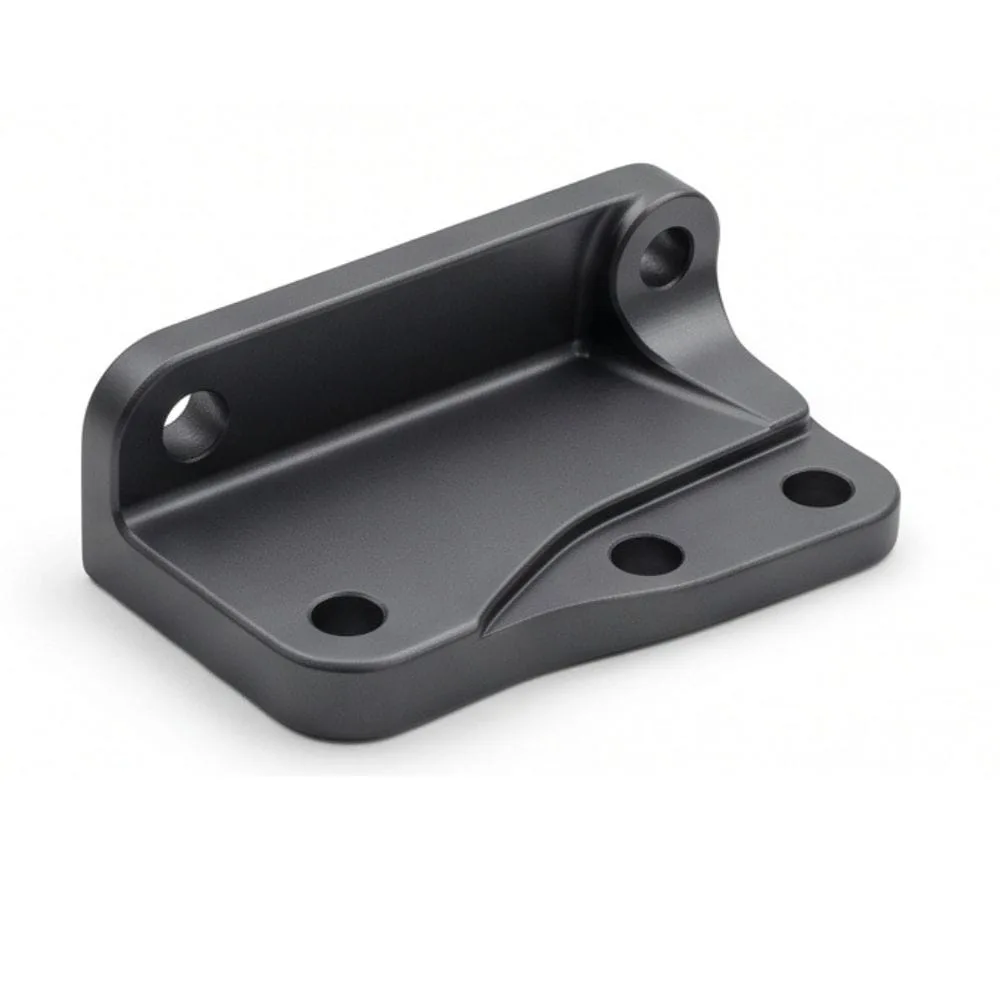
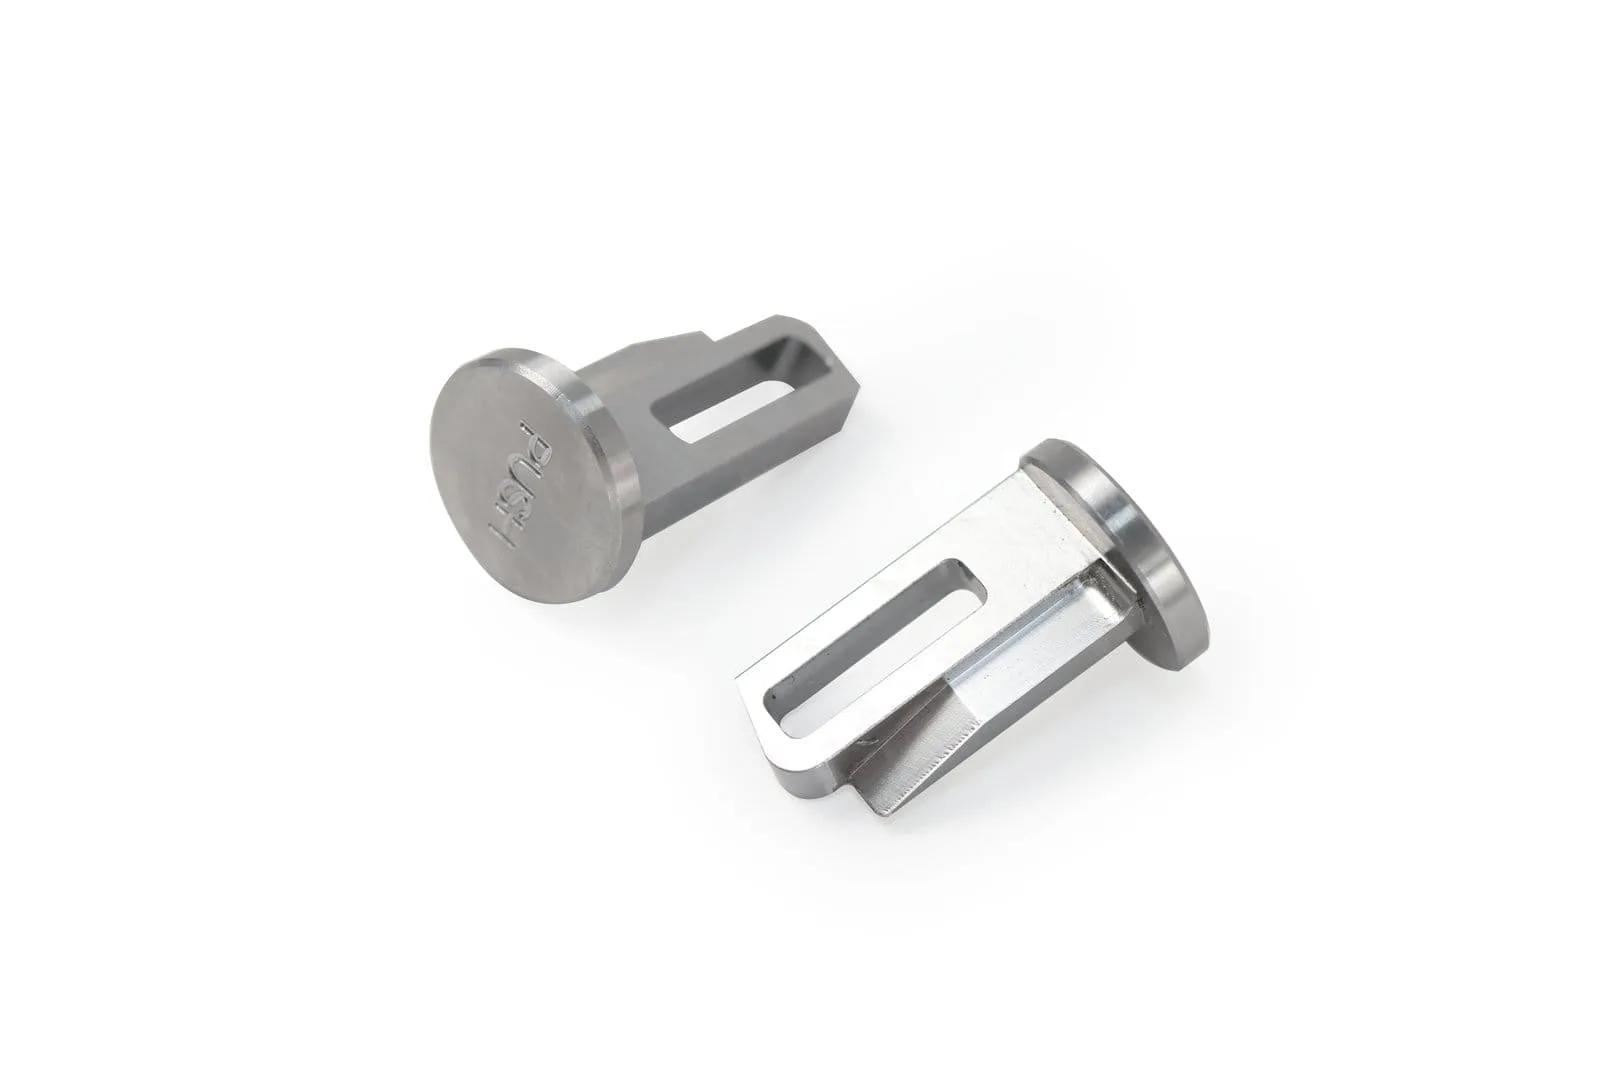
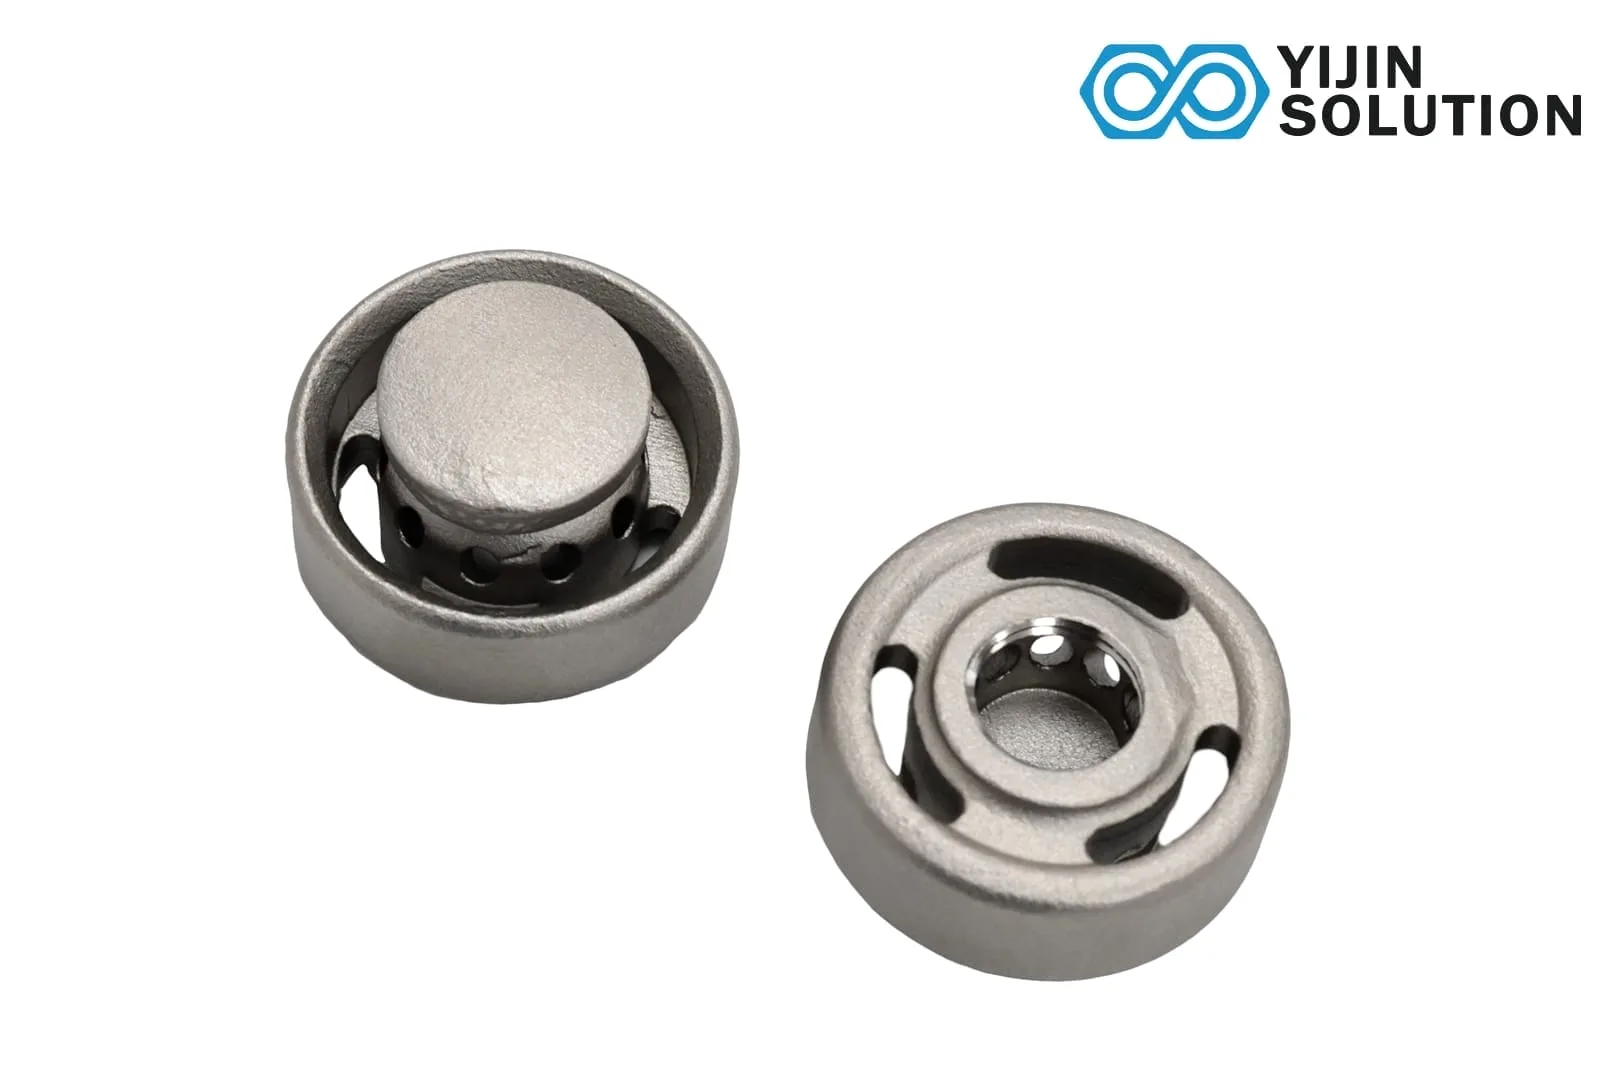
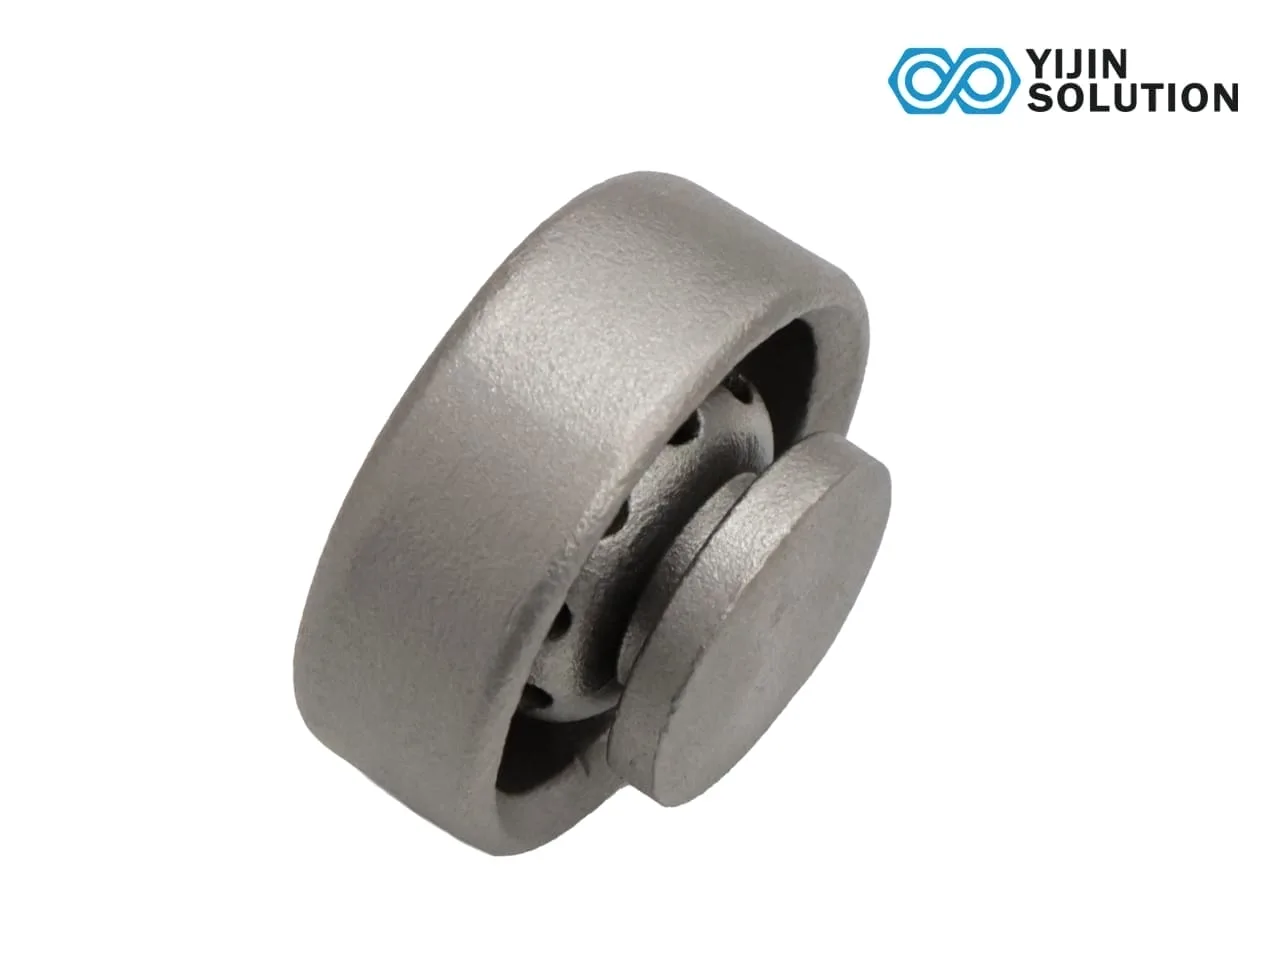
Beispiel eines Druckgussteils

Oberflächenbehandlung beim Druckguss

Wir führen Oberflächenbehandlungen im Haus durch, um Qualität und Lieferzeit zu steuern. Jede der folgenden Oberflächen verbessert Korrosionsbeständigkeit, Optik und Verschleißverhalten des Gussteils.

Oberflächenbehandlung

SPEZIFIKATION

Bauteil im Gusszustand und nach Kugelstrahlen

Gusszustand und Kugelstrahlen

Die Teile verlassen die Presse bereits entgratet und ohne Angüsse. Anschließend werden sie mit Stahl- oder Keramikstrahlmittel gestrahlt, was eine gleichmäßige matte Oberfläche erzeugt, restliches Trennmittel entfernt und die Poren des Gussteils öffnet, um die Haftung der Beschichtung zu verbessern. Dies ist die Standardoberfläche für unbehandelte Aluminium- und Zinkgussteile.

Pulverbeschichtung

Pulverbeschichtung

Das Pulver wird elektrostatisch aufgetragen und im Ofen bei 180–200 °C eingebrannt. Die resultierende Beschichtung ist 60–120 Mikrometer dick und bietet 500–1.000 Stunden Salzsprühnebelbeständigkeit. Farben sind nach RAL, Pantone und kundenspezifisch erhältlich. Häufig verwendet bei Automobilhaltern, Gerätegehäusen und Beleuchtungskomponenten.

Eloxieren

Eloxieren

Schwefelsäure-Typ-II-Eloxieren für allgemeinen Korrosionsschutz und Farbeinfärbung. Hartcoat-Typ-III-Eloxieren erzeugt Schichten von 25 bis 75 Mikrometern Dicke für Verschleiß- und Abriebfestigkeit. Aluminiumguss eloxiert aufgrund des Siliziumgehalts zu einer dunkleren, weniger gleichmäßigen Oberfläche als Aluminium-Knetlegierungen. Verarbeitet nach MIL-A-8625.
Chromatierung

Chromatierung

Ein chemisches Passivierungsverfahren für Zink- und Aluminiumguss, erhältlich in Gelb, Klar und Blau. Dreiwertige Chromat-Formulierungen sind RoHS-konform und die Standardwahl für Automobil- und Elektronikanwendungen. Die Beschichtung ist unter 2 Mikrometer dick, sodass die Maßhaltigkeit erhalten bleibt. Sie verbessert zudem die Lackhaftung und bietet 96–240 Stunden Salzsprühbeständigkeit.

Galvanisieren

Galvanik

Dekorative und funktionale Galvanisierung, einschließlich Glanzchrom, Satin-Nickel, Kupferhaftschicht und Zinn. Häufig auf Zink-Zamak-Teilen für Sanitär, Automobilzierrat und Konsumgüter-Hardware. Schichtdicke 5 bis 30 Mikrometer je nach Anwendung. Unterstützt die Standards ASTM B456 für dekoratives Chrom und ASTM B633 für Zink.

Nasslackierung und CED

Flüssiglack und kathodische Tauchlackierung (CED) für Teile, die dicke Beschichtungen oder Kantenabdeckung benötigen. CED liefert gleichmäßige 20 bis 40 Mikrometer dicke Beschichtungen auf komplexen Geometrien und ist der Automobilstandard für Unterbodenhalter und Batteriegehäuse.

Fallstudie

Weiterlesen ›
“

Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.
vextron
VEXTRON SEMICONDUCTOR
Weiterlesen ›

⚑ Herausforderung

Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,10 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.

✓ Lösung

Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.

Aufträge +50 %
Weiterlesen ›
“

Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.
aleniaspace
THALES ALENIA SPACE
Weiterlesen ›

⚑ Herausforderung

Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,10 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.

✓ Lösung

Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch ISO 9001-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,01 mm bei Titan- und 7075-Aluminium-Bauteilen.
Ausbeute 99,5 %
Weiterlesen ›
“

Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.

vextron
VEXTRON SEMICONDUCTOR
Weiterlesen ›

⚑ Herausforderung

Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,10 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.

✓ Lösung

Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.

Aufträge +50 %
Weiterlesen ›
“

Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.

aleniaspace
THALES ALENIA SPACE
Weiterlesen ›

⚑ Herausforderung

Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,10 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.

✓ Lösung

Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch ISO 9001-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,01 mm bei Titan- und 7075-Aluminium-Bauteilen.

Ausbeute 99,5 %
Weiterlesen ›
“

Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.

vextron
VEXTRON SEMICONDUCTOR
Weiterlesen ›

⚑ Herausforderung

Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,10 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.

✓ Lösung

Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.

Aufträge +50 %
Weiterlesen ›
“

Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.

aleniaspace
THALES ALENIA SPACE
Weiterlesen ›

⚑ Herausforderung

Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,10 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.

✓ Lösung

Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch ISO 9001-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,01 mm bei Titan- und 7075-Aluminium-Bauteilen.

Ausbeute 99,5 %

Starten Sie Ihr erstes Druckgussprojekt

Der Weg vom 3D-Modell zum gelieferten Gussteil ist einfach. In vier Schritten starten Sie Ihr Druckgussprojekt.

Jetzt kostenlos anfragen
Symbol für Angebot anfragen

Angebot einholen

Laden Sie Ihr 3D-Modell, Ihre 2D-Zeichnung oder ein Musterteil hoch. Erhalten Sie ein Angebot für Werkzeug und Stückpreis innerhalb von 25–35 Tagen.
Production icon

Produktion

Unser Konstruktionsteam führt eine DFM-Analyse durch und baut anschließend das Werkzeug. Die Erstmuster werden geprüft, bevor die Serienfertigung freigegeben wird.
Symbol für Qualitätskontrolle

Qualitätskontrolle

Jede Charge wird nach Ihrer Zeichnung geprüft – mit Koordinatenmessung, Röntgenprüfung auf innere Porosität bei kritischen Teilen und mechanischen Tests, wo spezifiziert.
Symbol für Lieferung

Lieferung

Gussteile werden mit Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, Salzsprüh- und Härteergebnissen geliefert. Express-Luftfracht ist für Erstmuster und terminkritische Aufträge verfügbar.
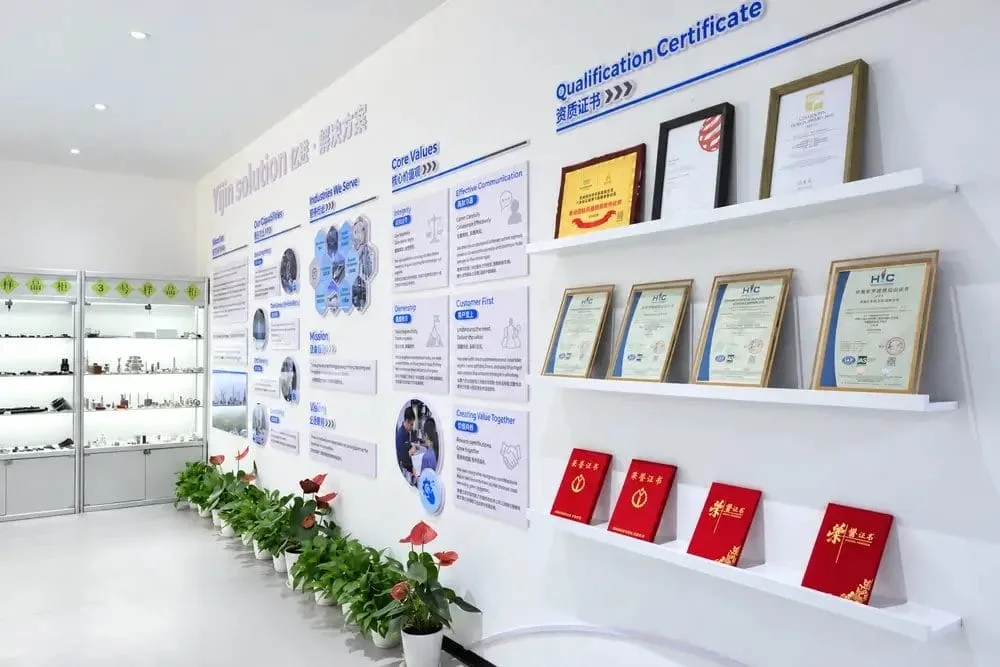
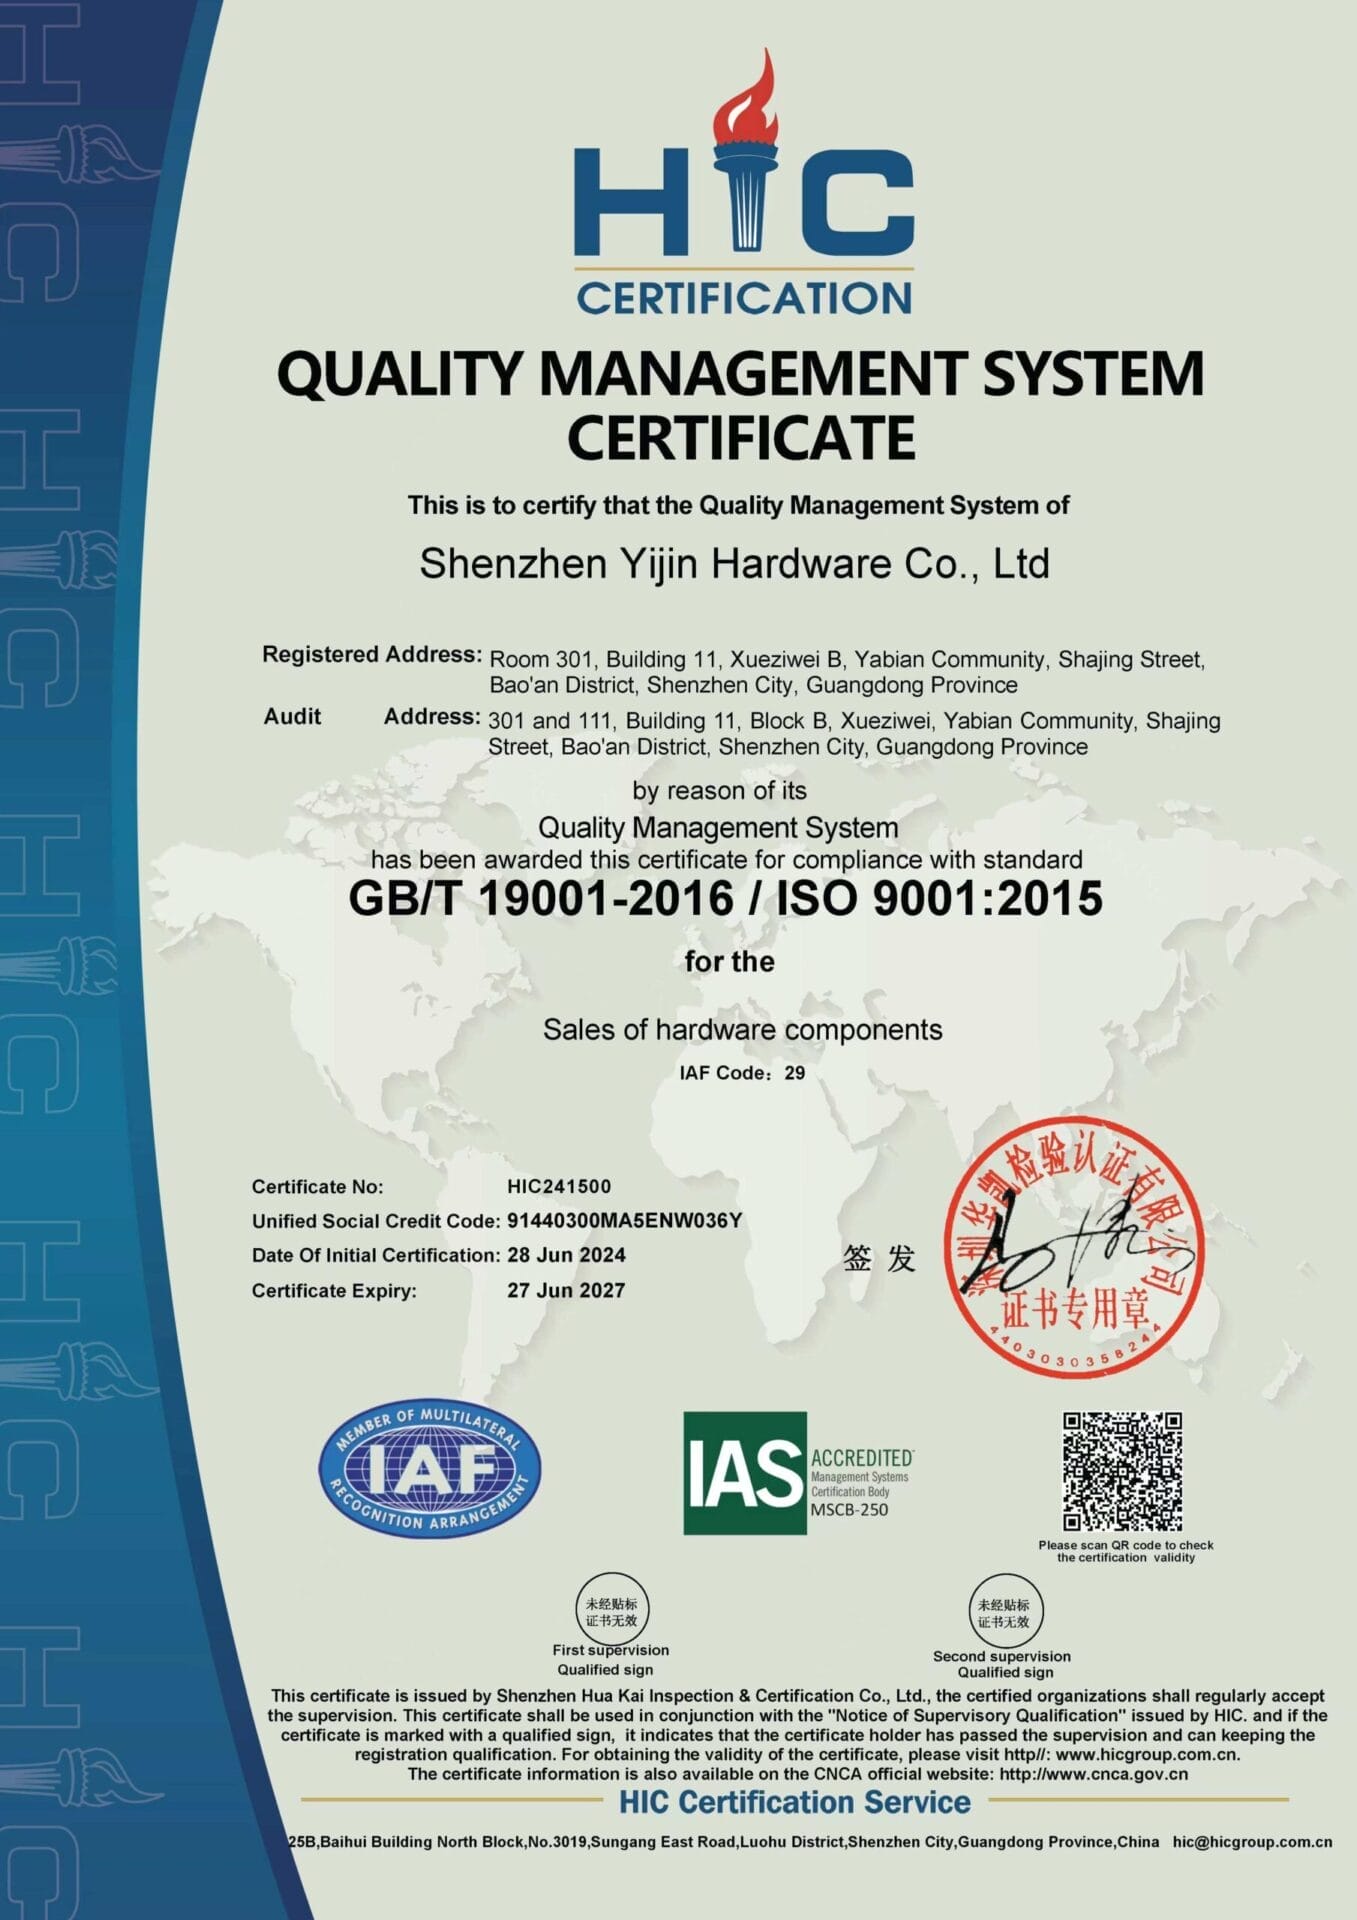
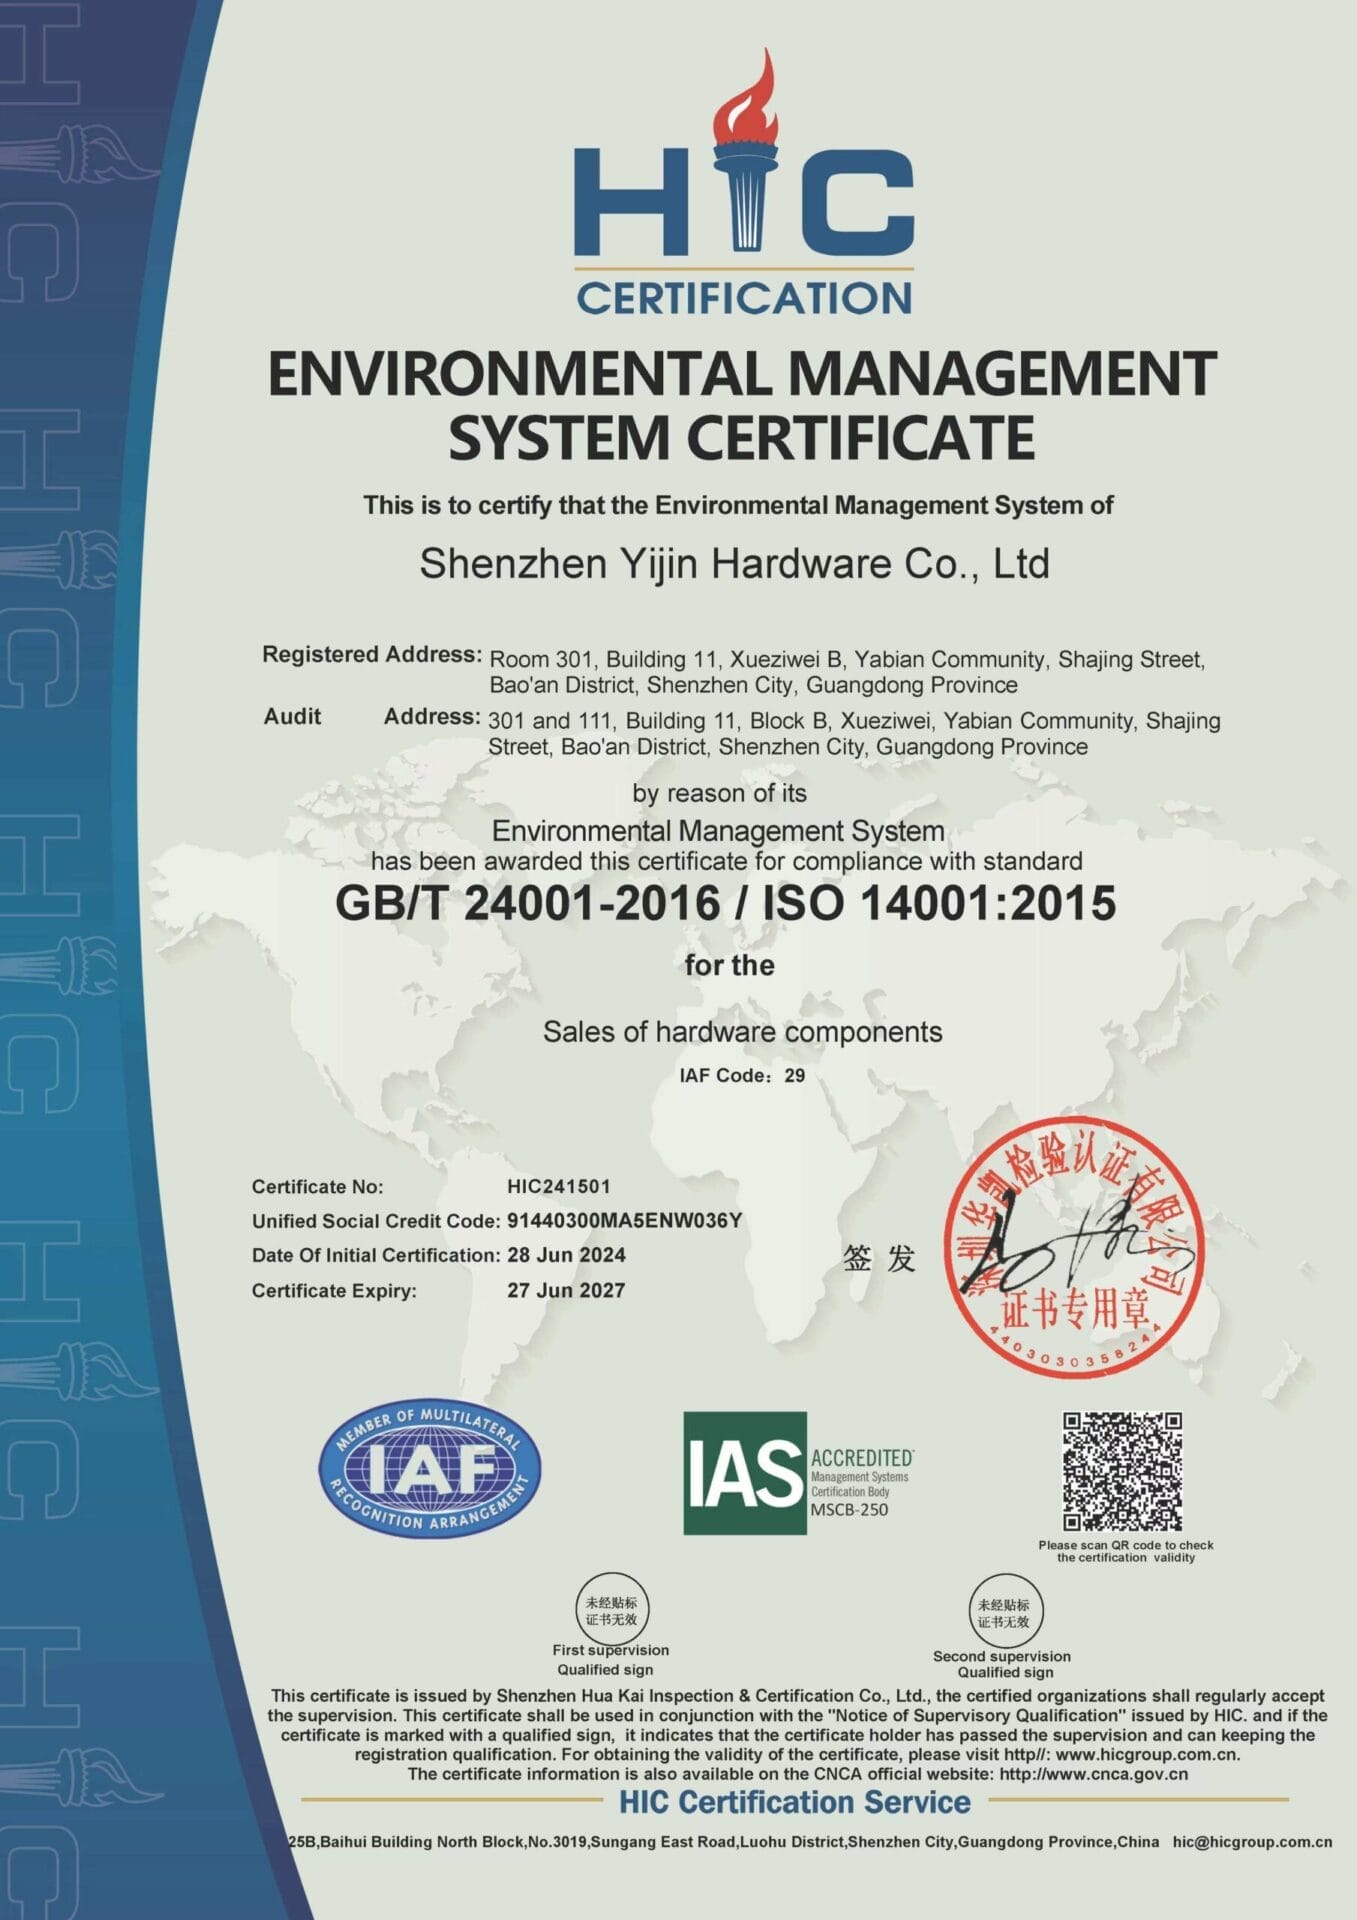
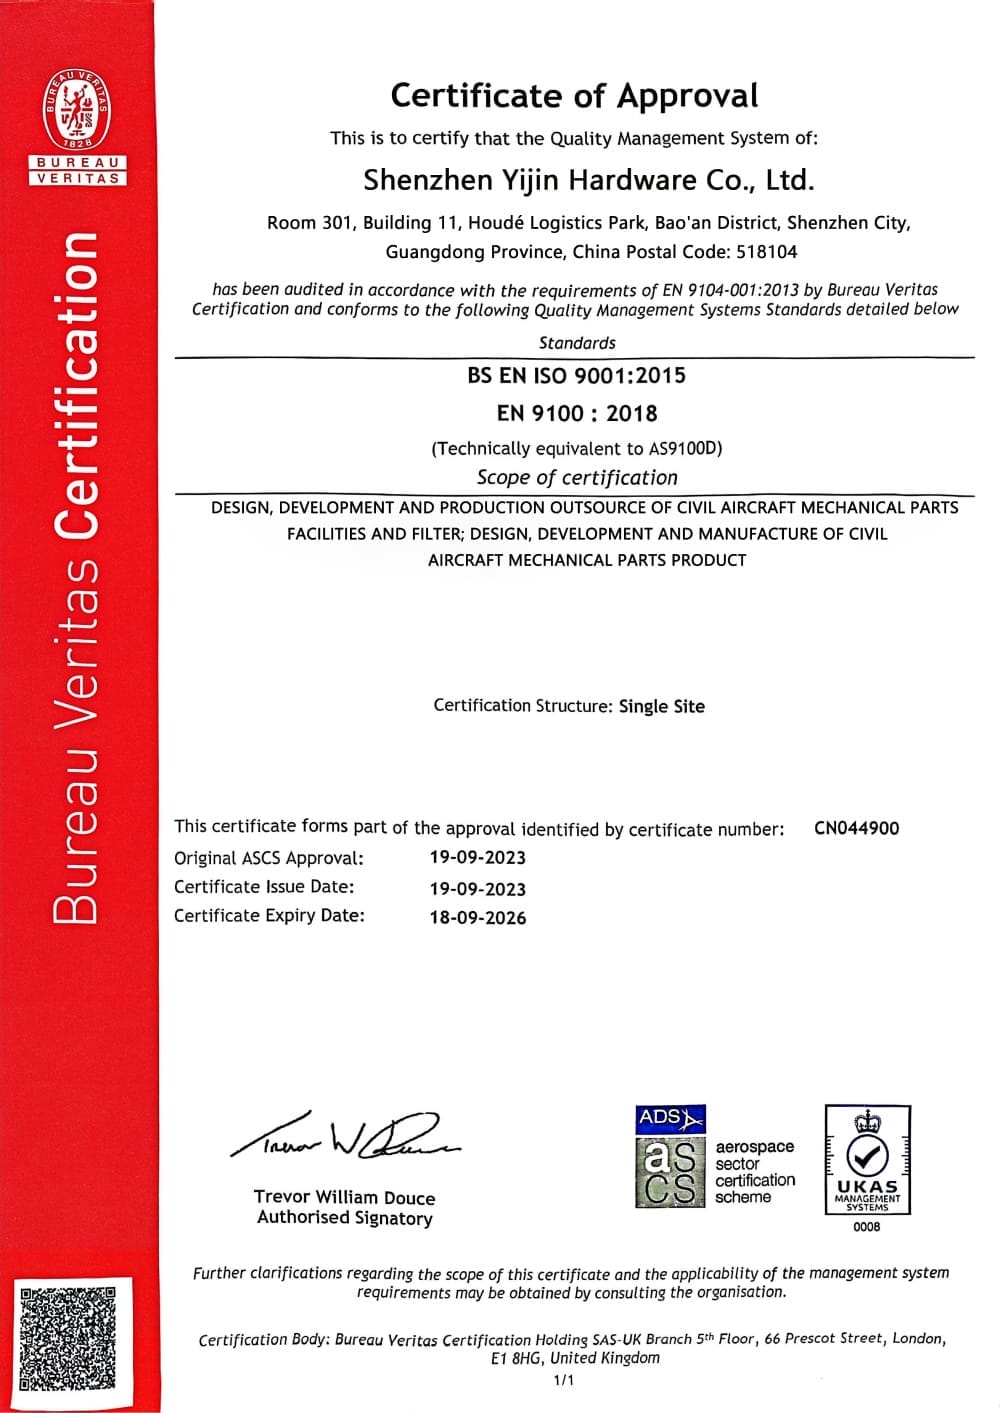
Unsere Zertifizierungen

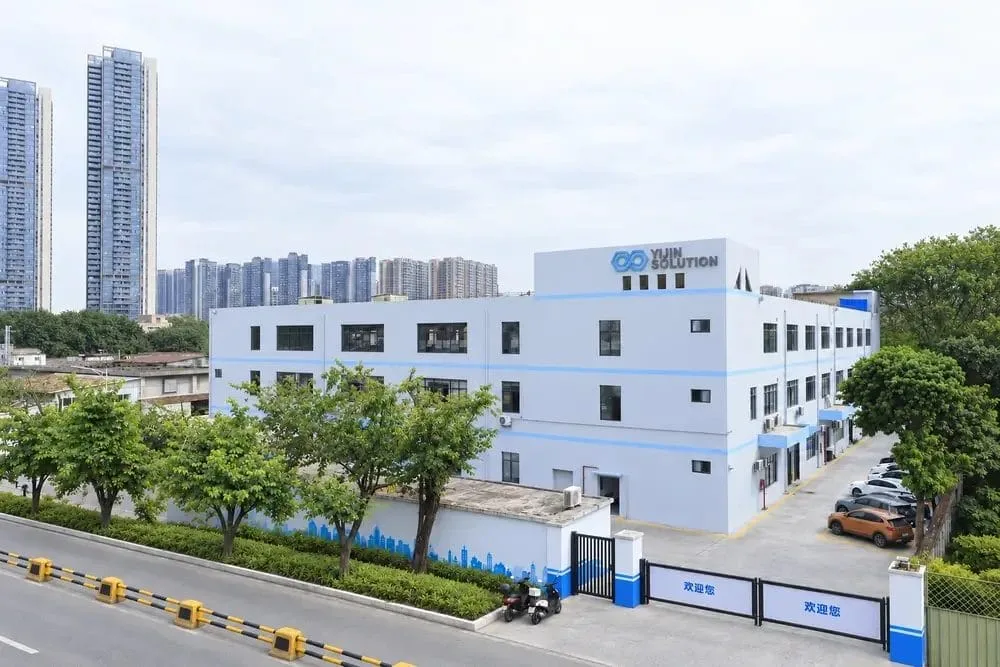
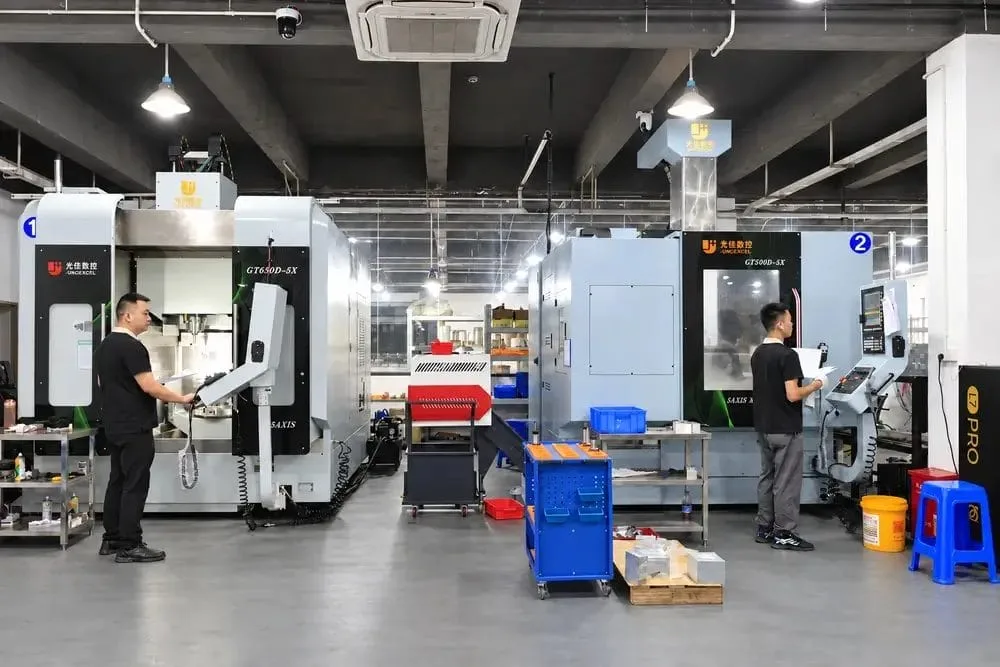
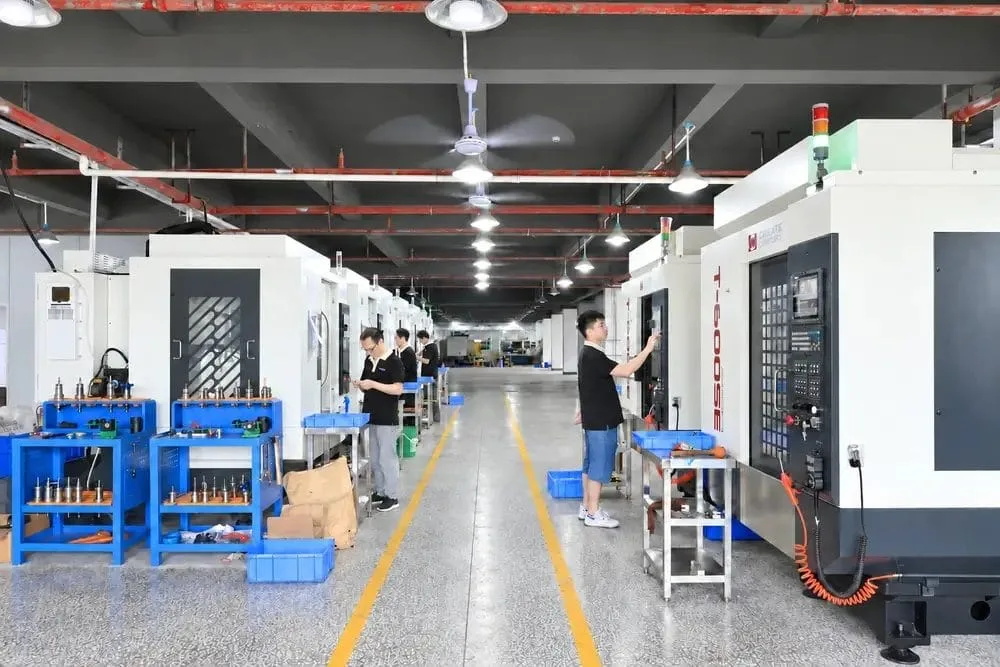
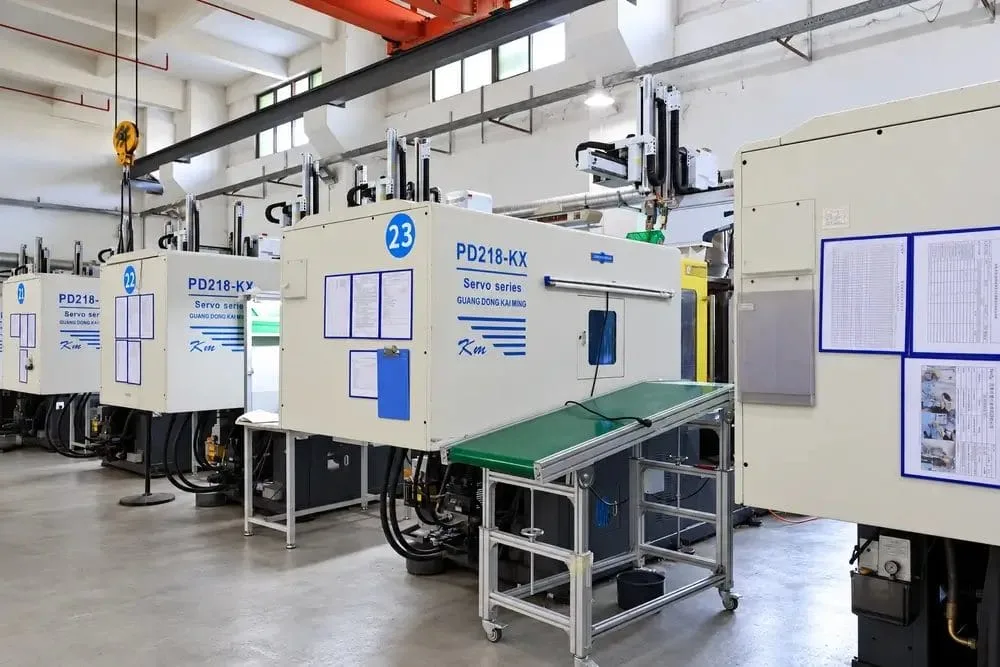
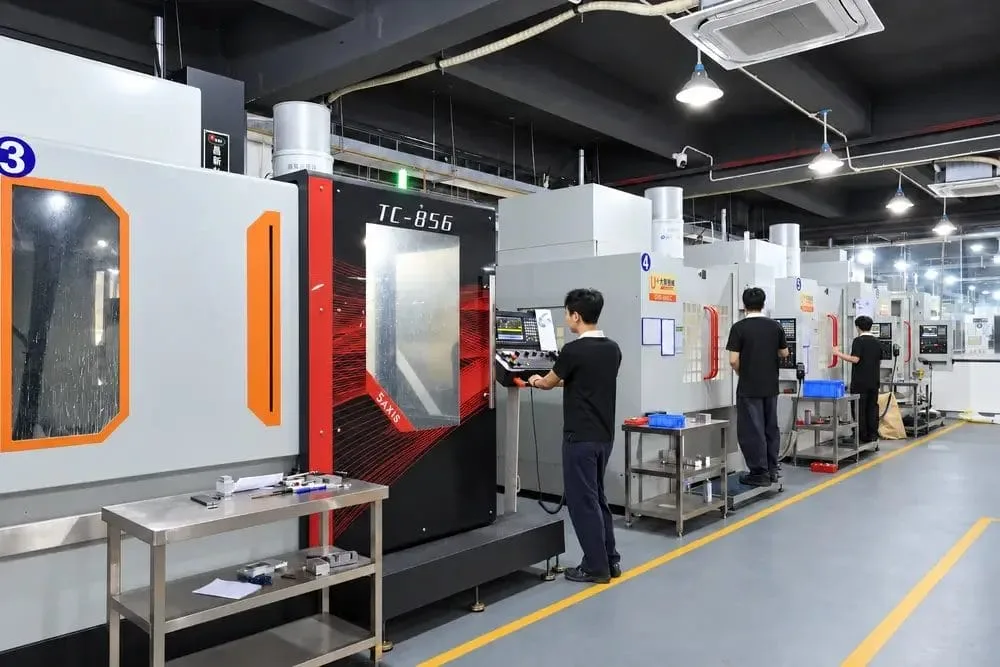
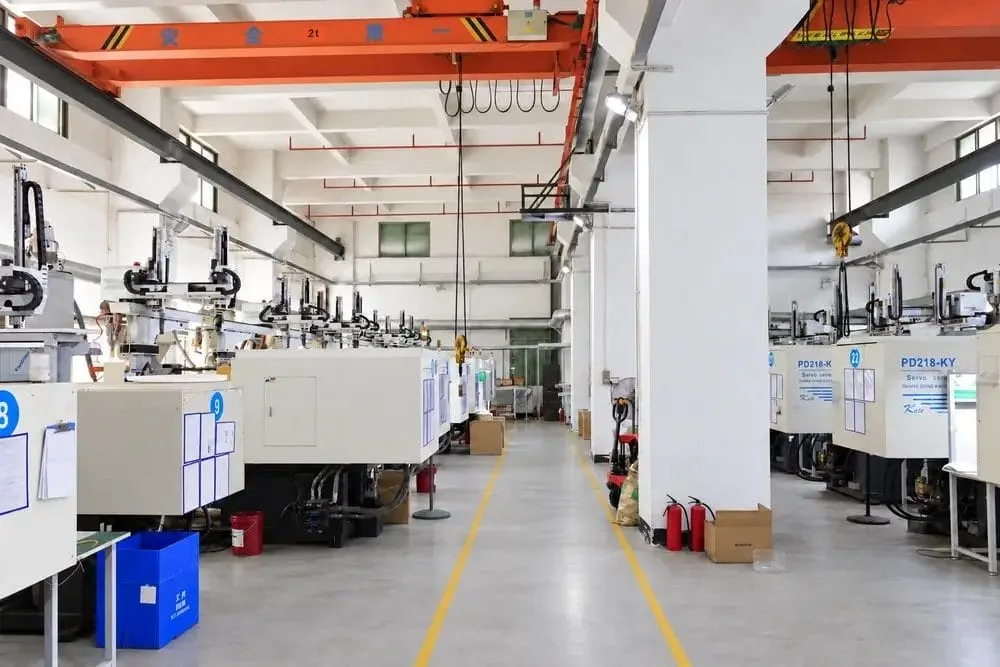
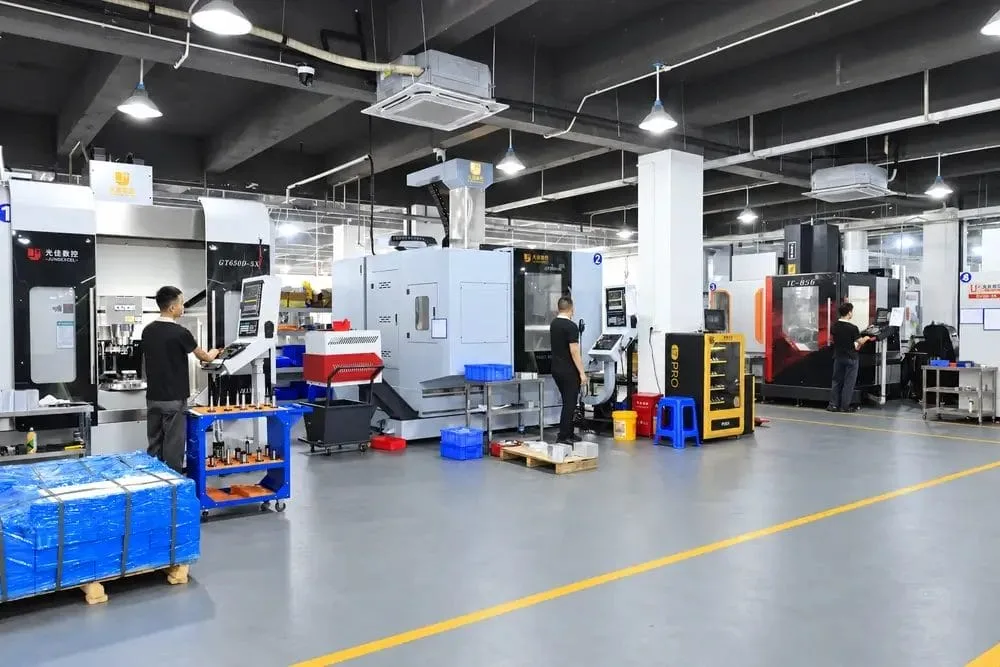
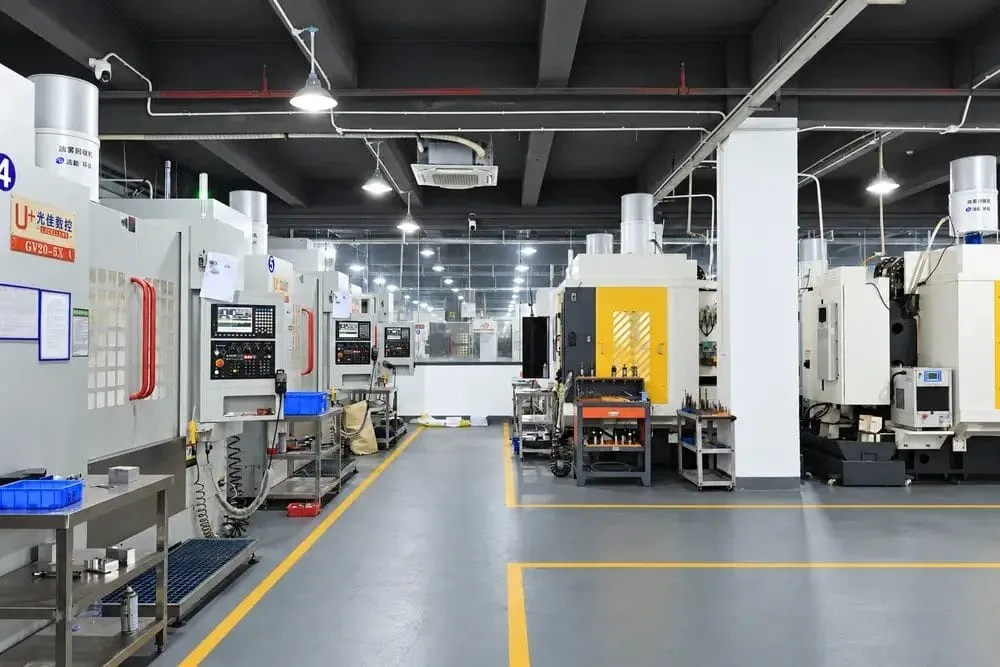
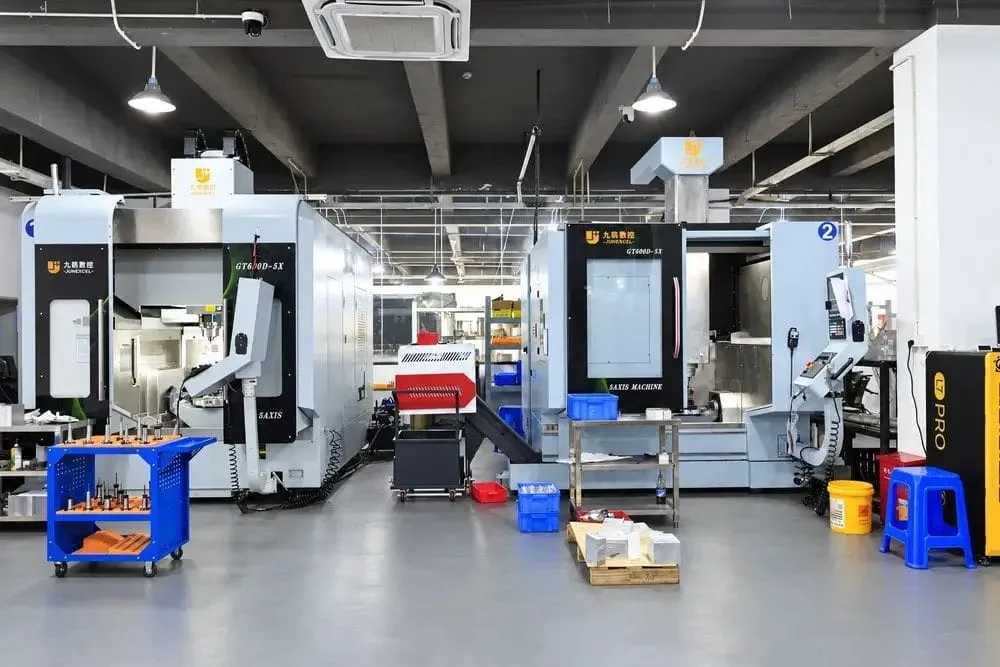
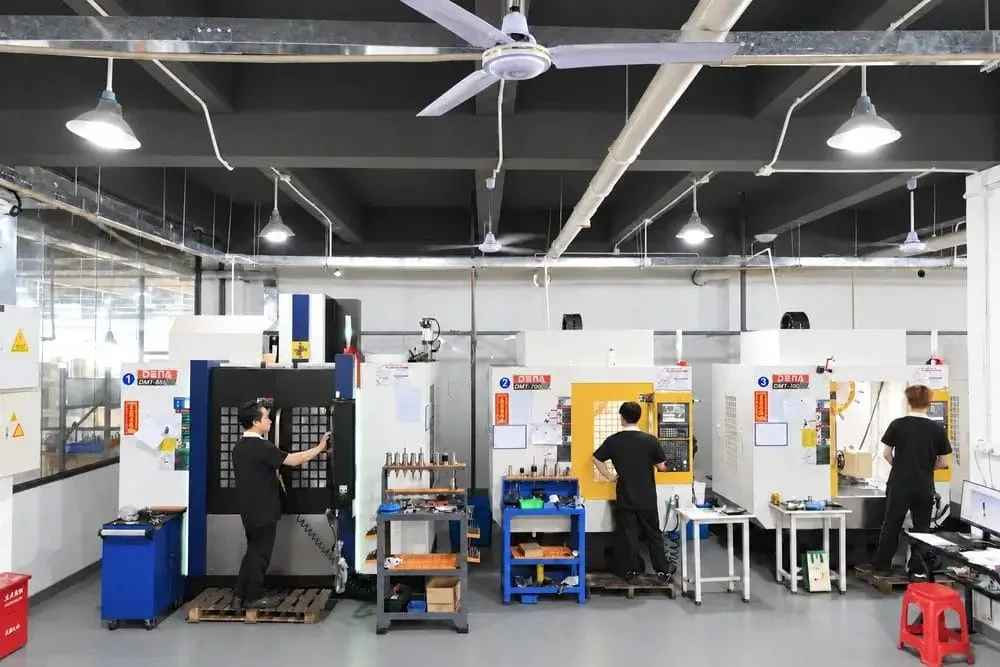
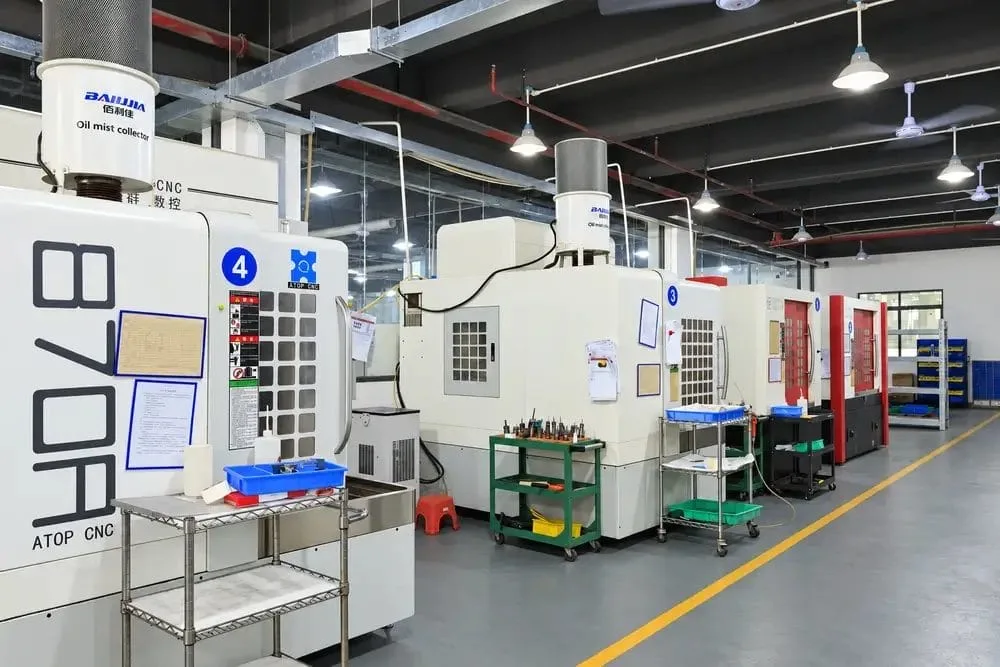
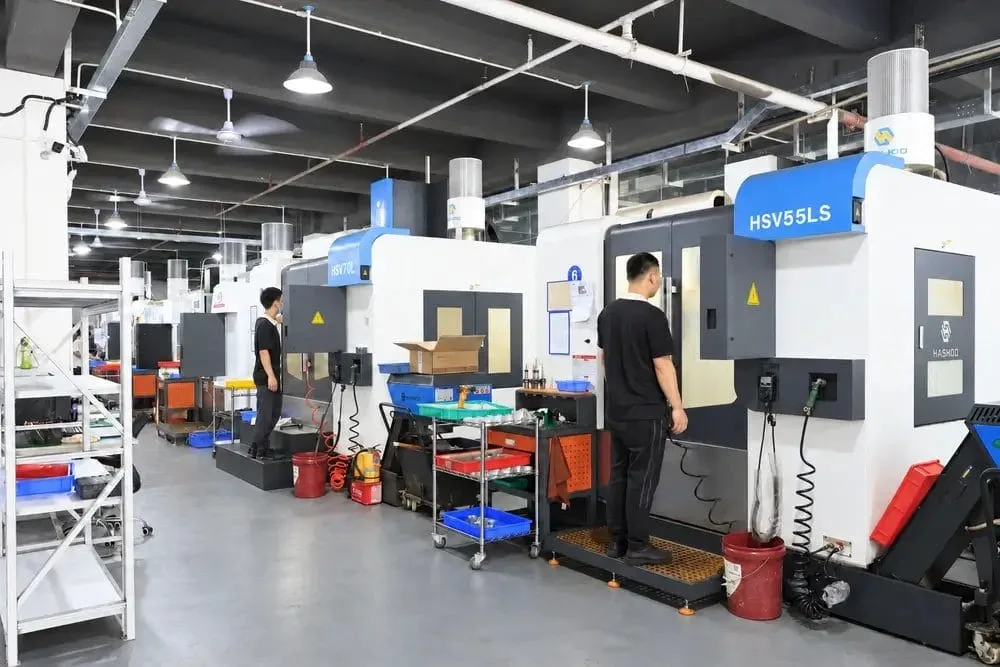
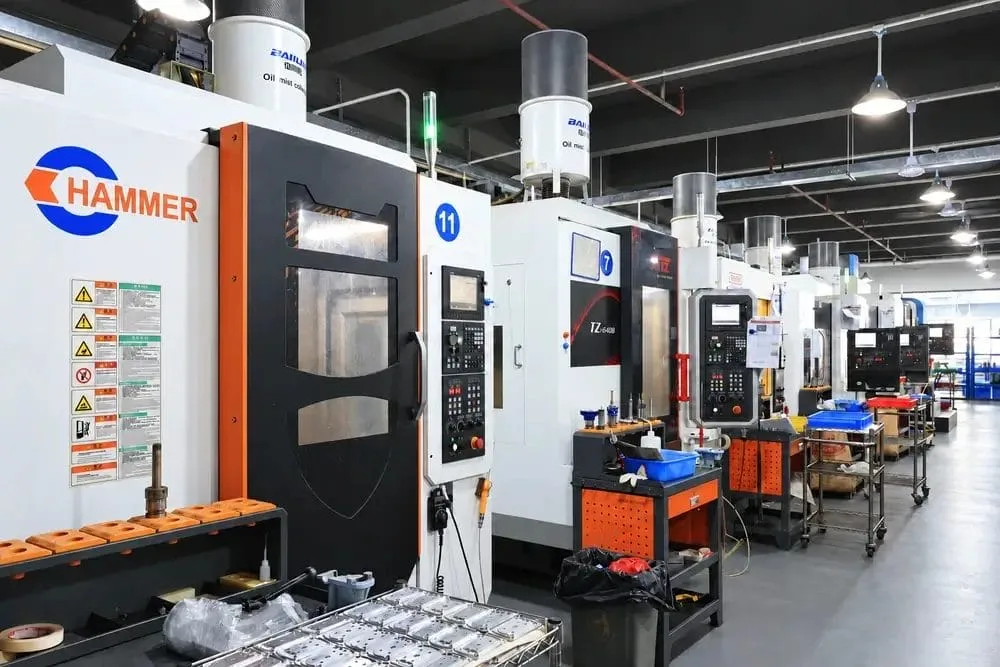
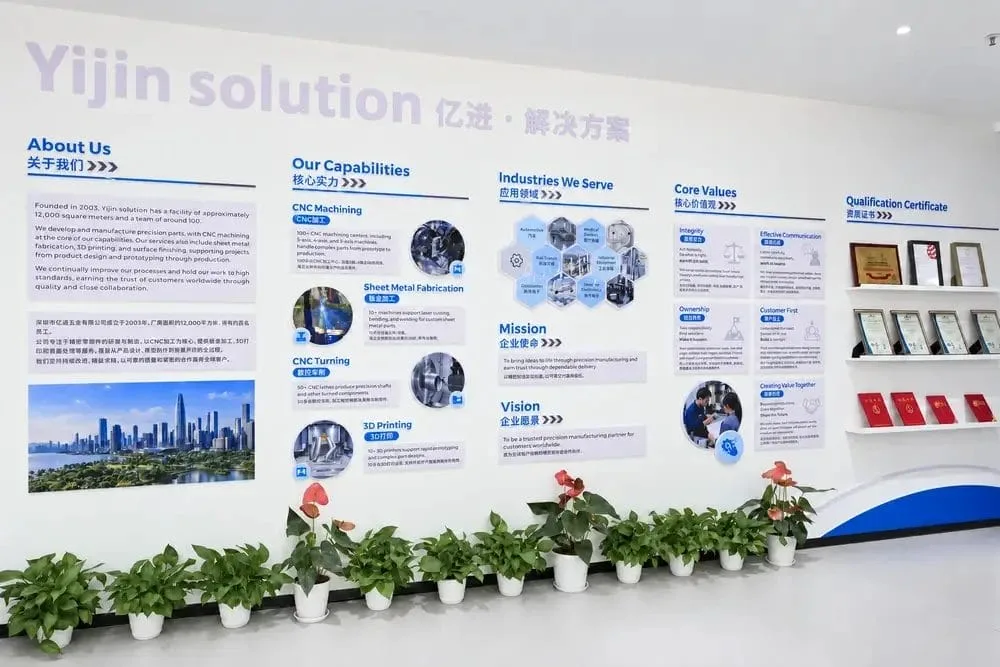
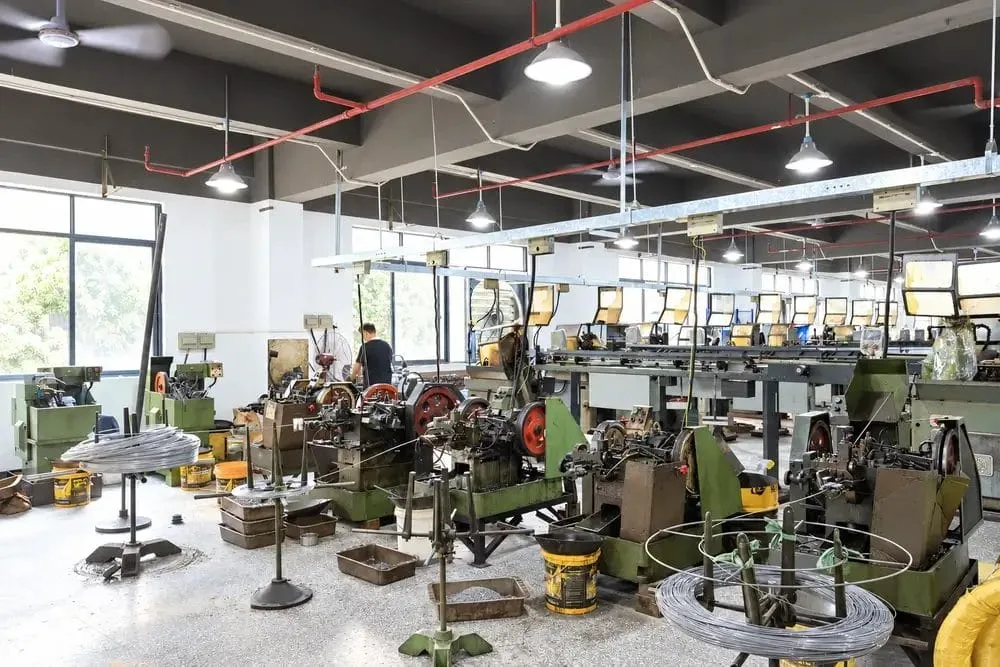
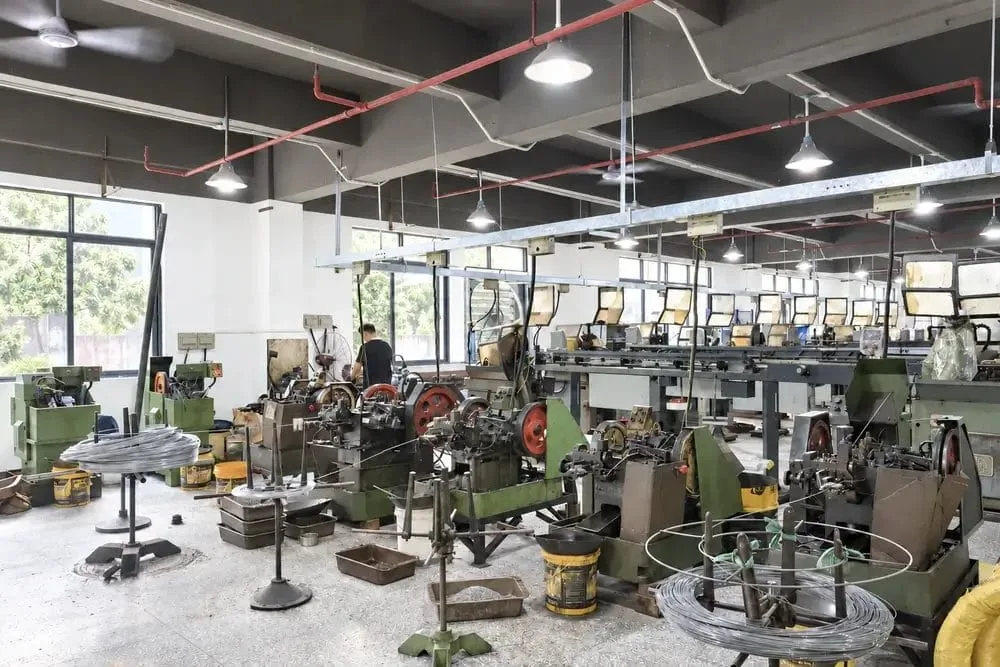
Die Druckgussfabrik von Yijin Solution

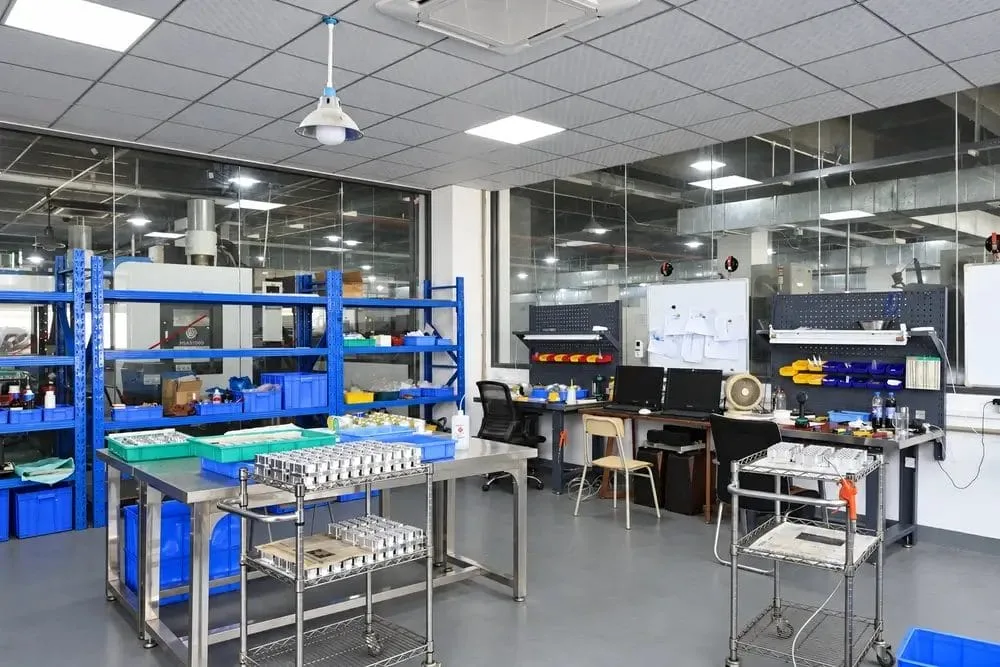
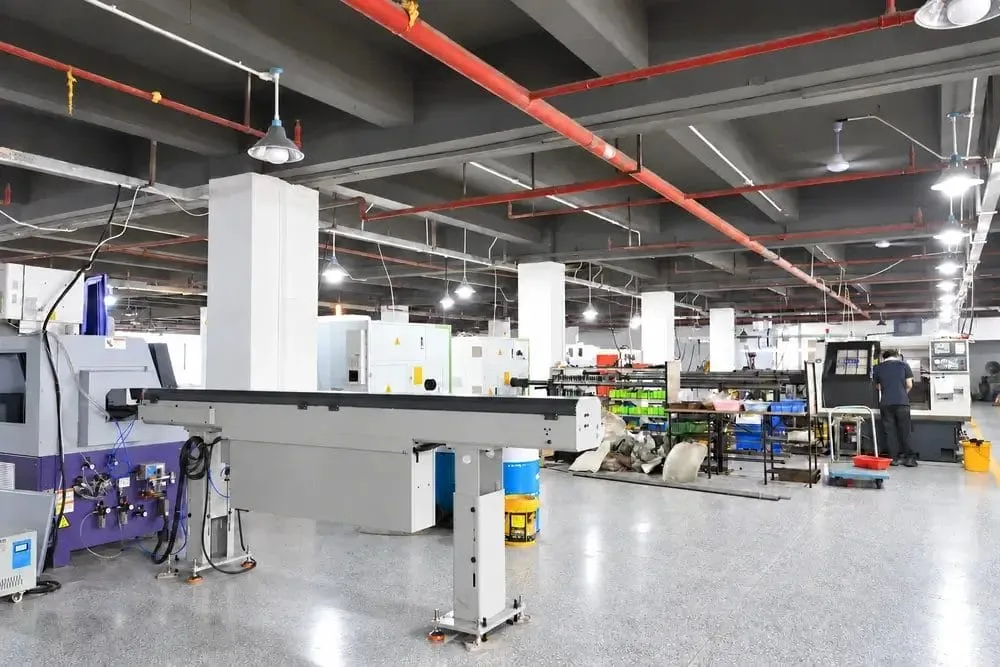
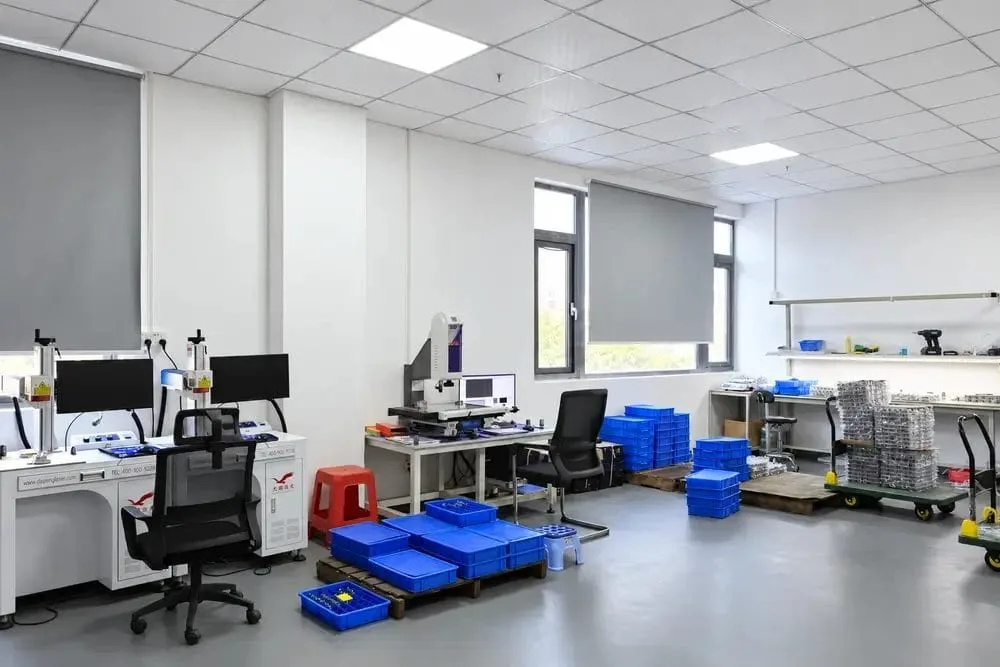
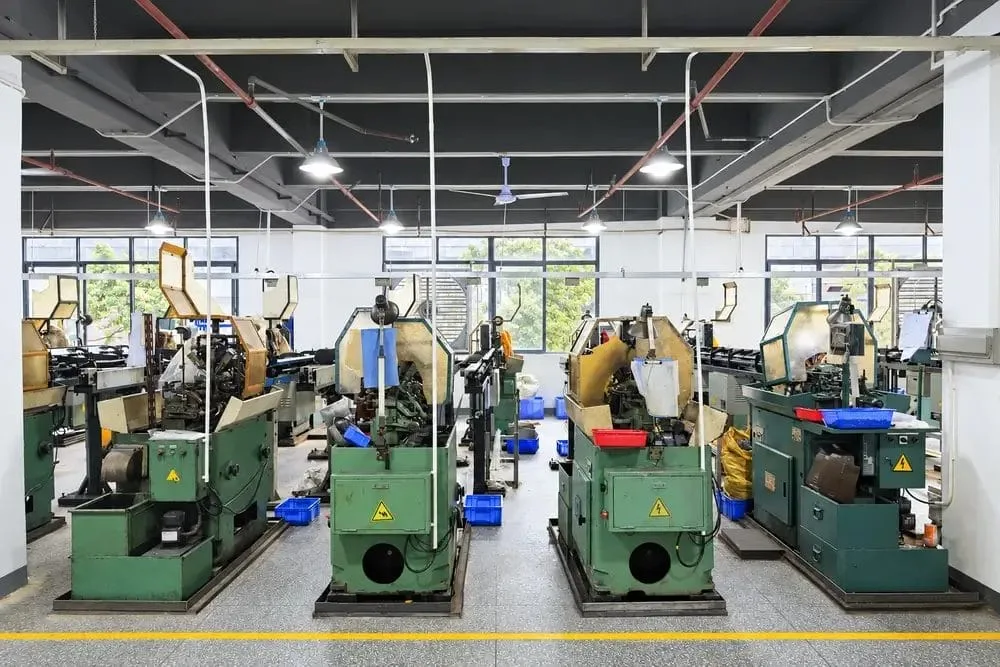
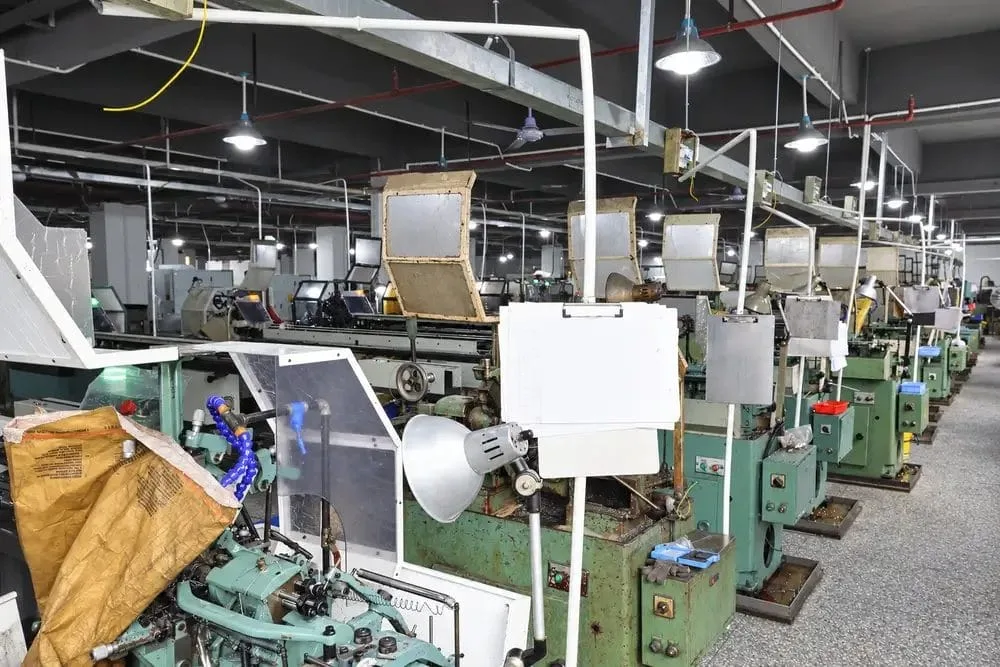
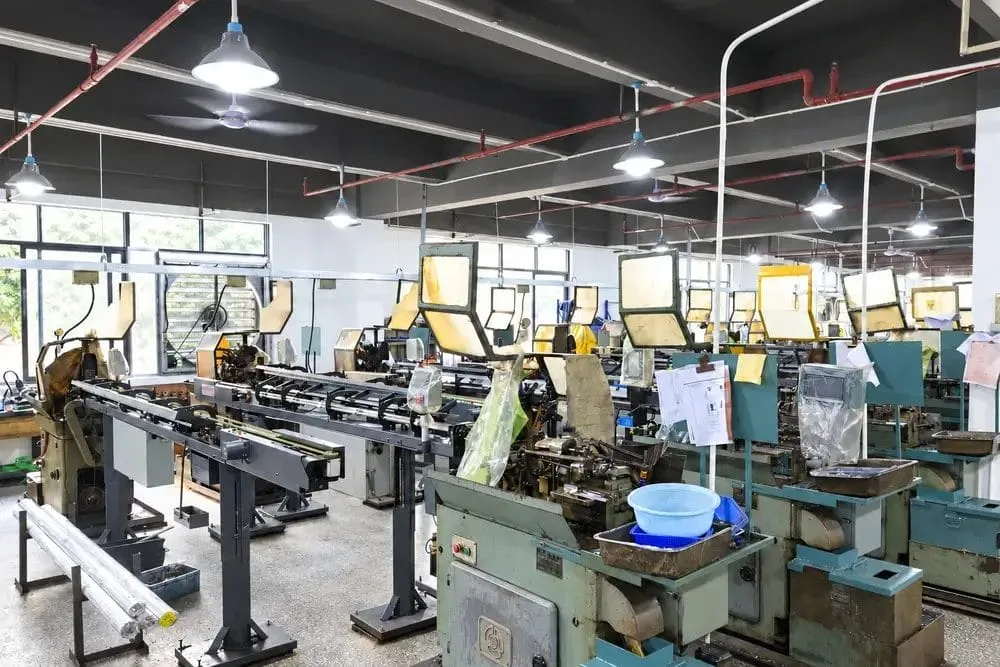
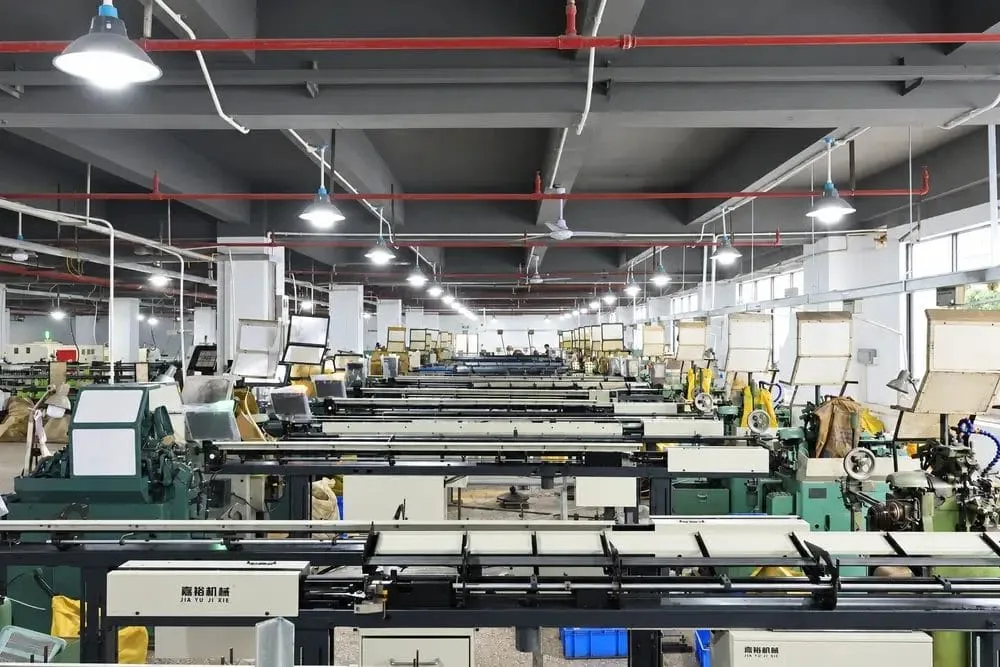
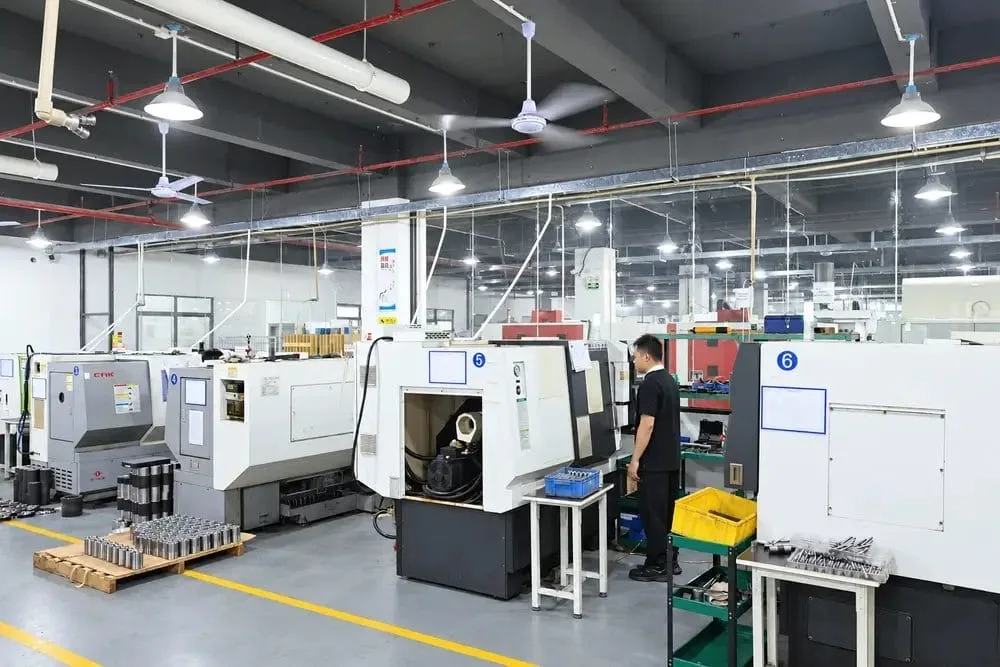
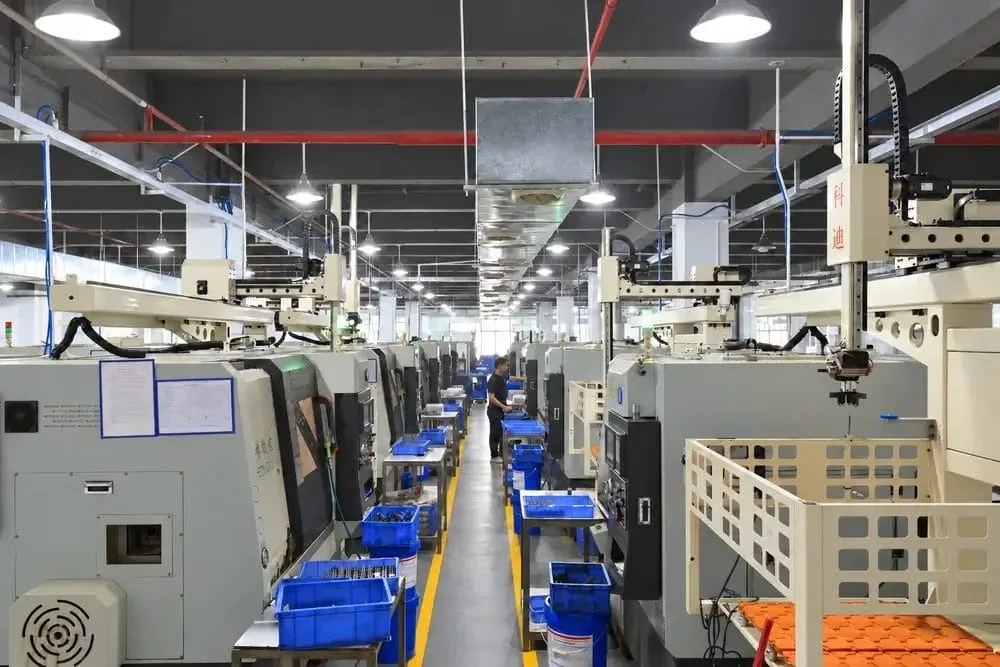
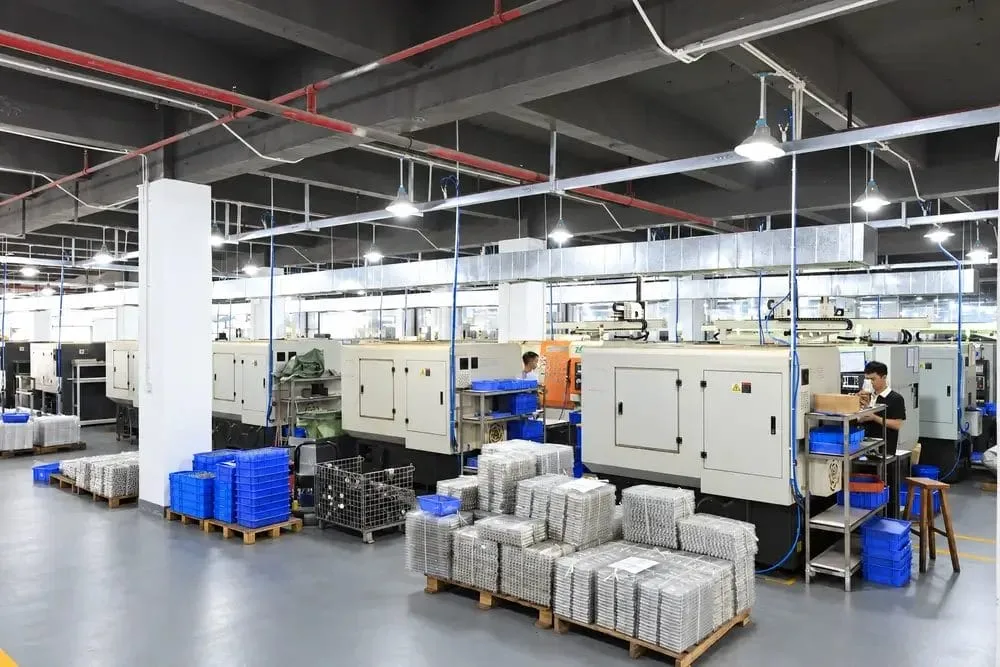
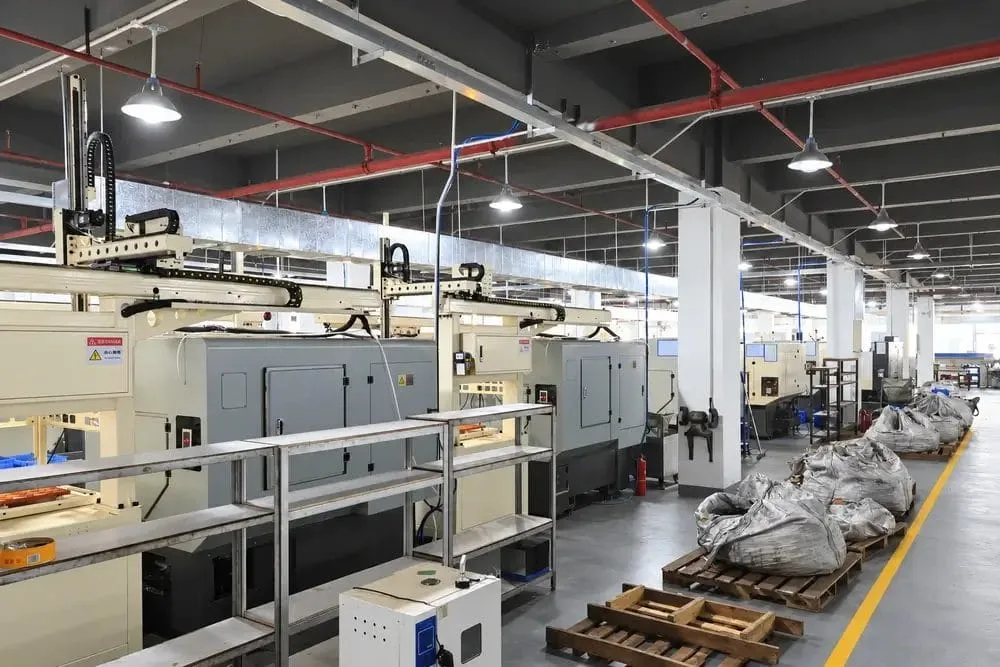
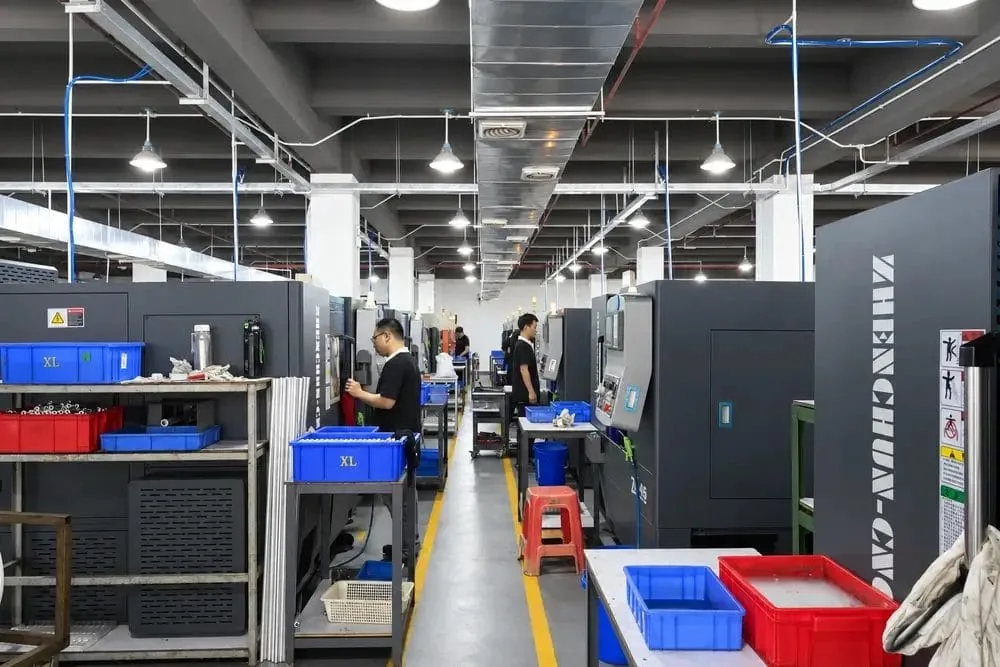
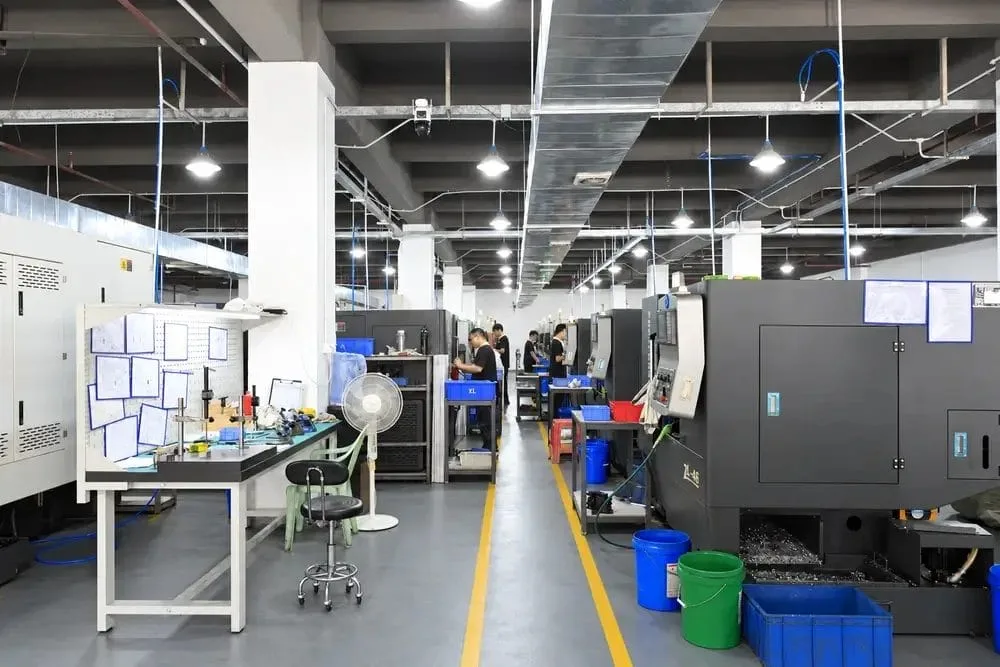
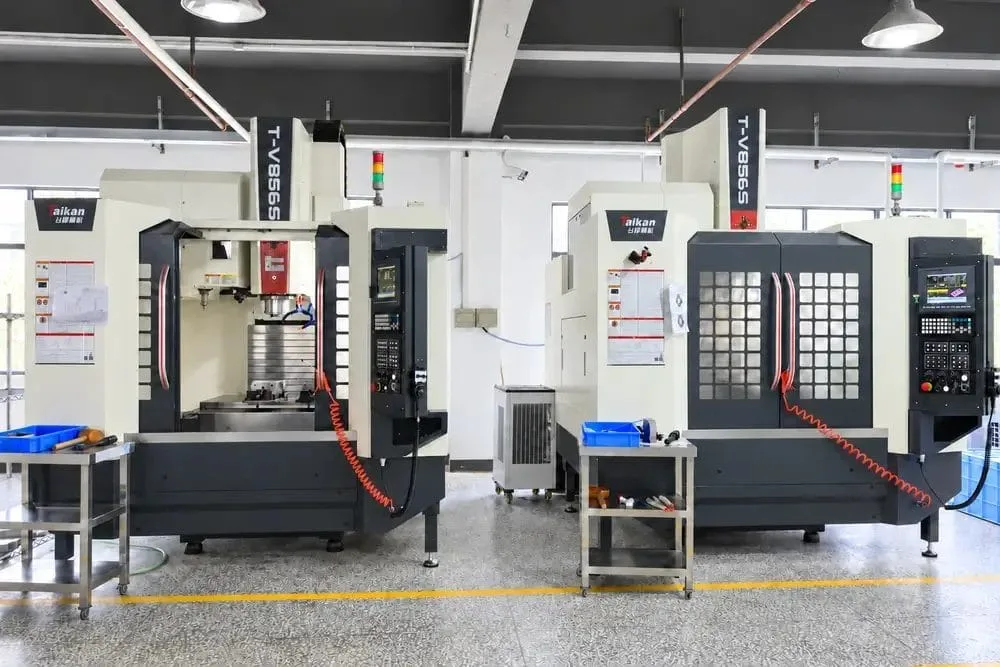
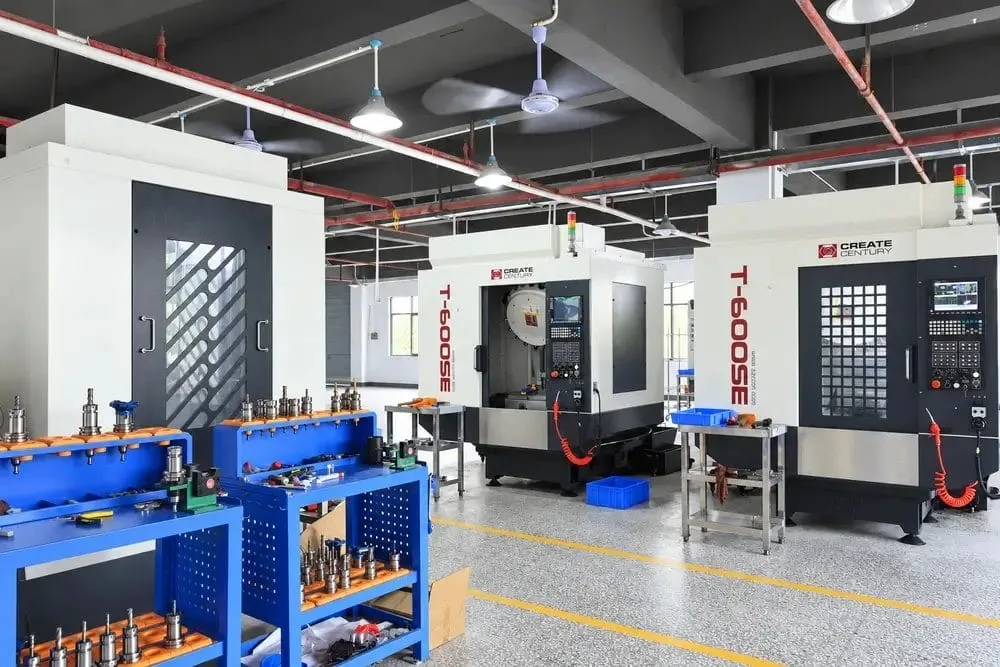
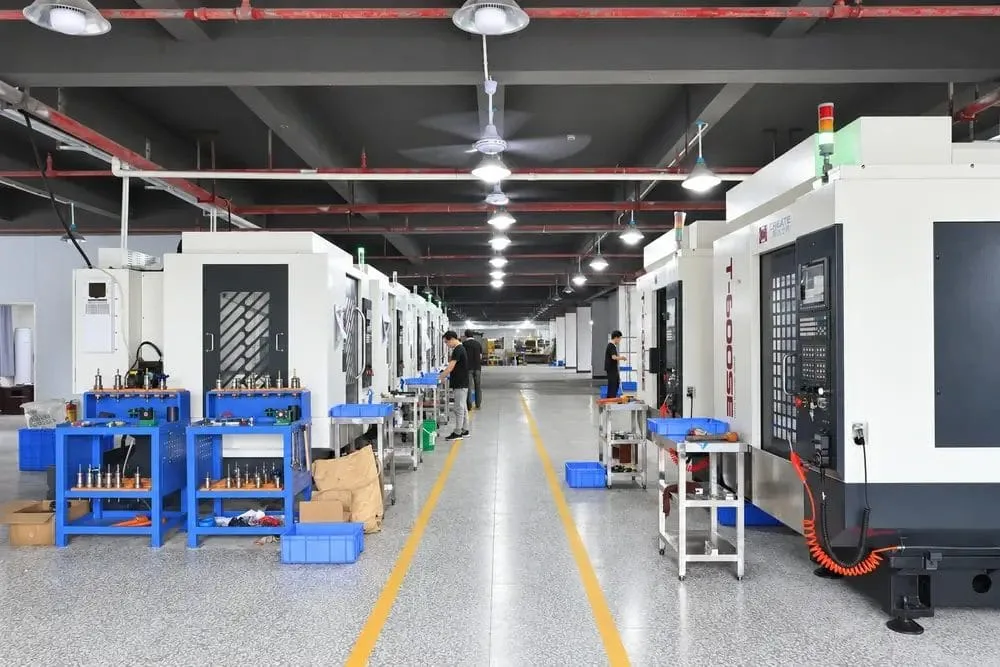
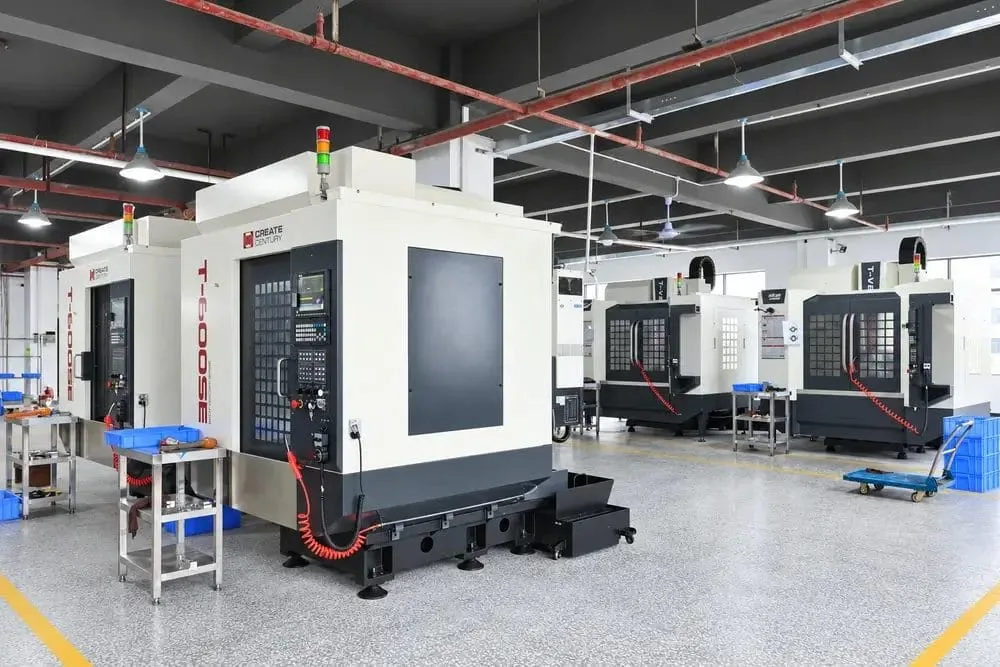
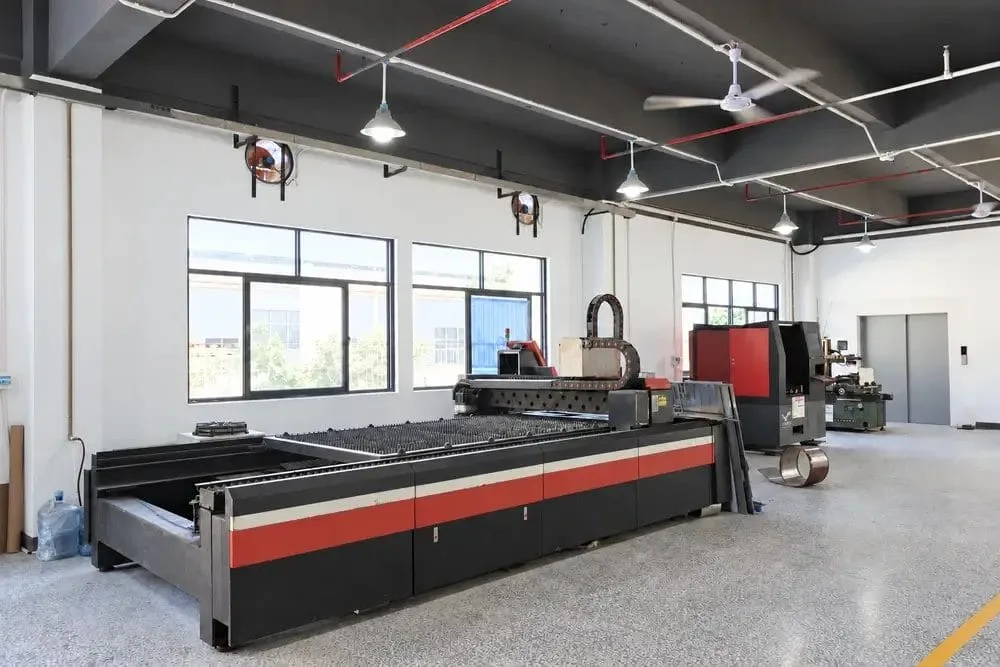
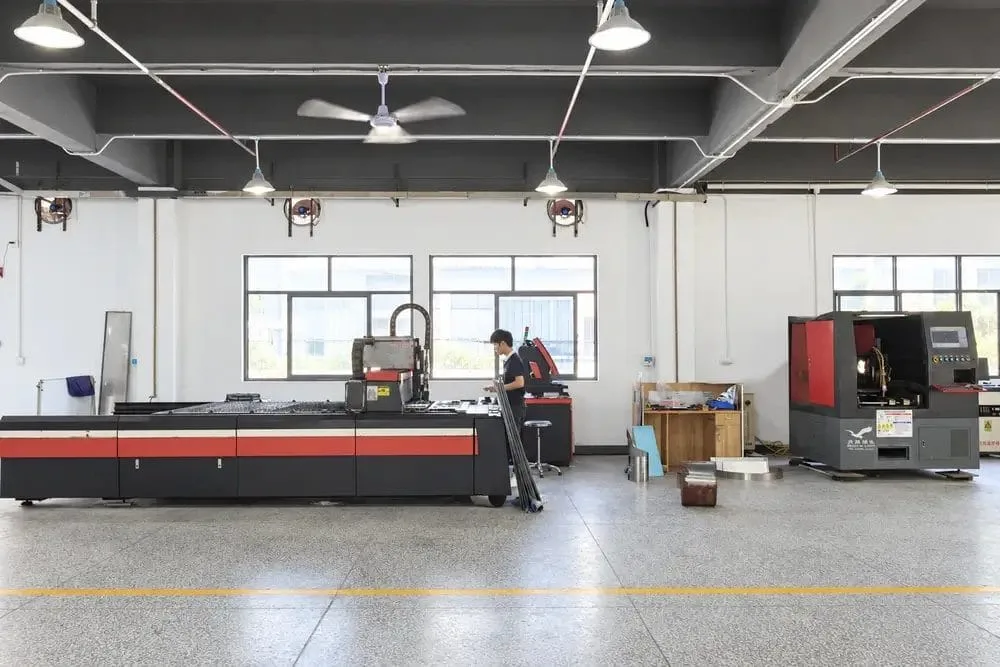
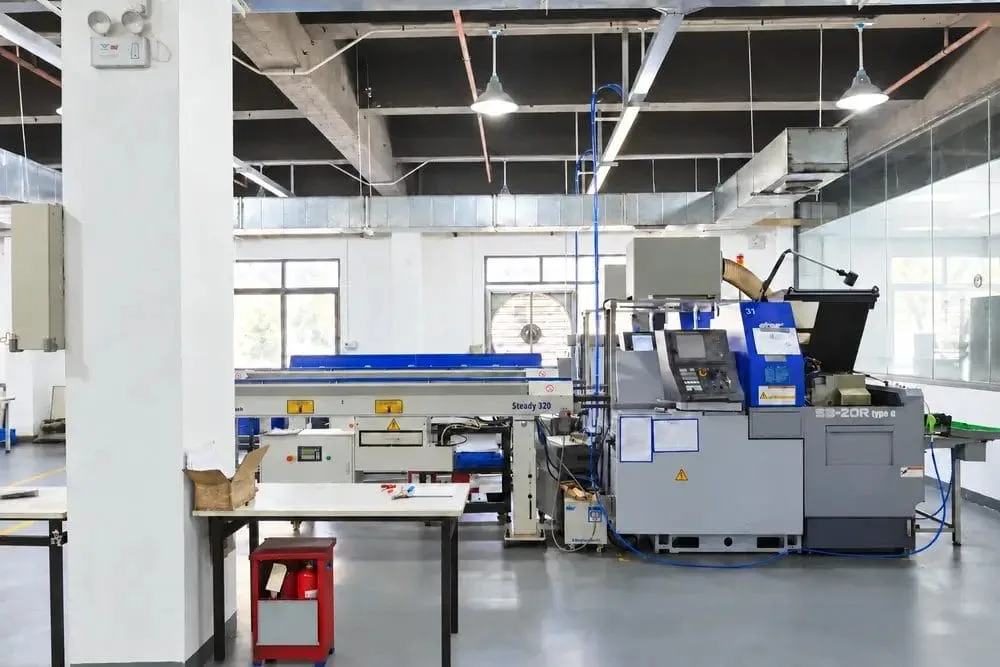
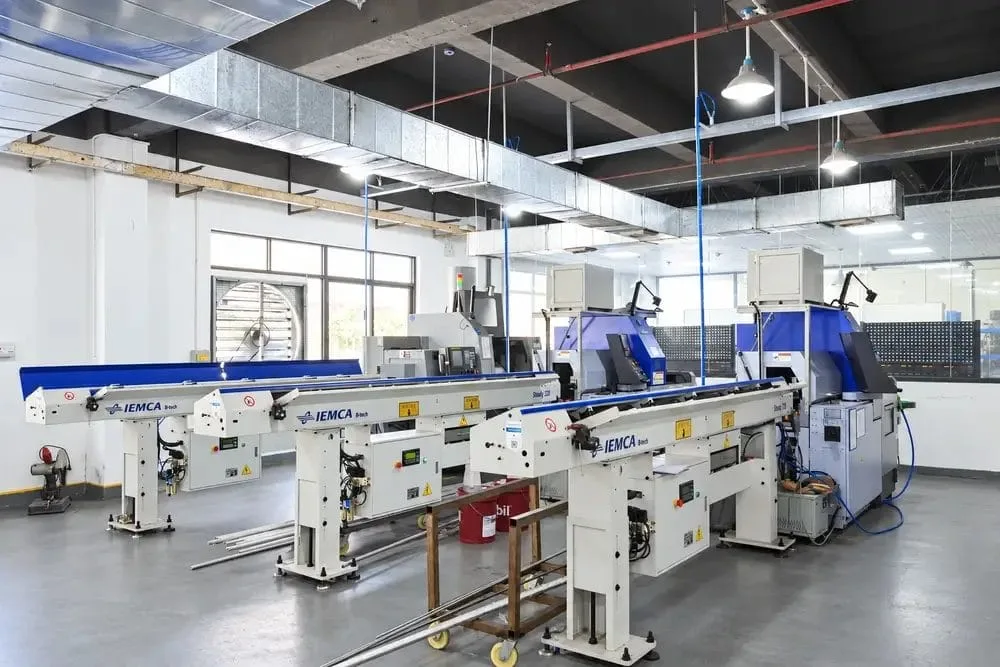
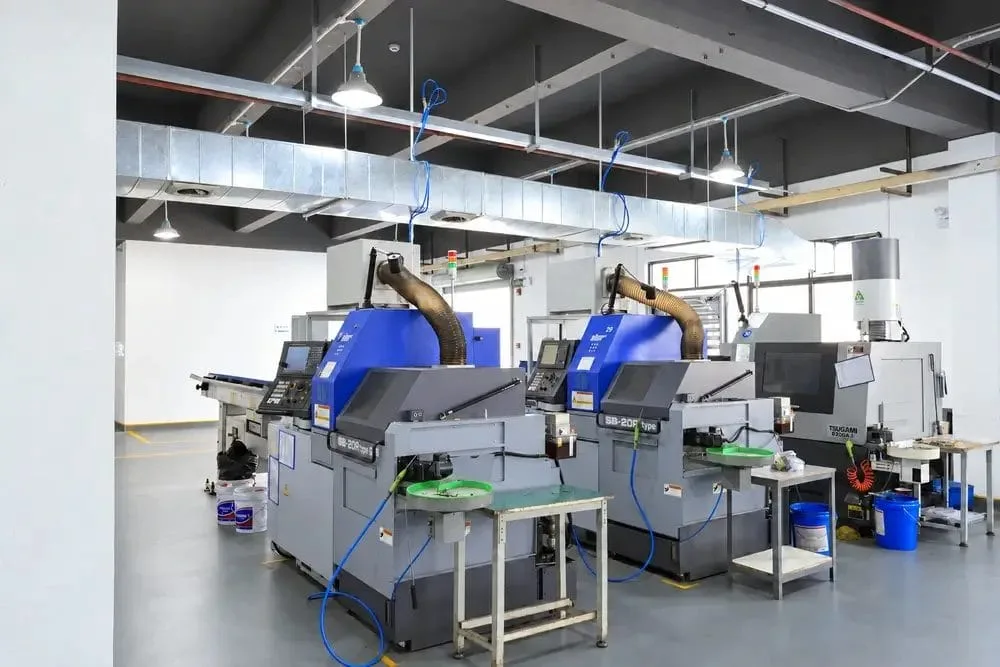
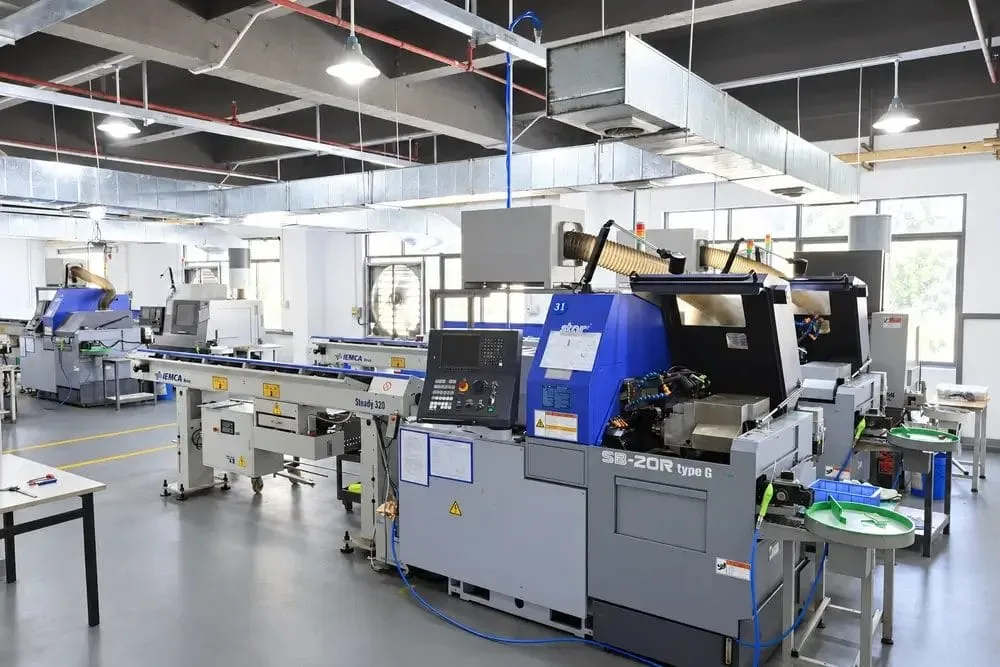
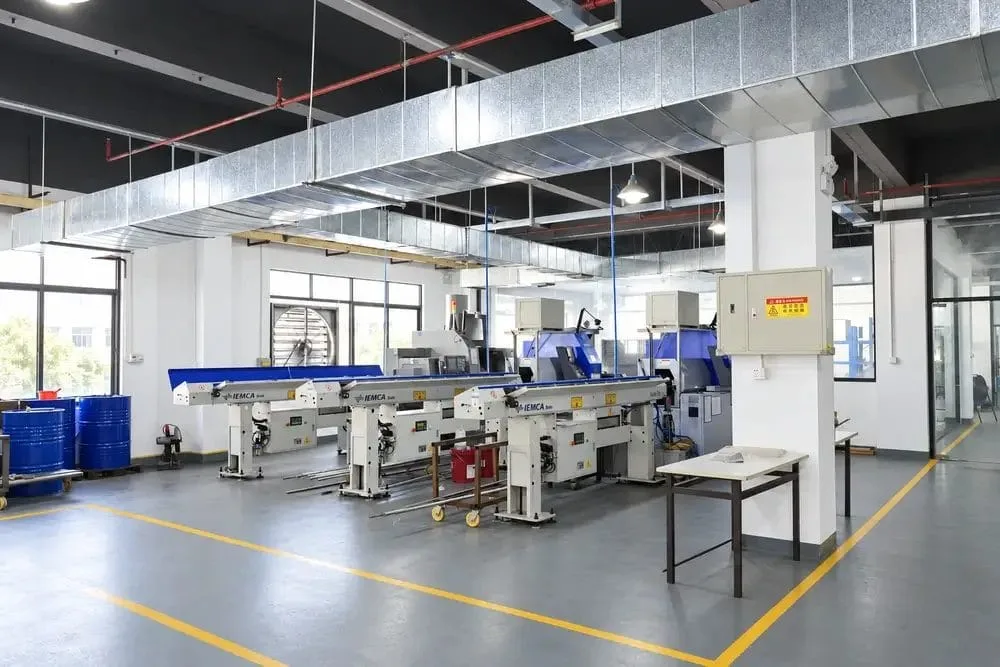
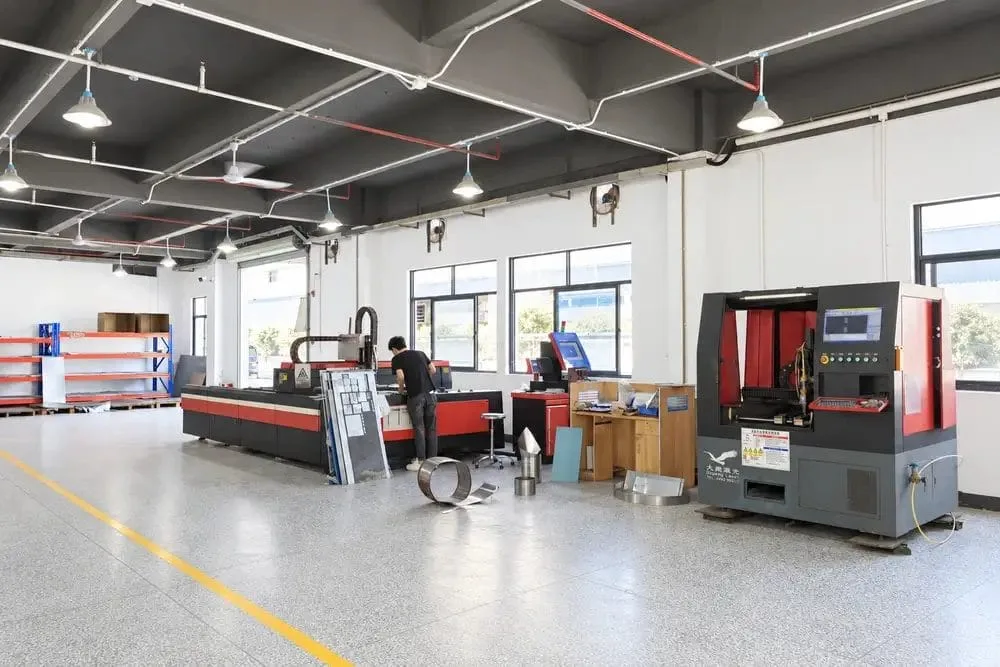
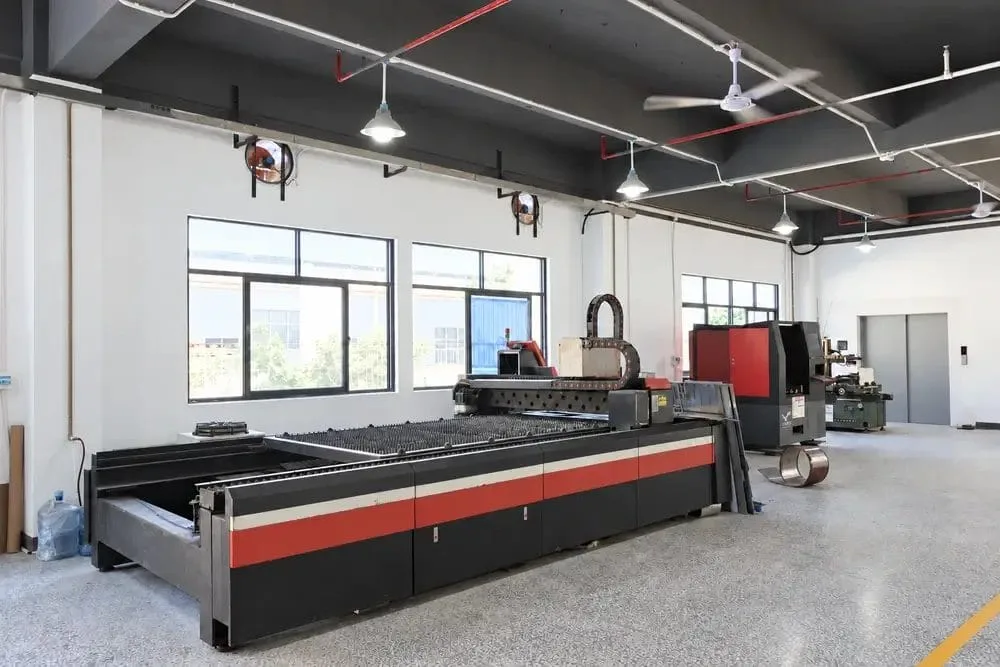
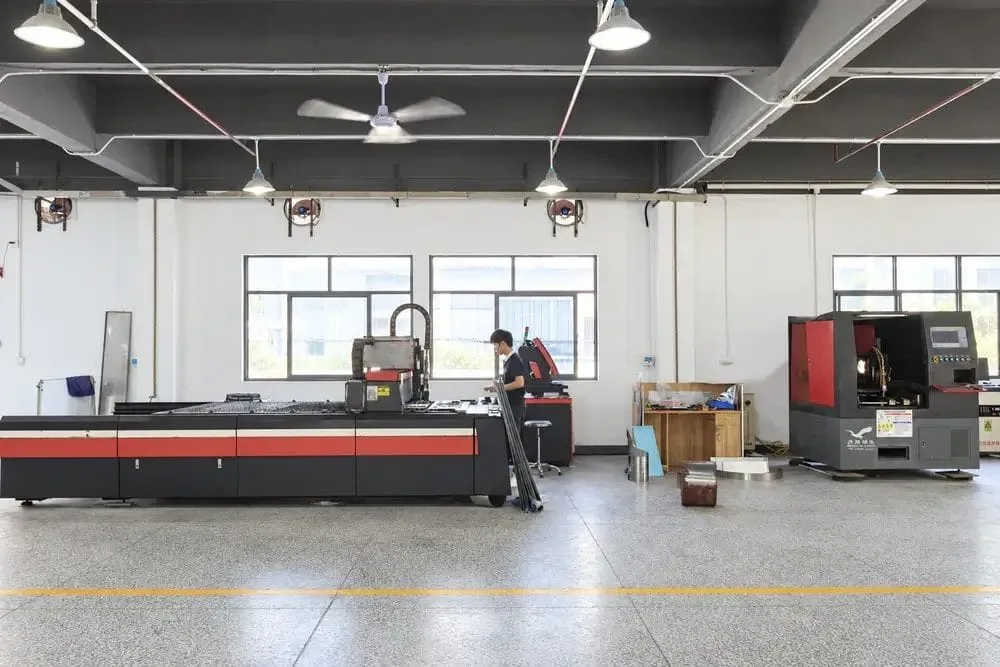
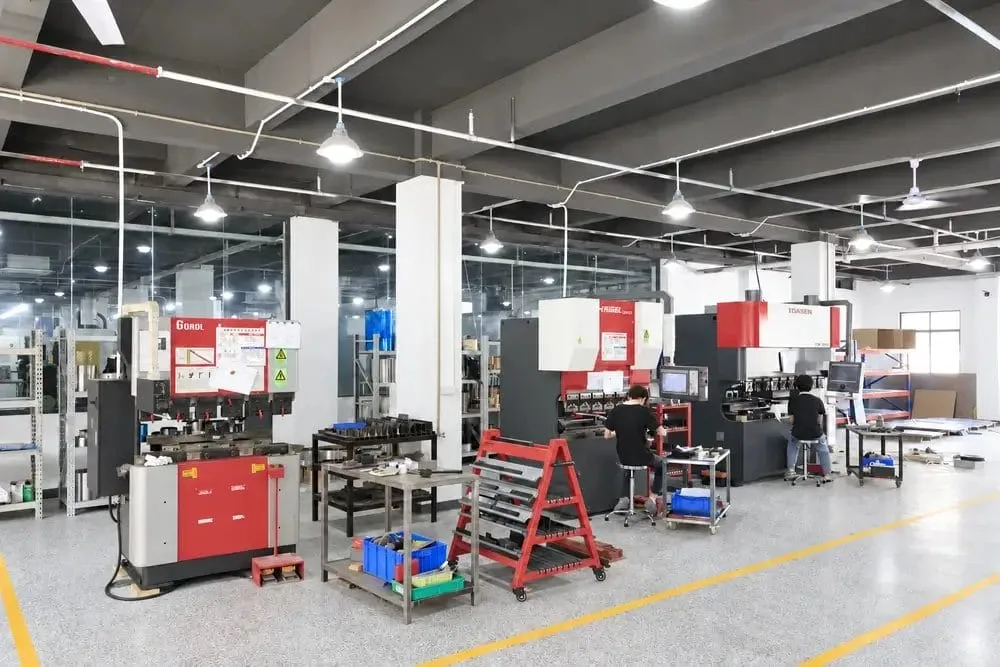
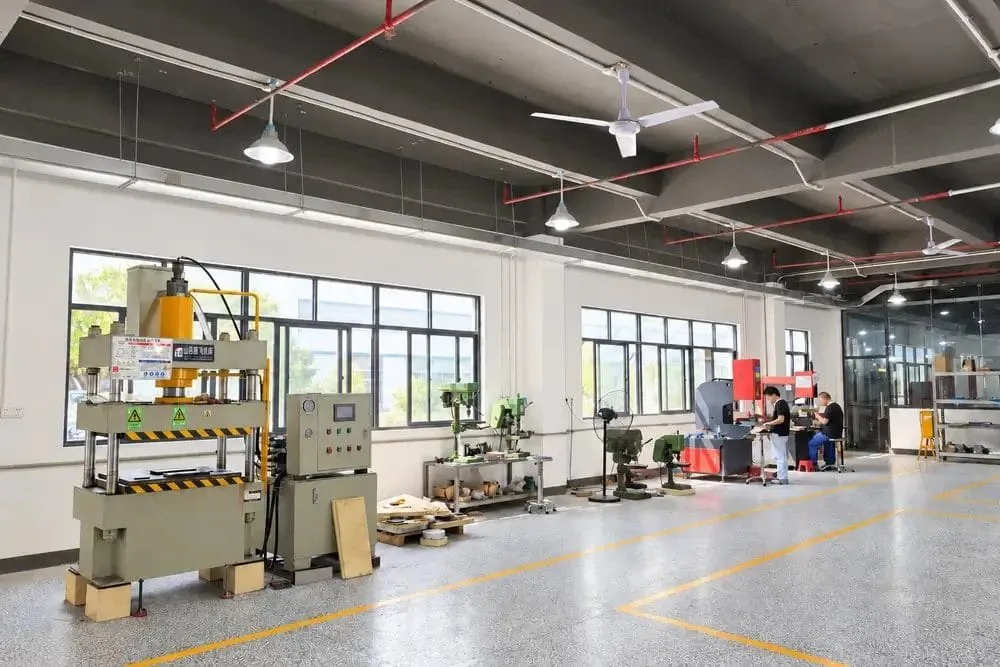
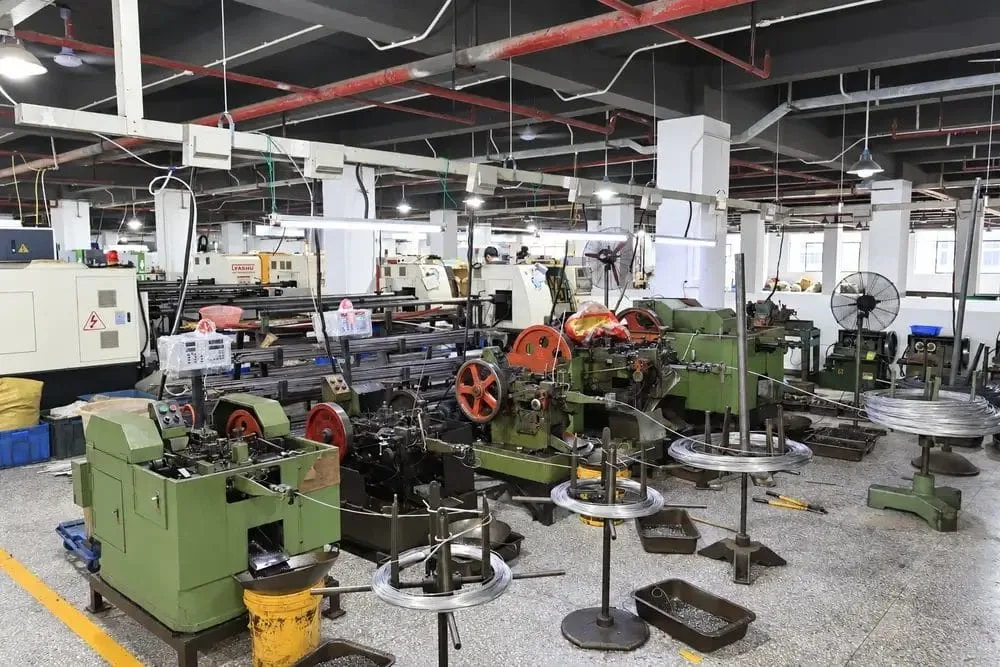
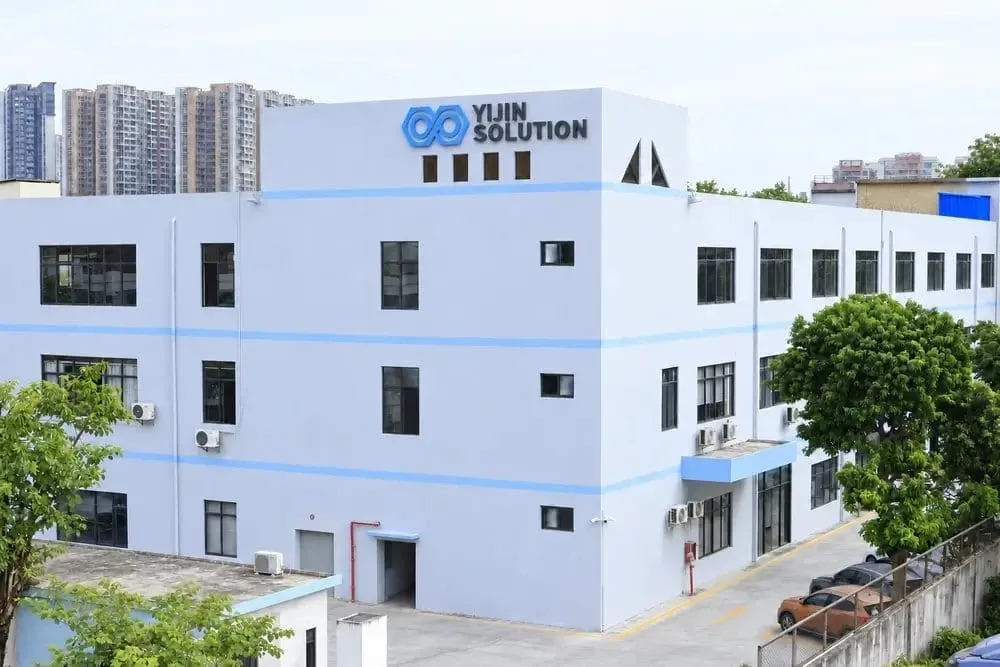
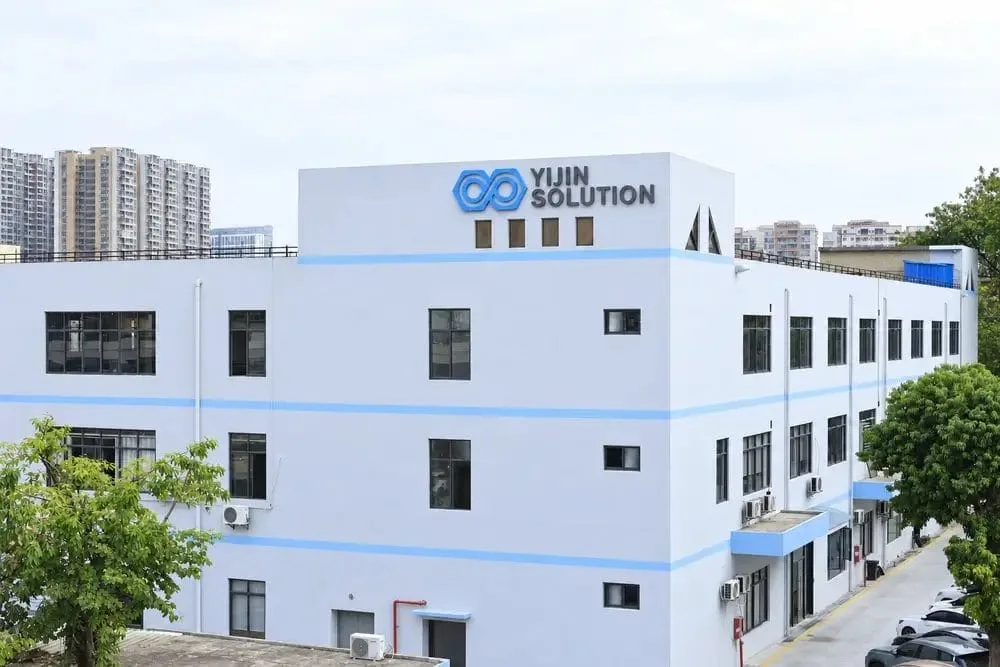
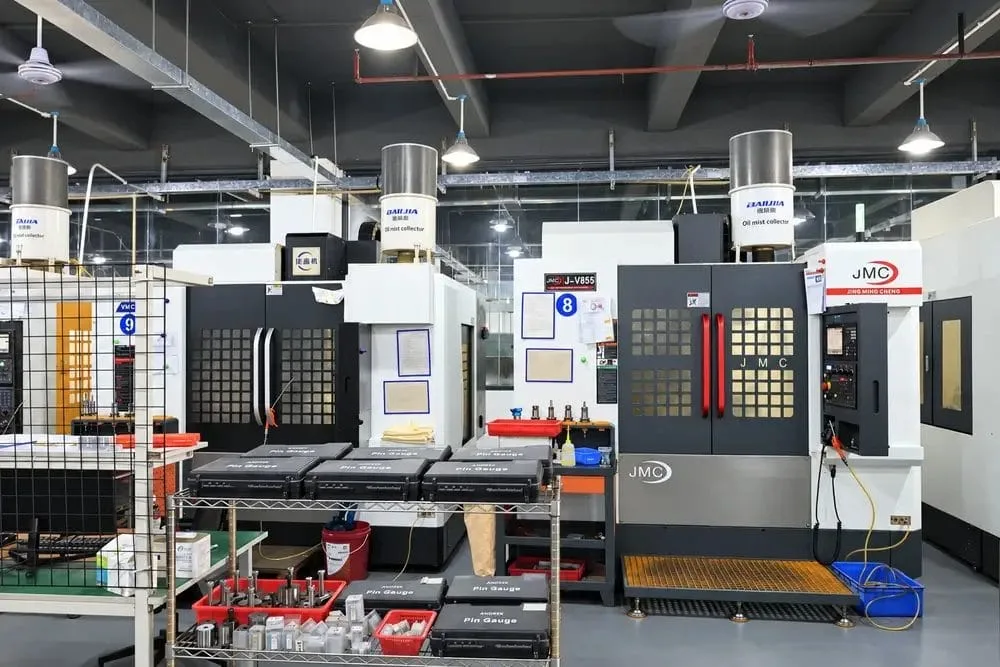
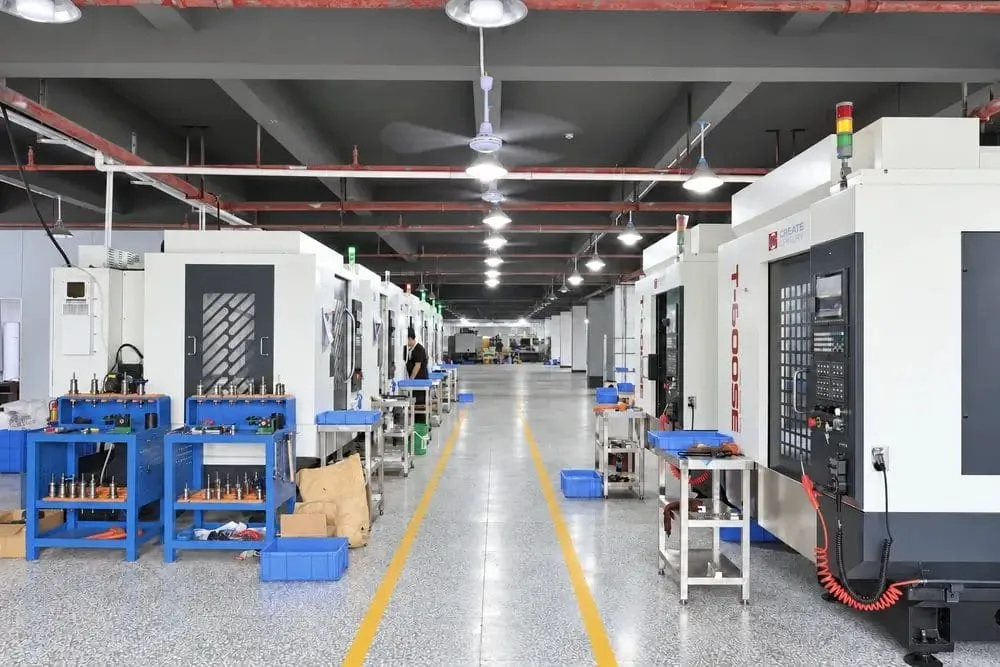
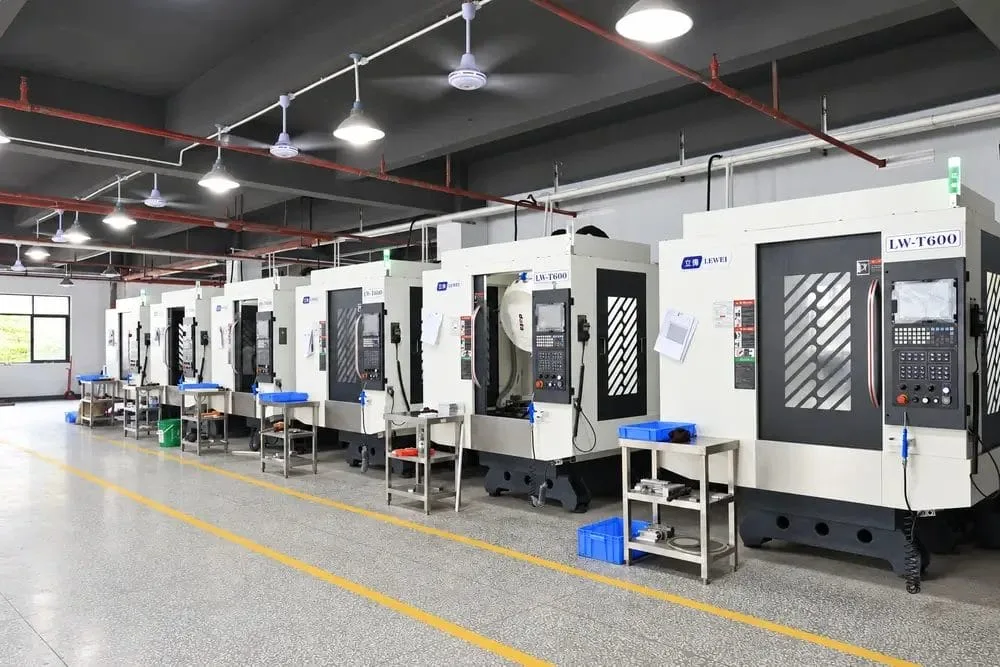
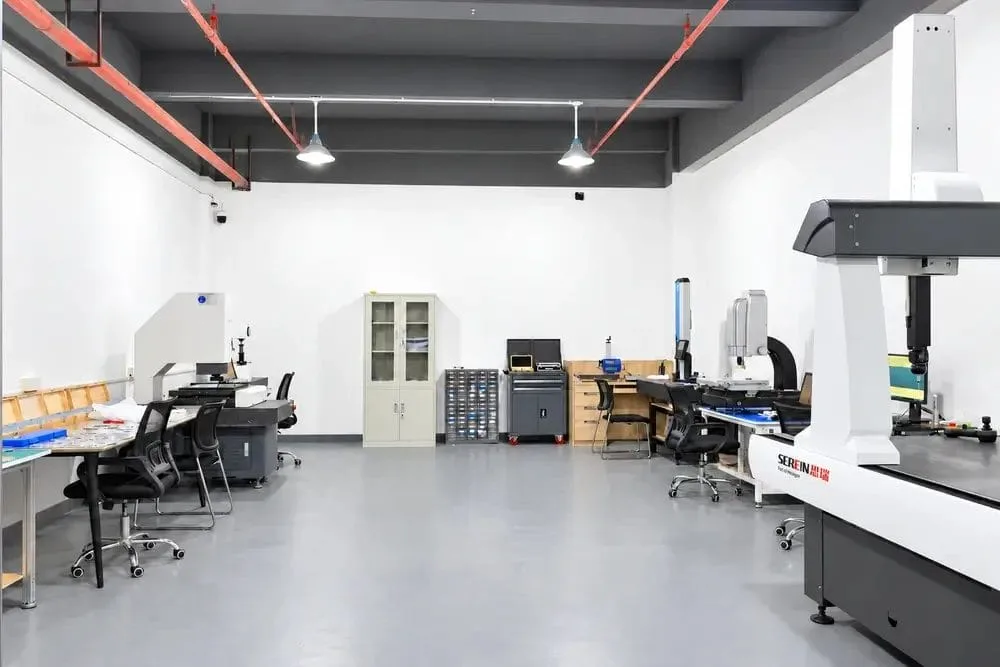
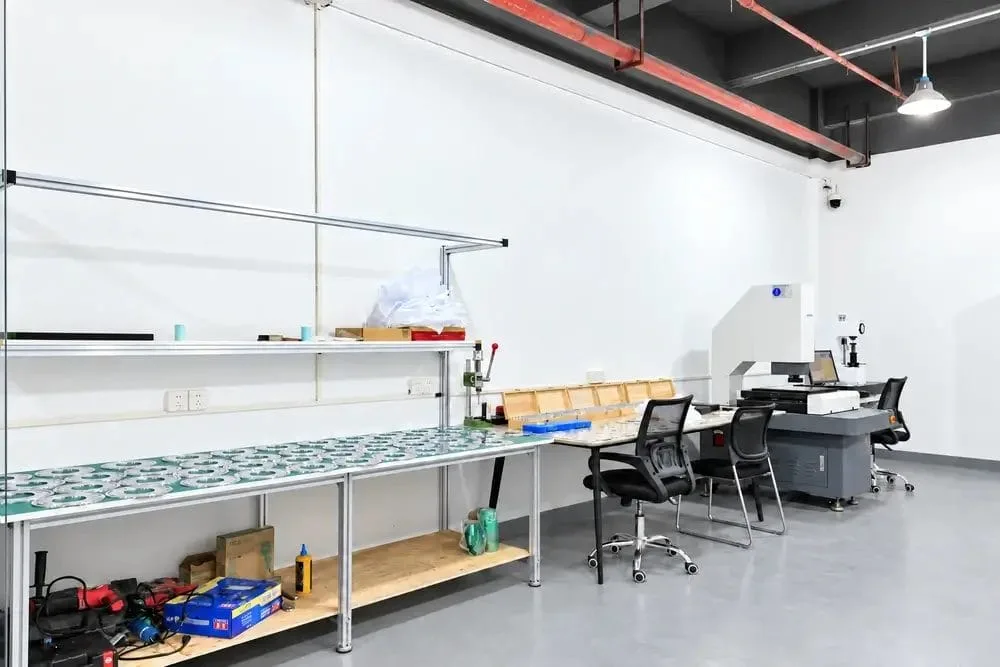
Wir betreiben eine Fertigungsanlage von 12.000 m² in Shenzhen, China. Der Standort umfasst Heißkammer- und Kaltkammer-Druckgusslinien von 80 bis 3.000 Tonnen, eine eigene Formenbauwerkstatt mit CNC-Fräsen und EDM für Werkzeuge sowie 137 Prüfinstrumente, darunter CMM, Röntgen und Spektrometer. Gussteile durchlaufen das Gießen, Entgraten, die CNC-Nachbearbeitung und die Galvanisierung, ohne die Anlage zu verlassen.

Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzertifikaten und, sofern zutreffend, Ergebnissen zu Porosität, Härte und Salzsprühtests versandt. Für Projekte, die Automotive-PPAP-Dokumentation erfordern, erfolgt die Serienfertigung unter dem IATF 16949-Qualitätsmanagementsystem mit Level-3-Einreichungspaketen.

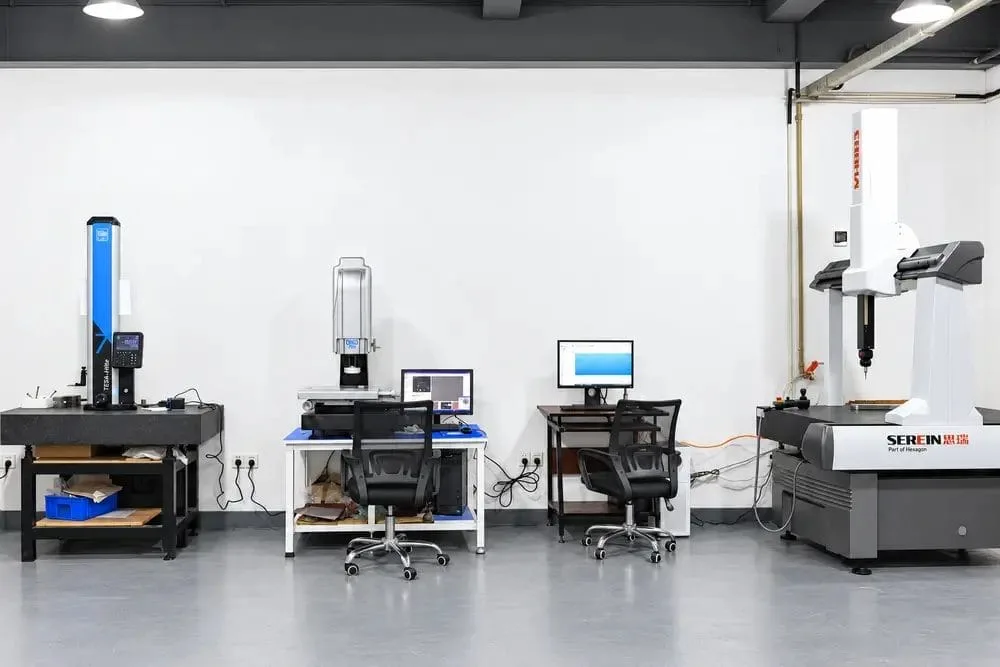
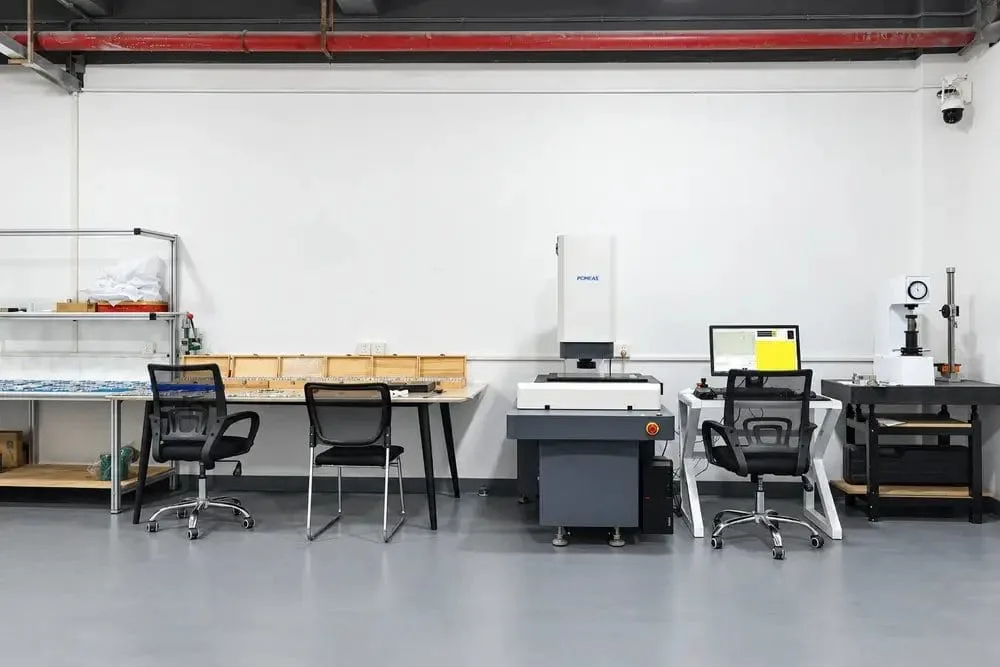
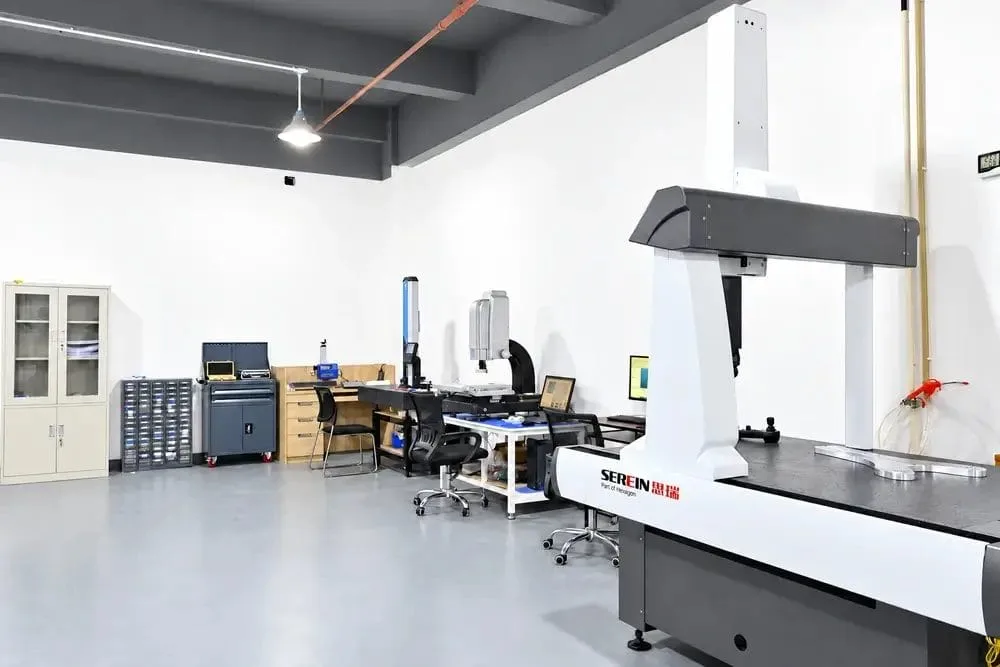
Fabrikansicht
Fabrikansicht
Fabrikübersicht
Handwerkswerkstatt im 1. Obergeschoss
Fabrik im 2. Obergeschoss
Lasermessraum im 1. Obergeschoss
Automatisierte Drehmaschinen, Bild 2
Automatisierte Drehmaschinen, Bild 3
Automatisierte Drehmaschinen, Bild 4
Automatisierte Drehmaschinen, Bild 1
Werkstatt 4 im 1. Obergeschoss, Bild
Werkstatt 4 im 1. Obergeschoss, Bild 1
Werkstatt 4 im 1. Obergeschoss, Bild 4
Werkstatt 4 im 1. Obergeschoss, Bild 2
Werkstatt 4 im 1. Obergeschoss, Bild 3
Werkstatt 4 im 1. Obergeschoss, Bild 5
CNC-Bearbeitung
Werkstatt im 2. Obergeschoss
Spritzgussform 6
CNC-Bearbeitung 2
Spritzgussform 1
CNC-Bearbeitung 3
CNC-Bearbeitung 4
CNC-Bearbeitung 5
Werkstatt 4 im 2. Obergeschoss
Werkstatt 5 im 2. Obergeschoss
Werkstatt 6 im 2. Obergeschoss
Werkstatt 7 im 2. Obergeschoss
Werkstatt 1 im 1. Obergeschoss
Werkstatt 2 im 2. Obergeschoss
Werkstatt 3 im 2. Obergeschoss
Werkstatt 4 im 1. Obergeschoss
Werkstatt 2 im 1. Obergeschoss
Werkstatt 3 im 1. Obergeschoss
Werkstatt 4 im 1. Obergeschoss
Kalibrierter Präzisionsmessraum
Gut beleuchtetes und ordentliches Präzisionsmesslabor
Heller und übersichtlicher Präzisionsprüfraum
Helles, natürlich belichtetes Prüflabor der Fabrik
Heller und luftiger Koordinatenmessraum
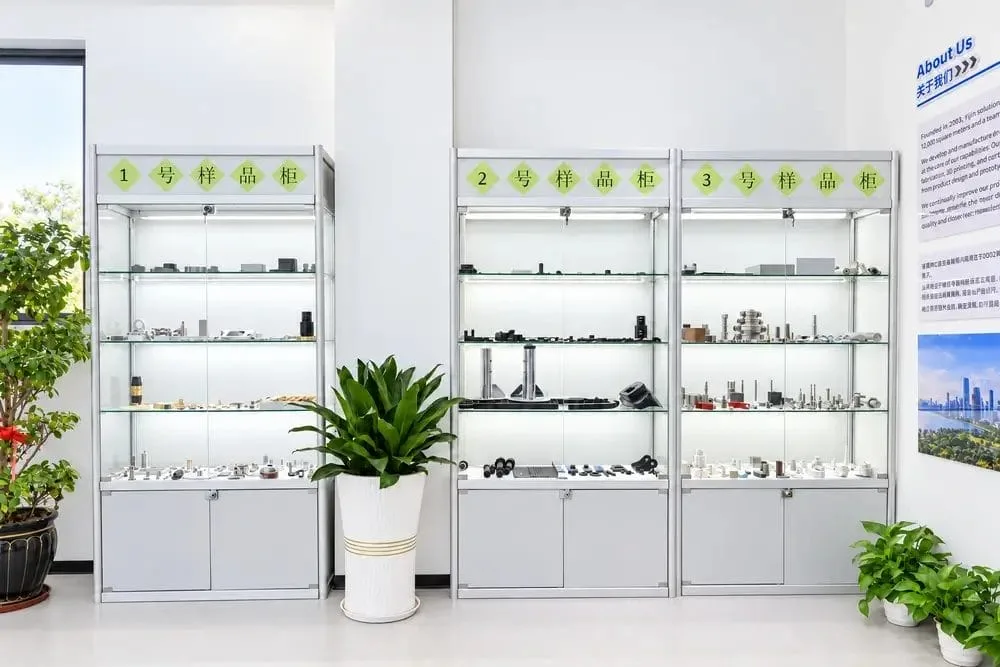
Büro mit Musterausstellung
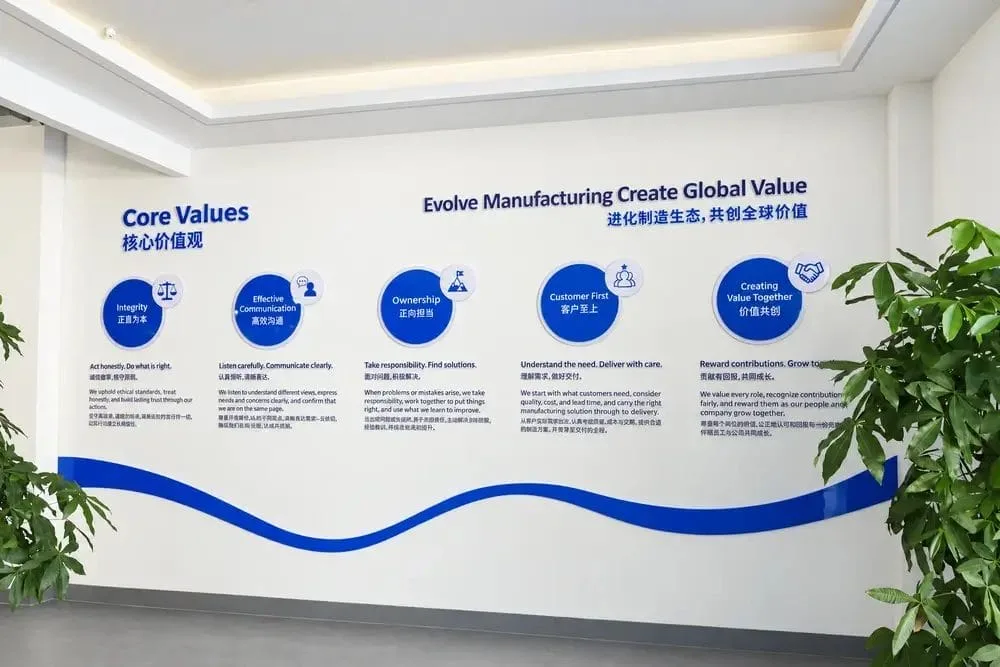
Büro mit Kernwerte-Wand
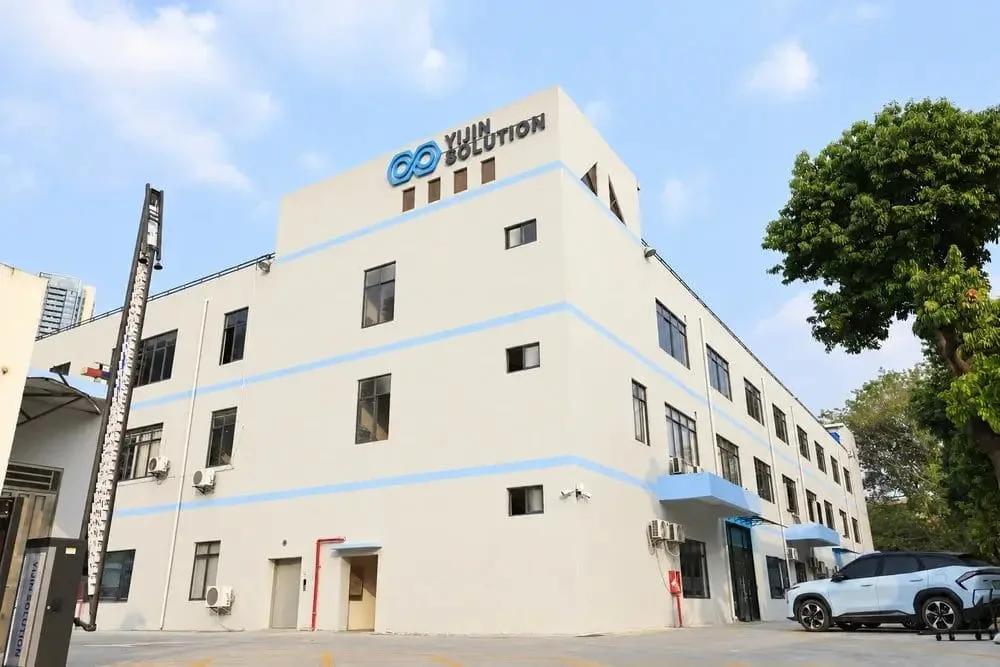
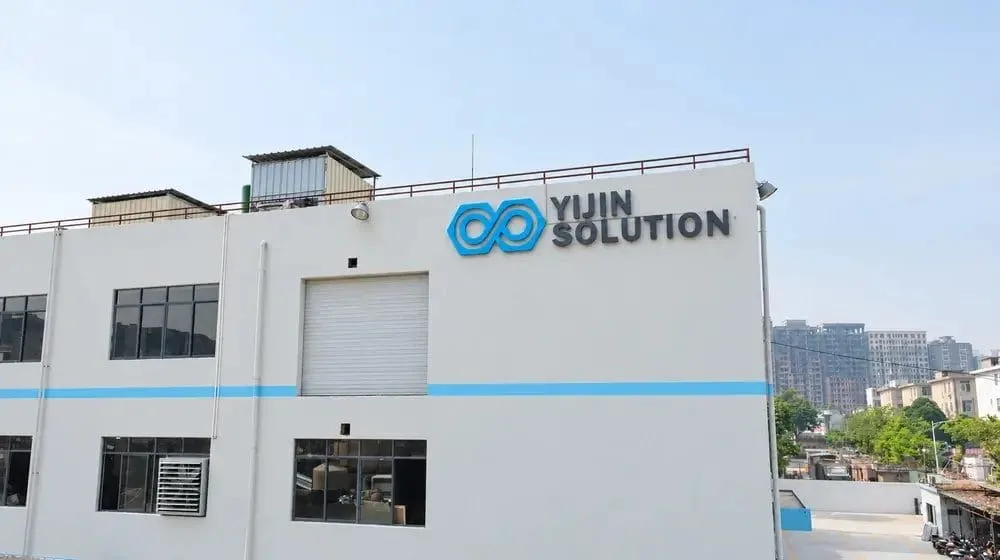
Sonnenbeschienene Fabrik mit blauem Logo
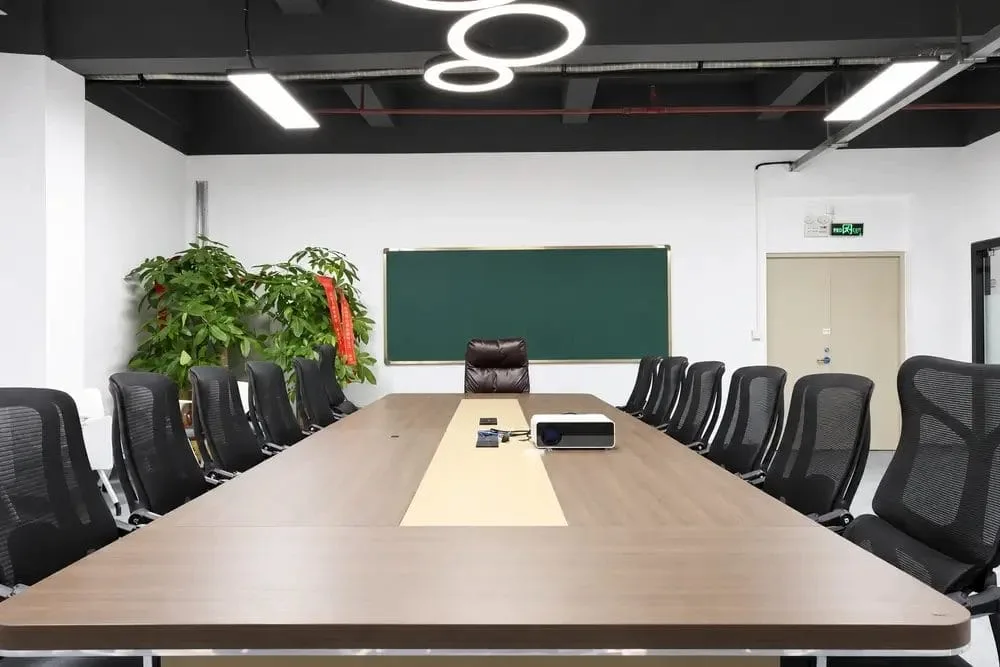
Konferenzraum
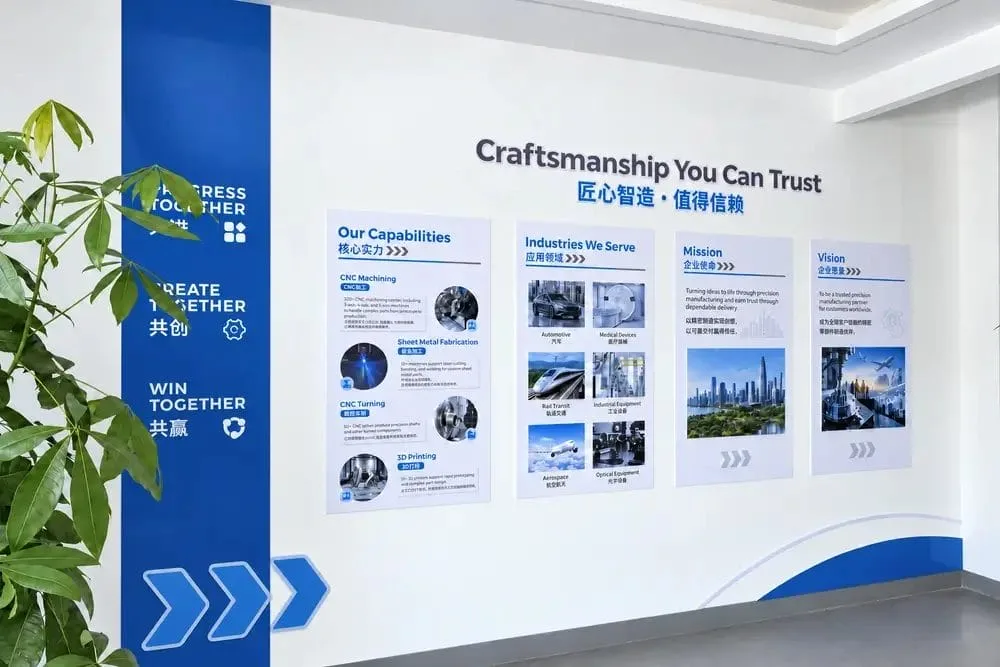
Industrielle Ausstellungswand mit frischem Grün
Heller und ordentlicher Besprechungsraum 2
Heller und ordentlicher Besprechungsraum 1
Heller Empfangstresen von Yijin Hardware
Helle Außenansicht der Yijin-Fabrik
Helle Außenansicht der Yijin-Fabrik 2
Helle Außenansicht der Yijin-Fabrik 3
Laserschneidwerkstatt 2
Laserschneidwerkstatt 3
Langdrehautomaten
Langdrehautomaten
Langdrehautomaten
Langdrehautomaten
Langdrehautomaten
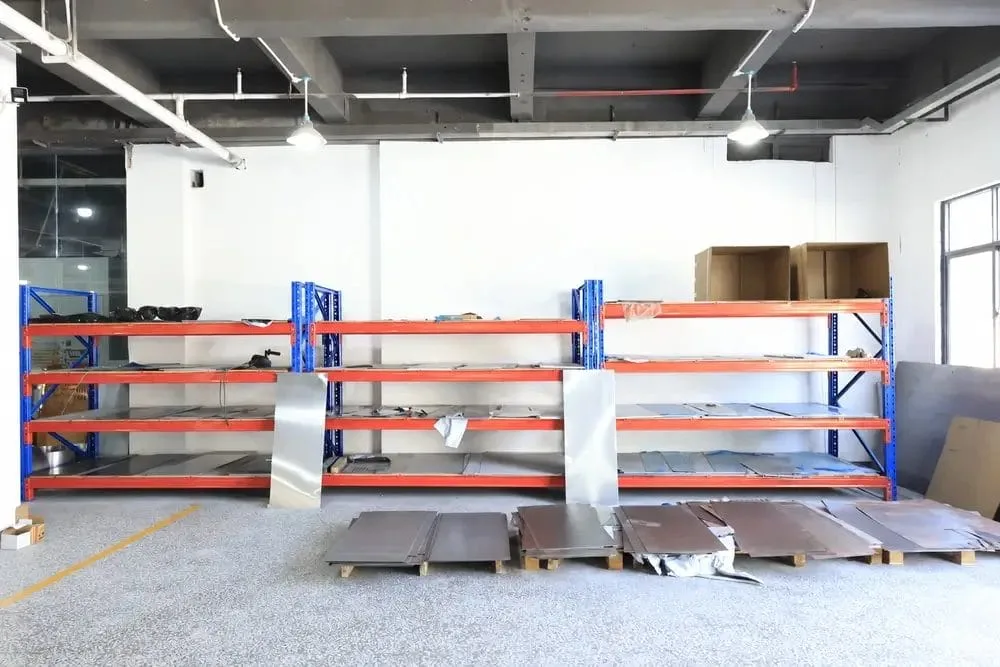
Bereich für Metallmaterialien
Laserschneidwerkstatt 1
Laserschneidwerkstatt 2
Laserschneidwerkstatt 3
Werkstatt für Metallbearbeitung
Hydraulikpresse
Schrauben 2
Schrauben 3
Schrauben 1

Galerie der Druckgussteile

Unser Werk in Shenzhen hat Druckgussteile für Kunden aus den Bereichen Automobil, Elektronik, Beleuchtung und Industrieanlagen produziert. Jedes gezeigte Projekt wurde vom Werkzeugdesign und der Erstmusterprüfung über die Produktion und Oberflächenbehandlung bis zum Versand unter unserem Qualitätsmanagementsystem abgewickelt.

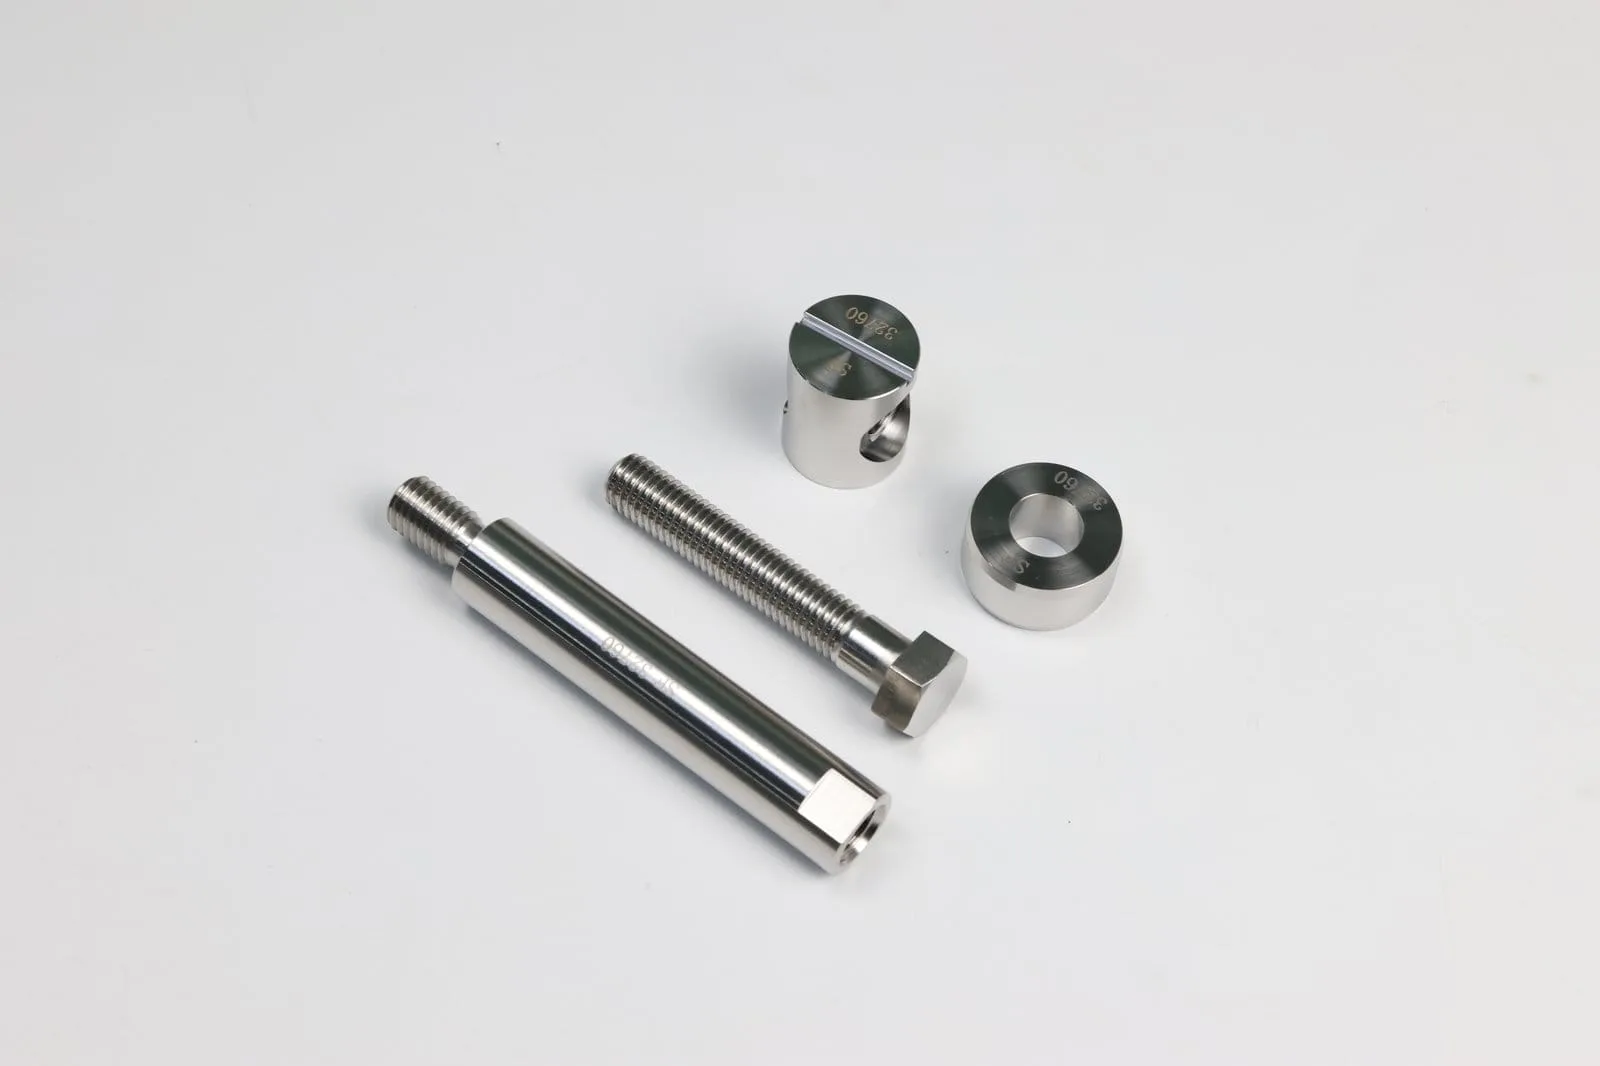
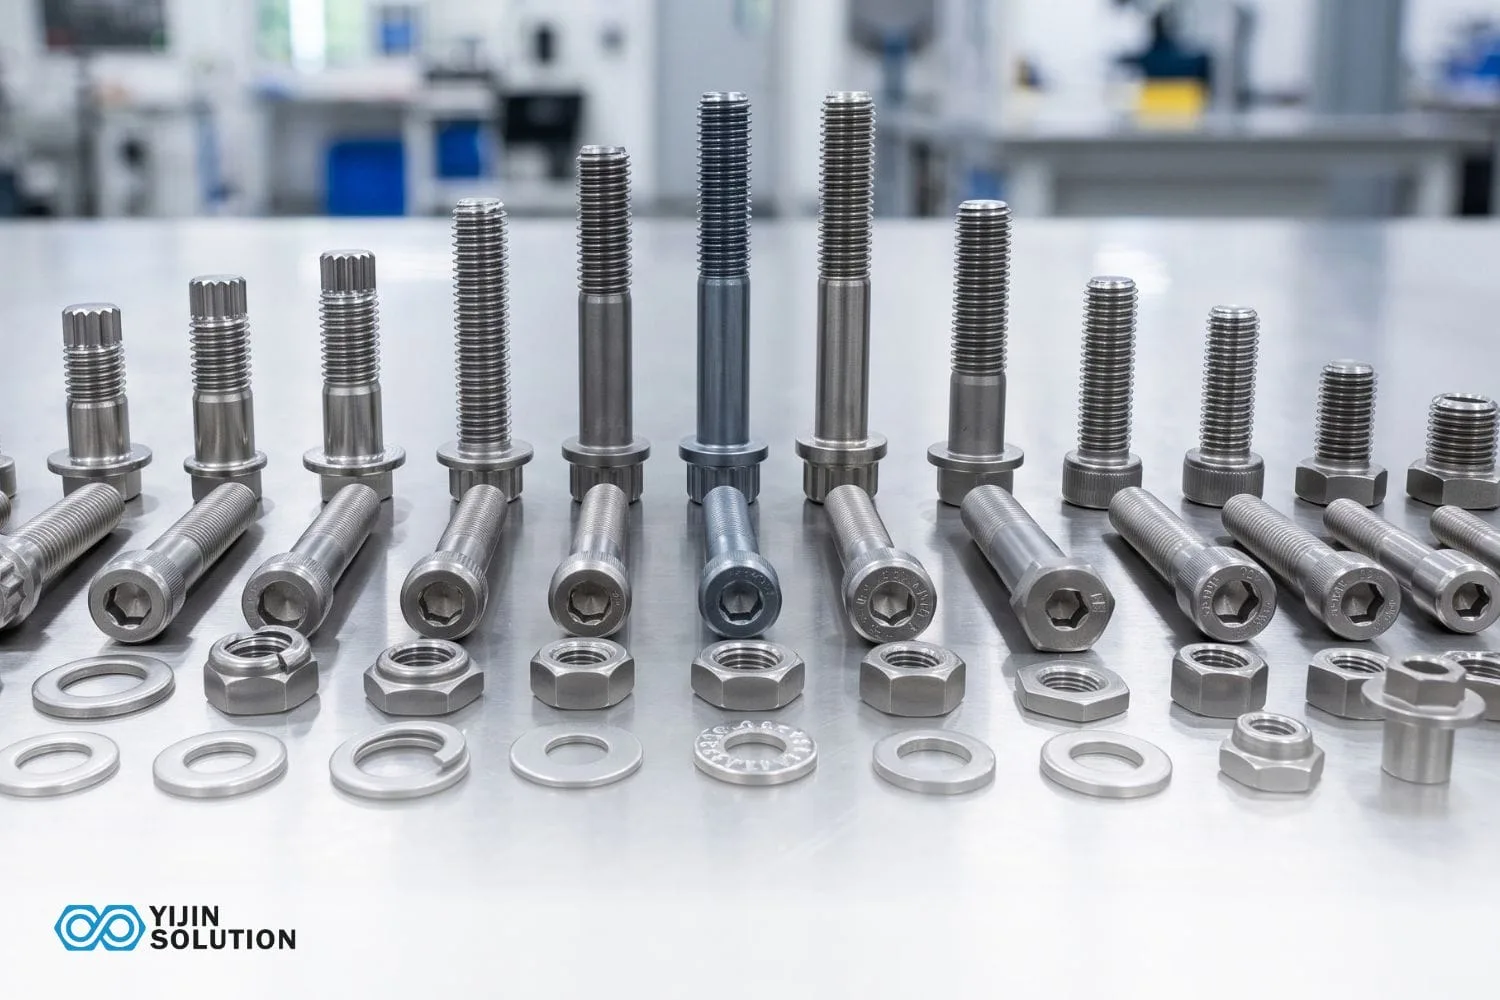
CNC-gedrehte Schulterbolzen und Distanzhülsen aus Edelstahl
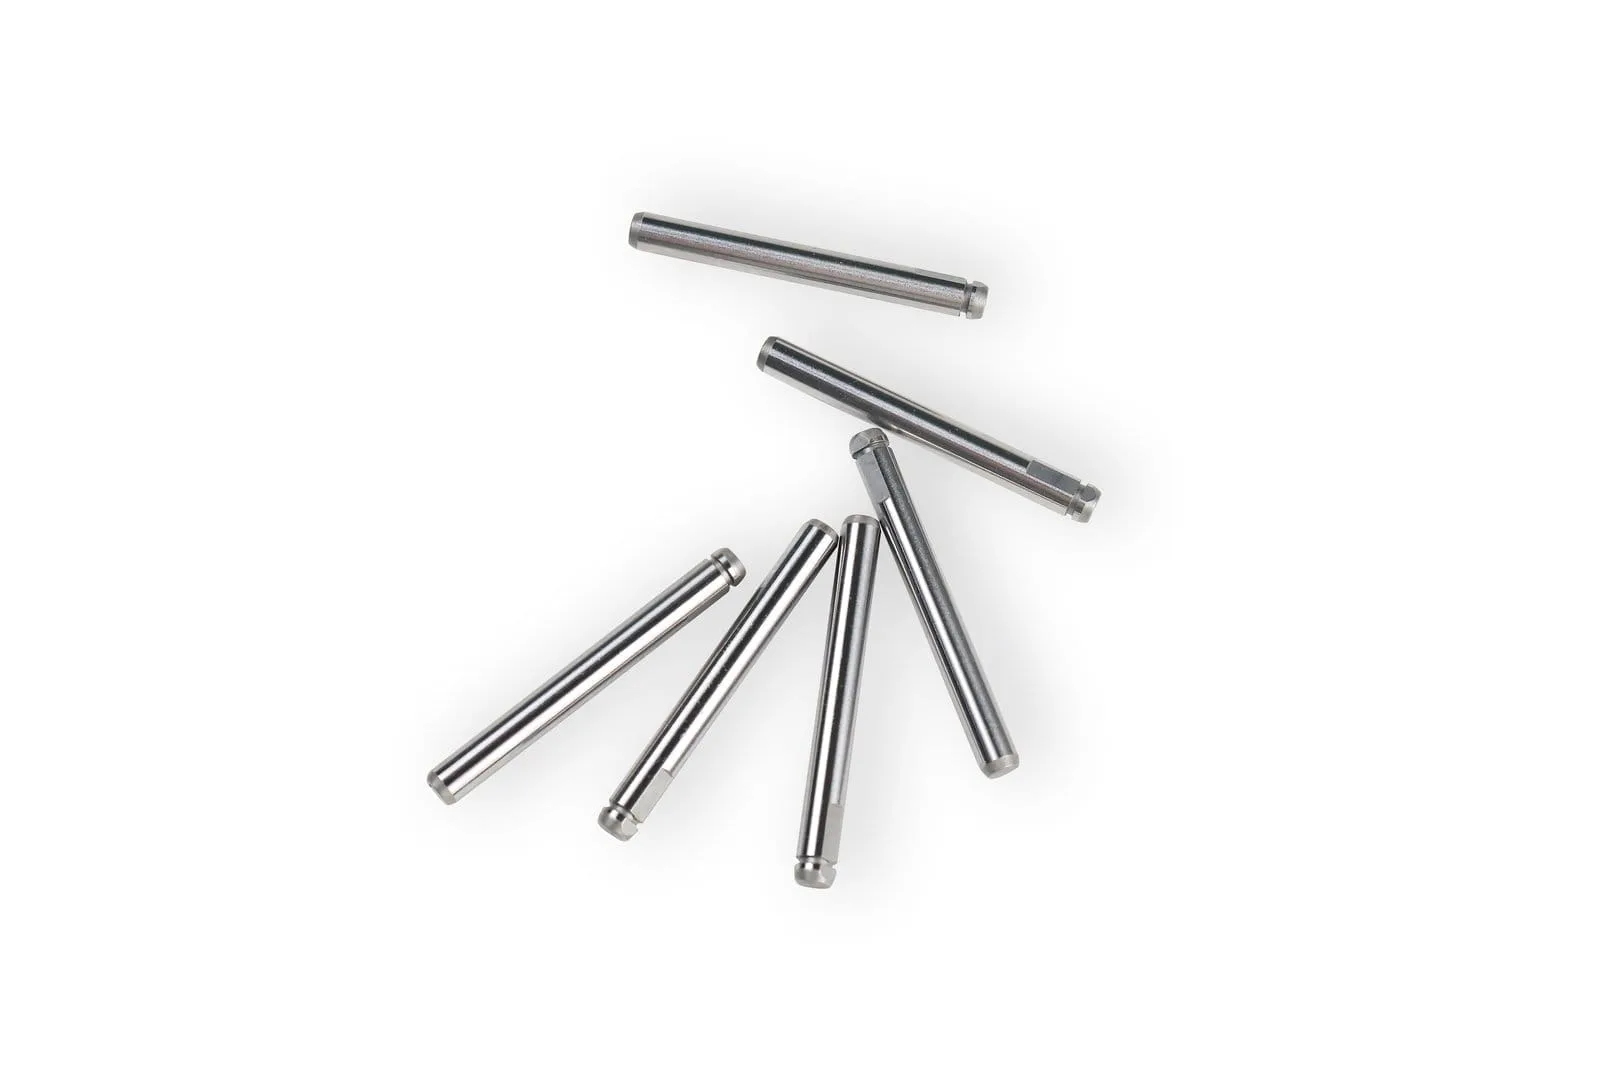
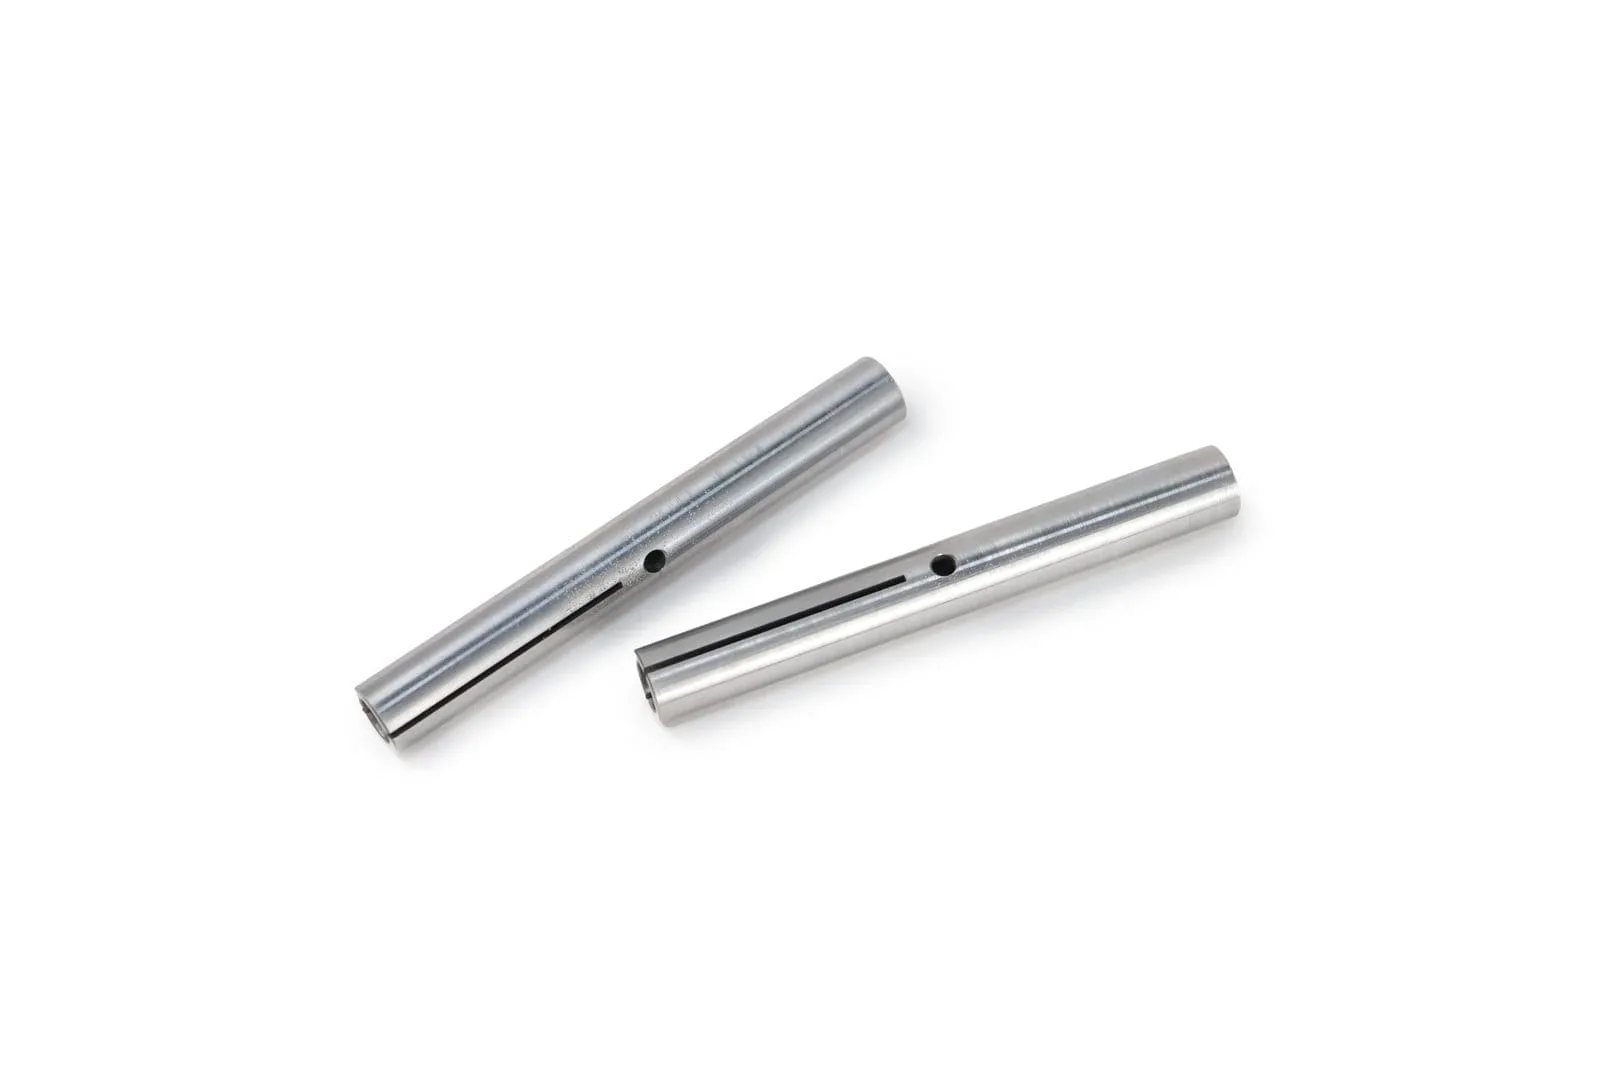
Satz CNC-gedrehter Stufenstifte aus Edelstahl
CNC-gedrehte Kegelstifte aus Edelstahl
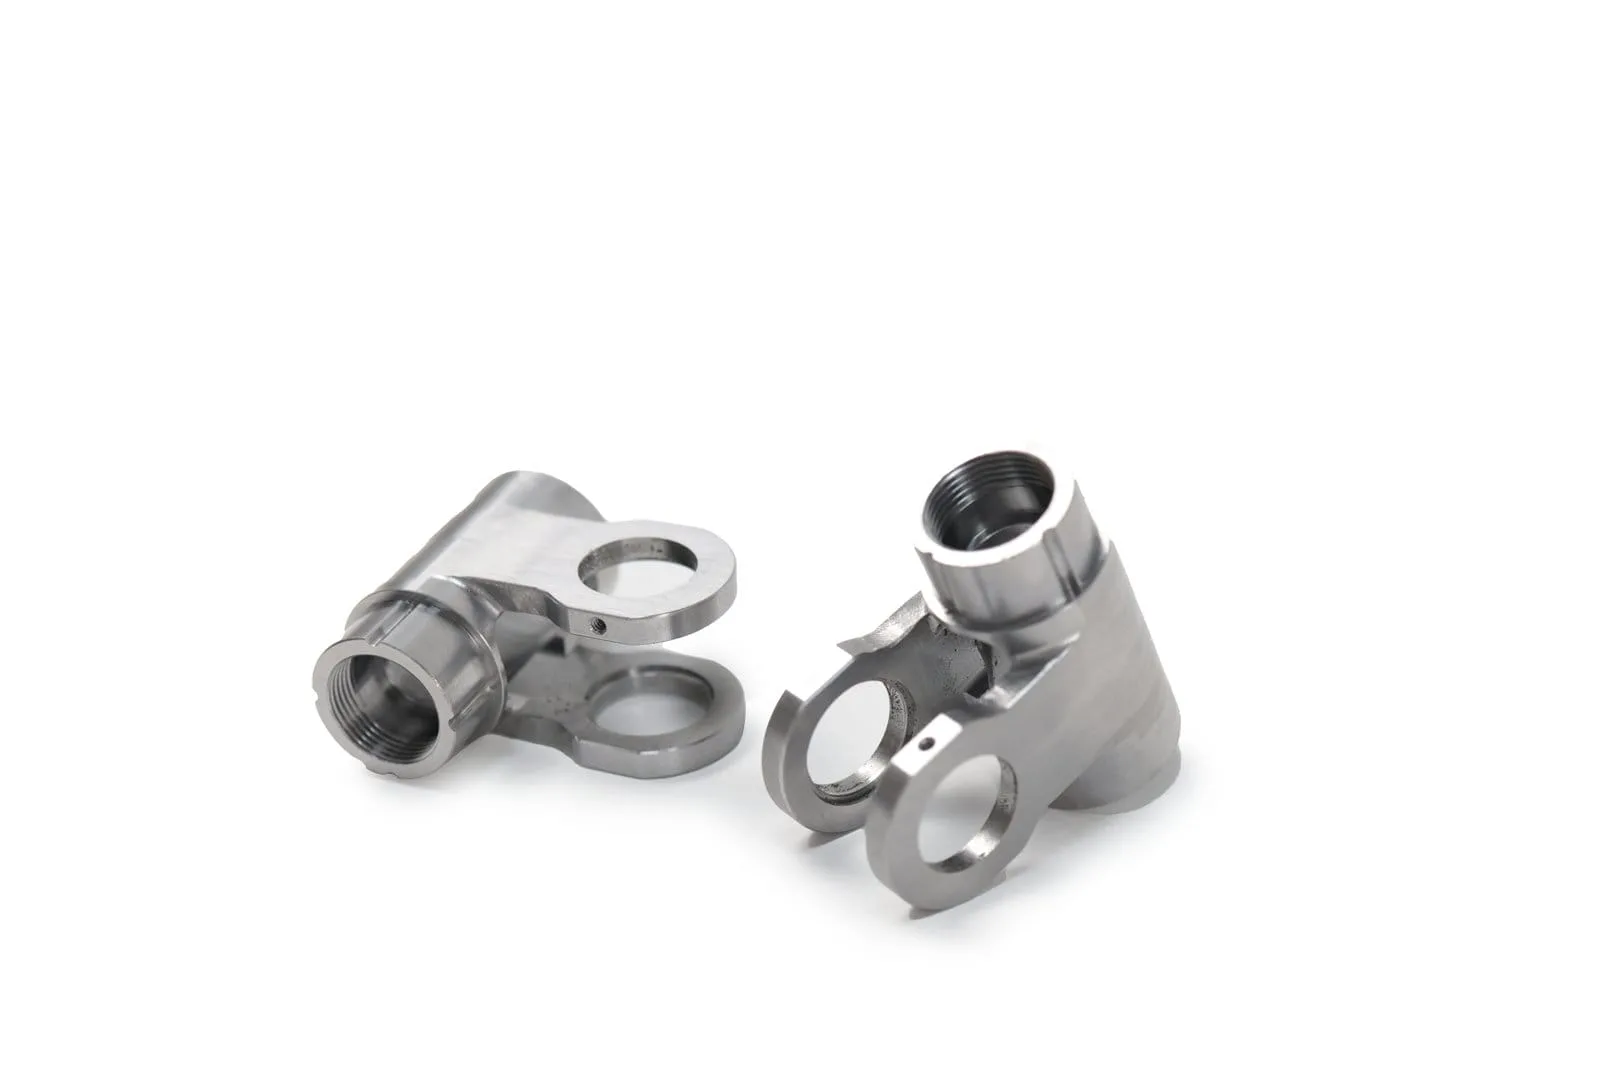
Y-förmige Gewindeverbinder aus Aluminium, CNC-bearbeitet
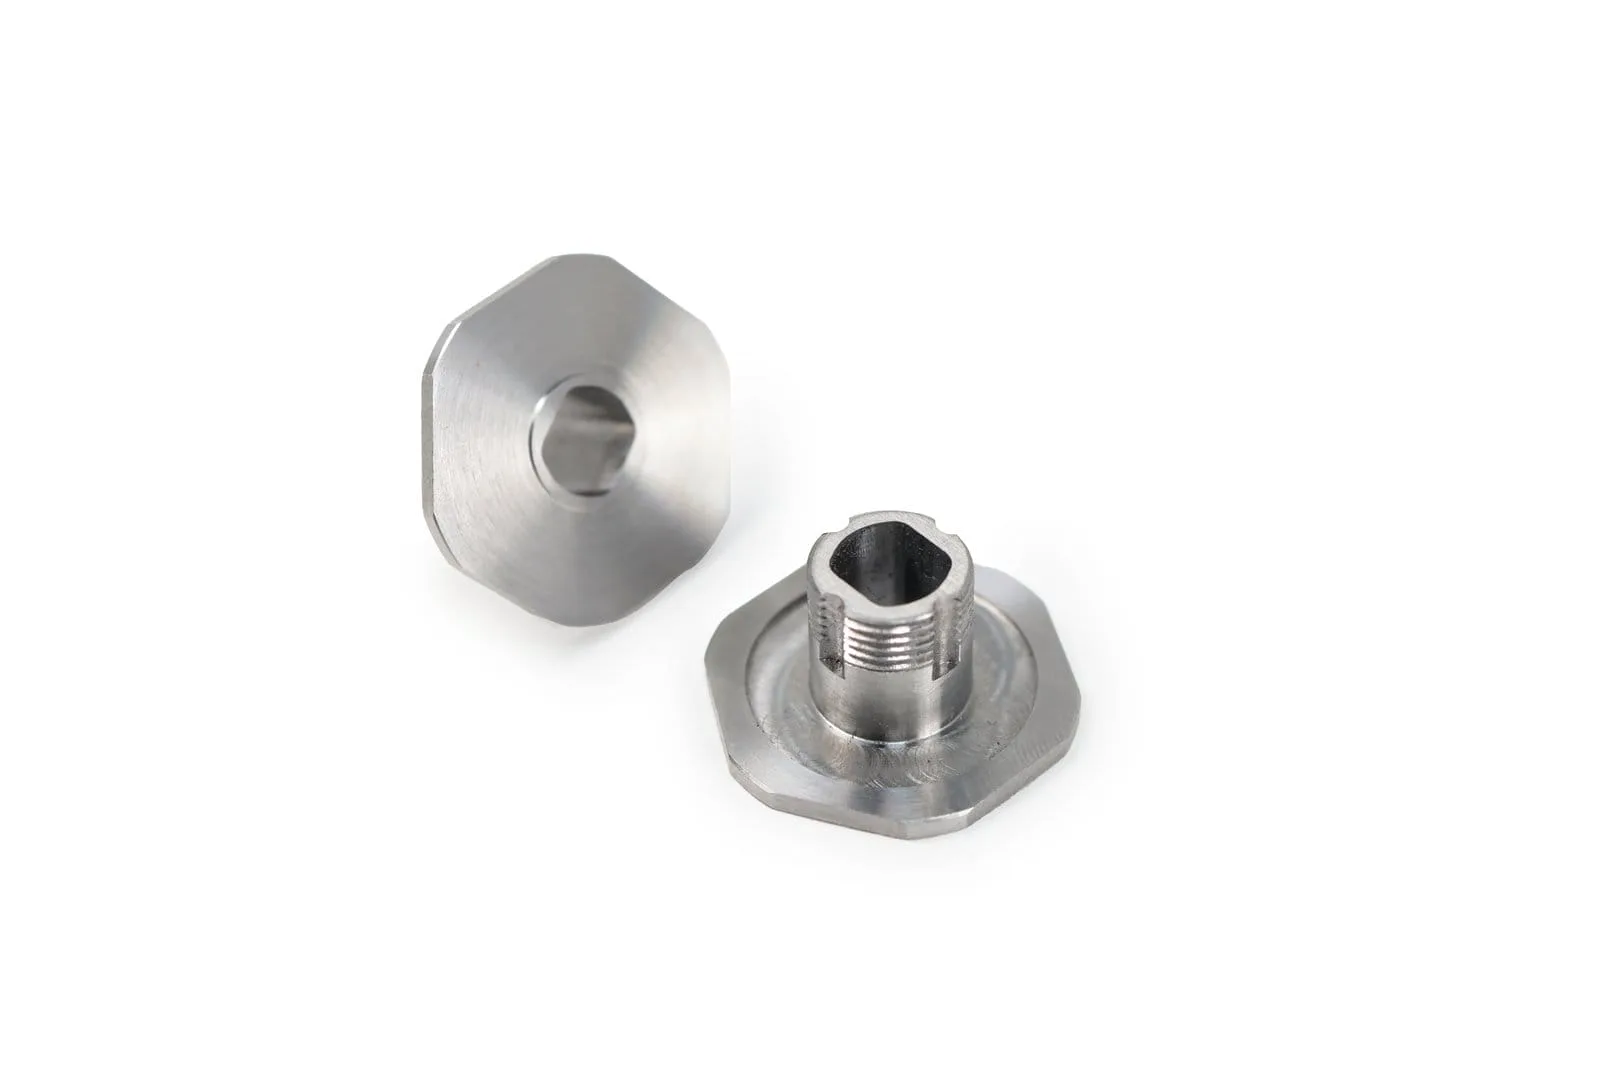
Paar Sechskant-Adapter aus Edelstahl, CNC-bearbeitet
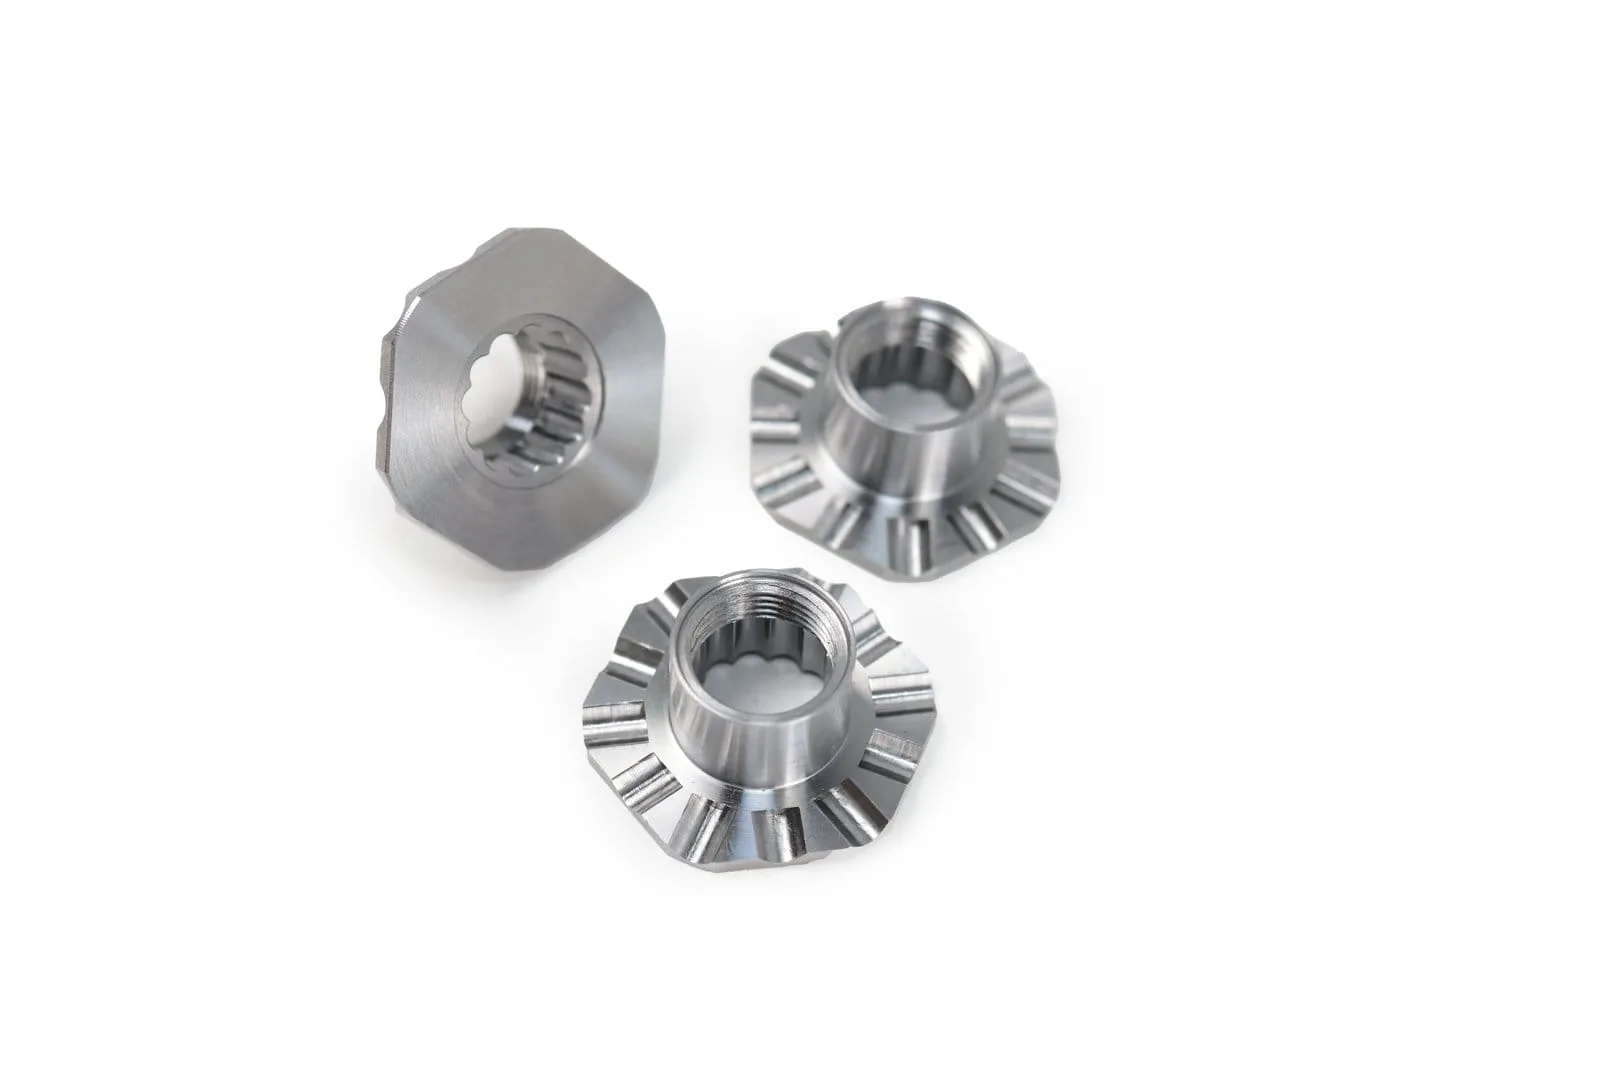
Gezahnte Flanschmuttern mit Vielzahnantrieb aus Edelstahl, CNC-bearbeitet
Paar geschlitzte Gabelbolzen aus Edelstahl, CNC-bearbeitet
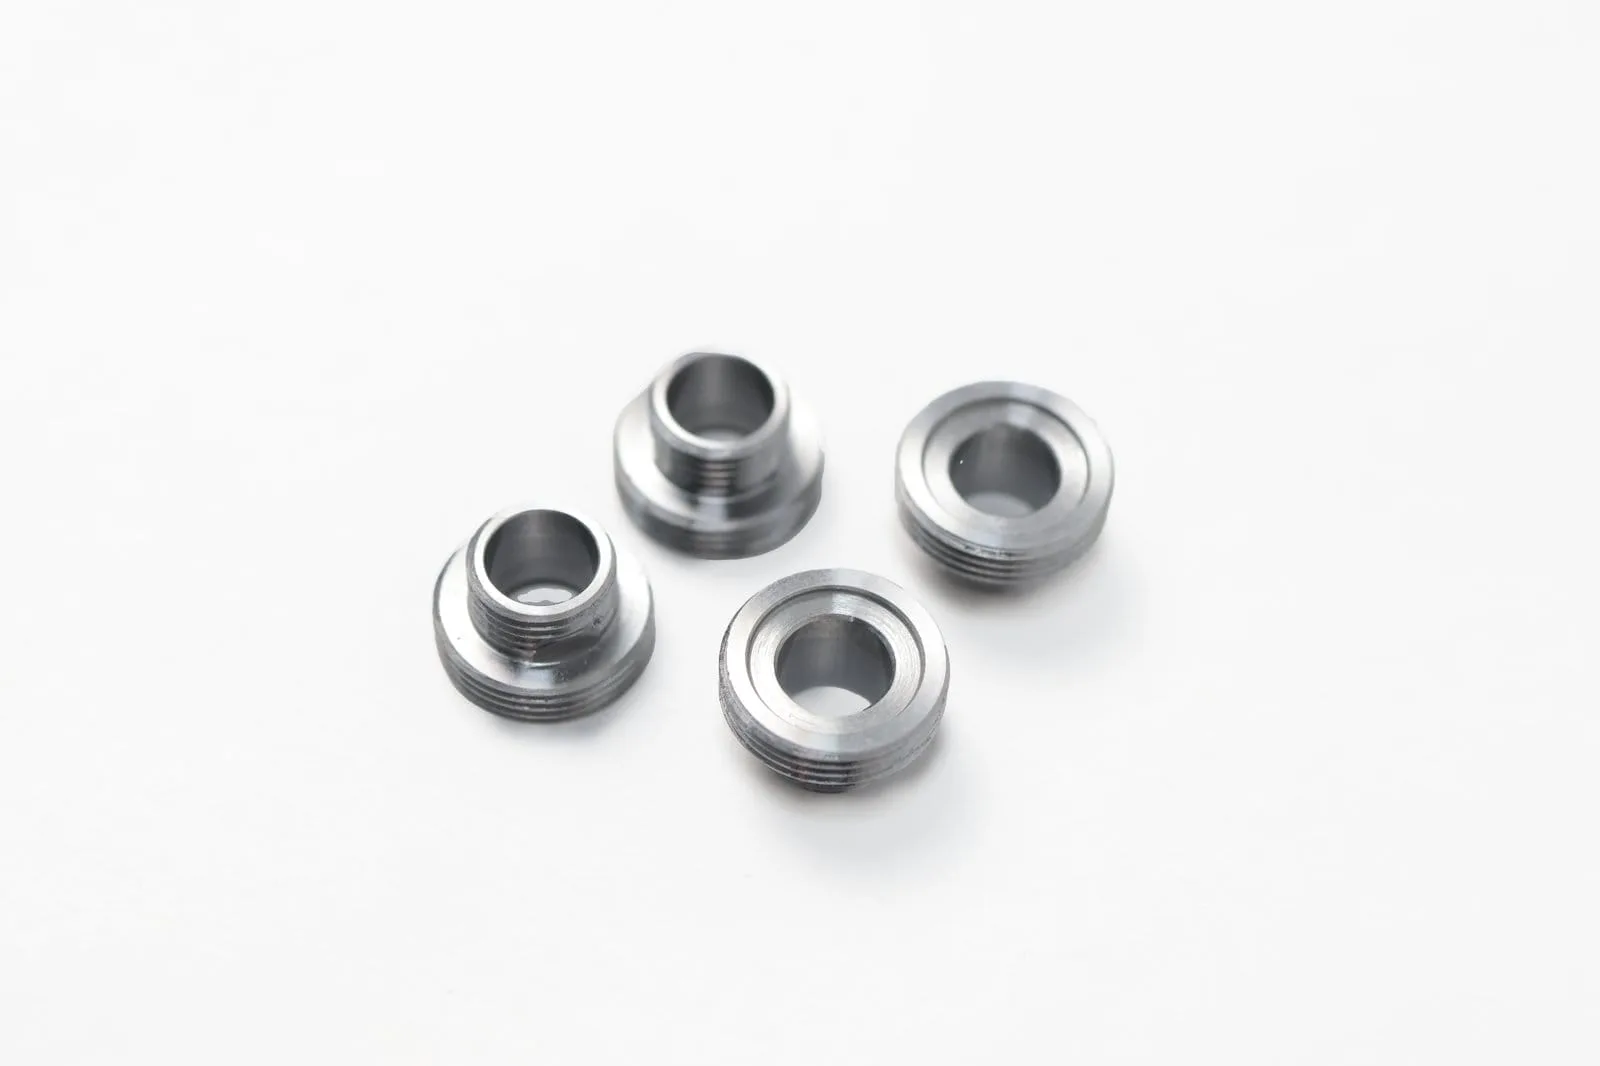
Satz Gewindereduzierbuchsen aus Edelstahl, CNC-bearbeitet
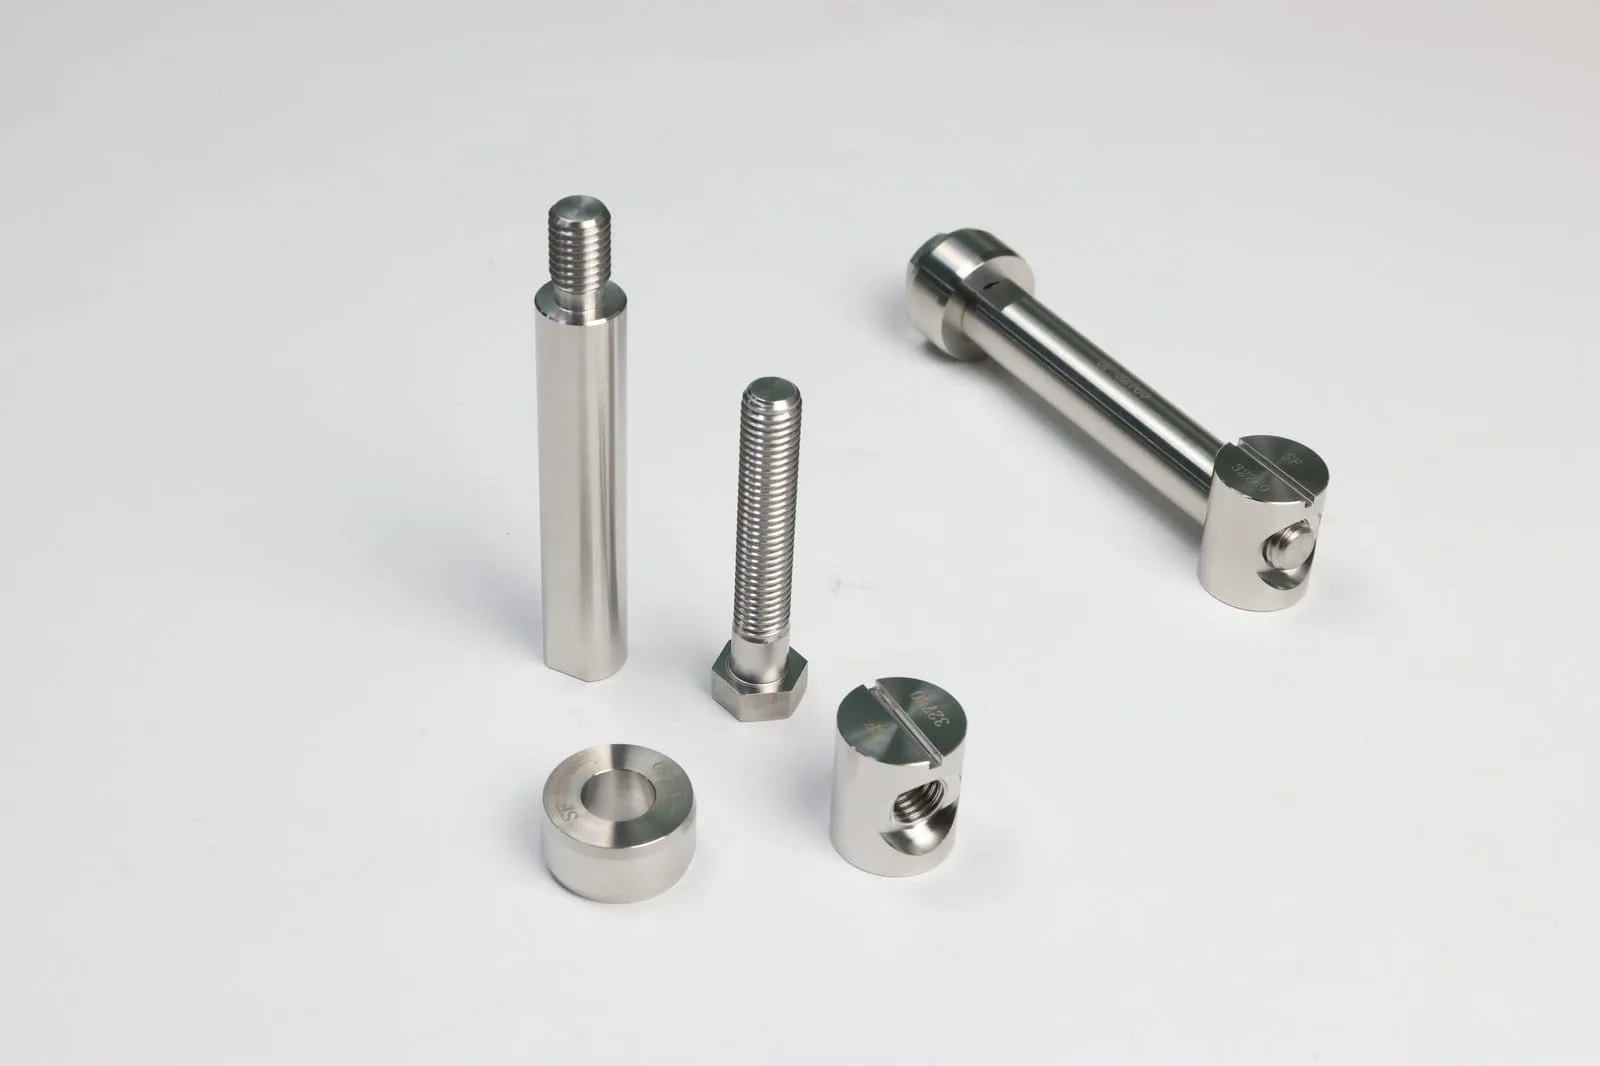
CNC-gedrehte Bolzen, Stifte, Abstandshalter und Verbinder aus Edelstahl
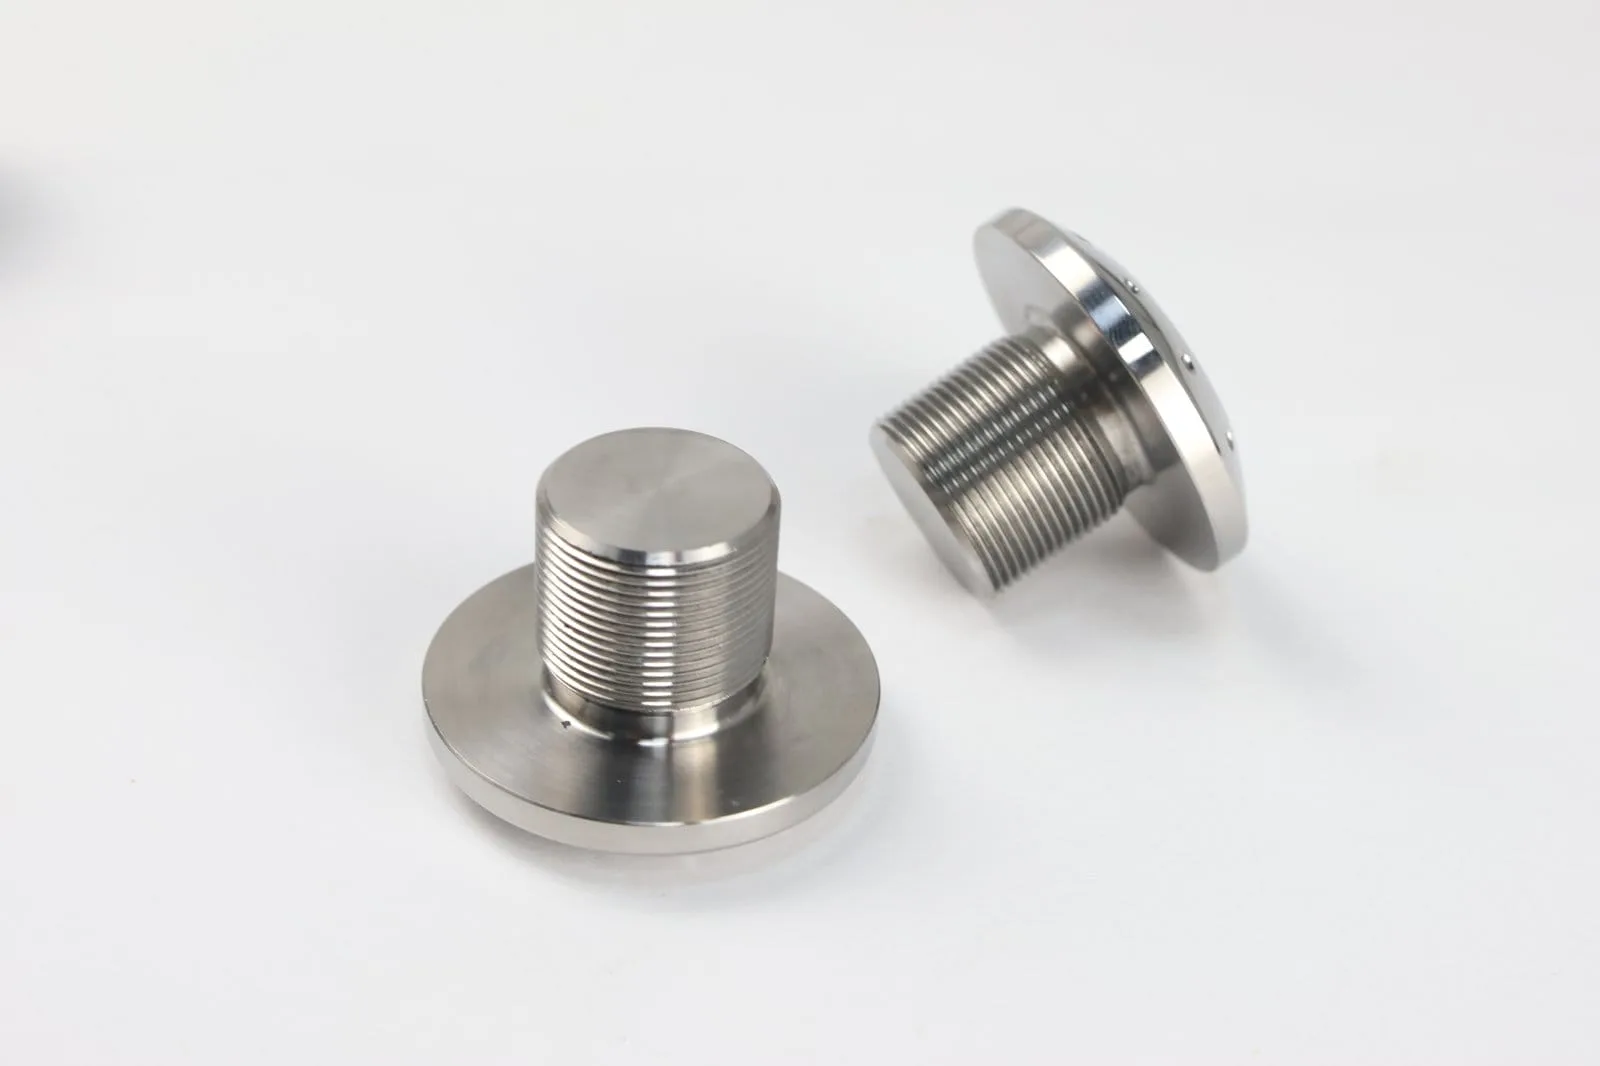
Paar Gewindestopfen mit Flansch aus Edelstahl, CNC-gedreht
CNC-gedrehte Schulterbolzen und Distanzhülsen aus Edelstahl
Satz CNC-gedrehter Stufenstifte aus Edelstahl
CNC-gedrehte Kegelstifte aus Edelstahl
Y-förmige Gewindeverbinder aus Aluminium, CNC-bearbeitet
Paar Sechskant-Adapter aus Edelstahl, CNC-bearbeitet
Gezahnte Flanschmuttern mit Vielzahnantrieb aus Edelstahl, CNC-bearbeitet

Industrien, die wir bedienen

Neue Energiewirtschaft

Abdeckungen für EV-Batteriewannen, Motor-Endglocken, Wechselrichtergehäuse und Gehäuse für Ladestationen aus Aluminium A380 und A356. Wärmebehandelbare Legierungen für strukturelle Batteriekkomponenten erhältlich.

Beleuchtungsindustrie

LED-Gehäuse, Straßenlaternenköpfe und Architekturleuchtenkörper aus dünnwandigem Aluminium A413 mit Pulverbeschichtung oder eloxierten Oberflächen. Ausgelegt auf Wärmeableitung und Integration von IP65-Gehäusen.

Luft- und Raumfahrtindustrie

Halter und Gehäuse aus Magnesium AZ91D für Avionik, Drohnenrahmen und Innenbauteile, bei denen Gewichtsreduzierung zählt. Gussteile werden mit Materialzeugnissen und Rückverfolgbarkeit geliefert.

Autoindustrie

Getriebegehäuse, Motorhalter, Riemenscheibenabdeckungen und Strukturknoten aus A380-Aluminium. IATF 16949-Fertigung mit PPAP-Level-3-Dokumentation auf Anfrage.

Unterhaltungselektronik

Zink- und Aluminiumgehäuse, Kühlkörper und Steckerhüllen für Audio-, Computer- und Smart-Home-Geräte. Dünnwandiger Zinkdruckguss bis 0,5 mm mit dekorativen Beschichtungsoptionen.

Medizinische Ausrüstung

Gehäuse und Strukturkörper für Diagnosegeräte und OP-Wagen aus Aluminium A356. Die Teile werden mit passivierten oder lackierten Oberflächen geliefert, die mit klinischen Reinigungsprotokollen kompatibel sind.

Industrielle Ausrüstung

Pumpengehäuse, Getriebegehäuse und Ventilkörper aus Aluminium A380 und Messing C85400. Druckdichte Gussteile mit Vakuumimprägnierung für Hydraulik- und Pneumatikanwendungen verfügbar.
Haushaltsgeräte

Motorhauben, Pumpengehäuse und Strukturrahmen für Waschmaschinen, HLK-Geräte und kleine Küchengeräte. Hochvolumige Aluminium- und Zinkwerkzeuge, amortisiert über Programme mit mehr als 100.000 Stück.

Telekommunikation

5G-Antennengehäuse, Kühlkörper für Basisstationen und Glasfaser-Gehäuse in dünnwandigem Aluminium. Angegossene Befestigungselemente reduzieren Nachbearbeitung und Montagezeit.

Warum Yijin Solution für Druckguss

Wir kontrollieren jeden Schritt des Druckgusses vom Werkzeugbau über das Gießen, Entgraten, die CNC-Bearbeitung bis hin zum Beschichten. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Qualität über alle Chargen hinweg und direkte Fabrikpreise ohne Aufschläge durch Zwischenhändler.

Präzision und Qualität

CMM, Röntgen, Spektrometer und mechanische Prüfgeräte verifizieren jede kritische Charge. Gussmerkmale halten ±0,10 mm, bearbeitete Merkmale halten ±0,10 mm, und Erstmusterprüfberichte sind bei allen neuen Programmen Standard.

fast turnaround
Schneller Turnaround

Werkzeugbau in 25 bis 35 Tagen, Erstmuster innerhalb von 7 Tagen nach Werkzeugfreigabe und Serienlieferungen in 2 bis 4 Wochen. Warmkammer-, Kaltkammer-, Zerspanungs- und Galvanikprozesse unter einem Dach ohne Lieferantenübergaben.

Jede Stückzahl bestellbar
Jede Stückzahl

Von Brückenaufträgen mit 500 Teilen bis zu Serienprogrammen mit 500.000 oder mehr pro Jahr läuft jeder Auftrag auf denselben Pressen und durchläuft dieselben Prüfstandards. Die Stückzahl ändert nichts an den Qualitätsprüfungen.

Von Prototypen bis zur Serienfertigung
Vom Prototyping zur Produktion

Ihre Prototypen-Gussteile stammen aus derselben Form und derselben Presse wie Ihre Serienteile. Keine Neuqualifizierung, kein neuer Lieferant und keine Prozessabweichung beim Übergang von der Pilot- zur Serienfertigung.

Große Materialauswahl
Mehrere Legierungen möglich

Aluminium A380, A356, A413, ADC12, Zink Zamak 3 und ZA-27, Magnesium AZ91D und kupferbasierte Legierungen – gegossen unter einem Dach. Jede Charge wird mit spektrographischer Analyse und Werkszeugnissen geliefert.

cost effective
Wirtschaftliche Werkzeuge

Werkzeuge werden direkt ab Werk kalkuliert, ohne Zwischenhändleraufschläge. Vor dem Schnitt prüft unser Engineering-Team Ihre Zeichnung, um Konstruktionsänderungen zu identifizieren, die die Kavitätenzahl, die Zykluszeit oder die Stückkosten senken können.

Jetzt Ihr Druckgussprojekt starten

FAQs zum Druckguss

Häufige Fragen zum Druckguss, zu Materialien und unserem Produktionssystem.

Wie wähle ich die richtige Legierung für mein Druckgussteil aus?

Die Legierungsauswahl richtet sich nach Einsatztemperatur, struktureller Belastung, Gewichtsziel und Anforderungen an die Oberfläche.

Aluminium A380 ist der Standard für die meisten allgemeinen Druckgussanwendungen. Es kombiniert gute Gießbarkeit, eine Zugfestigkeit von 320 MPa und niedrige Kosten. A356 ist wärmebehandelbar (T6-Zustand) für höhere Festigkeit in Strukturteilen. A413 wird für dünne Wände und druckdichte Gussstücke bevorzugt.

Zink Zamak 3 ist der Industriestandard für kleine Präzisionsteile, bei denen Oberflächenbeschaffenheit und feine Details wichtig sind. Sein niedriger Schmelzpunkt ermöglicht die Warmkammerverarbeitung mit Zykluszeiten von etwa 20 Sekunden. ZA-27 bietet höhere Zugfestigkeit (425 MPa) und Lagerleistung.

Magnesium AZ91D wird spezifiziert, wenn das Gewicht entscheidend ist. Mit einer Dichte von 1,8 g/cm³ ist es 33 Prozent leichter als Aluminium, mit guter Steifigkeit im Verhältnis zum Gewicht für Luft- und Raumfahrt sowie tragbare Elektronikgehäuse.

Wenn Sie unsicher sind, welche Legierung Sie spezifizieren sollen, kann unser Engineering-Team während der DFM-Analyse die richtige Option empfehlen, basierend auf Belastung, Temperatur und Oberflächenanforderungen Ihres Bauteils.

2. Was ist der Unterschied zwischen Warmkammer- und Kaltkammer-Druckguss?

Warmkammer- und Kaltkammer-Druckguss unterscheiden sich darin, wie das flüssige Metall in die Form gelangt und welche Legierungen jeweils verarbeitet werden können.

Heißkammer-Maschinen halten die Legierung in einem in die Presse integrierten Tiegel geschmolzen. Ein in die Schmelze eingetauchter Hals (Gooseneck) spritzt pro Zyklus Metall in die Form. Das ermöglicht kurze Zyklen von 10 bis 30 Sekunden, beschränkt das Verfahren aber auf niedrig schmelzende Legierungen, die den Stahlhals nicht korrodieren. Zink, Zamak und bestimmte Magnesiumlegierungen werden auf Heißkammer-Maschinen gegossen.

Kaltkammer-Maschinen schmelzen die Legierung in einem separaten Ofen. Pro Zyklus füllt ein Bediener oder Roboter einen Schuss Metall in die kalte Schusshülse, der dann mit Drücken von 70 bis 175 MPa in die Form gedrückt wird. Der zusätzliche Transferschritt verlängert die Zykluszeiten (30 bis 90 Sekunden), ermöglicht aber höher schmelzende Legierungen wie Aluminium und Messing, die einen Heißkammer-Hals angreifen würden.

Aluminium-Druckguss erfolgt immer im Kaltkammerverfahren. Zink und Magnesium können je nach Bauteilgröße und Stückzahl in beiden Verfahren verarbeitet werden.

3. Können Druckgussteile bearbeitet, beschichtet oder veredelt werden?

Ja. Die meisten Druckgussteile benötigen mindestens eine Nachbearbeitung, bevor sie versendet werden.

CNC-Bearbeitung ist der häufigste Schritt nach dem Gießen. Merkmale wie Gewindebohrungen, Dichtflächen und Lagerbohrungen halten nach der Bearbeitung ±0,02 mm, verglichen mit ±0,05 mm bei unbearbeiteten Gussmerkmalen. Bearbeitungsbezugspunkte sollten beim Werkzeugdesign in das Teil eingegossen werden.

Beschichten und Lackieren werden für Korrosionsschutz und Aussehen aufgebracht. Pulverbeschichtung, Eloxieren (nur Aluminium), Chromatierung, Verchromung und Nasslackierung sind alle im Haus verfügbar. Pulverbeschichtung bietet 500 bis 1.000 Stunden Salzsprühnebelbeständigkeit auf Aluminium.
Vakuumimprägnierung ist für druckdichte Gussteile in Hydraulik, Pneumatik und Fluidtechnik verfügbar. Dieses Verfahren füllt Mikroporosität mit einem Dichtmittel, das im Bauteil ausgehärtet wird.
Entscheiden Sie über die Oberflächenanforderungen während der DFM-Analyse. Einige Oberflächen benötigen spezielle Aufnahmepunkte oder nicht-kosmetische Zeugenflächen, die günstiger in das Werkzeug einzuplanen als später hinzuzufügen sind.

4. Welche Werkstoffe können für den Druckguss verwendet werden?

Druckgusslegierungen fallen in vier Hauptfamilien: Aluminium, Zink, Magnesium und Kupferbasis.

Aluminiumlegierungen machen den Großteil der Druckgussproduktion aus. A380 ist das Arbeitstier für allgemeine Teile. A356 und A357 sind wärmebehandelbar für strukturelle Anwendungen. ADC12 ist das japanische Äquivalent, das in der Automobilindustrie weit verbreitet ist. A413 ist eine Fließgusslegierung für dünne Wände.

Zinklegierungen umfassen Zamak 3, Zamak 5 und Zamak 7 für allgemeine Präzisionsteile sowie die ZA-Serie (ZA-8, ZA-12, ZA-27), wenn höhere Zugfestigkeit oder Lager-Verschleißfestigkeit erforderlich ist.

Magnesium AZ91D ist das gängigste Druckguss-Magnesium. AM60B und AM50A bieten verbesserte Duktilität für schlagbeanspruchte Teile wie Lenkradarmaturen.

Kupferbasierte Legierungen (Messing C85400, Aluminiumbronze C95400) werden in der Regel im Schwerkraftguss statt im Druckguss gefertigt und für Sanitärarmaturen, Marine-Hardware und dekorative Architekturteile spezifiziert.

Die Legierungsauswahl sollte der mechanischen Belastung des Bauteils, der Einsatzumgebung, den Oberflächenanforderungen und der Zielstückzahl entsprechen. Unsere DFM-Analyse kann vor Beginn der Werkzeugkonstruktion die beste Legierung für Ihre Anwendung empfehlen.

5. Was sind die typischen Größen- und Gewichtsbereiche für Druckgussteile?

Wir gießen Teile von 10 g bis 15 kg im Gusszustand, auf Maschinen mit 80 bis 3.000 Tonnen Schließkraft.

Kleine Teile unter 100 g, wie Steckergehäuse und Präzisionsbeschläge, laufen auf Warmkammer-Zinkdruckgussmaschinen (80 bis 250 t). Die Zykluszeiten liegen bei etwa 20 Sekunden, was diese Maschinen zum Kostensieger für kleine Teile in hohen Stückzahlen macht.

Mittlere Teile von 100 g bis 5 kg, darunter Automobilhalter, Gerätegehäuse und Elektronikgehäuse, laufen auf 400 bis 1.200 t Kaltkammer-Aluminiumpressen. Hier liegt der Großteil der Serienprogramme.

Große Strukturgussteile von 5 kg bis 15 kg, wie Getriebegehäuse und EV-Batteriekomponenten, laufen auf Kaltkammer-Maschinen mit 1.600 bis 3.000 Tonnen. Ab 10 kg werden Wandstärke und Legierungsauswahl zu den limitierenden Faktoren.

Die Wandstärke bestimmt den Tonnagebedarf. Dünne Wände erfordern höhere Füllgeschwindigkeiten und Drücke, daher muss die Presse über eine ausreichende Kapazität der projizierten Fläche verfügen. Geben Sie Größe, Gewicht und Wandstärke frühzeitig an, damit wir bei der Angebotserstellung die passende Maschine auswählen können.

6. Welche Konstruktionsaspekte sind beim Druckguss am wichtigsten?

Fünf Konstruktionsentscheidungen bestimmen Gießbarkeit, Werkzeugstandzeit und Stückkosten stärker als alles andere.

Die Wandstärke sollte über das gesamte Bauteil gleichmäßig sein. Für die meisten Aluminiumguss-Teile sind 1,5 bis 3 mm anzustreben, für Zink 0,8 bis 2 mm. Ungleichmäßige Wandstärken führen zu unterschiedlicher Erstarrung, was Schrumpfungsporosität und innere Lunker zur Folge hat.

Entformungsschrägen sind für das Auswerfen erforderlich. Mindestens 1 Grad für Zink, 1,5 Grad für Aluminium und 2 bis 3 Grad für tiefe Kerne oder komplexe Geometrien. Unzureichende Entformungsschräge erhöht die Auswerfkraft und verkürzt die Werkzeugstandzeit.

Verrundungen und Radien bauen Spannungsspitzen an Ecken ab. Minimaler Innenradius 0,5 mm für Zink und 1 mm für Aluminium. Scharfe Innenecken verursachen Hot Spots beim Erstarren und Rissbildung unter Last.

Die Platzierung der Trennebene bestimmt, wo Grat entsteht und welche Oberflächen kosmetische Finishs tragen können. Legen Sie die Trennebene auf nicht funktionale Oberflächen und fern von Dichtflächen oder kosmetischen A-Oberflächen.

Anguss- und Verteilerkanaldesign bestimmen, wie das flüssige Metall die Form füllt. Diese werden beim Werkzeugdesign ausgelegt, nicht vom Teilekonstrukteur, aber die Bauteilgeometrie beeinflusst, wie viele Angüsse nötig sind und wo sie platziert werden können.

Unsere DFM-Analyse deckt alle fünf dieser Punkte ab, bevor der Werkzeugschnitt beginnt.

7. Wie genau sind die Maße von Druckgussteilen?

Die Maßhaltigkeit beim Druckguss hängt von der Lage der Merkmale, der Legierung und davon ab, ob das Teil nachbearbeitet wird.

Gussrohteile auf derselben Seite der Trennebene halten ±0,10 mm bei Maßen bis 25 mm und ±0,1 mm bei größeren Maßen bis 150 mm. Dies sind die engsten Gusstoleranzen, die Sie ohne Bearbeitung erwarten können.

Maße über die Trennebene, die die Formtrennlinie überspannen, addieren die Trennebenentoleranz zur Grundtoleranz. Rechnen Sie mit ±0,15 mm bei Maßen über die Trennebene. Formpassung und Gratzugabe tragen beide dazu bei.

Bearbeitete Merkmale ersetzen Gusstoleranzen durch Bearbeitungstoleranzen: ±0,10 mm auf Durchmessern, ±0,10 mm auf Längen und Oberflächengüte bis Ra 0,8 Mikrometer. Merkmale, die enge Passungen, Dichtflächen oder Gewindebohrungen benötigen, sollten immer bearbeitet werden.
Direkt in ein Druckgussteil gegossene Gewinde sind selten. Verwenden Sie gewindeformende Einsätze, schneiden Sie die Gewinde nach dem Gießen oder konstruieren Sie für selbstschneidende Schrauben. Direkt gegossene Gewinde sind nur bei Zink und nur dort sinnvoll, wo eine Passung der Klasse 2B akzeptabel ist.

Kennzeichnen Sie kritische Maße in Ihrer Zeichnung, damit sie vor dem Werkzeugschnitt auf Gießbarkeit oder Bearbeitungszugabe geprüft werden können. Eine Überbestimmung jedes Maßes treibt die Werkzeugkosten in die Höhe, ohne die Bauteilleistung zu verbessern.

8. Welche Fertigungsverfahren für Druckguss sind verfügbar?

Druckgussteile durchlaufen in der Regel sieben Prozessstufen zwischen Konstruktion und Versand.

  1. Werkzeugkonstruktion und -bau: H13- oder SKD61-Werkzeugstahlmatrizen mit Kühlkanälen, Auswerfern und Schiebern. Einzelkavität für Prototypen und Kleinserien, Mehrfachkavität für die Serienfertigung.

  2. Heißkammerguss: Zink- und Magnesiumteile bis etwa 2 kg. Zykluszeiten um 20 Sekunden. Niedrigste Stückkosten für kleine Präzisionsteile in hoher Stückzahl.

  3. Kaltkammer-Druckguss: Aluminium, Messing und höher schmelzende Legierungen. Zykluszeiten 30 bis 90 Sekunden. Erforderlich für die meisten Automobil- und Industrie-Druckgussteile.

  4. Entgraten und Trimmen: Hydraulische Schnittwerkzeuge entfernen Anguss und Verteilerkanäle. Vibrationsentgraten entfernt Trennlinien-Grat. Manuelles Entgraten für komplexe Geometrien.

  5. CNC-Bearbeitung: Fräsen und Drehen für Gewinde, Dichtflächen und eng tolerierte Merkmale. Integriert mit Gießen im selben Laufzettel und Qualitätssystem.

  6. Oberflächenbehandlung: Pulverbeschichtung, Eloxieren (Aluminium), Chromatierung, Elektroplattierung und Nasslackierung. Wird im Haus unter demselben Qualitätssystem wie das Gießen durchgeführt.

  7. Prüfung und Tests: CMM-Maßprüfung, Röntgenprüfung auf innere Porosität bei kritischen Teilen, spektrographische Legierungsverifizierung und mechanische Prüfungen (Zugfestigkeit, Härte, Salzsprühnebel), wo spezifiziert.

Ein Full-Service-Druckgusspartner vereint diese sieben Stufen unter einem Dach, was den Koordinationsaufwand für die Verwaltung separater Werkzeugbaubetriebe, Gießereien, Zerspanungsbetriebe und Galvaniken eliminiert.

Druckguss Ratgeber

Alle Artikel anzeigen
Verbindungselemente-Hersteller für die Luftfahrt: Was Einkäufer prüfen sollten

Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten

Gavin Oktober 1, 2026

Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
🡕
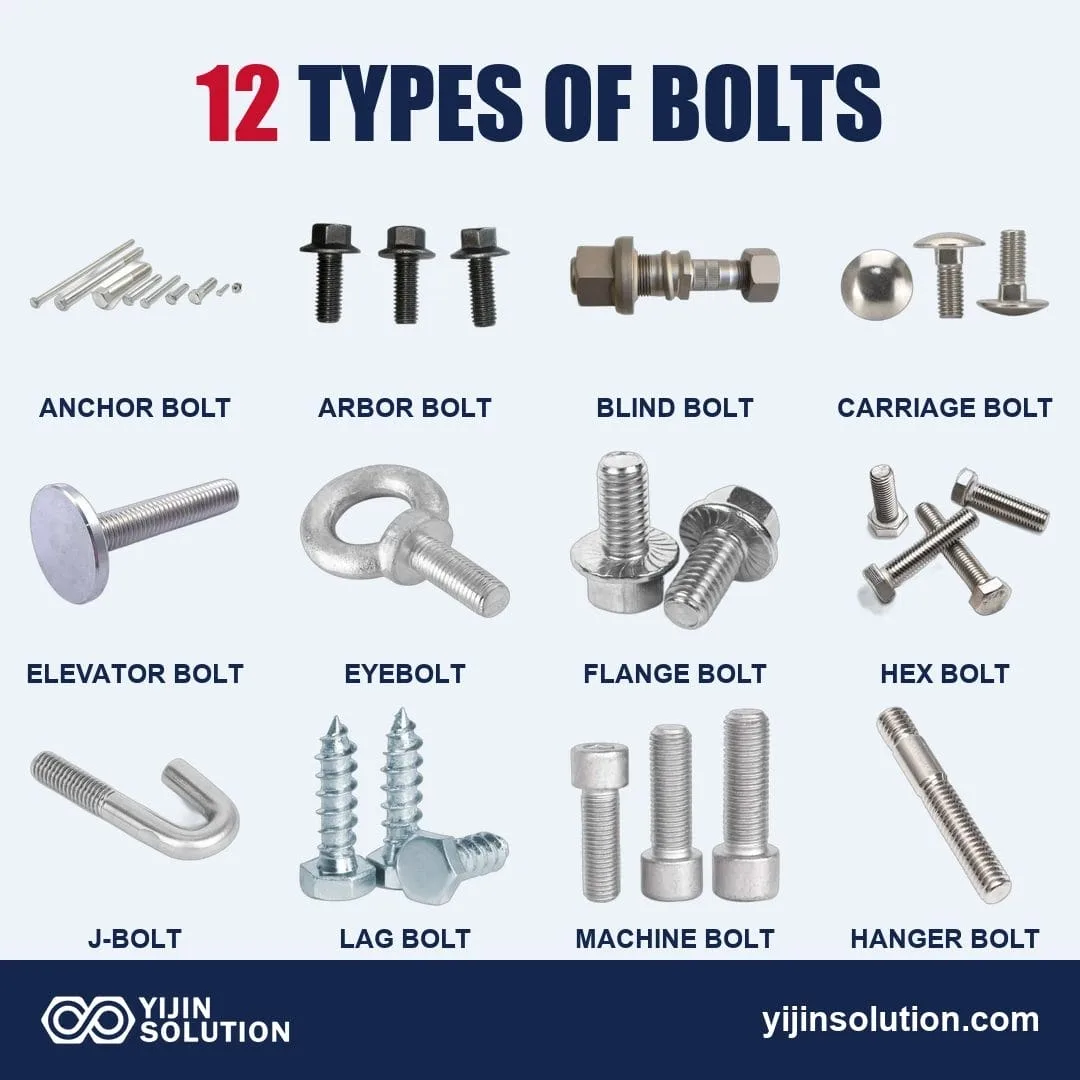
Infografik zu Schraubenarten 01

12 Arten von Bolzen mit Bildern und Namen

Gavin Mai 26, 2026

Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
🡕
Arten von Blechbefestigungselementen - ein vollständiger Leitfaden zur Auswahl

Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl

Gavin März 31, 2026

Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter

🡕

Beginnen Sie noch heute. Teile schnell herstellen lassen.

Kundenspezifische CNC-Bearbeitungsteile nach Ihren genauen Spezifikationen, mit verkürzten Lieferzeiten

Angebot anfordern
Yijin Solution Logo

Beste CNC-bearbeitete Teile Hersteller und Fabrik in China.

Wir bieten schnelle und kosteneffiziente CNC-Bearbeitungsdienstleistungen aus einer Hand.

Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.

Facebook Linkedin Tiktok Youtube

Über

  • Über uns
  • Hauptveranstaltungen & Kultur
  • Werksansicht
  • FAQ
  • Inhaltsverzeichnis
  • Datenschutz
  • Impressum
  • Cookie-Einstellungen

Dienstleistungen

  • CNC-Bearbeitung
  • CNC-Drehen
  • CNC-Fräsen
  • CNC-Holzfräsen
  • Blechbearbeitung
  • Laserschneiden
  • Plasmaschneiden
  • Metallbiegen
  • Kundenspezifische Befestigungen
  • Druckguss

Schnelle Links

  • CNC-Bearbeitung China
  • Ressourcen
  • Videos
  • Kontakt

Kontakt

  • Tera
  • +1 844 598 7800
  • info@yijinsolution.com
  • Chat
  • https://yijinsolution.de/
  • Anschrift: 1825 NW Corporate Blvd, Suite 110-I48, Boca Raton, FL 33431,
    Vereinigte Staaten
  • Anschrift: No. 228 Wanfeng Middle Road, Xinqiao Street, Bao’an District, Shenzhen, Guangdong, China
  • Anschrift: Wohnung E19, 10/f, No.52 Hung To Road, Kwun Tong, Hongkong

© 2026 Yijin Solution. Alle Rechte vorbehalten

E-Mail-Symbol

WhatsApp uns