Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem: Unsere Ingenieure begleiten Sie vom Konzept bis zur Produktion. Neue Leistungen entdecken

Zum Inhalt wechseln
info@yijinsolution.com
+1 844 598 7800
Chat
DE
DE
EN ES FR
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitungsdienstleistungen
      • CNC-Fräsen China
      • CNC-Drehen China
      • CNC-Holzfräsen China
      • CNC-Bearbeitung China
      • Schnelle CNC-Bearbeitung
      • CNC-Kleinserien-Bearbeitung
      • Hochvolumige CNC-Bearbeitung
      • Schweizer Zerspanungsdienst
    • Blechbearbeitung
      • Laserschneiden
      • Wasserstrahlschneiden
      • Plasmaschneiden
      • Metallbiegen
      • Stanzen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • 3D-Druck
        • 3D-Druck von Metall
      • Herstellung von Impellerpumpen
      • Spritzgießen
      • Schnelles Prototyping
      • Kundenspezifische Kunststoffteile
      • Kostenlose DFM-Review-Dienstleistungen
  • Industrie
    • Luft- und Raumfahrt
      • Hersteller von Turbinenschaufeln für die Luft- und Raumfahrt
    • Automobilindustrie
    • Konsumgüter
    • Medizinische
      • Anwendungen für die Schraubenziehung
      • Drehen von Anwendungen
    • Maritim
    • Verteidigung
      • Anwendungen für das Automatendrehen
      • Drehen von Anwendungen
    • Robotik
      • Humanoide Roboterteile Hersteller
  • Lösungen
        • Lösungen für die Entwicklung neuer ProdukteVon frühen Konzepten bis zur skalierbaren Produktion – alles in einem Workflow.
          • Ideenfindung & Konzeptentwicklung
          • Produktdesign
          • Entwicklung von Prototypen
          • Tests & Validierung
          • Produktionsentwicklung
  • Material
    • CNC-Metall Bearbeitung
      • Aluminium
      • Messing
      • Kupfer
      • Iconel
      • Magnesium
      • Stahl
      • Rostfreier Stahl
      • Titan
    • CNC-Kunststoff Prototyping
      • ABS
      • Acetal
      • Acryl
      • HDPE
      • Nylon PA
      • PEEK
      • Phenolisch
      • Polycarbonat
      • Polypropylen
      • PVC
      • UHMW PE
    • Bleche
      • Aluminium
      • Kupfer
      • Rostfreier Stahl
      • Stahl
    • Andere
      • Kohlefaser
      • Gummi
      • Holz
  • Ressourcen
    • Ressourcen für die Herstellung

      • CNC-Führungen
      • Blech-Führungen
      • Führungen für Befestigungselemente
      • Leitfäden zum Gießen
      • Materielle Leitfäden
      • Oberflächenbehandlung
      • Einblicke in die Industrie
      • Fallstudien
      • Blog
      • Newsroom
      • Galerie

      Ultimative Leitfäden

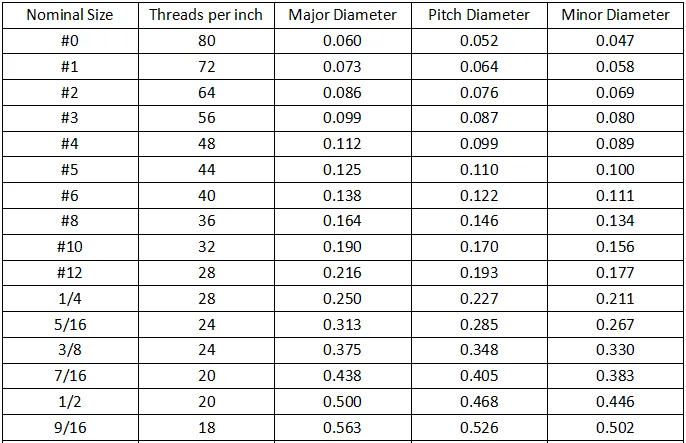
      Tabelle 2 Durchmesser/Steigung der gebräuchlichsten metrischen Feingewinde

      Vollständiger Leitfaden für Gewindegrößen

      cnc-Bearbeitungstoleranzen mm

      CNC-Bearbeitungstoleranzen verstehen MM

      cnc-Bearbeitung von Zahnrädern

      CNC-Bearbeitung von Zahnrädern | Expert Manufacturing

  • Unternehmen
    • Über
    • Kontakt
    • Kundenstimmen
Angebot anfragen
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
Angebot anfragen
  1. Startseite
  2. Dienstleistungen
  3. Herstellung von Blechen
  4. Wasserstrahlschneiden

Wasserstrahlschneiden

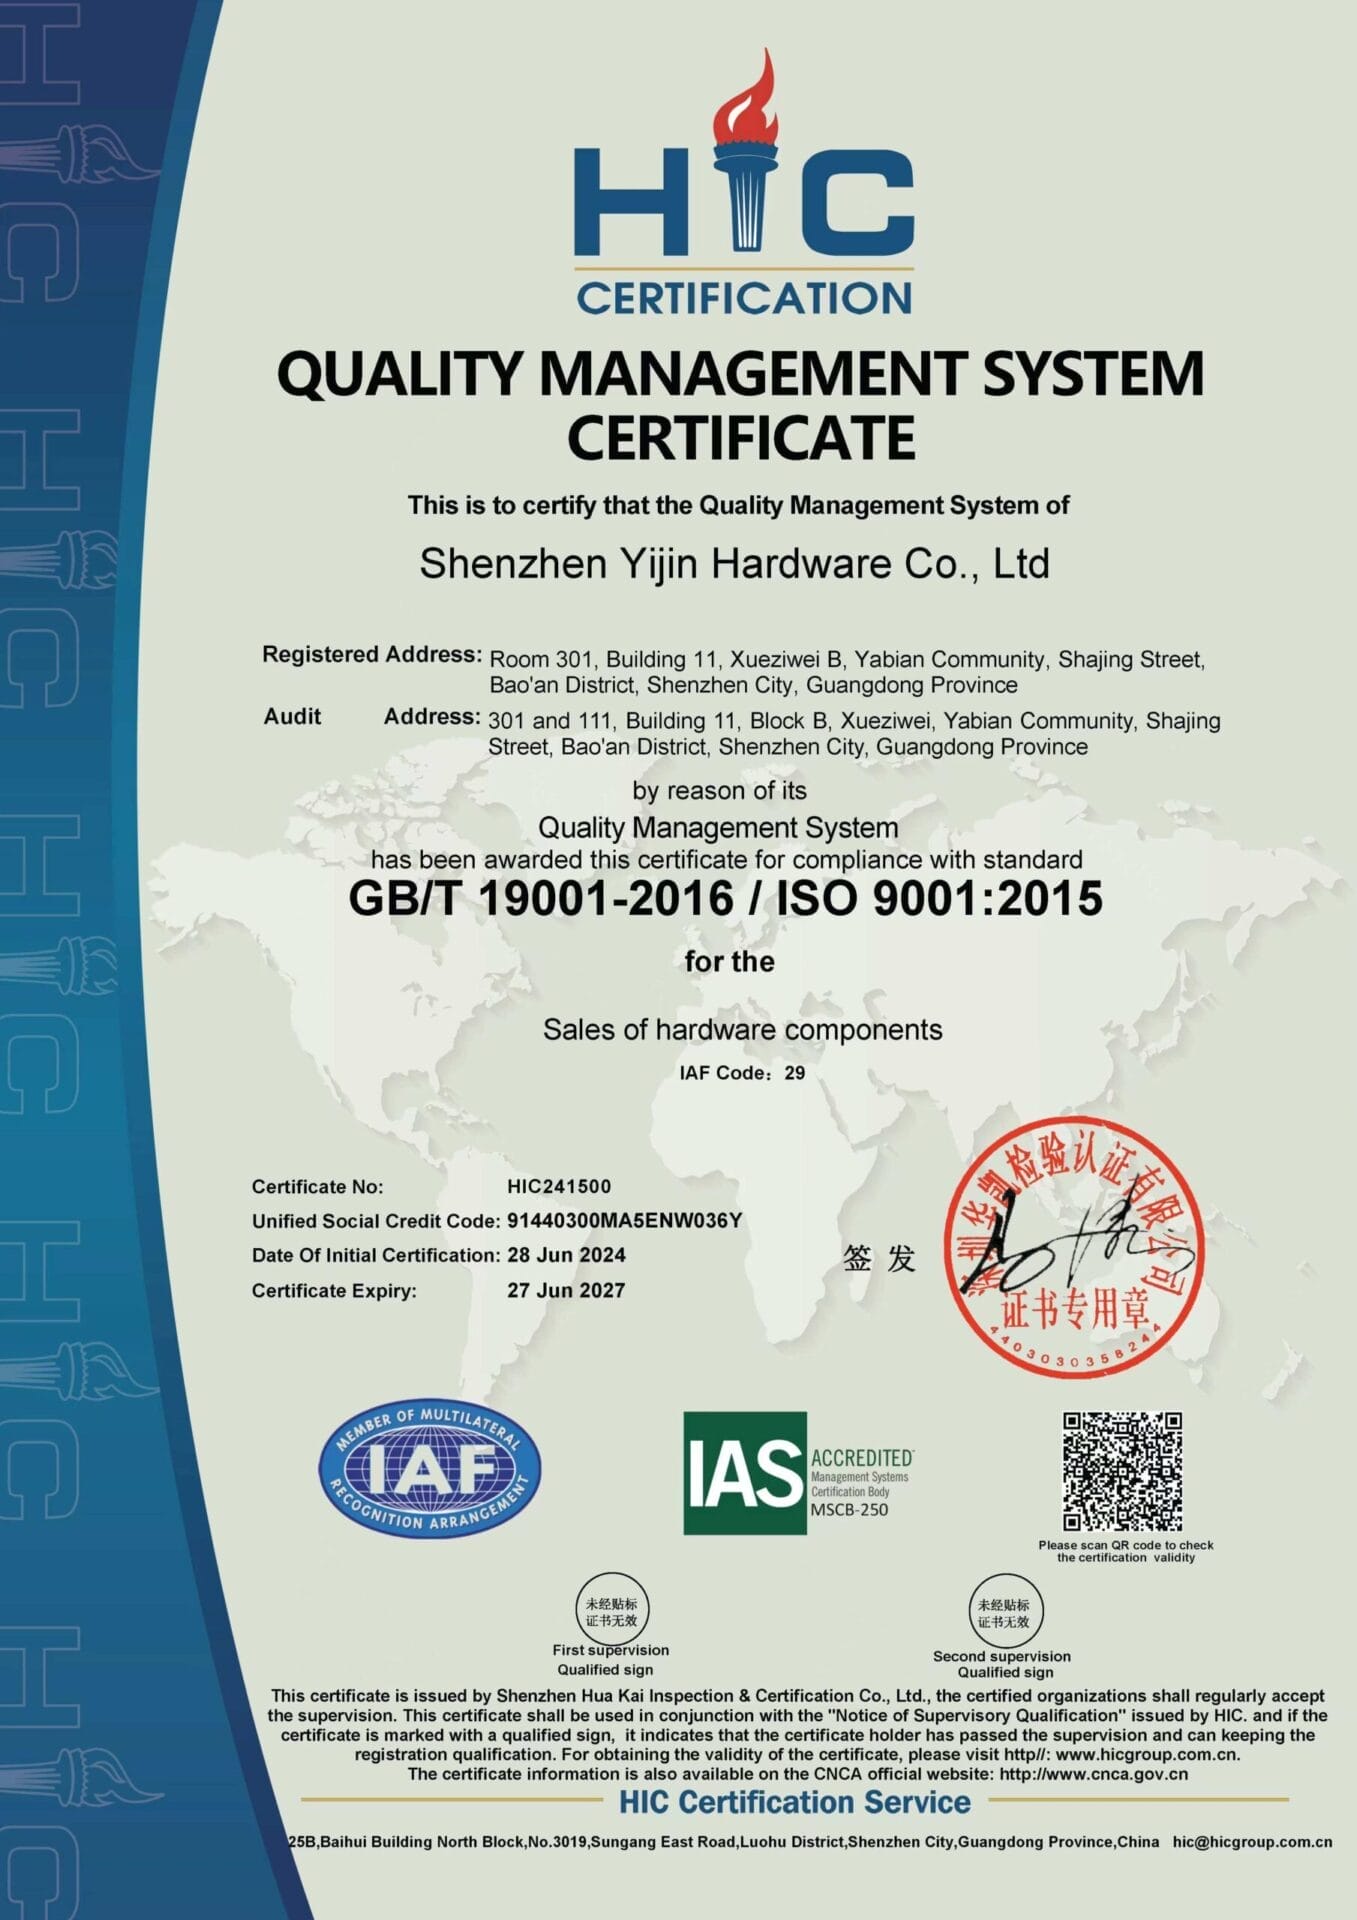
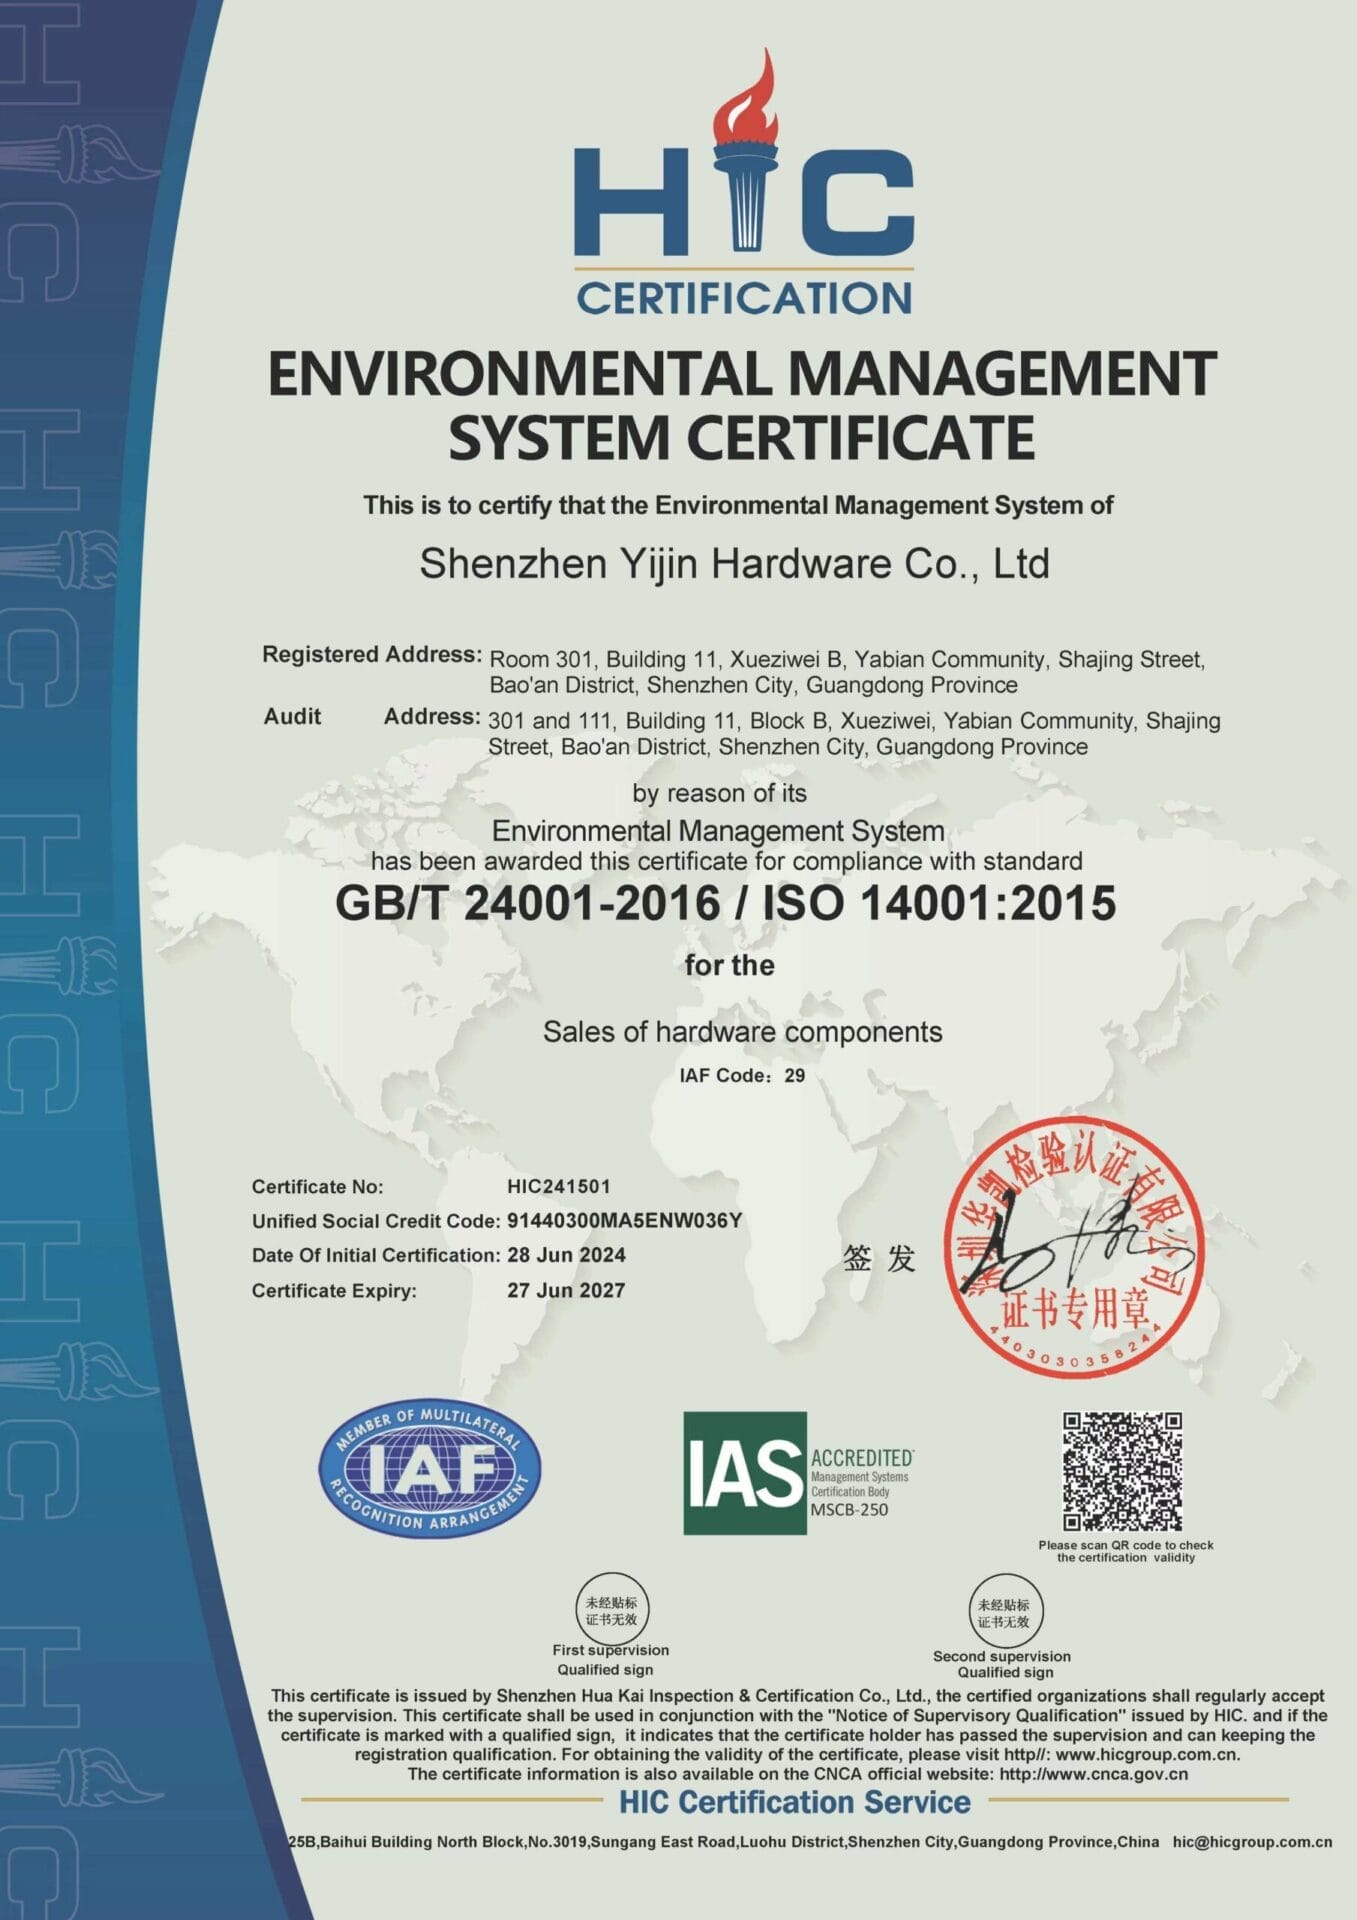
Präzisions-Schleifschneiden und reines Wasserstrahlschneiden für Metalle, Verbundwerkstoffe, Stein, Glas und Kunststoffplatten bis 200 mm Dicke. Moderne CNC-Wasserstrahlsysteme in unserer 12.000 m² großen Anlage in Shenzhen, bedienen nach ISO 9001 und ISO 14001 Qualitätssystemen.

Laden Sie Ihre DXF-, STEP- oder IGES-Datei hoch und erhalten Sie innerhalb von 24 Stunden eine DFM-Analyse und ein sofortiges Angebot.

  • Musterlieferzeit 3–7 Tage, Serie 2–4 Wochen
  • Toleranz ±0,1 mm bei 0–20 mm Material; ±0,8 mm bis 200 mm
  • Keine Wärmeeinflusszone, saubere Kanten zum Biegen oder Schweißen
  • Keine Mindestbestellmenge. Vom Prototyp bis zur Serienfertigung
Jetzt kostenlos anfragen
Wasserstrahlschneiden

Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten
Acer vertraut unsDell vertraut unsAsus vertraut unsLenovo vertraut unsGoogle vertraut unsNikon vertraut uns

Fertigungskapazitäten für Wasserstrahlschneiden

Diese Spezifikationen gelten für unsere Wasserstrahlanlagen. Die Toleranz hängt stark von der Materialdicke ab; die folgenden Bereiche entsprechen dem Industriestandard für abrasives Wasserstrahlschneiden.
Merkmal Beschreibung
Präzision & Toleranz ±0,10 mm bei dünnen Materialien; die Toleranz nimmt mit der Dicke zu (bis zu ±0,8 mm bei 200 mm)
Spaltbreite 0,75–1,5 mm je nach Düsengröße und Schleifmitteleinstellungen
Maximale Kapazität Blechgröße bis 2440 × 1220 mm; Dicke bis 200 mm (materialabhängig)
Qualität der Kanten ISO 9013 Q1 (nahezu poliert) bis Q5 (rau); typische Produktion Q3–Q4
Vorlaufzeit Prototypen: 3–7 Tage; Serie: 2–4 Wochen

Materialien fürs Wasserstrahlschneiden

Wasserstrahlschneiden trennt fast alles. Das Fehlen von Wärme bedeutet, dass gehärteter Stahl, reflektierende Metalle, wärmeempfindliche Verbundwerkstoffe und spröde Keramiken alle auf derselben Maschine ohne materialspezifische Prozessänderung laufen.

Metalle

Typ Gängige Klassen
Aluminium und Edelstahl 5052, 6061, 7075; 304, 316, 430
Werkzeug- und Legierungsstahl 4140, 4340, gehärteter Werkzeugstahl bis HRC 62
Stein, Keramik und Glas Titan Grade 2 und Grade 5, Kupfer, Messing, Inconel, Hastelloy

Verbundwerkstoffe und Laminate

TypGängige Klassen
Carbon und GlasfaserCFK, GFK, Prepreg-Lagen
Waben- und SandwichstrukturenAluminium-Wabenkern, Nomex
Verstärkte KunststoffeFR-4, G10, Phenolharzplatten


Stein, Keramik und Glas

TypGängige Klassen
NatursteinGranit, Marmor, Kalkstein, Schiefer
Stein, Keramik und GlasC36000, C26000, C28000, C11000, C12200
GlasFloatglas, Verbund-Sicherheitsglas, Spiegel


Kunststoffe, Gummi und Sonstige

TypGängige Klassen
Starre KunststoffePMMA, PC, HDPE, PTFE
Weiche MaterialienGummi, Schaum, Dichtungen, Leder
LebensmittelechtNSF-zugelassenes Polyethylen, Silikon


Wasserstrahlschneiden

Oberflächenbehandlungen beim Wasserstrahlschneiden

Wasserstrahlschneiden erzeugt eine Schnittkante, die sandgestrahlt aussieht. Oberflächenbehandlungen darunter verfeinern das Aussehen, erhöhen die Korrosionsbeständigkeit, und Teile für nachgelagertes Biegen, Schweißen oder Lackieren vorbereiten.

Oberflächenbehandlung

SPEZIFIKATION

Wie geschnitten

Wie geschnitten (Q3 bis Q5)

Die Teile kommen direkt vom Wasserstrahlschneiden mit einer gleichmäßig sandgestrahlten Kante. Kantenqualitätsklassen Q3 bis Q5 nach ISO 9013. Geeignet für Strukturzuschnitte, Knotenbleche und Teile, die in einer Baugruppe verdeckt liegen.

Entgraten und Kantenglättung

Entgraten und Kantenglättung

Gleitschleifen, Tellerschleifen oder Bandschleifen entfernt feine Grate und entgratet Schnittkanten. Erforderlich bei jedem Teil, das Endanwender anfassen oder das in einer Baugruppe sichtbar ist. Hält Ra 1,6 bis 3,2 µm an Schnittkanten.

Q1 Q2 Präzisionskante

Q1 bis Q2 Precision Edge

Langsame abrasive Wasserstrahl-Einstellungen erzeugen eine nahezu polierte Schnittkante in Q1- oder Q2-Qualität nach ISO 9013 und erreichen damit bei 3 bis 40 mm Blech eine Schnittqualität wie beim Laserschneiden. Das erhöht die Zykluszeit, macht aber das nachgelagerte Entgraten überflüssig.
Pulverbeschichtung

Pulverbeschichtung

Elektrostatische Pulverbeschichtung, eingebrannt bei 180–200 °C (356–392 °F) für wasserstrahlgeschnittene Stahlteile.

Passivierung und Galvanisierung

Passivierung und Galvanisierung

Passivierung nach ASTM A967 für Edelstahlteile. Zink-, Nickel- oder Verchromung für optischen Schutz und Korrosionsschutz bei Stahlteilen. Schichtdicke 5 bis 30 μm.

Kantenversiegelung für Verbundwerkstoffe
Kantenversiegelung für Verbundwerkstoffe

Verbundteile benötigen oft eine Kantenversiegelung, um Wasseraufnahme entlang geschnittener Fasern zu verhindern. Wir tragen Harz- oder Epoxidversiegelungen nach dem Entgraten auf und bieten leichtes Schleifen an, um das Aussehen von Faserauszug bei CFK und GFK zu kontrollieren.

Arten des Wasserstrahlschneidens, die wir anbieten

Wir betreiben drei Wasserstrahlkonfigurationen unter einem Dach, jede geeignet für eine andere Materialfamilie und Schnittanforderung. Nachfolgend finden Sie die wichtigsten Varianten und wo jede die richtige Wahl ist.

unsere cnc-Wasserstrahlschneiddienste

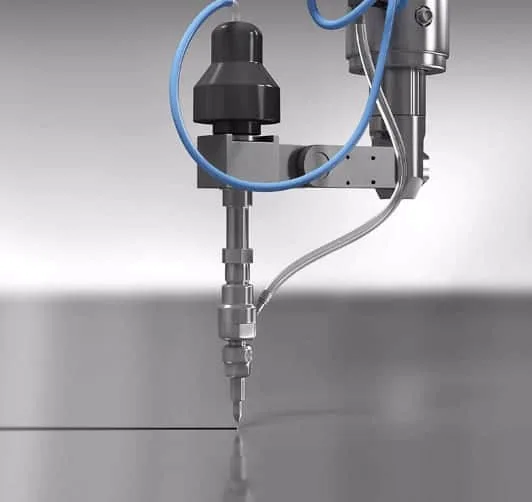
Reines Wasserstrahlschneiden

Ein Wasserstrahl mit 0,1 bis 0,3 mm Durchmesser bei über 60.000 psi ohne Abrasivmittel. Geeignet für weiche und dünne Materialien: Gummi, Schaum, Dichtungen, Lebensmittel, dünne Kunststoffe und Gewebe. Die Schnittgeschwindigkeit ist hoch, die Schnittfuge schmal und der Arbeitsbereich bleibt sauber. Nicht geeignet für Metalle oder harte Materialien.
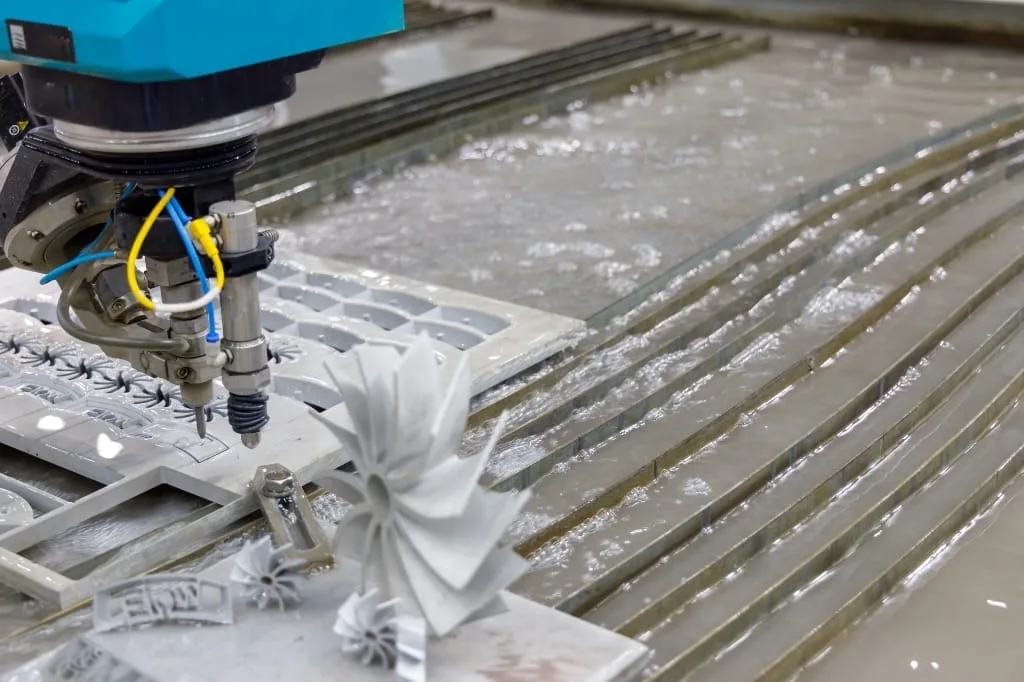
Wasserstrahlschneider Allgemeintoleranzen

Abrasives Wasserstrahlschneiden

Wasserstrahl gemischt mit Granatsand-Schleifmittel bei 80.000 bis 90.000 psi. Das Schleifmittel schneidet; das Wasser beschleunigt es. Standard für alle Metallzuschnitte (Stahl, Aluminium, Titan, Kupfer, Inconel), Verbundwerkstoffe, Stein, Keramik und Glas mit 1 bis 200 mm Dicke. Schnittfugenbreite 0,75 bis 1,5 mm je nach Düse.
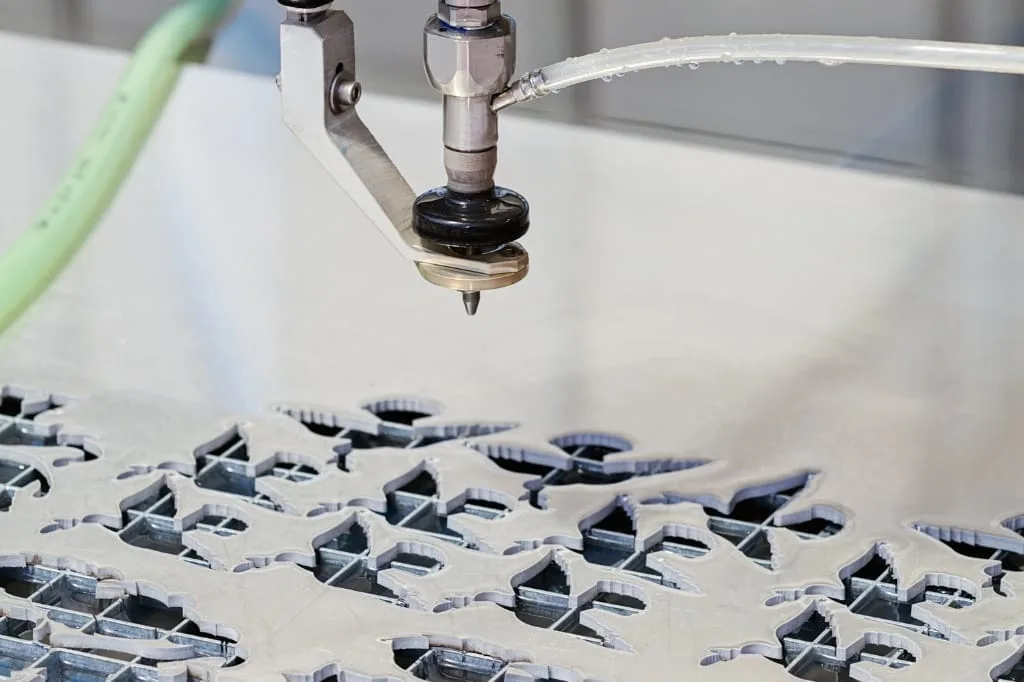
die Vorteile von 5-Achsen-Wasserstrahlschneidsystemen

5-Achs-Wasserstrahlschneiden

Ein 5-Achs-Schneidkopf, der die Düse während des Schnitts neigt. Wird eingesetzt, um die natürliche Verjüngung des Schnittspalts beim Wasserstrahlschneiden von dickem Material auszugleichen und um 3D-Merkmale wie abgeschrägte Kanten, Fasen und Winkelschnitte für die Schweißvorbereitung zu erzeugen. Unverzichtbar bei dicken Blechen, wenn es auf eine rechtwinklige Kantentoleranz ankommt.
Anwendungen des Wasserstrahlschneidens

Herstellung von Blechen

Strukturelle Rohlinge, Knotenbleche, Halter und Dickblechteile, die das Laserschneiden nicht bewältigen kann. Wasserstrahlschneiden deckt den Bereich von 25 bis 200 mm ab, in dem Laser und Plasma an ihre Grenzen stoßen.

Luft- und Raumfahrt sowie Verbundwerkstoffe

Schneiden von Kohlenstofffaser, Glasfaser und Wabenkern ohne Hitzeschäden am Harzsystem. Titan Ti6Al4V und Inconel-Strukturteile für Flugzeugzellen und Triebwerksgehäuse. Fertigung mit vollständiger Materialrückverfolgbarkeit.

Automobilindustrie

Karosserieblech-Prototypen, Verbund-Innenbauteile, Schnitte für Stoßfängerkern und Dichtungsserien. Eine Wärmeeinflusszone von null ist wichtig für gehärtete Werkzeugstahlmatrizen und Vorrichtungen.

Medizinische Geräte

Rohlinge für chirurgische Instrumente, Implantatprofile und Panels für Diagnosegeräte aus 316L-Edelstahl, Titan und PEEK. Keine thermische Schädigung erhält die Materialeigenschaften über die gesamte Schnittkante.

Architektur und Stein

Granit-, Marmor- und Kalksteinplatten für Fassaden, Arbeitsplatten und dekorative Einlegearbeiten. Präzises Wasserstrahlschneiden ermöglicht filigrane Muster, Buchstaben und montagefertige Verbindungen in Naturstein.

Industrielle Ausrüstung

Maschinenbetten aus dicken Platten, Verschleißbleche, Gesenkrohlinge und Dichtungen aus gehärtetem Stahl. Schnitttiefe bis 200 mm in gehärtetem Stahl, ohne das Grundmaterial weichzuglühen.

Beschilderung und Dekoration

Individuelle Buchstaben, Logos und Dekorplatten aus gebürstetem Edelstahl, Spiegel-Edelstahl und Aluminium. Wasserstrahlschneiden bewältigt reflektierende Oberflächen, die einen Laserkopf beschädigen würden.

Glas und Keramik

Scheiben aus Temperglas, Halterungen aus technischer Keramik und dekorative Spiegelglasplatten. Eines der wenigen Verfahren, die diese spröden Werkstoffe ohne Rissbildung schneiden.

Erneuerbare Energie

Rohlinge für Windkraftkomponenten, dicke Legierungsplatten für Öl und Gas sowie Batteriegehäuseplatten aus verzinktem und beschichtetem Stahl. Korrosionsbeständige Oberflächenbehandlungen im Haus verfügbar.

Yijin Solution Wasserstrahlschneiden Fabrik

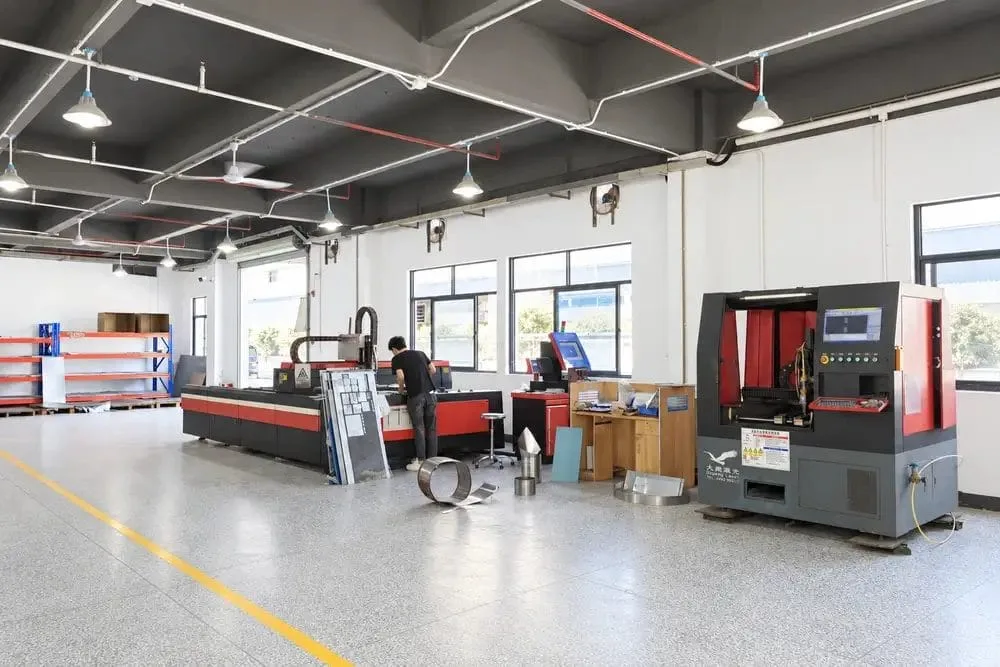
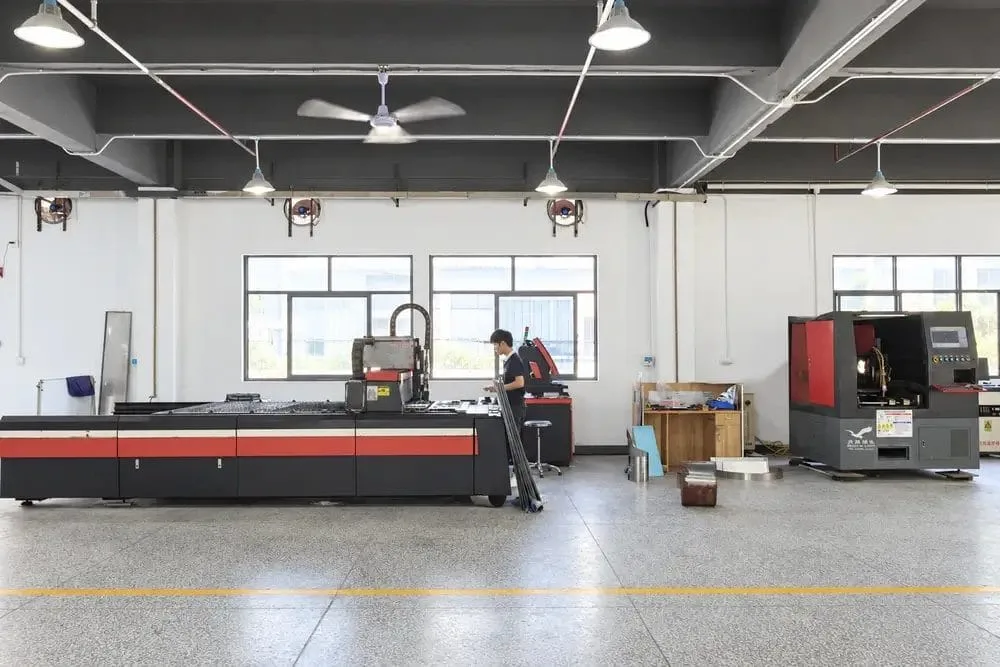
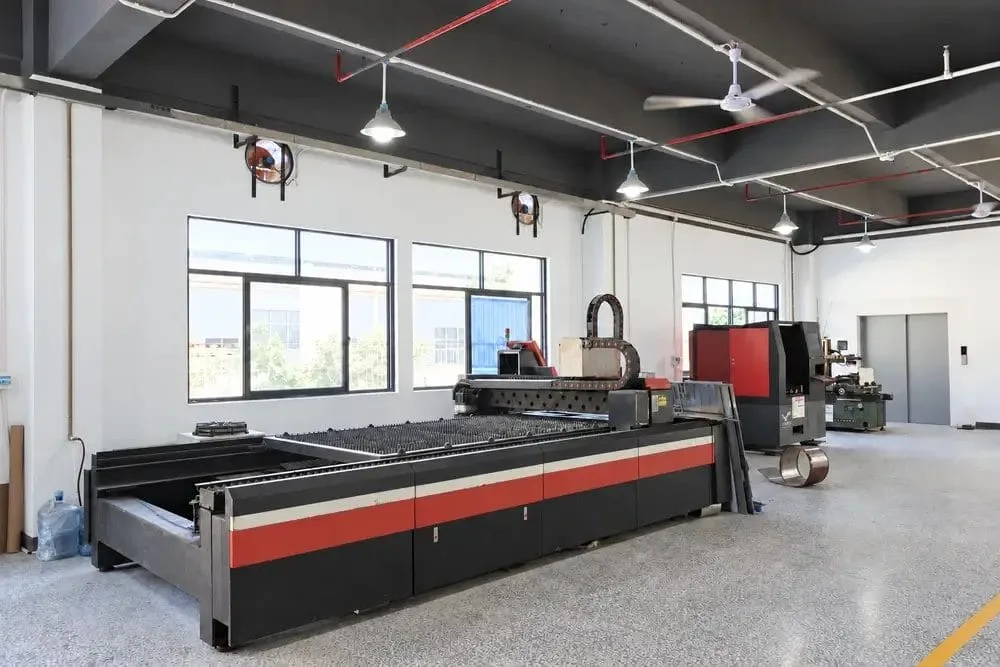
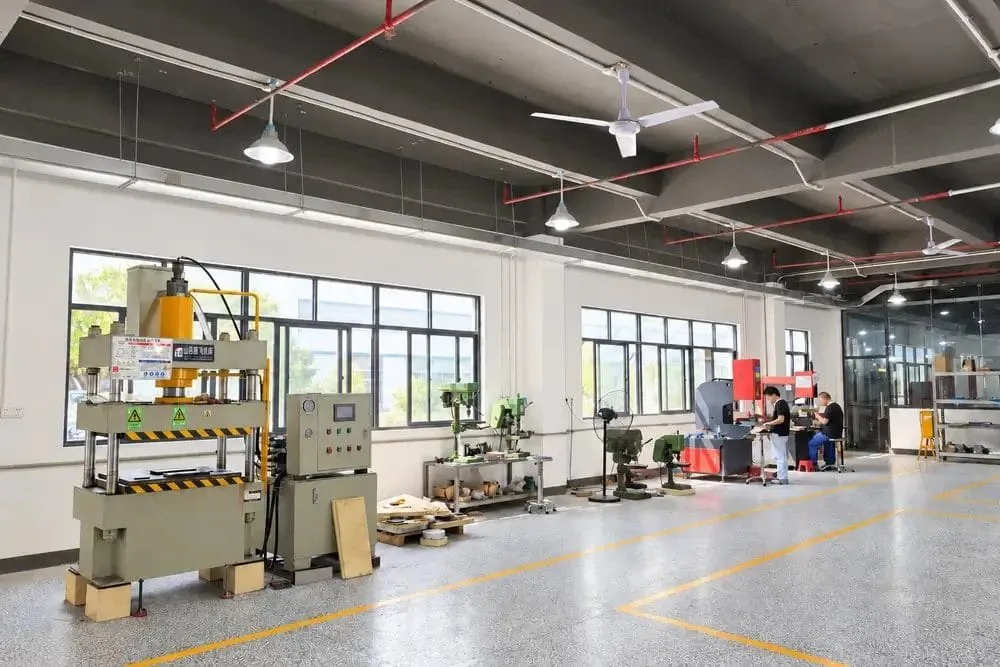
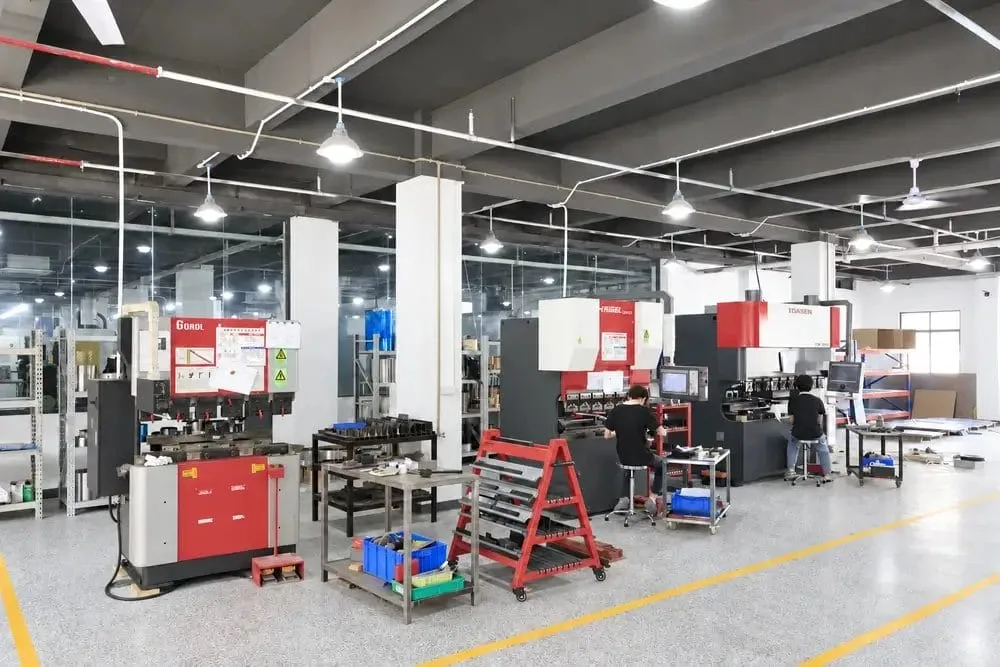
Yijin Solution betreibt eine Fertigungsanlage mit 12.000 m² in Shenzhen, China. Die Wasserstrahlschneidzelle umfasst 3-Achs- und 5-Achs-CNC-Wasserstrahlsysteme mit Intensiviererpumpen mit 90.000 psi sowie 137 Prüfgeräte, darunter Zeiss-Koordinatenmessgeräte, Profilprojektoren und Kantenqualitätslehren. Blech, Platten, Verbundwerkstoffe und Stein durchlaufen vom Rohmaterial über das Wasserstrahlschneiden, Entgraten, Kantenbearbeitung und Prüfung, ohne die Anlage zu verlassen.

Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, mechanischen Testdaten und FAI-Dokumentation geliefert. Für Luft- und Raumfahrt- sowie Medizinprogramme läuft die Serienfertigung unter ISO 9001- und ISO 13485-Qualitätsmanagementsystemen.

Bereich für Metallmaterialien
Werkstatt für Metallbearbeitung
Laserschneidwerkstatt 1
Laserschneidwerkstatt 3
Laserschneidwerkstatt 2
Hydraulikpresse

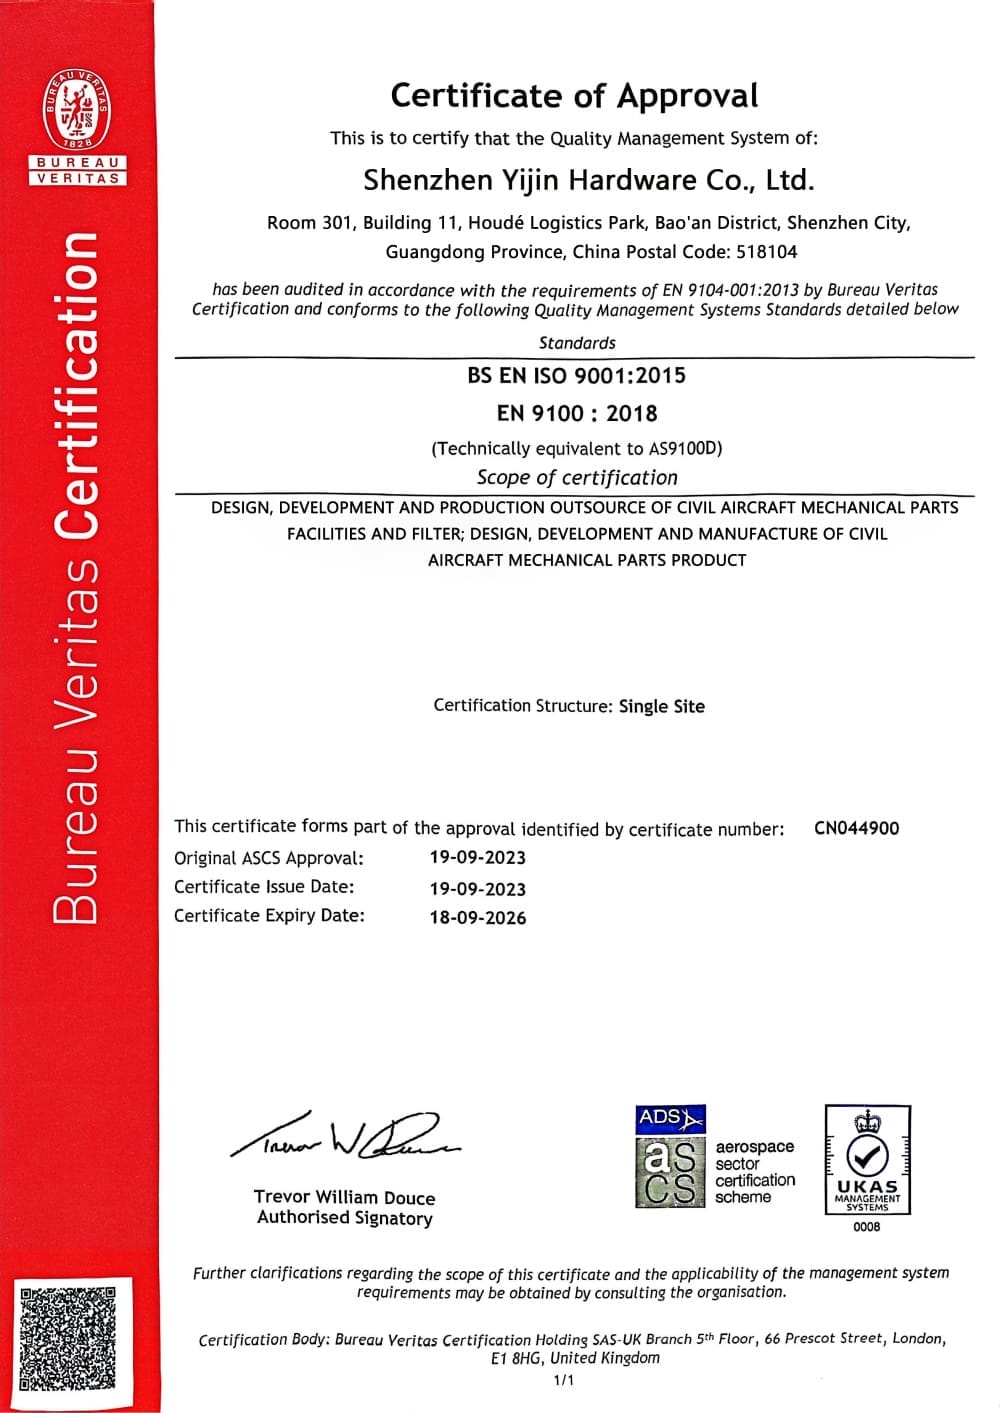
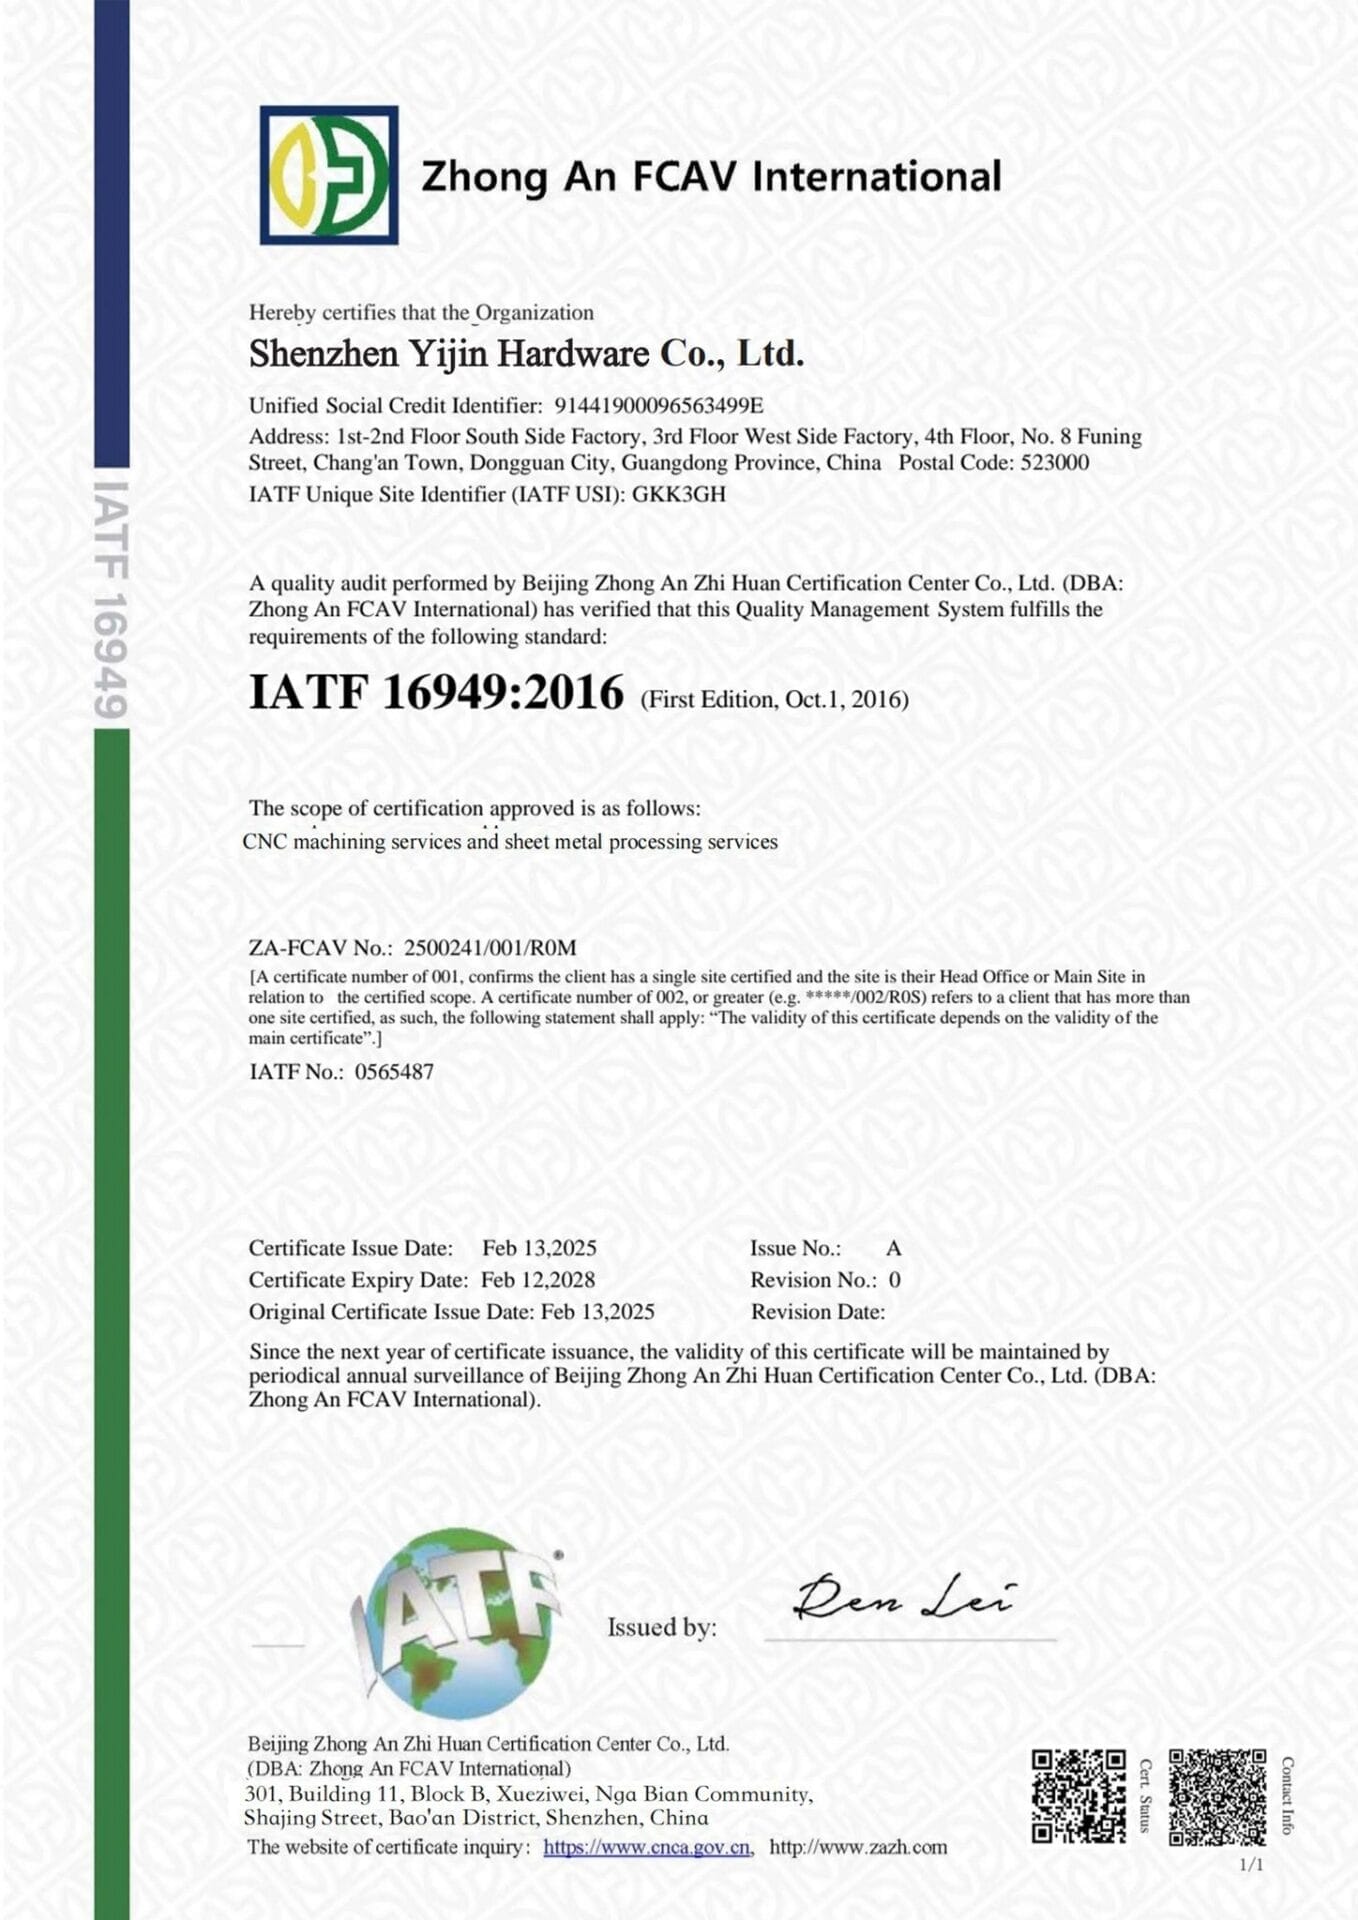
Unsere Zertifizierungen

Was ist Wasserstrahlschneiden?

Wasserstrahlschneiden ist ein Verfahren zum Schneiden von Metall, Kunststoff, Verbundwerkstoffen, Stein und Glas mit einem Druckwasserstrahl. Reines Wasserstrahlschneiden bearbeitet weiche Materialien nur mit Wasser. Abrasives Wasserstrahlschneiden fügt dem Strahl feinen Granat hinzu, der bei Metallen, Stein und harten Verbundwerkstoffen den eigentlichen Schnitt ausführt. Der Druck liegt typischerweise zwischen 60.000 und 90.000 psi, gebündelt durch eine Düse mit etwa 0,75 bis 1,5 mm Durchmesser.

Der Prozess hat einen einzigartigen Vorteil gegenüber Laser, Plasma und den meisten mechanischen Schneidverfahren: null Wärmeeintrag. Es gibt keine wärmebeeinflusste Zone, keinen Verzug, keine Enthärtung von wärmebehandeltem Stahl und keine Harzschäden an Verbundwerkstoffen. Der Kompromiss ist die Schnittgeschwindigkeit, da Wasserstrahlschneiden bei dünnem Metall langsamer ist als Laser. Bei dicker Platte, Verbundwerkstoffen oder wärmeempfindlichem Material ist Wasserstrahlschneiden die richtige Wahl.

Entgraten und Kantenglättung vollständig
wie geschnitten, vollständig

So funktioniert Wasserstrahlschneiden

Wasserstrahlschneiden läuft in vier Schritten vom digitalen Entwurf zum fertigen Teil ab.

  1. Vom Design zum Programm: Ihre DXF-, DWG- oder STEP-Datei wird in der CAM-Software in Schneidbahnen umgewandelt. Die Software wählt Druck, Verfahrgeschwindigkeit und Schleifmittelfluss basierend auf Material und Dicke.
  2. Rüsten: Der Bediener legt das Blech, die Platte oder die Verbundplatte auf den Auffangtank, stellt den Düsenabstand ein und startet die Zufuhr des Strahlmittels, falls zutreffend.
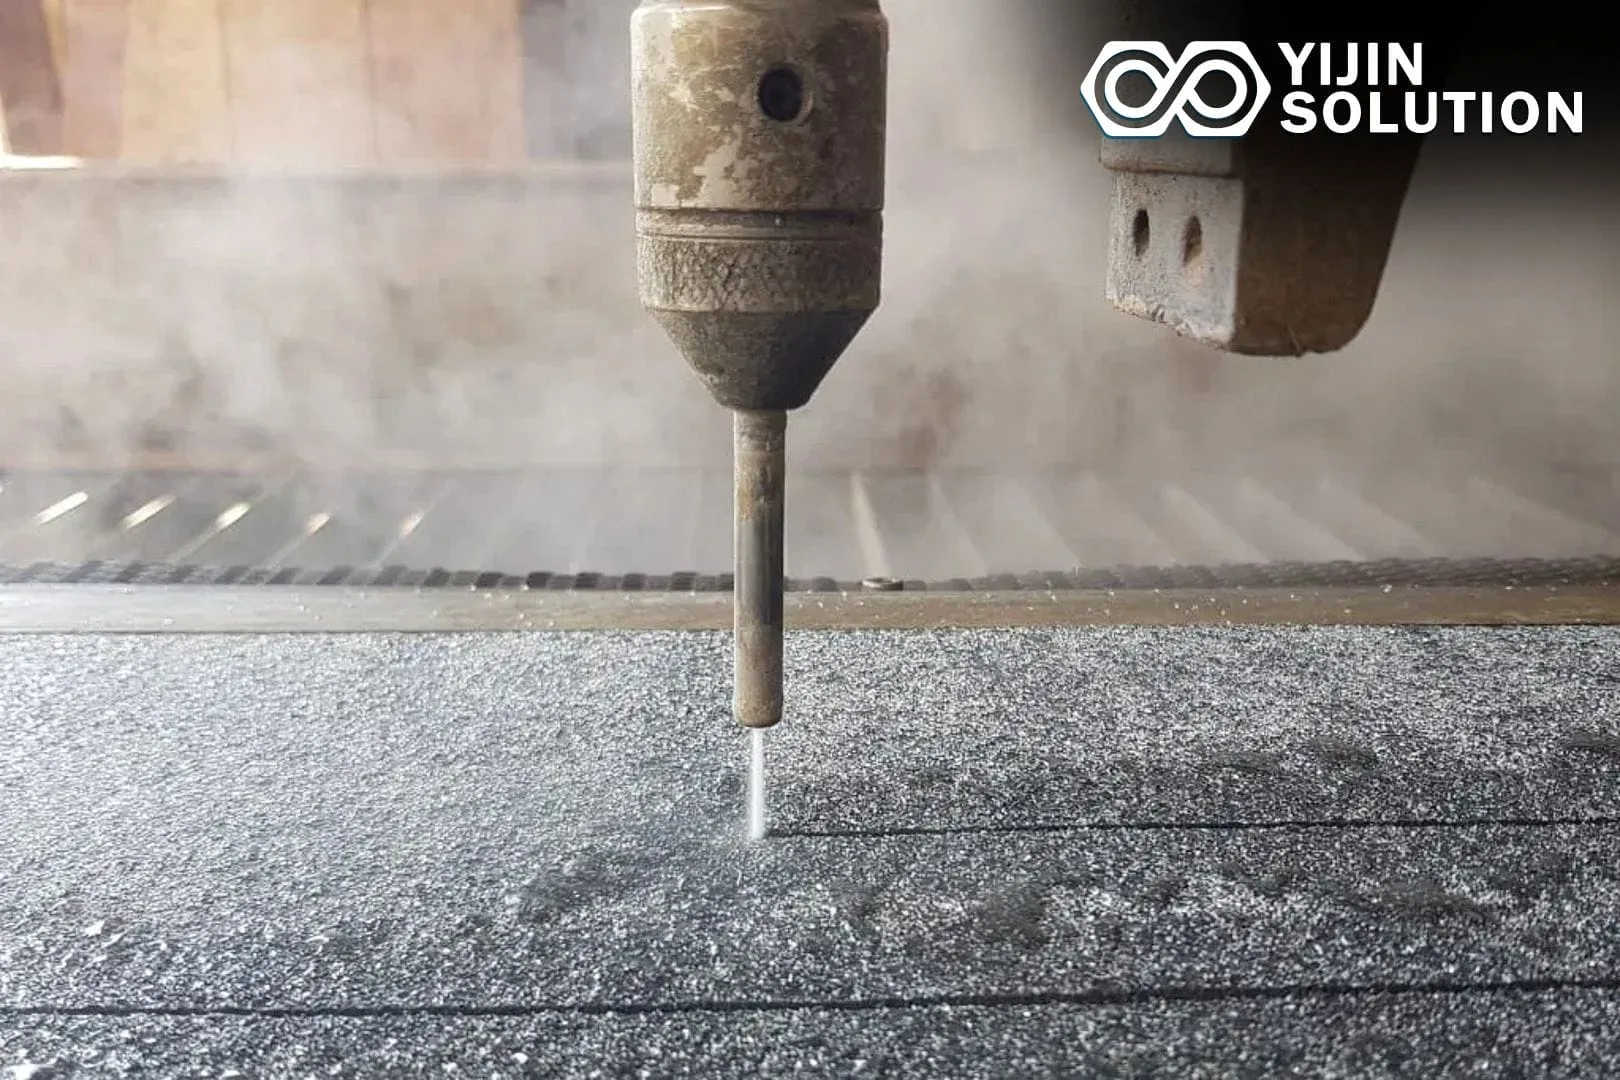
  3. Schneiden: Eine Intensivierpumpe bringt Wasser auf 60.000 bis 90.000 psi. Der Strahl tritt durch eine Edelstein-Düse aus, vermischt sich im Mischrohr mit Granat-Schleifmittel (beim abrasiven Wasserstrahlschneiden) und schneidet das Material mit 200 bis 3.000 mm/min je nach Dicke. Bei manchen Maschinen wird unter Wasser geschnitten, um Lärm und Nebel zu reduzieren.
  4. Entgraten und Prüfen: Die geschnittenen Teile werden entnommen, trocken geblasen oder an der Luft getrocknet, bei Bedarf entgratet, nach Zeichnung geprüft und zur Oberflächenbehandlung oder zum Versand weitergegeben.

Ein typischer Prototypenzyklus dauert 3 bis 7 Tage. Serienchargen dauern 2 bis 4 Wochen.

Warum Yijin Solution für Wasserstrahlschneiden wählen

Wir kontrollieren jeden Schritt des Wasserstrahlschneidens von der Programmierung über das Schneiden, Entgraten, die Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Kantenqualität und direkte Werkspreise ohne Händlermarge.

Präzision und Qualität

Zeiss CMMs, Laserinterferometer und optische Komparatoren prüfen jede kritische Charge. Teile halten typisch ±0,05 mm und ±0,02 mm bei 5-Achs-Programmen. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei Serien standardmäßig enthalten.
fast turnaround
Schneller Turnaround

Prototypen werden in 3 bis 7 Werktagen geliefert und Serienlieferungen in 2 bis 4 Wochen. Wasserstrahlsysteme plus Inhouse-Entgraten, Biegen und Schweißen halten die Teile in Bewegung, ohne Lieferantenübergaben.
Jede Stückzahl bestellbar
Jede Stückzahl

Einzelstück-Prototypen und Serien mit über 100.000 Teilen laufen über dieselben Maschinen und dieselben Prüfstandards. Keine Mindestbestellmenge. Die Stückzahl ändert nichts an den Qualitätsprüfungen.
Von Prototypen bis zur Serienfertigung
Vom Prototyping zur Produktion

Ihre Prototypen- und Serienteile laufen auf denselben Maschinen mit demselben Programm. Keine erneute Qualifizierung, kein Onboarding neuer Lieferanten und keine Prozessabweichung beim Übergang von der Validierung zur Serie.
Große Materialauswahl
Materialvielfalt

Metalle von Stahl bis Inconel, Verbundwerkstoffe von Carbonfaser bis Wabenkern, dazu Stein, Keramik, Glas, Gummi und Kunststoff. Eine Maschine, nahezu jedes Material, kein Wärmeeintrag bei jedem Schnitt.
cost effective
Kostengünstig

Direkte Fabrikpreise ohne Händlermarge. Unser Engineering-Team prüft Ihre Zeichnung, bevor die Programmierung beginnt, und identifiziert Optimierungen bei Verschachtelung, Druckprofil und Oberfläche, die die Zykluszeit und die Kosten pro Teil senken.
Starten Sie Ihr Wasserstrahlschneidprojekt

FAQ zum Wasserstrahlschneiden

Häufige Fragen zu Wasserstrahlschneidverfahren, Materialien und unserem Produktionssystem.

1. Wie wähle ich zwischen 3-Achs-, 4-Achs- und 5-Achs-Wasserstrahlschneiden?

Die Wahl hängt von Materialhärte und Dicke ab.

Für weiche Materialien ist reines Wasserstrahlschneiden vorgesehen: Gummi, Schaum, Dichtungen, dünner Kunststoff, Gewebe, Lebensmittel und Papier. Der Strahl ist schmal, die Schnittfuge klein, und es gibt keine abrasive Verunreinigung im Schnitt. Bei weichen Materialien ist die Geschwindigkeit hoch, Metall kann jedoch nicht geschnitten werden.

Das abrasive Wasserstrahlschneiden ist der Standard für alles, was härter als starrer Kunststoff ist. Granat-Schleifmittel mit über 80.000 psi schneidet Stahl, Aluminium, Titan, Kupfer, Inconel, Kohlenstofffaser, Stein, Keramik und Glas. Die Schnittfuge verbreitert sich auf 0,75 bis 1,5 mm, und die Kante sieht sandgestrahlt aus. Abrasiv ist das Standard-Wasserstrahlverfahren in der Industrie.

Unser Engineering-Team empfiehlt Ihnen die passende Konfiguration im Rahmen der DFM-Analyse – abgestimmt auf Ihr Material und Ihre Anforderungen an die Schnittqualität.

2. Was ist der Unterschied zwischen Wasserstrahl- und Laserschneiden?

Wasserstrahl und Laser sind beides Präzisionsschneidverfahren, eignen sich aber für unterschiedliche Materialien und Dickenbereiche.

Laserschneiden ist schneller und hält engere Toleranzen bei dünnem und mittlerem Blech (0,5 bis 25 mm). Die Schnittkanten sind sauber und oft schweißfertig ohne Entgraten. Die Wärmeeinflusszone beträgt 0,05 bis 0,2 mm.

Wasserstrahlschneiden hat überhaupt keine wärmebeeinflusste Zone. Es bearbeitet dickes Material (bis 200 mm), reflektierende Metalle, wärmeempfindliche Verbundwerkstoffe, gehärteten Werkzeugstahl, Stein, Keramik und Glas, die der Laser nicht erreicht. Bei dickem Material wird die Toleranz weiter, und Schnittkanten müssen entgratet oder bei eng tolerierten Teilen nachbearbeitet werden.

Wählen Sie den Laser für dünnes Metall, Geschwindigkeit und optische Kantenqualität. Wählen Sie den Wasserstrahl für dicke Platten, Verbundwerkstoffe, wärmeempfindliche Materialien, Stein oder Glas. Unser Technikteam kann im Rahmen der DFM-Analyse das passende Verfahren empfehlen.

3. Welche Materialien können wasserstrahlgeschnitten werden?

Wasserstrahlschneiden deckt die größte Materialvielfalt aller CNC-Schneidverfahren ab.

Metalle von 0,5 bis 200 mm Dicke, darunter Baustahl, Edelstahl, Aluminium, Titan, Kupfer, Messing, Inconel und gehärteter Werkzeugstahl bis HRC 62. Gehärtete und wärmebehandelte Metalle werden ohne Anlassen geschnitten, da kein Wärmeeintrag erfolgt.

Verbundwerkstoffe wie Carbonfaser, Glasfaser, Aramid, Wabenkern und faserverstärkte Phenolplatten (FR-4, G10). Keine Delaminierung oder Harzschäden.

Stein, Keramik und Glas in Dicken von wenigen mm bis über 100 mm. Wasserstrahlschneiden ist eines der wenigen Verfahren, die diese spröden Materialien ohne Rissbildung schneiden.

Kunststoffe und Gummi, von weichen Dichtungen bis zu starrem PMMA, PC, HDPE und PTFE. Lebensmittelechte Materialien werden unter sauberen Bedingungen geschnitten.

Materialien, die Wasserstrahlschneiden nicht schneidet: gehärtetes Glas (bricht durch den Druck), Diamant und einige extrem harte Keramiken. Unsere DFM-Analyse empfiehlt Ihnen das passende Verfahren für Ihren Werkstoff.

4. Welche Toleranzen und Kantenqualität erreicht das Wasserstrahlschneiden?

Die Genauigkeit hängt von der Materialdicke und davon ab, ob eine Konuskompensation (5-Achs) verwendet wird.

Bei dünnem Material wird die Toleranz enger und bei dicker Platte weiter: ±0,1 mm bei 0 bis 20 mm, ±0,2 mm bei 21 bis 50 mm, ±0,3 mm bei 51 bis 100 mm, ±0,5 mm bei 101 bis 150 mm und ±0,8 mm bei 151 bis 200 mm.

Die Kantenqualität reicht von Q1 (nahezu poliert) bis Q5 (rau) nach ISO 9013. Standard-Wasserstrahlschneiden liefert bei den meisten Arbeiten Q3 bis Q4. Langsam geschnittene Q1- und Q2-Einstellungen erzeugen eine nahezu laserähnliche Kantenqualität bei 3 bis 40 mm Blechdicke, kosten aber mehr Zykluszeit.

5-Achs-Wasserstrahlschneiden gleicht die natürliche Verjüngung des Schnittspalts bei dickem Material aus und erzeugt auf Wunsch quadratische oder abgewinkelte Kanten.

5. Wie groß ist die maximale Dicke beim Wasserstrahlschneiden?

Wir schneiden Material bis 200 mm Dicke auf dem abrasiven Wasserstrahlschneiden, was zu den tiefsten Schnitten gehört, die ein CNC-Verfahren in einem Durchgang erreichen kann.

Typische Dicke nach Werkstoff: Baustahl und Edelstahl bis 150 mm (200 mm mit Toleranzerleichterung möglich), Aluminium bis 200 mm, Titan bis 100 mm, Stein und Keramik bis 150 mm, Glas bis 100 mm und Verbundwerkstoffe bis 75 mm, bevor die Kantenqualität nachlässt.

Die maximale Blechgröße beträgt 2440 × 1220 mm, mit Tischerweiterungen für längere Platten. Die Toleranz wird mit zunehmender Dicke größer, da der Schnittspalt breiter wird und der Strahl im Material divergiert.

6. Wann sollte ich Wasserstrahlschneiden statt Laser oder Plasma wählen?

Jedes Verfahren hat seinen optimalen Einsatzbereich.

Wählen Sie Laser, wenn das Material dünnes Metall ist (0,5 bis 25 mm), es auf Geschwindigkeit ankommt und die Kantenqualität schweißfertig ohne Entgraten sein soll.

Wählen Sie Plasma beim Schneiden von dickem Kohlenstoffstahl (20 bis 80 mm), wenn die Kosten pro Teil wichtiger sind als die Kantenqualität. Die Schnittfuge ist breit (2 bis 5 mm) und die Kante muss in der Regel geschliffen werden.

Wählen Sie Wasserstrahlschneiden, wenn einer der folgenden Punkte zutrifft: Das Material ist wärmeempfindlich (gehärteter Stahl, wärmebehandelte Legierungen, Verbundwerkstoffe mit Harz), das Material ist reflektierend (unbearbeitetes Kupfer, Messing, Spiegelstahl), das Material ist spröde (Stein, Keramik, Glas), die Dicke liegt über 25 mm, oder das Teil muss spannungsfrei ohne Wärmeeinflusszone sein.

Viele reale Fertigungsprogramme nutzen zwei Verfahren: Laser für das dünne Metall, Wasserstrahl für die dicken oder Verbundbauteile derselben Baugruppe.

7. Können Wasserstrahlteile nachträglich bearbeitet werden?

Ja. Die meisten Produktionsprogramme umfassen mindestens einen Nachbearbeitungsschritt.

Eloxieren ist bei Aluminiumteilen Standard für Korrosions- und Verschleißschutz. Eloxieren nach Typ II trägt 5 bis 25 µm auf; Harteloxieren nach Typ III trägt 25 bis 75 µm für stark beanspruchte Anwendungen auf.

Pulverbeschichtung ist Standard bei Stahlteilen für den Außenbereich oder Umgebungen mit hoher Salzbelastung. Pulverbeschichtung bietet 500 bis 1.000 Stunden Salzsprühbeständigkeit bei 60 bis 120 μm Schichtdicke.

Passivierung ist bei Edelstahlteilen für Medizin- und Lebensmittelanwendungen erforderlich, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen (ASTM A967).

Passivierung und Galvanisierung fügt glänzendes Chrom, Nickel, Zink oder Zinn für dekorative und funktionale Oberflächen auf Stahl und Messing hinzu. Die Galvanisierung erhöht die Teilemaße um 5 bis 30 µm.

Polieren bis Ra 0,2 bis 0,8 μm ist für optische Flächen, Dichtflächen und Spiegeloberflächen verfügbar. Geben Sie in der Zeichnung an, welche Flächen poliert werden sollen, da es sich um eine manuelle Bearbeitung handelt.

Legen Sie die Anforderungen an die Oberflächenbehandlung während der DFM-Analyse fest, da sie häufig die Materialauswahl und die Maßtoleranz beeinflussen.

8. Welche Dateiformate akzeptieren Sie und wie sieht der Angebotsprozess aus?

Die kundenspezifische Befestigungselementproduktion umfasst eine Reihe von Verfahren, die Draht oder Stangenmaterial in fertige Teile umwandeln. Hier sind die wichtigsten Verfahren, die bei den meisten Full-Service-Herstellern von Befestigungselementen verfügbar sind.

  1. Kaltumformung: Progressivwerkzeuge formen Kopf, Schaft und Aussparungen aus einem Drahtzuschnitt. Das wirtschaftlichste Verfahren für Stückzahlen über 10.000 Stück. Durchmesserbereich 1,5 bis 25 mm.

  2. CNC-Drehen: Rotierendes Stangenmaterial wird mit Schneidwerkzeugen bearbeitet. Geeignet für Verbindungselemente mit komplexen Geometrien, ungewöhnlichen Gewindeformen oder engeren Toleranzen als beim Kaltstauchen möglich.

  3. Langdrehen: Eine Variante des CNC-Drehens für kleine Durchmesser, lange oder präzise Teile. Wird für Miniaturbefestigungen und Medizinschrauben mit Toleranzen bis ±0,02 mm verwendet.

  4. Gewindewalzen: Gehärtete Matrizen formen Gewinde durch Kaltumformung statt durch Schneiden. Gewalzte Gewinde sind stärker als geschnittene Gewinde und erzeugen keine Späne. Standardverfahren für hochfeste Verbindungselemente.

  5. Wärmebehandlung: Härten, Anlassen, Einsatzhärten oder Induktionshärten erzeugt Verbindungselemente in den angegebenen Festigkeitsklassen (Grade 5, 8, Class 8.8, 10.9, 12.9).

  6. Galvanisieren und Beschichten: Zink, Feuerverzinkung, chemisch Nickel, Brünierung, Dacromet und Verchromung, aufgebracht nach dem Gewindeschneiden. Bietet Korrosionsbeständigkeit und ein ansprechendes Aussehen.

  7. Prüfung und Tests: Dimensionsprüfung mit CMM und Gewindelehren. Mechanische Prüfungen umfassen Zugfestigkeit, Härte und Drehmoment-Vorspannung. Salzsprühtest für beschichtete Verbindungselemente.

Ein Full-Service-Hersteller vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.

Wasserstrahlschneiden und Blechbearbeitung Leitfäden

Alle Artikel anzeigen
Verbindungselemente-Hersteller für die Luftfahrt: Was Einkäufer prüfen sollten

Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten

Gavin Oktober 1, 2026

Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
🡕
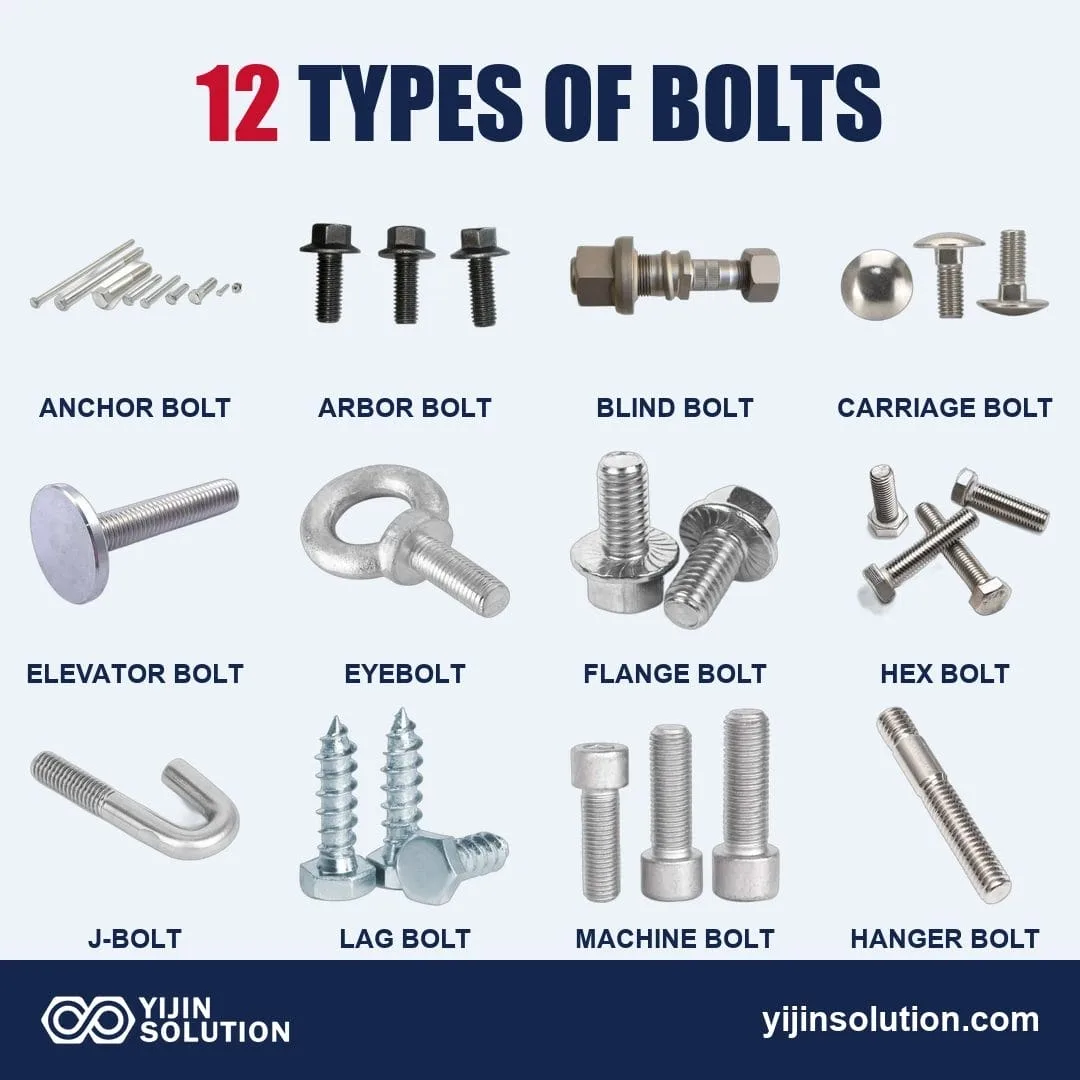
Infografik zu Schraubenarten 01

12 Arten von Bolzen mit Bildern und Namen

Gavin Mai 26, 2026

Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
🡕
Arten von Blechbefestigungselementen - ein vollständiger Leitfaden zur Auswahl

Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl

Gavin März 31, 2026

Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter

🡕

Beginnen Sie noch heute. Teile schnell herstellen lassen.

CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.

Angebot anfordern
Yijin Solution Logo

Beste CNC-bearbeitete Teile Hersteller und Fabrik in China.

Wir bieten schnelle und kosteneffiziente CNC-Bearbeitungsdienstleistungen aus einer Hand.

Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.

Facebook Linkedin Tiktok Youtube

Über

  • Über uns
  • Hauptveranstaltungen & Kultur
  • Werksansicht
  • FAQ
  • Inhaltsverzeichnis
  • Datenschutz
  • Impressum
  • Cookie-Einstellungen

Dienstleistungen

  • CNC-Bearbeitung
  • CNC-Drehen
  • CNC-Fräsen
  • CNC-Holzfräsen
  • Blechbearbeitung
  • Laserschneiden
  • Plasmaschneiden
  • Metallbiegen
  • Kundenspezifische Befestigungen
  • Druckguss

Schnelle Links

  • CNC-Bearbeitung China
  • Ressourcen
  • Videos
  • Kontakt

Kontakt

  • Tera
  • +1 844 598 7800
  • info@yijinsolution.com
  • Chat
  • https://yijinsolution.de/
  • Anschrift: 1825 NW Corporate Blvd, Suite 110-I48, Boca Raton, FL 33431,
    Vereinigte Staaten
  • Anschrift: No. 228 Wanfeng Middle Road, Xinqiao Street, Bao’an District, Shenzhen, Guangdong, China
  • Anschrift: Wohnung E19, 10/f, No.52 Hung To Road, Kwun Tong, Hongkong

© 2026 Yijin Solution. Alle Rechte vorbehalten

E-Mail-Symbol

WhatsApp uns