Blechbearbeitung aus Edelstahl
Yijin Solution ist spezialisiert auf kundenspezifische rostfreier Stahl Blechbearbeitung für Medizintechnik, Lebensmittelverarbeitung und Luftfahrt, Branchen, in denen die Materialqualität wirklich entscheidend ist. Wir arbeiten mit Type 304, Type 316, Type 430 und Spezialgüten und setzen Laserschneiden, CNC-Abkanten, WIG-Schweißen und Elektropolieren ein, um komplexe Bauteile nach Ihren genauen Vorgaben zu fertigen.
- ⬤Leistung
- ⬤Ihre Angaben
- ⬤Absenden
Was unterscheidet die Blechbearbeitung von Edelstahl?
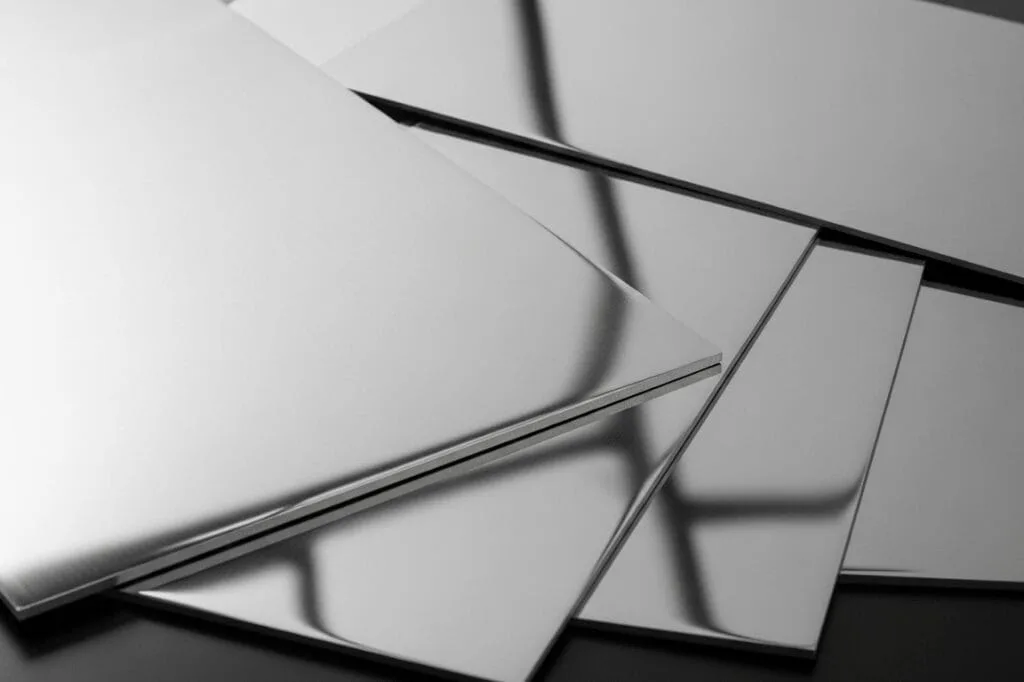
Die Edelstahl-Blechbearbeitung verwandelt flache Bleche mit ≥11 % Chrom durch Schneiden, Umformen, Schweißen und Veredeln in dreidimensionale Produkte. Das Chrom bildet einen selbstheilenden Passivfilm aus Chromoxid, der Korrosionsbeständigkeit in industriellen Umgebungen bietet. Wir verarbeiten austenitische Sorten wie Type 304 und Type 316, ferritische Sorten einschließlich Type 430 sowie martensitische Sorten wie Type 410.
Typ 304 weist eine Streckgrenze von 210 MPa im geglühten Zustand und 1050 MPa im kaltverfestigten Zustand auf. Typ 316 enthält zusätzlich 2–3 % Molybdän für Beständigkeit gegen Chloride. Diese Werkstoffe weisen eine Dichte zwischen 7,5 und 8,0 g/cm³ auf.
Auswahl der Werkstoffgüte
| Werkstofftyp | Wichtige Werkstoffe | Eigenschaften | Anwendungen |
|---|---|---|---|
| Austenitisch | 304, 316, 310S | Unmagnetisch, sehr gute Umformbarkeit | Medizintechnik, Großküchen |
| Ferritisch | 430 | Magnetisch, hitzebeständig | Automobilindustrie, Haushaltsgeräte |
| Martensitisch | 410, 420 | Hohe Festigkeit, magnetisch | Zerspanungswerkzeuge, Befestigungselemente |
Welche Blechbearbeitungsleistungen bieten wir an?
Unsere Metallbau-Leistungen reichen vom Schneiden bis zu den Oberflächenbehandlungen. Wir bearbeiten Bleche von 0,5 mm bis 6 mm Dicke mit ±0,1 mm Toleranz bei kritischen Maßen.
Schneidarbeiten
- Laserschneiden: Faserlasersysteme schneiden komplexe Konturen mit ±0,1 mm Genauigkeit bis 6 mm Dicke
- Plasmaschneiden: Plasma mit hoher Stromstärke schneidet Material von 6 mm bis 20 mm für die Blechfertigung
- Scheren: Guillotinescheren erzeugen gerade Schnitte mit Ober- und Unterklingen
- Wasserstrahlschneiden: Hochdruck-Wasserstrahlschneiden mit Abrasivmittel ohne wärmebeeinflusste Zone
Umformen und Biegen
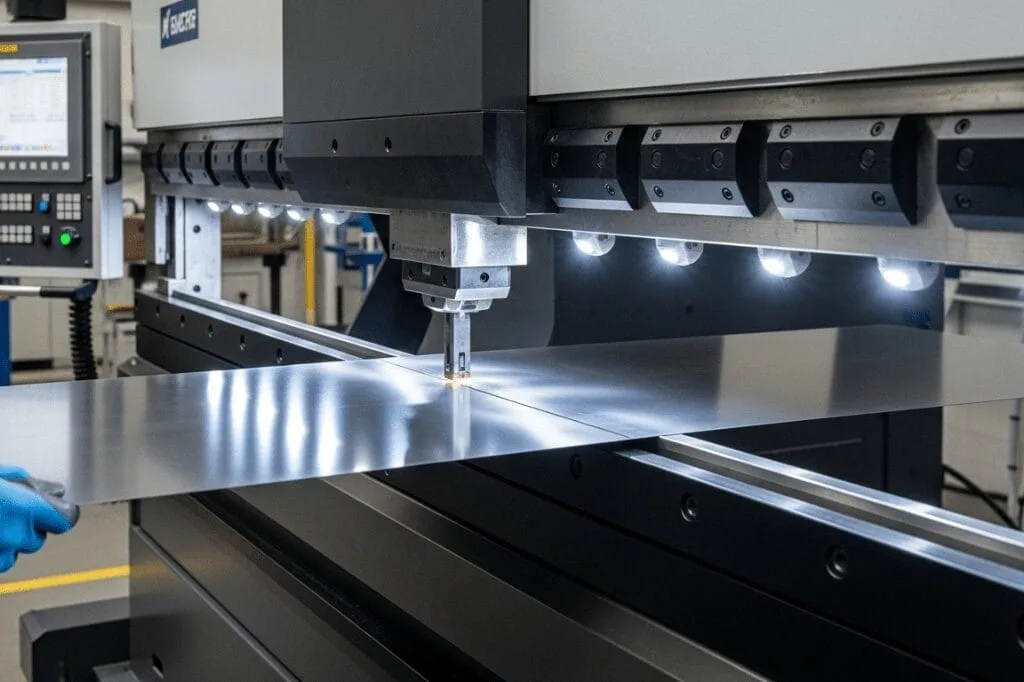
- Biegen mit der Abkantpresse: CNC-Gesenkbiegemaschinen formen Biegungen bis 3000 mm Länge mit ±0,5° Genauigkeit
- Walzenbiegen: Erzeugt zylindrische und konische Formen für architektonische Anwendungen
- Stanzen: CNC-Stanzmaschinen mit Revolverwerkzeug erzeugen Bohrungen bei hohen Stückzahlen
- TiefziehenFolgeverbundwerkzeuge formen komplexe Geometrien aus flachen Zuschnitten
Schweißen und Montage
Für dünnes Material von 0,5 mm bis 3 mm setzen wir WIG-Schweißen mit Wolframelektroden und Argon-Schutzgas ein. MIG-Schweißen eignet sich für Querschnitte von 3 mm bis 12 mm und ermöglicht eine schnellere Fertigung. Beide Verfahren folgen den Anforderungen der Schweißnorm AWS D1.6 für Konstruktionsschweißen. Unsere Werkstattausstattung umfasst Vorrichtungen für präzise Schweißausrichtung und Verzugskontrolle.
Optionen für die Oberflächenveredelung
Oberflächengüte Optionen sind:
- ElektropolierenEntfernt eine Oberflächenschicht von 5–25 µm für pharmazeutische Anlagen
- Mechanisches Polieren: Erzeugt Spiegeloberflächen mit einer Oberflächenrauheit von Ra 0,2–0,4 μm
- Haarlinien-Finish: Erzeugt gerichtete Kornmuster mit Schleifmitteln der Körnung 120–180
- Pulverbeschichtung: Trägt 50–100 μm Schutzbeschichtung in individuellen Farben auf
Wie erreichen wir Präzision bei komplexen Geometrien?
Die Genauigkeit steuern wir über CNC-programmierte Maschinen und Algorithmen zur Rückfederungskompensation. Edelstahl weist aufgrund der höheren Streckgrenze beim Umformen eine um 10–15 % stärkere Rückfederung auf als Kohlenstoffstahl.
Rückfederungskompensation
Unsere Abkantsoftware berechnet Überbiegewinkel basierend auf Werkstoffgüte, Dicke und Biegeradius. Typ 304 erfordert 2–4° zusätzlichen Winkel für 90° Endmaße bei 2 mm Dicke. Wir messen Erstmusterteile und passen die Parameter vor Produktionsbeginn an.
Schweißverzugssteuerung
Vorrichtungsbasiertes Spannen erhält die Teileausrichtung während des Mehrlagenschweißens. Symmetrische Schweißreihenfolge gleicht thermische Spannungen über die Baugruppen aus. Beim Pilgerschritt-Schweißen wird zwischen Positionen gewechselt, um den Wärmeeintrag zu verteilen. Wir prüfen die Schweißqualität durch Farbeindringprüfung und Sichtprüfung nach AWS-Standards.
Welche Branchen profitieren von unserer Metallverarbeitung?
Medizin und Pharmazie
Medizinisches Gerät Hersteller schreiben Typ 316L für Instrumententabletts, Sterilisationsgestelle und Verarbeitungsanlagen vor. Wir elektropolieren Oberflächen auf Ra 0,4 µm für Sterilisationsanforderungen. Die Bauteile erfüllen Biokompatibilitätsstandards für Anwendungen mit Patientenkontakt.
Lebensmittelverarbeitung und Gewerbeküchen
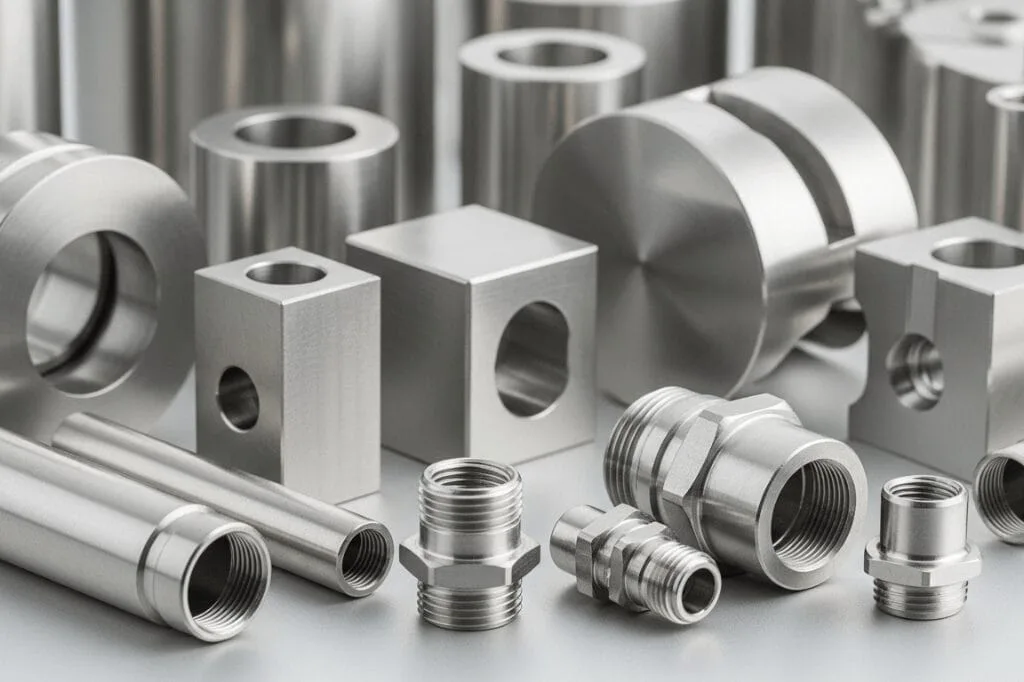
Restaurants und lebensmittelverarbeitende Betriebe verwenden Type 304 für Fördersysteme, Mischtanks und hygienische Gehäuse. Der Werkstoff widersteht organischen Säuren und Reinigungschemikalien und erhält die Hygiene durch glatte Oberflächen. Wir fertigen individuelle Arbeitsplatten, Handlaufsysteme und gewerbliche Küchengeräte nach den 3-A Sanitary Standards.
Luft- und Raumfahrt und Automotive
Luft- und Raumfahrt Anwendungen erfordern Typ 321 für Abgaskomponenten, die bei 815 °C betrieben werden. Automobilindustrie Industriekunden verwenden den ferritischen Stahl Typ 409 für Katalysatorgehäuse, die Temperaturwechselbeständigkeit erfordern.
Architektur und Bauwesen
Platten aus Typ 316 bieten Außenverkleidungen in Küstenumgebungen, in denen Salz die Korrosion beschleunigt. Wir bringen gebürstete Oberflächen mit 120–240er-Körnung oder Spiegelpolitur für dekorative Elemente auf. Unsere Fertigungskapazität für Stahlbleche umfasst Strukturbauteile nach AISC 313–21.
Welche Qualitätsstandards und Zertifizierungen halten wir ein?
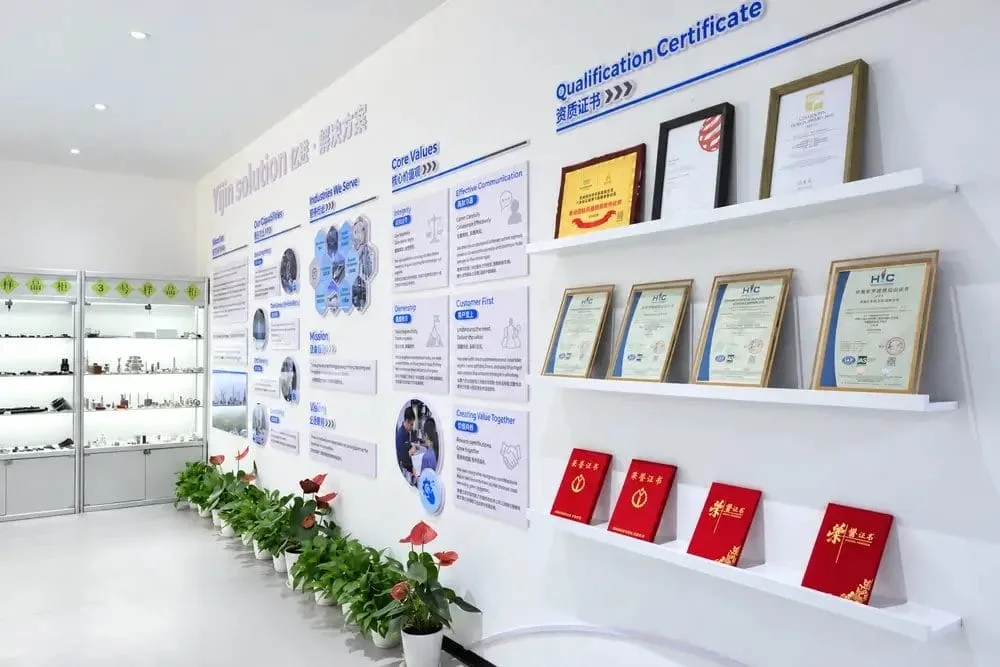
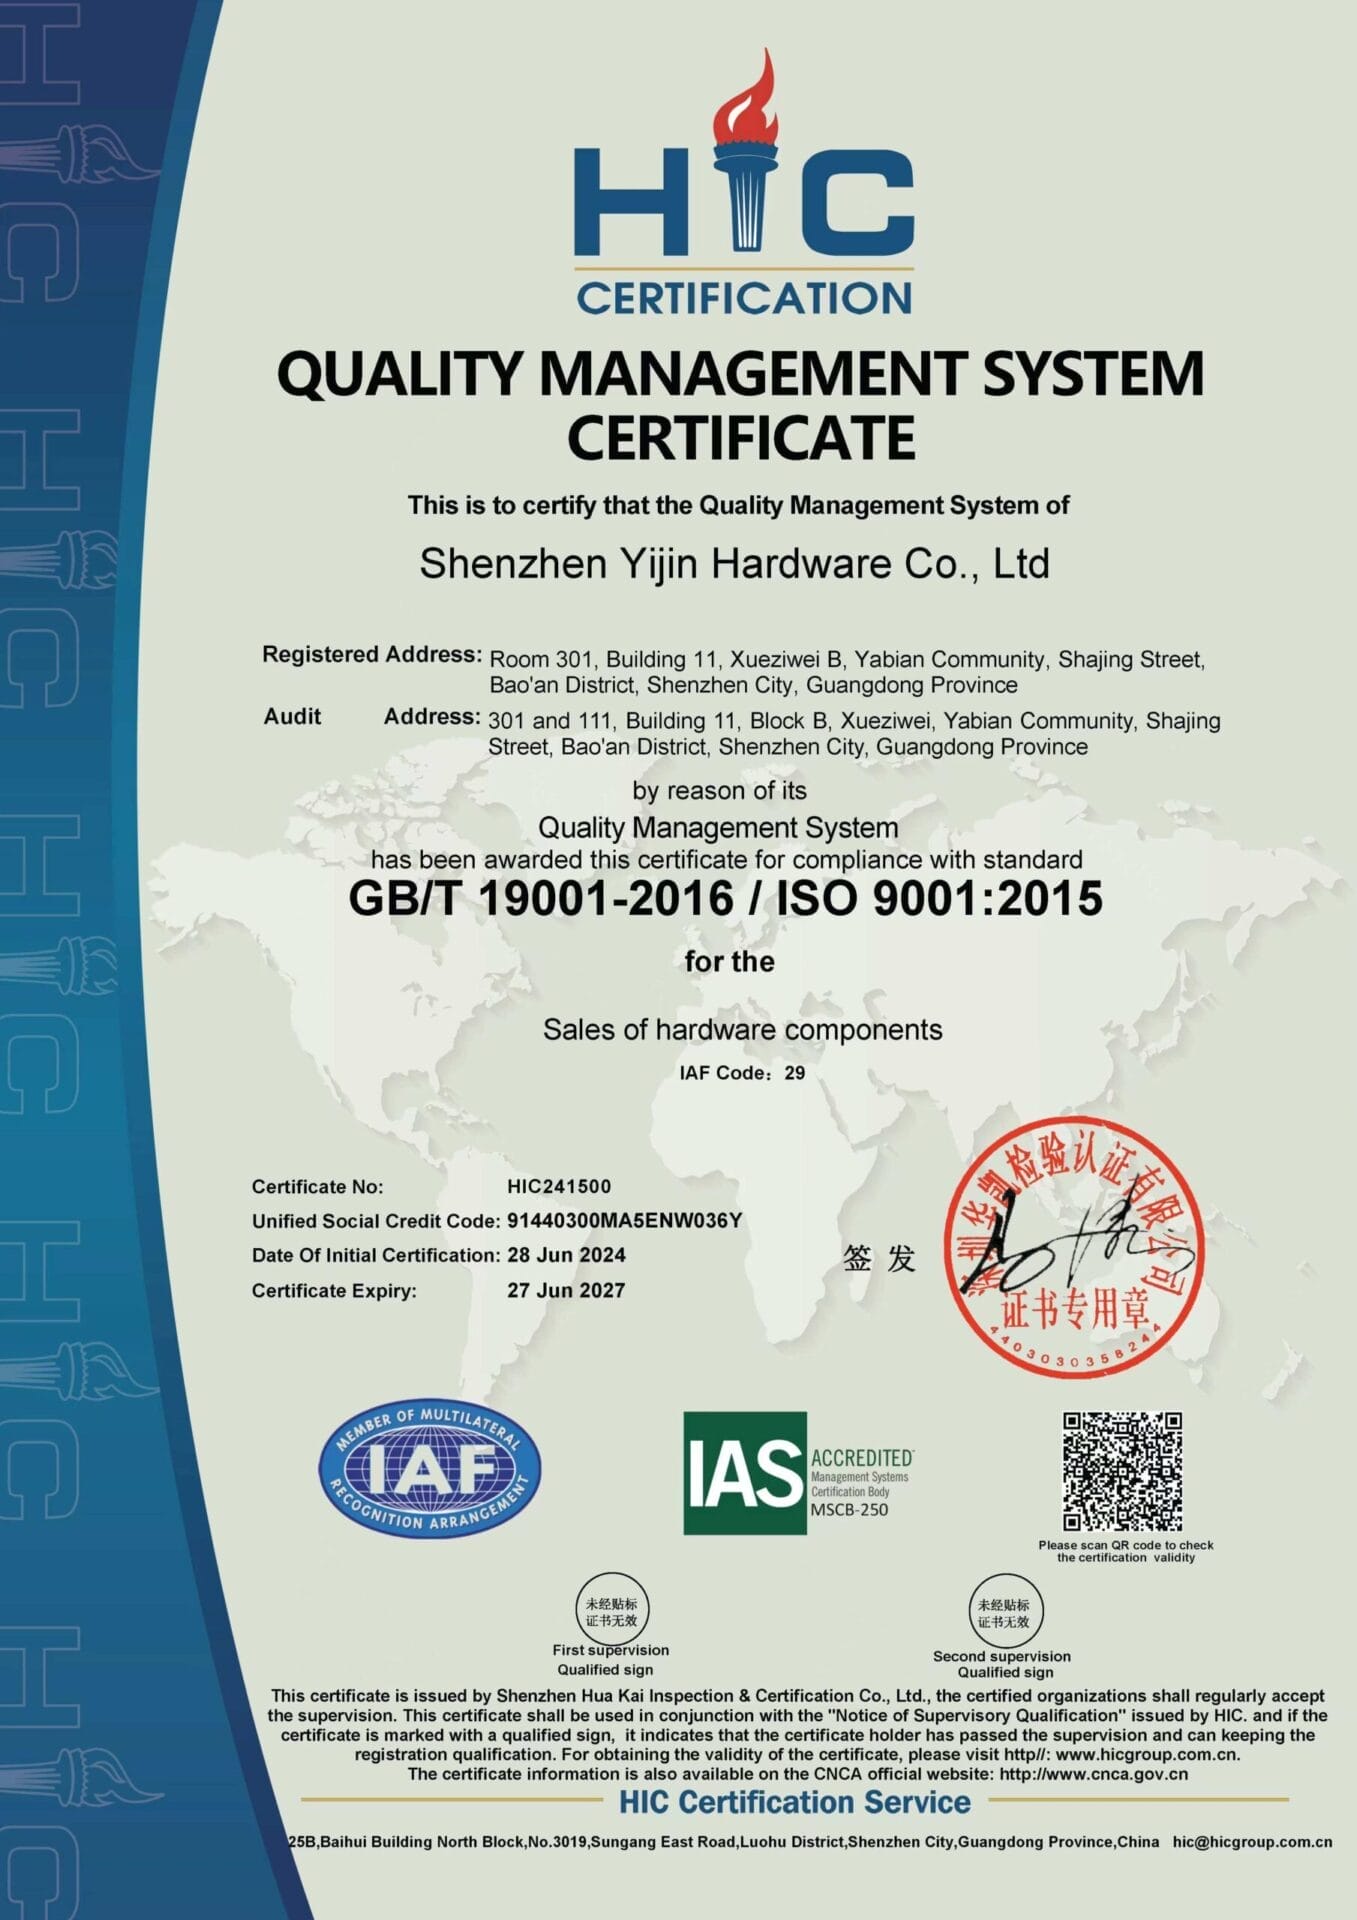
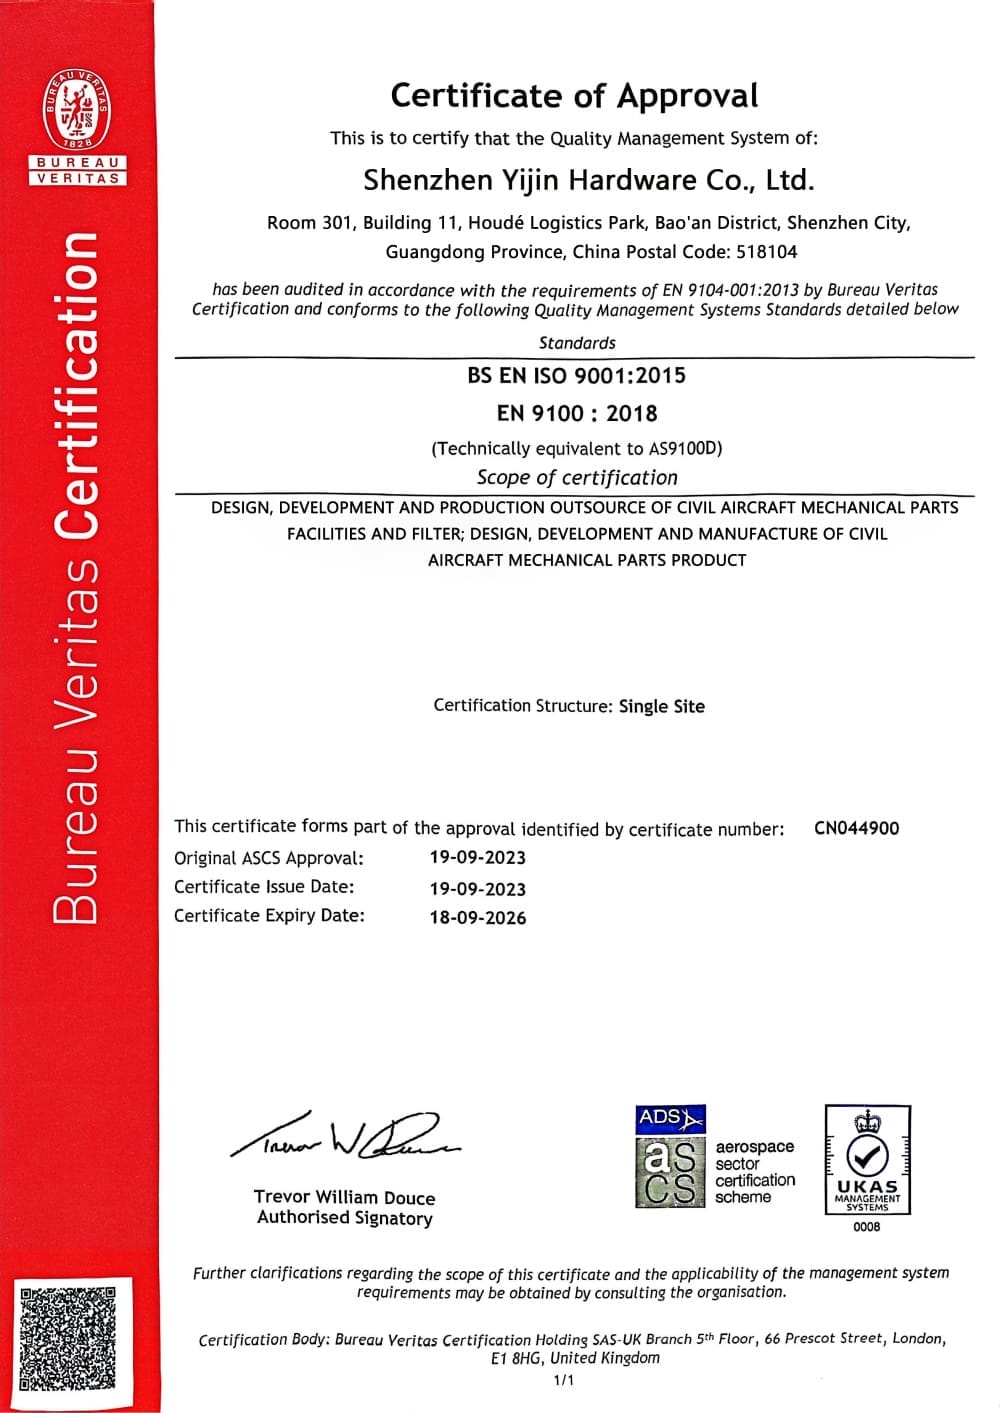
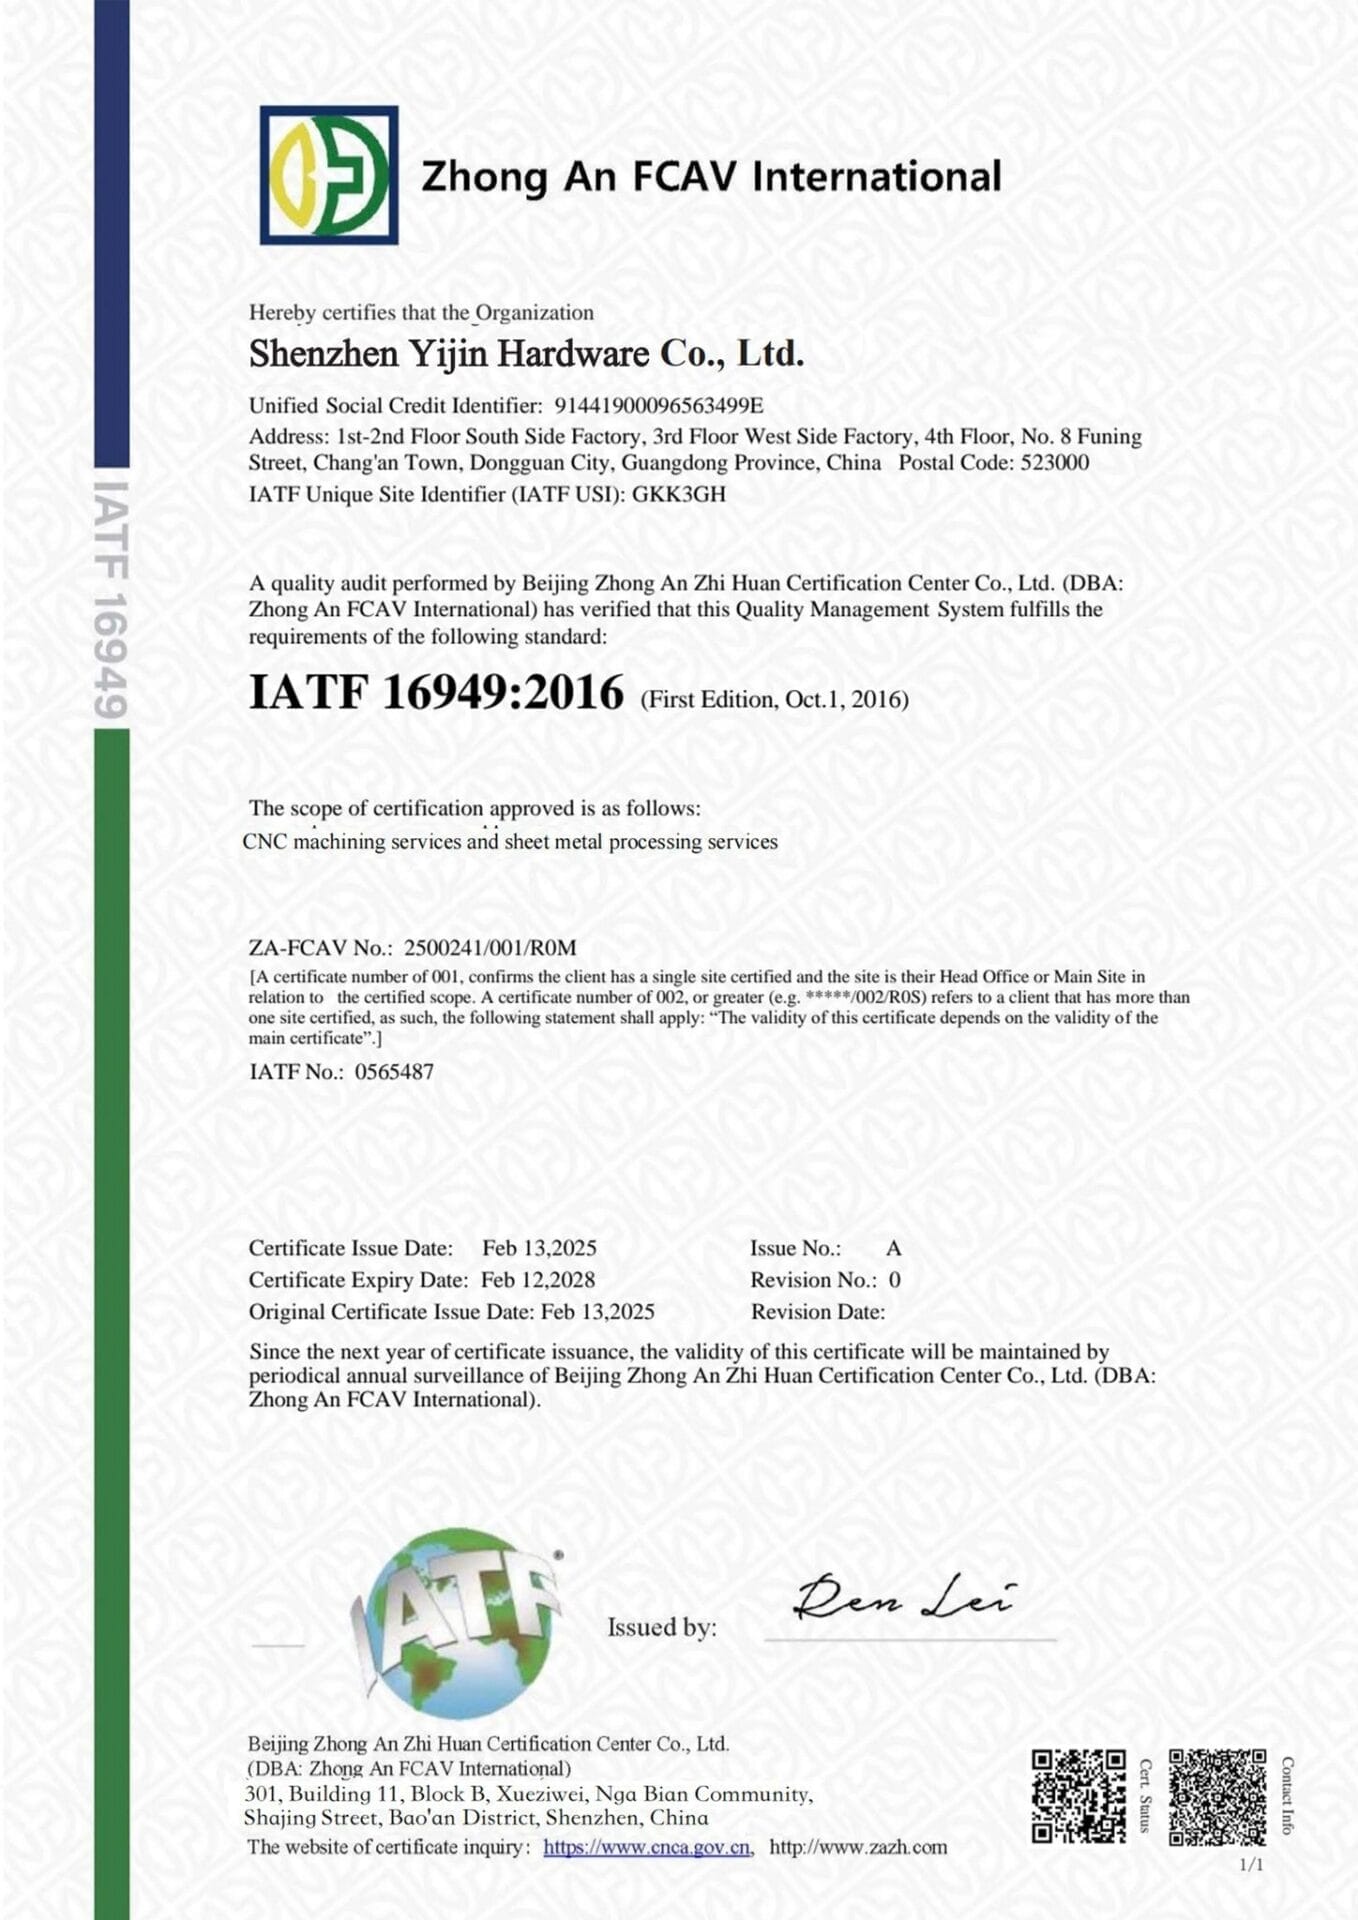
Wir arbeiten nach einem Qualitätsmanagementsystem gemäß ISO 9001:2015 mit dokumentierten Verfahren für Materialrückverfolgbarkeit, Prozesskontrolle und Prüfung. Unsere AWS-zertifizierten Schweißer verfügen über Qualifikationen nach AWS D1.6 für strukturelle Arbeiten.
Materialkonformität
| Standard | Anmeldung | Überprüfung |
|---|---|---|
| ASTM A480/A480M | Blechspezifikationen | Werkszeugnisse |
| BS EN ISO 3506 | Eigenschaften von Verbindungselementen | Chemische Analyse |
| ISO 15510 | Zusammensetzungsgrenzen | Spektroskopie-Prüfung |
Materialzertifikate bestätigen die chemische Zusammensetzung, die mechanischen Eigenschaften und die Wärmebehandlung für jede Coil-Charge. Wir pflegen die vollständige Rückverfolgbarkeit von der Walzzertifizierung bis zur Endfertigung mit dokumentierten Schmelznummern.
Prüfmöglichkeiten
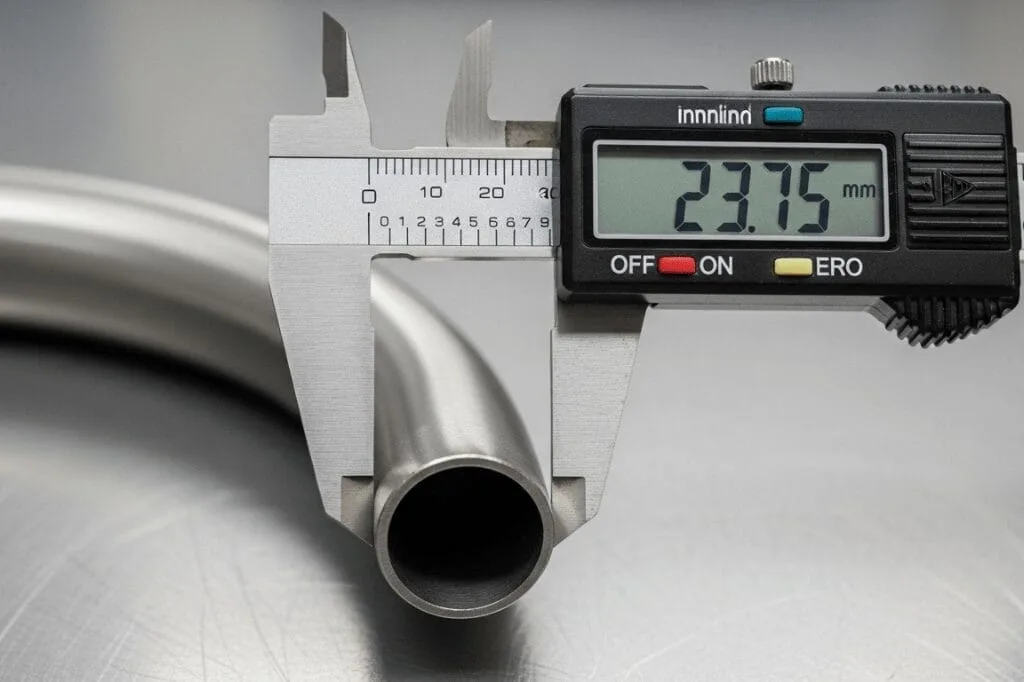
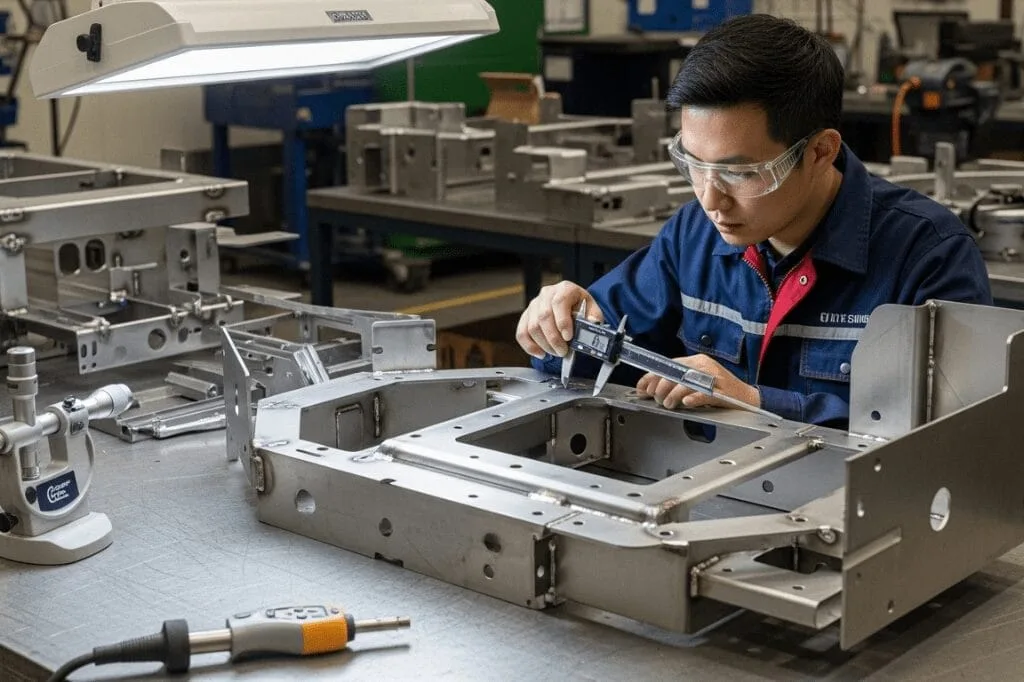
Die Maßprüfung erfolgt mit kalibrierten Mikrometern mit einer Messgenauigkeit von ±0,01 mm, digitalen Messschiebern mit ±0,10 mm und CMM-Anlagen mit ±0,10 mm. Die Oberflächengüte wird mit Profilometern geprüft, die Ra-Werte im Bereich von 0,1 μm bis 10 μm messen. Für Druckbehälterbauteile führen wir hydrostatische Prüfungen bei 1,5-fachem Auslegungsdruck durch.
Wie verbessert die fertigungsgerechte Konstruktion Ihre Teile?
Unser Prozess der kundenspezifischen Fertigung umfasst eine Konstruktionsprüfung vor der Prototypenfertigung. Wir optimieren die Bauteilgeometrie für eine effiziente Fertigung und erkennen potenzielle Herausforderungen früh in Ihrem Projekt.
Konstruktionsrichtlinien für das Biegen
- Mindestbiegeradius: 2t für Typ 304, 1,5t für geglühtes Material (t = Dicke)
- Biegeentlastungsausschnitte: 0,5t bis 1,0t Tiefe an Schnittpunkten
- Lochrandabstand: mindestens 2t von Biegelinien und Kanten
- Innenradius: Vollradius statt scharfer 90°-Winkel
Normen für Bohrungen und Aussparungen
Standard-Bohrdurchmesser in 1-mm-Schritten senken die Werkzeugkosten. Der Bohrdurchmesser sollte die 1,2-fache Materialdicke für das Stanzen überschreiten. Wir halten einen Mindestrandabstand von 2t und eine Mindeststegbreite von 5 mm zwischen den Merkmalen ein, um die strukturelle Integrität zu gewährleisten.
Schweißnahtauslegung
Kehlnähte erfordern mindestens 3t Nahtdicke, während Stumpfnähte für vollständige Durchdringung 1,5t nach AWS D1.6 benötigen. V-Nähte verwenden einen Öffnungswinkel von 60° bei Material ab 6 mm Dicke mit 1,5 mm Spalt. Eckverbindungen profitieren von vollständig gerundeten Innenecken für besseren Schweißzugang.
Warum Yijin Solution für Stahlbau-Fertigung wählen?
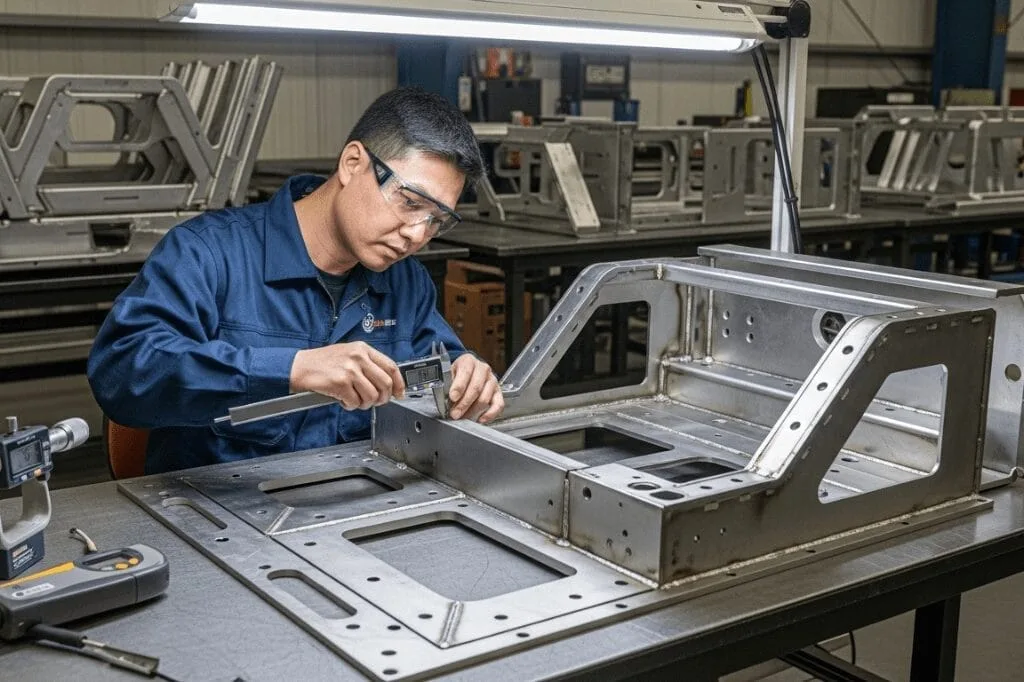
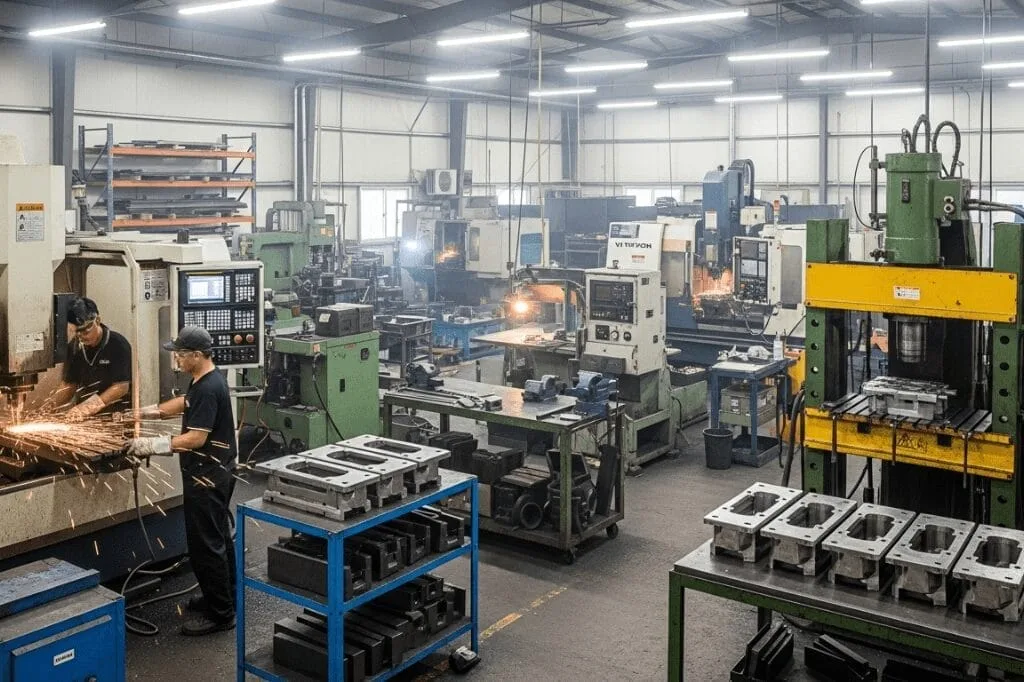
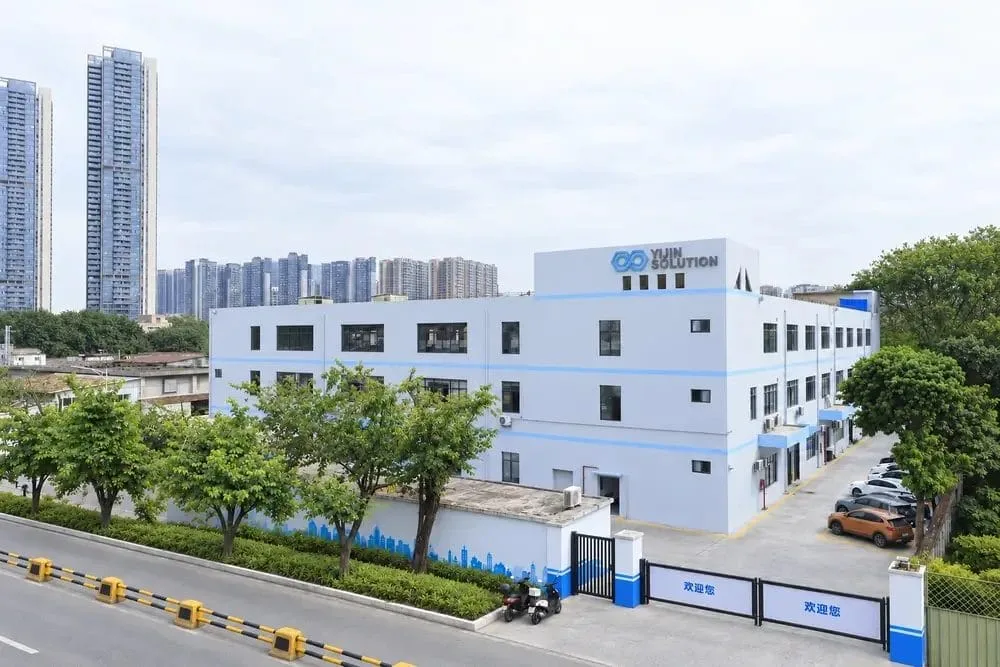
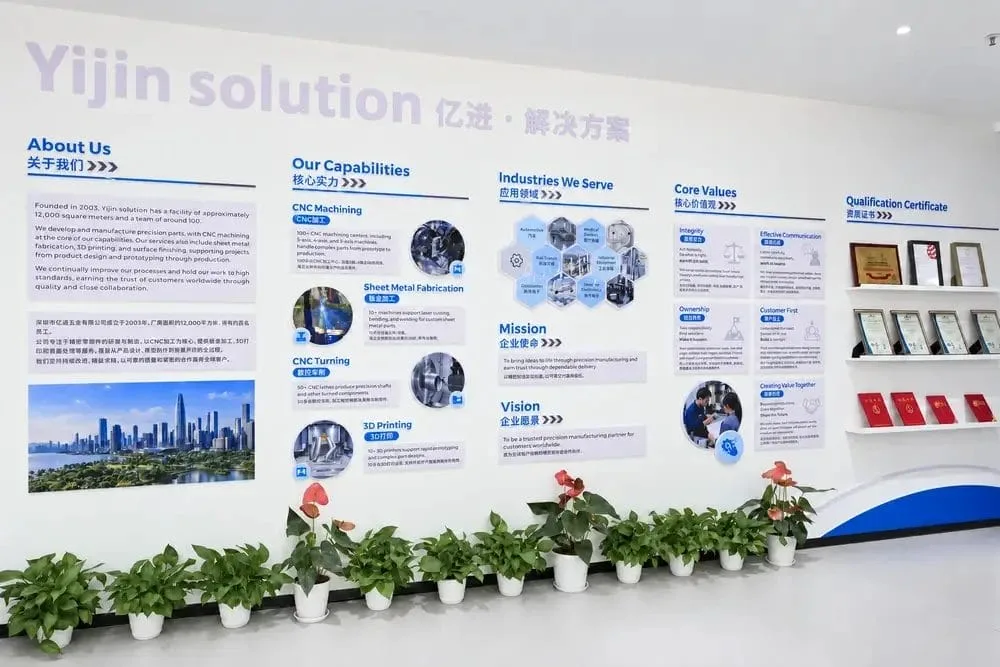
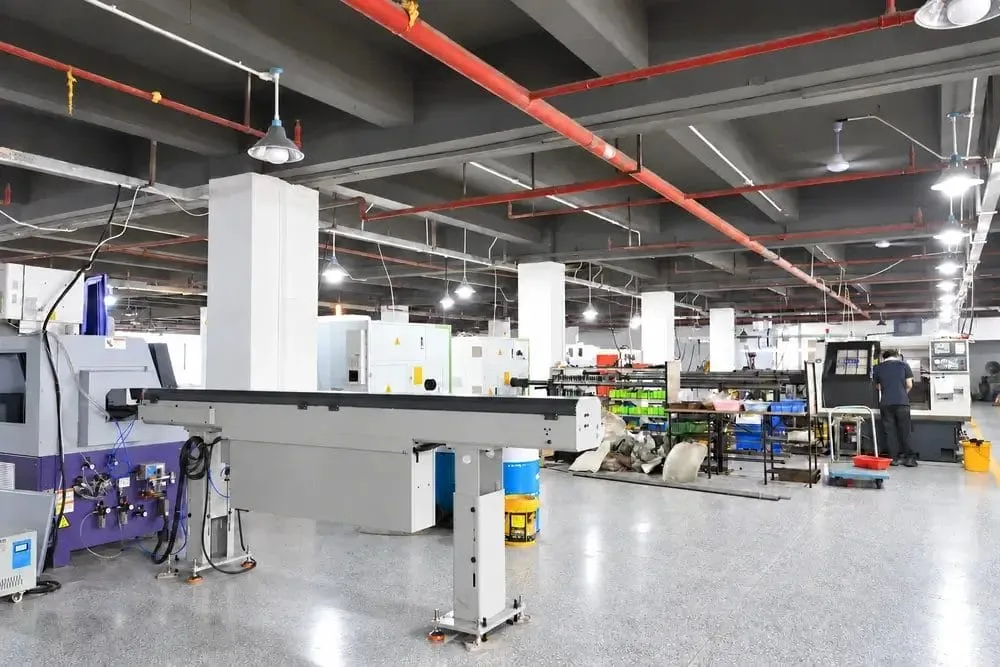
Yijin Solution betreibt eine ISO 9001-zertifizierte Fertigungsstätte mit integrierten Laserzuschneid-, Abkant-, WIG-Schweiß- und Elektropolierkapazitäten. Unser Engineering-Team bringt umfangreiche Erfahrung in der Metallplattenfertigung in den Bereichen Medizintechnik, Luft- und Raumfahrt sowie Gewerbe mit. Wir arbeiten mit Edelstahl, Aluminium, Baustahl und Messing, um Produkte herzustellen, die präzise Spezifikationen erfüllen.
Wir liefern Prototypen-Stückzahlen in 3–5 Tagen und Serienmengen mit Lieferzeiten innerhalb von 2 Wochen. Unser Qualitätssystem gewährleistet Maßhaltigkeit durch Erstmusterprüfung, Zwischenprüfung und Abschlussdokumentation. Als Ihr zuverlässiger Lieferant und Edelstahlhersteller bieten wir umfassende Unterstützung, einschließlich Materialauswahl, Toleranzoptimierung und Konstruktionsberatung. Kontaktieren Sie unser Team, um Ihre Anforderungen an die Metallbearbeitung und Projektdetails zu besprechen.

FAQs zur Blechbearbeitung aus Edelstahl
Edelstahl erfordert spezialisierte Ausrüstung aufgrund hoher Kaltverfestigungsraten und größerer Rückfederung als Kohlenstoffstahl. Das Material verfestigt sich beim Kaltumformen schnell und erfordert 25–40 % mehr Kraft als eine entsprechende Kohlenstoffstahldicke. Mit geeigneten Werkzeugen und Schnittparametern lässt sich Edelstahl erfolgreich umformen, wenn Bediener die festgelegten Verfahren für jede Güte einhalten.
Typ 304 lässt sich leichter schweißen, mit geringerer Wärmeeinbringung und reduziertem Risiko der Heißrissbildung im Vergleich zu Typ 316. Typ 316 enthält 2-3 % Molybdän, was die Viskosität des Schmelzbades erhöht und eine sorgfältige Parameterkontrolle erfordert. Wählen Sie Typ 304 für allgemeine Fertigung und Typ 316, wenn Anwendungen überlegene Korrosionsbeständigkeit in chloridhaltigen Umgebungen erfordern.
Die drei Hauptverfahren umfassen Schneiden zum Trennen von Material mit Laser oder Plasma, Umformen zum Biegen von Material mit Abkantpressen und Fügen zum Verbinden von Komponenten durch WIG- oder MIG-Schweißen. Beim Schneiden wird eine Genauigkeit von ±0,1 mm erreicht, beim Umformen entstehen Formen mit einer Winkelgenauigkeit von ±0,5°, und beim Schweißen werden Komponenten gemäß den AWS-Strukturnormen dauerhaft verbunden.
CNC-Ressourcen
Chinesische Hersteller kundenspezifischer Teile mit schneller Lieferung in die USA
Kurz gesagt: Mehrere in China ansässige Hersteller kundenspezifischer Teile bedienen US-Käufer mit geprüften Zertifizierungen, englischsprachigem Support und Lieferzeiten, die für Prototypen geeignet sind.
Aluminium-Prototypenfertigung: Toleranzen, Lieferzeiten und Verfahrensauswahl
Wie Sie den passenden Prototypenweg und Lieferanten für Aluminiumteile wählen: Toleranzen nach Merkmalstyp, Einflussfaktoren auf die Lieferzeit, Legierungsauswahl,
Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten
Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
Beginnen Sie noch heute. Teile schnell herstellen lassen.
Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.