
Die Wahl zwischen CNC-Bearbeitung (subtraktiv) und 3D-Druck (additiv) hängt von drei Anforderungen ab: geometrische Komplexität, Stückzahl und mechanische Belastbarkeit.
Während beim CNC-Fräsen Material von einem massiven Block abgetragen wird, um Präzision und Isotropie zu gewährleisten, verschmilzt der 3D-Druck Materialschichten und bietet geometrische Freiheit bei null Werkzeugkosten.
Haftungsausschluss für industrielle Sicherheit
Die Fertigung birgt erhebliche Gefahren. CNC-Bearbeitung birgt Risiken durch Hochgeschwindigkeitsrotation und scharfe Späne. Metall-3D-Druck (DMLS/SLM) umfasst den Umgang mit reaktiven Metallpulvern, die Explosions- und Inhalationsrisiken darstellen. Halten Sie stets die ISO/OSHA-Sicherheitsstandards ein und verwenden Sie geeignete PSA.
Die wichtigsten Punkte: Kurzauswahl für schnelle Entscheidungen
Für eine sofortige Entscheidung ordnet diese Auswahlliste die “Beste Wahl” anhand kritischer konstruktiver Vorgaben wie Toleranz, Festigkeit und Innenkontur ein.
| Anforderung | Beste Wahl | Warum | Zu beachten |
|---|---|---|---|
| Enge Toleranzen | CNC-Bearbeitung | Zuverlässige Genauigkeit von ±0,10 mm. | Hohe Rüstkosten bei Einzelstücken. |
| Innenkanäle | 3D-Druck | Schichten ermöglichen verdeckte Strukturen. | Die Prüfung erfordert einen CT-Scan. |
| Hohe Festigkeit | CNC-Bearbeitung | Bewahrt die isotropen Eigenschaften des Blocks. | Einschränkungen der Werkzeugreichweite. |
| Niedrigste Kosten (1–10) | 3D-Druck | Keine Werkzeug- und Rüstkosten. | Hohe Materialkosten (Pulver). |
| Niedrigste Kosten (500+) | CNC-Bearbeitung | Kurze Taktzeiten amortisieren das Rüsten. | Materialverschnitt (Späne). |
| Oberflächenbehandlung | CNC-Bearbeitung | Glatt wie bearbeitet (Ra 0,8–3,2). | 3D-Druck hat Schichtlinien. |
CNC-Bearbeitung vs. 3D-Druck (Was der Unterschied für Ihr Bauteil bedeutet)
Der grundlegende Unterschied liegt in der Physik der Entstehung: Bei der CNC-Bearbeitung wird Material von einem massiven Block abgetragen, um das Teil freizulegen, während beim 3D-Druck das Teil Schicht für Schicht aus dem Ausgangsmaterial aufgebaut wird.
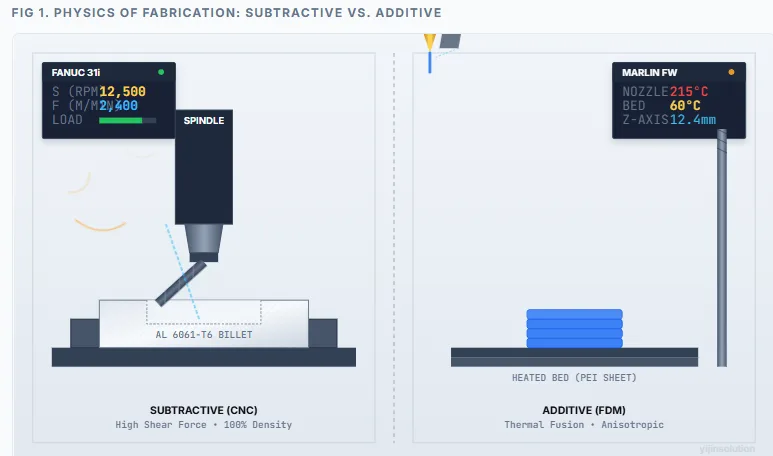
Abbildung 1 Analyse: Dieses Schema veranschaulicht die grundlegende Divergenz in der Fertigungsphysik.
Links (subtraktiv): Eine Hochdrehmoment-Spindel treibt ein Schneidwerkzeug mit 12.000 U/min an, um Material mechanisch von einem massiven, kaltgewalzten Rohteil abzutragen, das in einen Schraubstock gespannt ist.
Die “Load”-Anzeige spiegelt den Schneidwiderstand wider. Da das Teil aus einem zertifizierten Block herausgearbeitet wird, behält es 100 % der Dichte des Ausgangsmaterials und eine gleichmäßige (isotrope) Gefügestruktur.
Rechts (additiv): Ein Thermodruckkopf erhitzt Thermoplast bis zu seinem Glasübergangspunkt (215 °C) und trägt ihn auf eine Bauplatte auf.
Das Verfahren beruht auf dem thermischen Verschmelzen zwischen den Schichten. Beachten Sie die “Schichtlinien” im Querschnitt; diese Grenzflächen wirken als potenzielle Spannungskonzentratoren und führen zu anisotropen mechanischen Eigenschaften (typischerweise 40–50 % schwächer in der vertikalen Z-Achse).
CNC-Bearbeitung (subtraktiv) — vorhersehbare Integrität
CNC-Bearbeitung ist ein subtraktives Verfahren, bei dem rotierende Werkzeuge Material von einem zertifizierten Rohteil abtragen und die strukturelle Integrität des Ausgangsmaterials erhalten bleibt.
5-Achs-Bearbeitung reduziert Rüstvorgänge und ermöglicht den Zugang zu komplexen Merkmalen bei hoher Steifigkeit.
Wie von Groover im Detail beschrieben Grundlagen der modernen Fertigung, subtraktive Verfahren entfernen Material aus dem Vollmaterial, wodurch die 100%ige Materialdichte erhalten bleibt und eine vorhersehbare mechanische Leistung gewährleistet wird.
Für tiefergehende technische Daten zur Zerspanbarkeit von Legierungen und zu Toleranzketten lesen Sie unsere Ressourcen für die CNC-Bearbeitung.
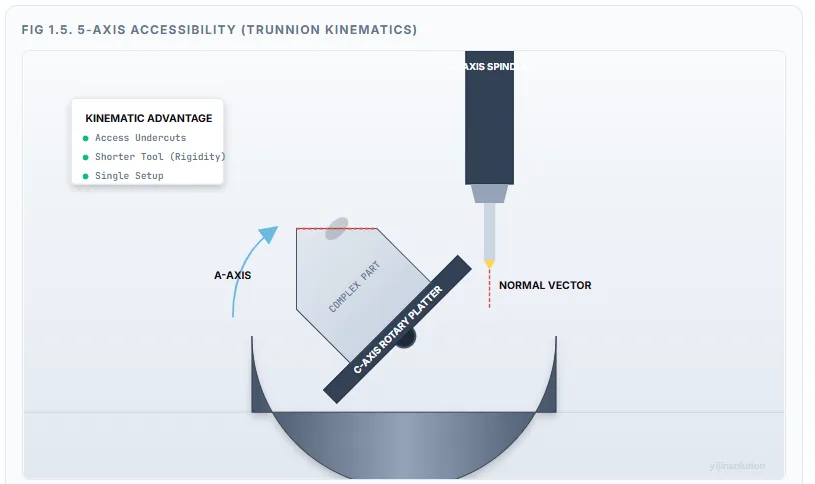
Abb. 1.5 Kinematik: Durch Kippen des Werkstücks (A-Achse) und Drehen (C-Achse) richtet die 5-Achs-Bearbeitung komplexe Merkmale (wie die oben gezeigte abgewinkelte Bohrung) direkt auf die starre Z-Achsen-Spindel aus. Dies macht manuelles Umspannen überflüssig und ermöglicht kürzere, steifere Schneidwerkzeuge im Vergleich zum Erreichen mit einem langen Werkzeug auf einer 3-Achs-Maschine.
3D-Druck (Additiv) — Geometrische Freiheit vs. Prozessrealität
3D-Druck ist ein additives Verfahren, bei dem Materialschichten verschmolzen werden, um Geometrien zu erzeugen. Das bietet Designfreiheit, geht jedoch zulasten der strukturellen Anisotropie und der Oberflächenrauheit.
Fused Deposition Modelling (FDM)-Teile weisen aufgrund der Schichthaftung häufig nur 55–60 % Festigkeit in der Z-Achse im Vergleich zur X/Y-Achse auf.
Ahn et al. zeigen, wie das schichtweise Verschmelzen Mikroporen und Bindelinien erzeugt und damit eine gerichtete Schwäche verursacht, die als Anisotropie bekannt ist.
Um diese spezifischen Schichtbeschränkungen und Ausrichtungsregeln zu berücksichtigen, lesen Sie unsere Ressourcen zum 3D-Druck.
| Technologie | Typische Anwendung | Zentrale Einschränkung |
|---|---|---|
| CNC 3-Achs | Prismatische Teile, einfache Halter. | Werkzeugzugang. |
| CNC 5-Achs | Laufräder, komplexe Gehäuse. | Kosten. |
| FDM | Visuelle Modelle, Vorrichtungen. | Schwache Z-Achse. |
| SLS | Funktionelles Nylon, gute Nesting-Eigenschaften. | Oberflächenrauheit. |
| DMLS/SLM | Metallbaugruppen. | Hohe Kosten / hohe Dichte. |
Kostenvergleich (wo das Geld tatsächlich hingeht)
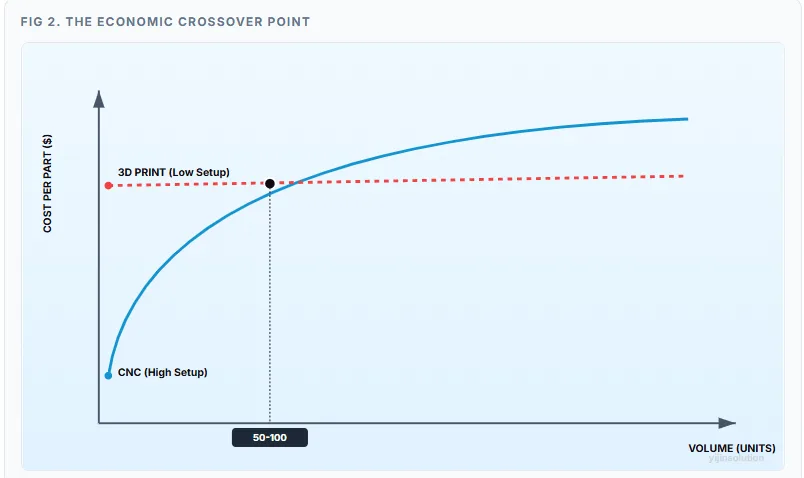
Die Kostendynamik von CNC-Bearbeitung gegenüber 3D-Druck wird durch das umgekehrte Verhältnis zwischen “Rüstkosten” (NRE) und “variablen Kosten” (Stückpreis) bestimmt. Die Amortisation bezeichnet die Verteilung der einmaligen Rüstkosten auf die gesamte produzierte Stückzahl.
Kostentreiber beim CNC-Fräsen
Die Kostentreiber bei der CNC-Bearbeitung liegen stark am Anfang und werden von der Programmierzeit (CAM), der Vorrichtungserstellung und dem Rüsten der Maschine dominiert, was Einzelteile unverhältnismäßig teuer machen kann.
Der Materialabfall ist erheblich; subtraktive Verfahren können 40–60 % teurer Legierungen wie Titan verlieren. Der Werkzeugverschleiß trägt bei harten Metallen ebenfalls 10–15 % zu den Stückkosten bei.
Kostentreiber beim 3D-Druck
Die Kostentreiber beim 3D-Druck liegen im hohen Preis der Ausgangsmaterialien (Pulver/Filament) und den langsamen Maschinenzykluszeiten, die unabhängig vom Volumen konstant bleiben.
Metallpulver kann pro Kilogramm 10-20x mehr kosten als Standard-Blockmaterial. Die Amortisation der Maschinenzeit trägt erheblich dazu bei (20-30%), da Druckdurchläufe Stunden statt Minuten dauern.
Stückkosten im Verhältnis zur Stückzahl (Der Übergangspunkt)
Der Punkt des “Cost Crossover” liegt typischerweise zwischen 50 und 100 Stück, wo die Effizienz der CNC-Bearbeitung den geringen Rüstaufwand des 3D-Drucks überholt. Bei einfachen Teilen gewinnt CNC früh; bei komplexen Gitterstrukturen kann 3D-Druck bis zu 300 Stück günstiger bleiben.
Die Amortisierung der Rüstkosten über hohe Stückzahlen senkt den Stückpreis bei der CNC-Bearbeitung drastisch, was sie zum wirtschaftlichen Sieger für Serienfertigungen macht.
| Band | Gewinner | Logik |
|---|---|---|
| 1–5 Teile | 3D-Druck | Keine Werkzeugkosten. Sofortiger Start. |
| 5–50 Teile | Stichwahl | Einfach = CNC; Komplex = Drucken. |
| 50–500 Teile | CNC-Bearbeitung | Rüsten amortisiert sich; Geschwindigkeit gewinnt. |
| 500+ Teile | CNC-Bearbeitung | Skaleneffekte (bis zu 60 % günstiger). |
Präzision & Toleranzen (was Sie zuverlässig halten können)
Die beiden Verfahren unterscheiden sich vor allem in der Präzision: CNC-Bearbeitung hält durchgängig engere Toleranzen und erzielt bessere Oberflächen als additive Verfahren.
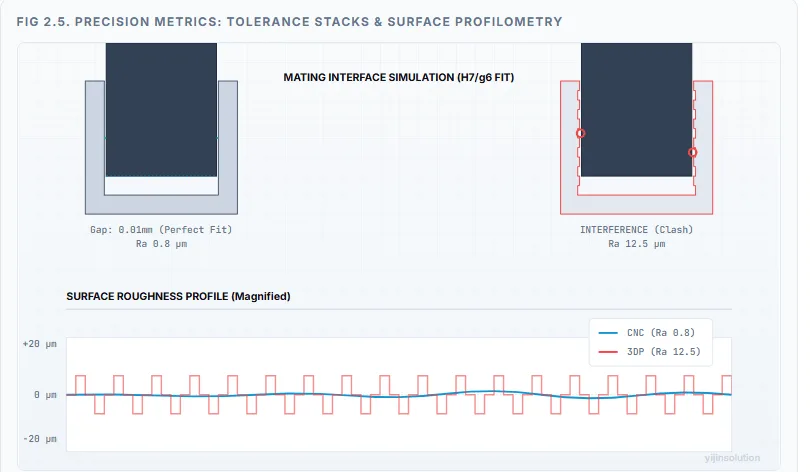
Abbildung 2.5 Analyse: Bei der Präzision in der Fertigung geht es nicht nur um das Nennmaß, sondern um Oberflächenabweichungen. Die obige Grafik stellt das Rauheitsprofil (Ra) gegenüber. Die CNC-Bearbeitung (Blau) erzeugt ein nahezu flaches Profil und gewährleistet eine “Laufsitz”-Passung (H7/g6), bei der eine Welle frei in einer Bohrung rotiert. Der 3D-Druck (Rot) erzeugt ein “Treppenstufen”-Profil; selbst wenn der Nenndurchmesser stimmt, verursachen die Spitzen der Schichten eine Passungsstörung, die eine aufwändige Nachbearbeitung (Schleifen/Reiben) für die Montage erfordert.
CNC-Bearbeitungspräzision (der Sieger)
CNC-Bearbeitung ist der unbestrittene Sieger in puncto Präzision und kann Standardtoleranzen von ±0,025 mm und Hochpräzisionstoleranzen von ±0,01 mm für Verteidigungsanwendungen halten.
Diese Präzision ist entscheidend für Dichtflächen, Lagersitze und Gewinde der Klassen 2B/3B. Subtractive Verfahren erzeugen von Natur aus glatte Oberflächen (Ra 1,6–3,2) ohne Nachbearbeitung.
3D-Druck-Präzision (Die Variable)
Die Präzision beim 3D-Druck variiert je nach Technologie, wobei FDM typischerweise ±0,5 mm hält und hochwertiges DMLS ±0,1 mm erreicht, oft mit Nachbearbeitung für kritische Merkmale.
Wärmeschrumpfung und Schichtstufen begrenzen die erreichbare Toleranz. Thermische Gradienten beim Sintern verursachen Verzug oder Schrumpfung des Bauteils und erfordern eine CNC-Nachbearbeitung für enge Passungen.
| Anforderung | Beste Wahl | Anmerkungen |
|---|---|---|
| Toleranz < ±0,10 mm | CNC | - |
| Erforderliche Gewinde | CNC oder 3D-Druck | Drucken + Einsätze verwenden |
| Ra (Oberflächenrauheit) < 1,6 µm | CNC oder 3D-Druck | Drucken + Polieren verwenden |
Leistung & mechanische Eigenschaften
Die mechanische Leistung wird durch die innere Struktur des Materials bestimmt: CNC-Teile behalten die isotrope Festigkeit des Ausgangsmaterials bei, während 3D-gedruckte Teile eine anisotrope Schwäche aufweisen.
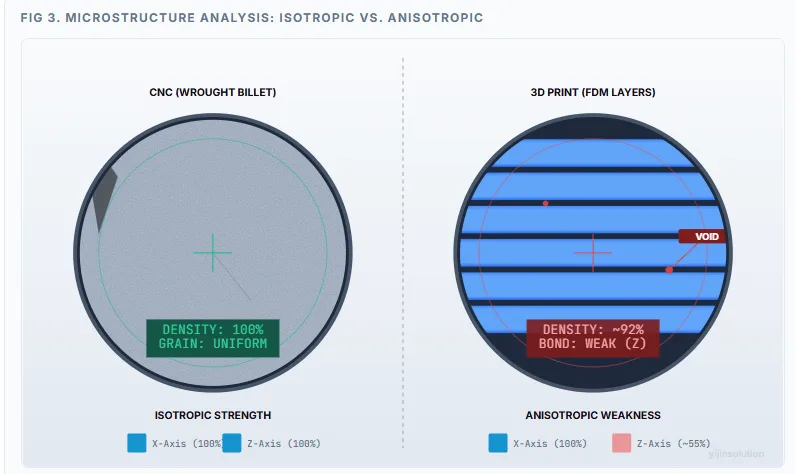
Analyse der Mikrostruktur-Integrität
Links (CNC-Blockmaterial): Die mikroskopische Ansicht zeigt eine gleichmäßige, zufällige Kornstruktur, wie sie für gewalzte oder geschmiedete Metalle typisch ist. Da das Material durchgängig ist, breitet sich Zugspannung gleichmäßig in alle Richtungen aus (isotrop). Es gibt keine inneren Hohlräume, was 100 % Dichte und eine vorhersehbare Ermüdungslebensdauer garantiert.
Rechts (3D-gedruckt): Die Struktur ist durch deutlich sichtbare laminare Bänder gekennzeichnet. Die Grenzflächen zwischen diesen Schichten beruhen auf thermischer Fusion (Wiederaufschmelzen), die selten perfekt ist. Beachten Sie die Mikrohohlräume (rote Markierungen) an den Schichtübergängen; diese wirken unter Last als “Rissinitiierungspunkte”. Daraus resultiert Anisotropie, bei der die Festigkeit in Z-Richtung (vertikaler Zug) aufgrund des Delaminationsrisikos oft 40–50 % niedriger ist als in X/Y-Richtung.
CNC-Bearbeitung Leistung
CNC-Teile weisen isotrope Eigenschaften auf, das heißt ihre Zug- und Streckgrenze ist in alle Richtungen (X, Y, Z) gleich, da sie aus gewalztem oder geschmiedetem Halbzeug geschnitten werden. Dadurch sind CNC-Teile die Standardwahl für hoch belastete, ermüdungskritische Bauteile.
Die gleichmäßige Kornstruktur des Halbzeugs (Entität) widersteht zyklischer Belastung gleichmäßig (Aktion) und verhindert vorzeitiges Strukturversagen (Ergebnis).
Leistung des 3D-Drucks
3D-gedruckte Teile sind von Natur aus anisotrop und weisen aufgrund der schichtweisen Bindung häufig eine deutlich geringere Festigkeit in der Z-Achse (vertikal) auf. DMLS-Metallteile können zwar eine Dichte von über 99 % erreichen, benötigen aber oft ein HIP (Heißisostatisches Pressen), um Spannungen abzubauen und Mikroporen zu schließen.
FDM-Teile behalten in der Z-Achse möglicherweise nur ~55 % ihrer Festigkeit im Vergleich zur X-Achse.
| Zustand | Auswahl |
|---|---|
| Hohe zyklische Belastung | CNC (sicherer) |
| Hohe Hitze/Druck | CNC (Geschmiedet ist besser) |
| Optimierung des Gewichts | 3D-Druck (Gitterstrukturen) |
Materialien und Anwendungseignung
Die Materialauswahl ist oft ein entscheidender Faktor, da CNC-Bearbeitung praktisch jedes feste Material verarbeitet, während 3D-Druck auf bestimmte Thermoplaste und Sinterpulver beschränkt ist.
Materialoptionen in der CNC-Bearbeitung
CNC-Bearbeitung bietet das gesamte Spektrum kommerzieller Werkstoffe, darunter Hochleistungslegierungen für die Luft- und Raumfahrt wie 7075 Aluminium, Ti-6Al-4V und technische Kunststoffe wie PEEK.
Sie verwenden genau das für die Endanwendung zertifizierte Material. CNC ist die einzige Möglichkeit, bestimmte gehärtete Stähle (z. B. M50) in ihrem Endzustand zu bearbeiten.
Materialoptionen im 3D-Druck
Zu den 3D-Druck-Materialoptionen gehören verschiedene Polymere (Nylon PA12, ABS) und spezifische Metallpulver (AlSi10Mg, Maraging-Stahl), die für das Sintern zugeschnitten sind.
Gedruckte Metalle (z. B. AlSi10Mg) sind Legierungen für den Druck und nicht identisch mit gewalztem Aluminium 6061.
Proprietäre Pulverformulierungen ermöglichen den Sinterprozess, können sich chemisch jedoch von Standard-Industriestangenmaterial unterscheiden.
Schnellcheck:
- 7075 Aluminium benötigt? → CNC (schwer zu drucken).
- Maraging-Stahl benötigt? → DMLS (gute Eignung).
Geometrie & Design-Einschränkungen
Geometrie und Konstruktionsvorgaben bestimmen das Verfahren, denn CNC ist durch den Werkzeugzugang begrenzt (Hinterschneidungen), während 3D-Druck von Komplexität profitiert (Gitterstrukturen, interne Kanäle).
Geometrische Stärken von CNC
CNC-Bearbeitung eignet sich hervorragend für präzise Planflächen, Bohrungen und Gewindebohrungen, ist aber durch die “Sichtlinien”-Anforderung an das Schneidwerkzeug eingeschränkt. Innenliegende Hinterschneidungen oder Hohlräume erfordern Mehrachsen-Rüsten oder sind physisch unmöglich.
Am besten geeignet für massive, prismatische Teile mit gut zugänglichen Merkmalen. Umgekehrt gilt für dünnwandige Gehäuse, bei denen der Materialabtrag unwirtschaftlich ist, unser Führungen aus Blech bieten einen eigenständigen Fertigungsweg.
Geometrische Stärken des 3D-Drucks
3D-Druck beseitigt Werkzeugzugangsbeschränkungen und ermöglicht Merkmale wie konturnahe Kühlkanäle und interne Gitterstrukturen, die mit Zerspanung nicht herstellbar sind.
Dies ermöglicht die Assembly Consolidation, also ein komplexes Teil zu drucken, statt zehn einfache Teile zu montieren. Der schichtweise Aufbau erzeugt interne Merkmale ohne Werkzeugzugang und ermöglicht Geometrien, die zuvor unmöglich waren.
Lieferzeit und Iterationsgeschwindigkeit
Wenn 3D-Druck am schnellsten ist
3D-Druck ist am schnellsten für “Day-One”-Prototypen und liefert oft innerhalb von 2–5 Tagen ein physisches Teil, da keine CAM-Programmierung und keine Vorrichtungen erforderlich sind. Ideal für Passprüfungen und Anschauungsmodelle. Der Geschwindigkeitsvorteil nimmt mit steigender Stückzahl ab.
Wenn CNC insgesamt schneller ist
Die CNC-Bearbeitung wird insgesamt schneller, sobald die Fertigung beginnt (ab 500 Teilen), da HSC-Bearbeitungszyklen Sekunden dauern, verglichen mit den Stunden, die für das Drucken von Schichten erforderlich sind. Nach dem Rüsten erfolgt der Materialabtrag schnell.
Qualitätskontrolle & Prüfung
CNC-Prüfung
Etablierte ISO-Standards; einfacher CMM-Zugang. Oberflächenprüfung verifiziert Abmessungen schnell.
3DP-Prüfung
Innere Lunker und Pulvereinschlüsse sind Risiken. Oft ist eine teure CT-Untersuchung erforderlich, um innere Fehler zu erkennen
Wie Sie zwischen CNC-Bearbeitung und 3D-Druck wählen (Entscheidungsrahmen)
Die Wahl zwischen CNC-Bearbeitung und 3D-Druck erfordert ein Entscheidungsraster, das den Toleranzbedarf gegen Stückzahl und geometrische Komplexität abwägt.
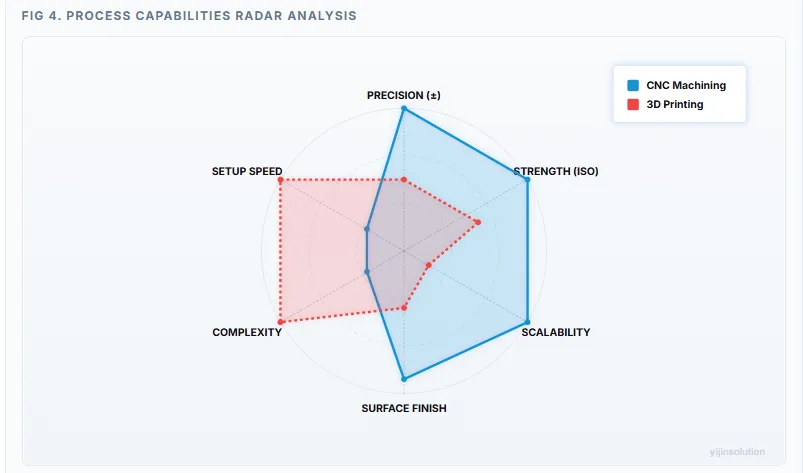
Abbildung 4 Analyse: Dieses Radar-Diagramm visualisiert die “Form der Leistung” für jede Technologie. CNC (Blau) dominiert die rechte Hemisphäre (Präzision, Festigkeit, Skalierbarkeit) und macht sie zur Produktionsmaschine. 3D-Druck (Rot) dominiert die linke Hemisphäre (Geschwindigkeit, Komplexität) und definiert sie als Motor für Innovation und Prototyping.
Wählen Sie CNC, wenn…
Toleranzen 100, isotrope Festigkeit erforderlich.
Wählen Sie 3DP, wenn…
Geometrie “unmöglich” zu zerspanen, Stückzahl < 10, Lieferzeit < 7 Tagen.
Wählen Sie Hybrid, wenn …
Komplexe Near-Net-Shape-Form drucken → kritische Passflächen per CNC-Bearbeitung fertigen.
| Kriterium | CNC-Bearbeitung | 3D-Druck |
|---|---|---|
| Kosten | Hohes Rüsten / Niedrige Stückkosten | Niedriges Rüsten / Hohe Stückkosten |
| Präzision | Hoch (±0,10 mm) | Niedrig–Mittel (±0,1 mm) |
| Geschwindigkeit (1 Teil) | Langsam (Rüsten) | Schnell (Drucken) |
| Geschwindigkeit (100 Teile) | Schnell (Zyklus) | Langsam (Schichtaufbau) |
| Stärke | Isotrop (gleichmäßig) | Anisotrop (schwach in Z-Richtung) |
| Finish | Glatt | Schichtlinien |
Checkliste für Ihre Anfrage:
- Digitale Dateien (STEP/STL + PDF).
- Material (Halbzeug vs. Pulver).
- Stückzahl (1 vs. 1000).
- Kritische Toleranzen (Kreis im PDF).
- Oberfläche (wie bearbeitet vs. poliert).
- Zertifizierungen (ISO/ISO 9001).
Yijin Solution Support
Yijin Solution bietet eine ganzheitliche Fertigungslösung und nutzt dafür eine Produktionsfläche von über 5.000 m², um sowohl CNC-Präzisionsbearbeitung und fortschrittliche 3D-Druck-Dienstleistungen. Wir bearbeiten 8 Mio. Teile/Monat mit IATF 16949-, ISO 9001- und ISO 14001-Zertifizierung. Unsere Fertigung umfasst Standardtoleranzen von ±0,10 mm und Hochpräzisionsbearbeitung von ±0,10 mm.
CNC-Bearbeitung vs. 3D-Druck – FAQ
Ist CNC-Bearbeitung genauer als 3D-Druck?
Ja, in der Regel 10-mal genauer (±0,10 mm vs. ±0,10 mm).
Ist 3D-Druck günstiger als die Zerspanung?
Nur für Kleinserien (1–10 Teile) oder komplexe Geometrien.
Wann sollte ich Metall-3D-Druck (DMLS) anstelle von CNC verwenden?
Für komplexe interne Kanäle, Gitterstrukturen oder Gewichtsreduzierung.
Kann ich per 3D-Druck prototypen und später mit CNC fertigen?
Ja, aber Anpassungen am Design (DFM) sind wahrscheinlich erforderlich.
Zurück zum Anfang: CNC-Bearbeitung vs. 3D-Druck: Kosten, Präzision & Leistung