Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem: Unsere Ingenieure begleiten Sie vom Konzept bis zur Produktion. Neue Leistungen entdecken

Zum Inhalt wechseln
info@yijinsolution.com
+1 844 598 7800
Chat
DE
DE
EN ES FR
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitungsdienstleistungen
      • CNC-Fräsen China
      • CNC-Drehen China
      • CNC-Holzfräsen China
      • CNC-Bearbeitung China
      • Schnelle CNC-Bearbeitung
      • CNC-Kleinserien-Bearbeitung
      • Hochvolumige CNC-Bearbeitung
      • Schweizer Zerspanungsdienst
    • Blechbearbeitung
      • Laserschneiden
      • Wasserstrahlschneiden
      • Plasmaschneiden
      • Metallbiegen
      • Stanzen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • 3D-Druck
        • 3D-Druck von Metall
      • Herstellung von Impellerpumpen
      • Spritzgießen
      • Schnelles Prototyping
      • Kundenspezifische Kunststoffteile
      • Kostenlose DFM-Review-Dienstleistungen
  • Industrie
    • Luft- und Raumfahrt
      • Hersteller von Turbinenschaufeln für die Luft- und Raumfahrt
    • Automobilindustrie
    • Konsumgüter
    • Medizinische
      • Anwendungen für die Schraubenziehung
      • Drehen von Anwendungen
    • Maritim
    • Verteidigung
      • Anwendungen für das Automatendrehen
      • Drehen von Anwendungen
    • Robotik
      • Humanoide Roboterteile Hersteller
  • Lösungen
        • Lösungen für die Entwicklung neuer ProdukteVon frühen Konzepten bis zur skalierbaren Produktion – alles in einem Workflow.
          • Ideenfindung & Konzeptentwicklung
          • Produktdesign
          • Entwicklung von Prototypen
          • Tests & Validierung
          • Produktionsentwicklung
  • Material
    • CNC-Metall Bearbeitung
      • Aluminium
      • Messing
      • Kupfer
      • Iconel
      • Magnesium
      • Stahl
      • Rostfreier Stahl
      • Titan
    • CNC-Kunststoff Prototyping
      • ABS
      • Acetal
      • Acryl
      • HDPE
      • Nylon PA
      • PEEK
      • Phenolisch
      • Polycarbonat
      • Polypropylen
      • PVC
      • UHMW PE
    • Bleche
      • Aluminium
      • Kupfer
      • Rostfreier Stahl
      • Stahl
    • Andere
      • Kohlefaser
      • Gummi
      • Holz
  • Ressourcen
    • Ressourcen für die Herstellung

      • CNC-Führungen
      • Blech-Führungen
      • Führungen für Befestigungselemente
      • Leitfäden zum Gießen
      • Materielle Leitfäden
      • Oberflächenbehandlung
      • Einblicke in die Industrie
      • Fallstudien
      • Blog
      • Newsroom
      • Galerie

      Ultimative Leitfäden

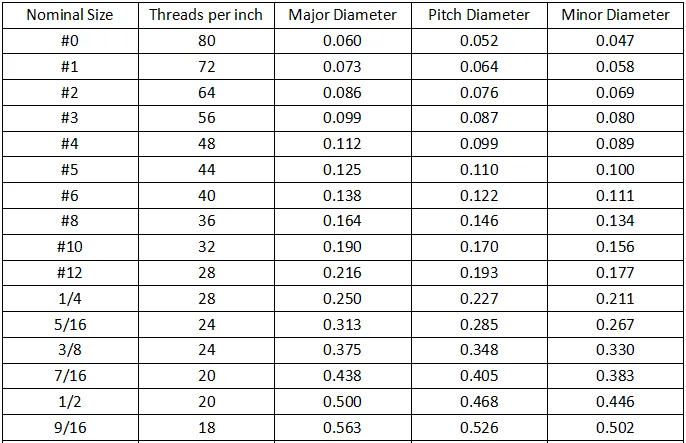
      Tabelle 2 Durchmesser/Steigung der gebräuchlichsten metrischen Feingewinde

      Vollständiger Leitfaden für Gewindegrößen

      cnc-Bearbeitungstoleranzen mm

      CNC-Bearbeitungstoleranzen verstehen MM

      cnc-Bearbeitung von Zahnrädern

      CNC-Bearbeitung von Zahnrädern | Expert Manufacturing

  • Unternehmen
    • Über
    • Kontakt
    • Kundenstimmen
Angebot anfragen
Yijin Solution Logo
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
  • Dienstleistungen
    • CNC-Bearbeitung
      • CNC-Bearbeitung
      • CNC-Drehen
      • CNC-Fräsen
      • 5-Achsen-CNC-Bearbeitung
    • Blechbearbeitung
      • Blechbearbeitungsdienste
      • Laserschneiden
      • Plasmaschneiden
      • Metallbiegen
    • Zusätzliche Dienstleistungen
      • Kundenspezifische Befestigungen
      • Druckguss
      • Spritzgießen
      • 3D-Druck
    • Lösung
      • Schnelles Prototyping
      • Kostenlose DFM-Services
      • Design- und Ingenieurdienstleistungen
  • Industrie
    • Automobilindustrie
    • Maritim
    • Konsumgüter
    • Robotik
  • Lösungen
    • Lösungen für die Entwicklung neuer Produkte
      • Ideenfindung & Konzeptentwicklung
      • Produktdesign
      • Entwicklung von Prototypen
      • Test- & Validierungsservices
      • Produktentwicklung
  • Material
    • CNC-Metalle
    • CNC-Kunststoff
    • Aluminium
    • Titan
    • Magnesium
    • Messing
    • Kupfer
    • Stahl
    • Rostfreier Stahl
  • Ressourcen
    • CNC-Bearbeitung
    • Blech-Führungen
    • Führungen für Befestigungselemente
    • Auswahl des Materials
    • Oberflächenbehandlung
    • Nachrichten & Blog
    • Fallstudien
    • Videos
  • Über
    • Unsere Kultur & Veranstaltungen
    • Werksansicht
    • Faqs
  • Kontakt
  • Galerie
Angebot anfragen
  1. Startseite
  2. Dienstleistungen
  3. Herstellung von Blechen
  4. Metallbiegen

Metallbiege-Dienstleistungen

CNC-Gesenkbiegen, Rohrbiegen und Walzenbiegen für Blech, Platten und Rohre aus Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Messing. Komplette Biegefertigung plus Laserschneiden, Schweißen und Oberflächenbehandlung unter einem Dach in unserem 12.000 m² großen Werk in Shenzhen, das nach den Qualitätsmanagementsystemen ISO 9001 und ISO 14001 arbeitet.

Laden Sie Ihre DXF-, DWG- oder STEP-Datei hoch, um innerhalb von 24 Stunden eine DFM-Analyse und ein Sofortangebot zu erhalten.

  • Biegewinkeltoleranz ±0,5°; Positioniergenauigkeit ±0,05 mm bei Schenkellängen
  • Blech 0,5 bis 6 mm; Biegelänge bis 4.000 mm; Presskraft bis 3.000 Tonnen
  • Keine Mindestbestellmenge. Vom Prototyp bis zur Serienfertigung
Jetzt kostenlos anfragen
Metallbiegearbeiten

Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten
Acer vertraut unsDell vertraut unsAsus vertraut unsLenovo vertraut unsGoogle vertraut unsNikon vertraut uns

Fertigungskapazitäten für das Biegen von Metall

Diese Spezifikationen gelten für unsere Abkant-, Rohrbiege- und Walzbiegelinien. Toleranz und minimaler Biegeradius hängen von Werkstoffgüte und Dicke ab; die unten genannten Bereiche entsprechen den Standardfertigungsbedingungen.
Merkmal Beschreibung
Biegegenauigkeit ±0,5° Standard; ±0,25° mit adaptiven Abkantpressen; Positioniergenauigkeit ±0,05 mm
Material Dicke 0,5–6 mm Blech Standard; bis 12 mm Platte auf schweren Abkantpressen
Maximale Kapazität Biegelänge bis 4000 mm Standard; bis 6000 mm mit Tandem-Biegepressen
Biegeradius Typischerweise ≥1× Materialdicke; bis zu 0,5× mit spezieller Werkzeugausstattung bei weichen Legierungen
Vorlaufzeit Prototypen: 3–7 Tage; Serie: 2–4 Wochen

Materialien für das Biegen von Metall

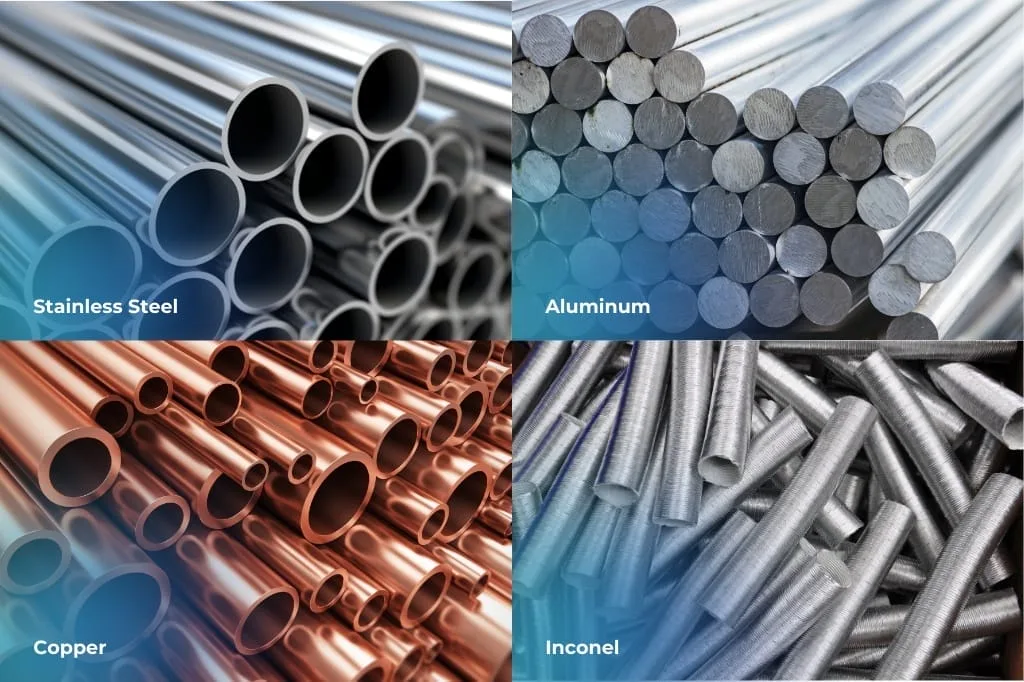
Wir biegen Blech, Platten und Rohre aus Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Messing. Werkstoffgüte und Walzrichtung beeinflussen den minimalen Biegeradius, die Rückfederung und die Werkzeugauswahl, daher wird das Material im Rahmen der DFM-Analyse zusammen mit der Zeichnung geprüft.

Kohlenstoff- und Baustahl

Typ Gängige Klassen
Baustahlblech SPCC, SPHC, A36, S235JR
Struktur- und Druckbehälter Q235, Q345, S355J2, A516 Gr 70
Verzinkt und beschichtet SGCC, DX51D, elektrogalvanisiert, grundiert

Rostfreier Stahl

TypGängige Klassen
Austenitisch304, 304L, 316, 316L, 321
Ferritisch und martensitisch430, 410, 420
Duplex2205 (eingeschränkte Biegeradien aufgrund von Kaltverfestigung)


Aluminium

TypGängige Klassen
Universal1050, 1060, 1100, 3003
AluminiumC36000, C26000, C28000, C11000, C12200
Luft- und Raumfahrtqualität7075-T6, 2024-T3 (erfordern Warmumformung bei engen Biegungen)


Kupfer, Messing und Sonderwerkstoffe

TypGängige Klassen
KupferC1100 (T2), C1020 (TU1)
MessingC26000 (H65), C2680 (H62), C2801 (H59)
SpezialitätPhosphorbronze C5191, Berylliumkupfer C1720, Inconel 625


cnc-rohrbieger materialauswahl

Oberflächenbehandlungen beim Biegen

Gebogene Teile übernehmen die Oberflächenbeschaffenheit des eingesetzten Blechs. Die folgenden Oberflächenbehandlungen verleihen der gebogenen Baugruppe Korrosionsbeständigkeit, Farbe oder ein ansprechendes Aussehen. Die meisten werden nach dem Schneiden und Biegen aufgebracht, vor der Endprüfung und Verpackung.

Oberflächenbehandlung

SPEZIFIKATION

Walzblank

Walzblank (wie gebogen)

Die Teile werden mit der ursprünglichen Walzoberfläche des Blechlieferanten geliefert, mit Biegespuren des Oberstempels. Standard für verdeckte Halter, Innenrahmen und Teile, die nachgelagert beschichtet werden. Keine zusätzliche Oberflächenbehandlung.

Entgratet und Kanten verrundet

Entgraten und Kantenverrunden

Mechanisches Entgraten, Scheibenschleifen oder Bandschleifen entfernt Lasergrate und entlastet Schnittkanten vor dem Biegen. Erforderlich bei allen sichtbaren Teilen oder Teilen, die vom Endanwender gehandhabt werden. Hält Ra 1,6 bis 3,2 µm an Schnittkanten.

Eloxieren von Aluminium

Eloxieren (Aluminium)

Schwefelsäure Typ II (5 bis 25 μm) für allgemeinen Korrosionsschutz und Farbfärbung auf gebogenen Aluminiumteilen. Hardcoat Typ III (25 bis 75 μm) für Verschleißfestigkeit auf Luft- und Raumfahrt- und Industrieteilen. Verarbeitet nach MIL-A-8625. Standardfarben enthalten schwarz, klar, rot, blau und gold.

Pulverbeschichtung

Pulverbeschichtung

Elektrostatische Pulverbeschichtung, eingebrannt bei 180–200 °C (356–392 °F) für gebogene Baugruppen aus Stahl und Aluminium

Feuerverzinken und Galvanisieren

Feuerverzinken und Galvanisieren

Feuerverzinkung nach ASTM A123 für gebogene Außenbauteile. Zinkschichtdicke 50 bis 100 μm. Kaltverzinkung, Vernickelung oder Verchromung für optische Anforderungen und Korrosionsschutz verfügbar. Schichtdicke 5 bis 30 μm.

Bürsten und Passivieren

Bürsten und Passivieren

Die Passivierung nach ASTM A967 entfernt freies Eisen von Edelstahloberflächen und stellt die Chromoxidschicht wieder her. Erforderlich für Edelstahlteile in der Medizintechnik, Lebensmittel- oder Marineindustrie.

Unsere Arten des Metallbiegens

Wir betreiben drei Biegekonfigurationen unter einem Dach, jede geeignet für eine andere Ausgangsform (Blech, Rohr oder Langprofil) und Biegegeometrie. Nachfolgend die wichtigsten Varianten und wann welche die richtige Wahl ist.

Biegen mit der Abkantpresse

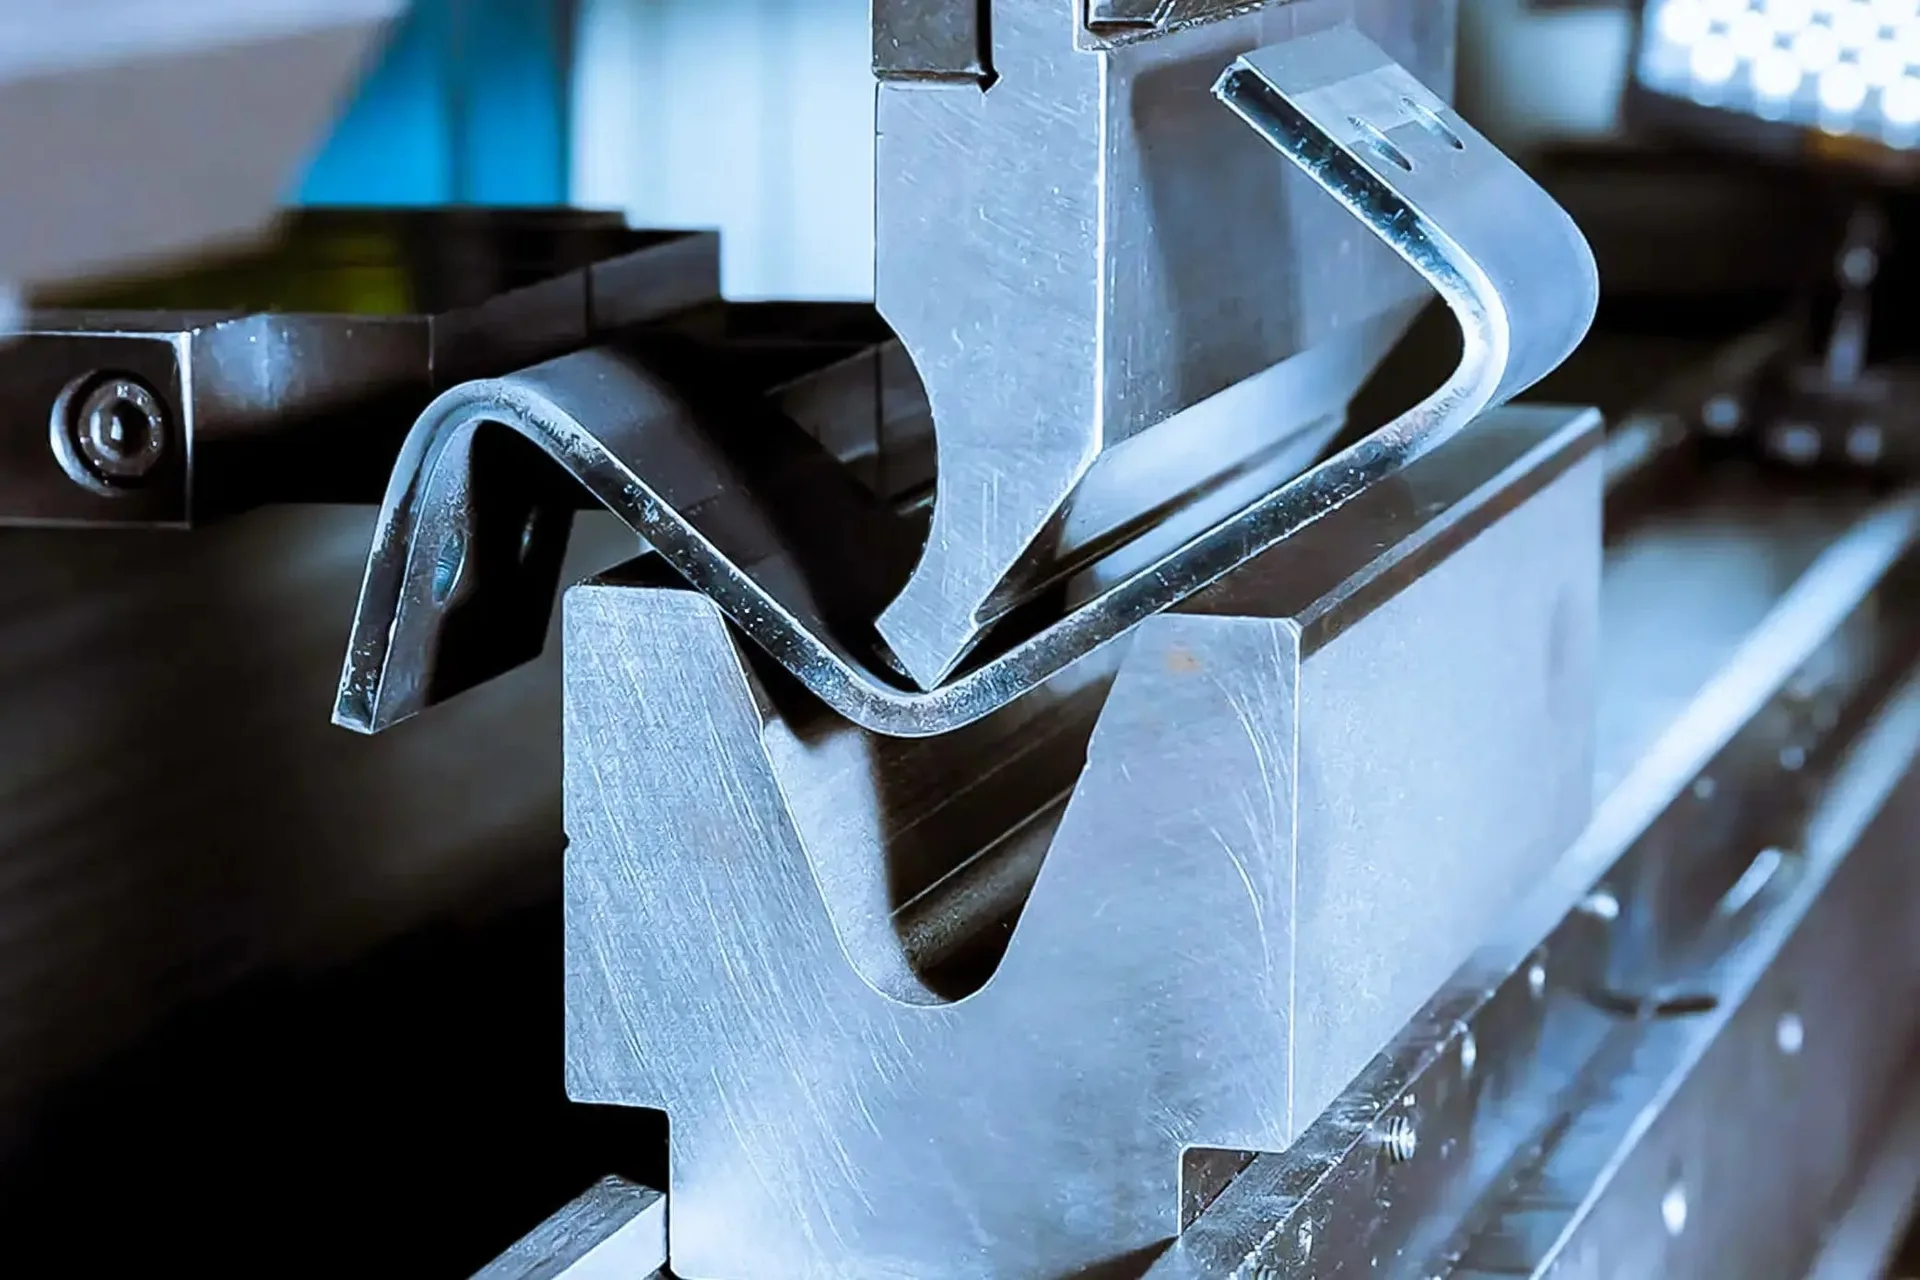
CNC-Abkantbiegen

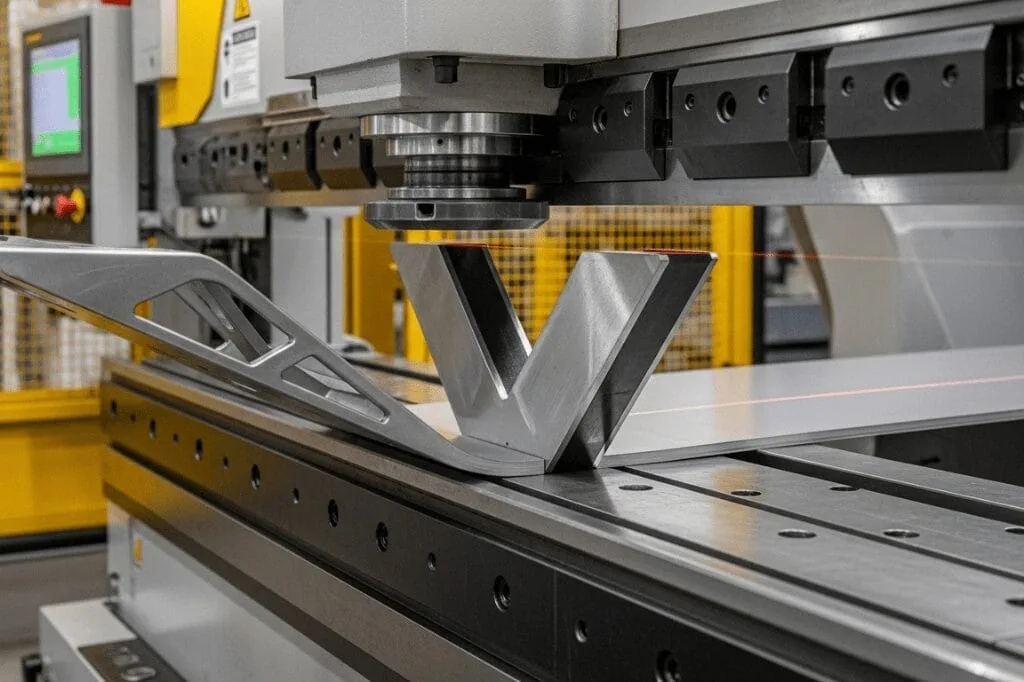
Stanzen und Gesenkbiegen für Blech und Platte von 0,5 bis 12 mm Dicke. Adaptive Abkantpressen mit Laserwinkelmessung gleichen Materialschwankungen in Echtzeit aus und halten Biegewinkel auf ±0,25° ein. Eingesetzt für Gehäuse, Halter, Profile, Flansche und jeden flachen Zuschnitt, der abgewinkelte Merkmale benötigt. Das Standardverfahren für 80 Prozent der gebogenen Teile.
Rohrbiegen

Rohr- und Profilbiegen

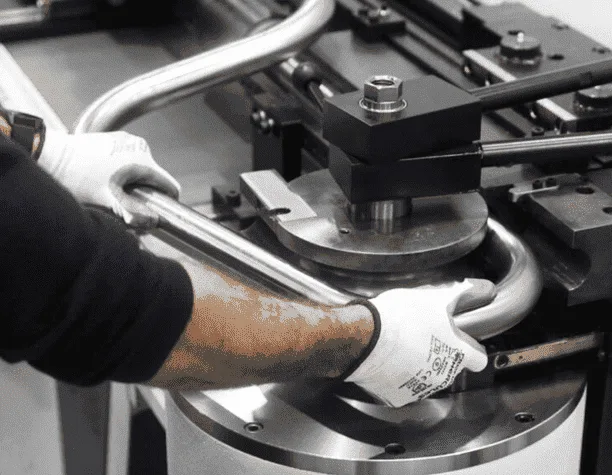
Rotationszugbiegen und Dornbiegen für Rund-, Vierkant- und Rechteckrohre mit 6 bis 100 mm Querschnitt. Innenliegende Dorne verhindern ein Kollabieren der Wand bei engen Radiusbiegungen und halten den Mittenradius bis zu 1× Rohrdurchmesser bei Aluminium und 1,5× bei Stahl. Verwendet für Handläufe, Auspuffanlagen, Überrollkäfige und strukturelle Rohrrahmen.
cnc-rohrbiegen hersteller unsere dienstleistungen

Walzbiegen und Streckformen

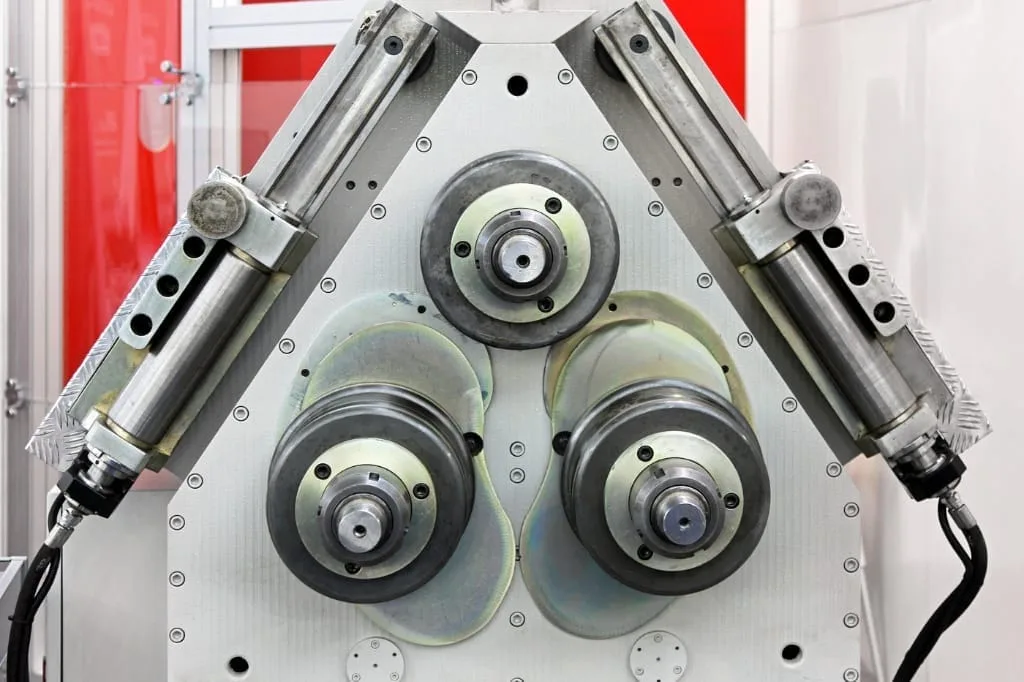
Drei- und Vierwalzenbiegen für Zylinder, Kegel und große Radiusbögen in Blech und Stabstahl von 1 bis 25 mm Dicke. Beim Streckformen wird ein Blech an den Kanten eingespannt und über eine Formmatrize gezogen, wodurch Verbundkurven entstehen, die in Luftfahrt-Hautfeldern und architektonischen Verkleidungen verwendet werden. Die richtige Wahl für Biegungen mit großem Radius und doppelt gekrümmte Teile, die Gesenkbiegepressen nicht erreichen können.
Anwendungen des Metallbiegens

Herstellung von Blechen

Gehäuse, Halter, Profile und strukturelle Verstärkungen aus Baustahl, Edelstahl und Aluminium. Gesenkbiegen auf der Abkantpresse geht mit dem Laserschneiden auf demselben Laufzettel einher, sodass zugeschnittene Rohlingszuschnitte direkt zur Umformung gelangen.

HLK und Kanalbau

Kanalflansche, Registerrahmen, Gerätegehäuse, Dämpferkörper und Bogenbaugruppen aus verzinktem Stahl und Aluminium. Hochvolumige Verschachtelung auf Standardblechformaten plus Schnellwechselwerkzeuge halten die Kosten pro Teil wettbewerbsfähig.

Automobil- und Nutzfahrzeugbau

Chassis-Halter, Rahmenverstärkungen, Abgasführungen und Dashboard-Baugruppen aus Baustahl und hochfestem Stahl. Teile für Lkw, Anhänger und landwirtschaftliche Fahrzeuge, gefertigt nach IATF-konformen Qualitätssystemen mit PPAP-Level-3-Dokumentation auf Anfrage.

Bauwesen und Architektur

Gebogene Strukturelemente, Handläufe, Balustraden, Dekorplatten und Dachkomponenten aus Kohlenstoffstahl, Wetterstahl und Edelstahl. Walzbiegen erzeugt langradiusbögen für architektonische Fassaden und Atrien.

Luft- und Raumfahrt

Streckgezogene Außenhautbleche, Rumpfspanten, Schottverstärkungen und Halterbaugruppen aus 2024-T3 und 7075-T6 Aluminium. Fertigung mit Erstmusterprüfung und vollständiger Materialrückverfolgbarkeit.

Industrielle Ausrüstung

Rahmenschweißkonstruktionen, Maschinenverkleidungen, Schaltschränke, Förderband-Seitenbleche und Rinnenauskleidungen aus Baustahl und verschleißfester Platte. Gebogene Teile laufen direkt in unsere TIG- und MIG-Schweißzellen.

Erneuerbare Energie

Solar-Montagerahmen, Windkraftanlagen-Baugruppen, Batteriegehäuse und Schaltschrankkörper aus verzinktem und pulverbeschichtetem Stahl. Korrosionsbeständige Oberflächenbehandlungen im Haus für den Außeneinsatz verfügbar.

Möbel und Konsumgüter

Stuhlrahmen, Tischgestelle, Regalhalter, Leuchten und Geräteverkleidungen aus Edelstahl, Aluminium und Messing. Gebürstete und pulverbeschichtete Oberflächen für sichtbare, endkundennahe Bauteile.

Marine und Schiffbau

Schotts, Decksverstärkungen, Handlaufsysteme und Beschlaghalter aus seewasserbeständigem Edelstahl 316L und Aluminium 5083. Salzsprühnebelbeständige Oberflächen und AS-konforme Materialrückverfolgbarkeit für Schiffs- und Offshore-Arbeiten.

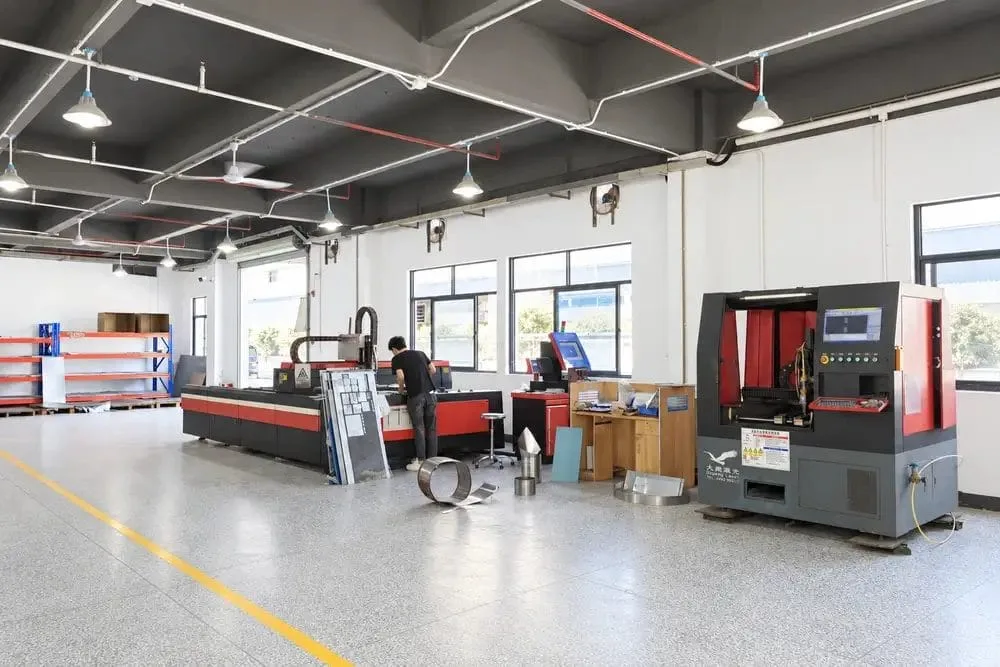
Yijin Solution Metallbiege-Fabrik

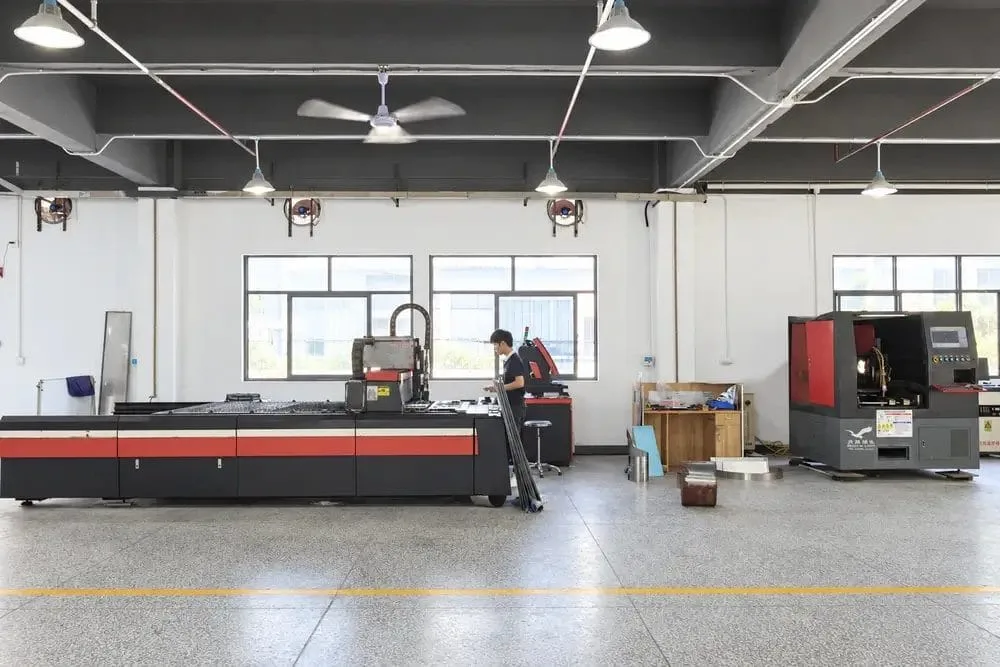
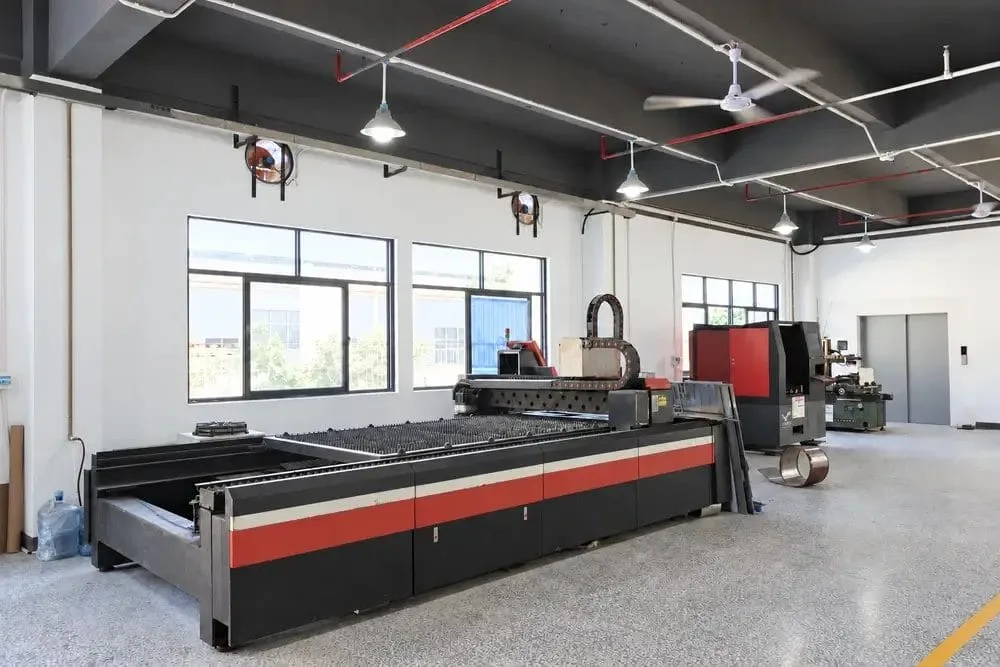
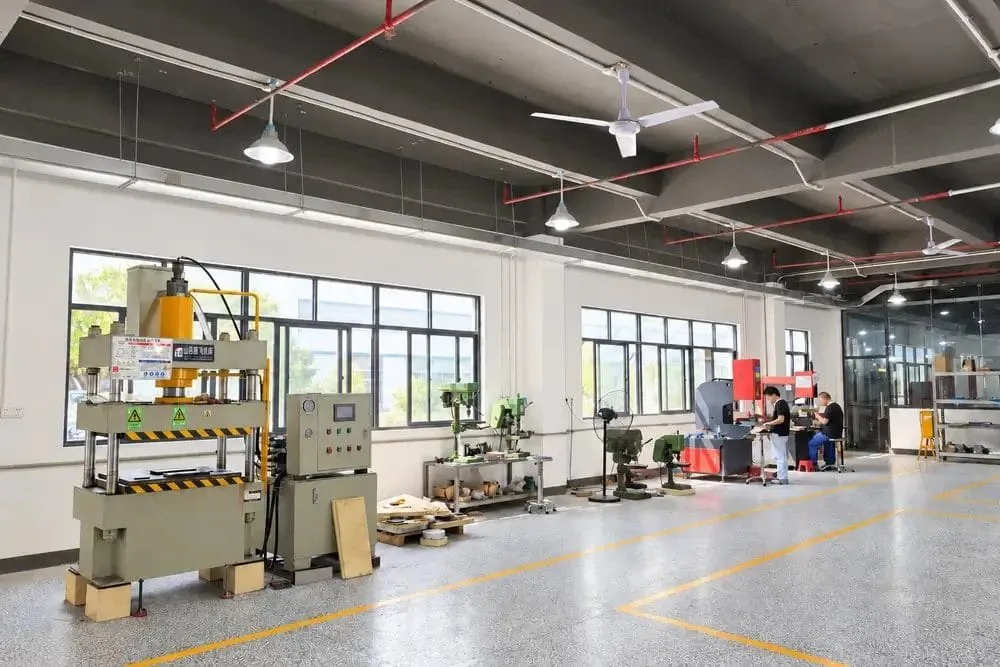
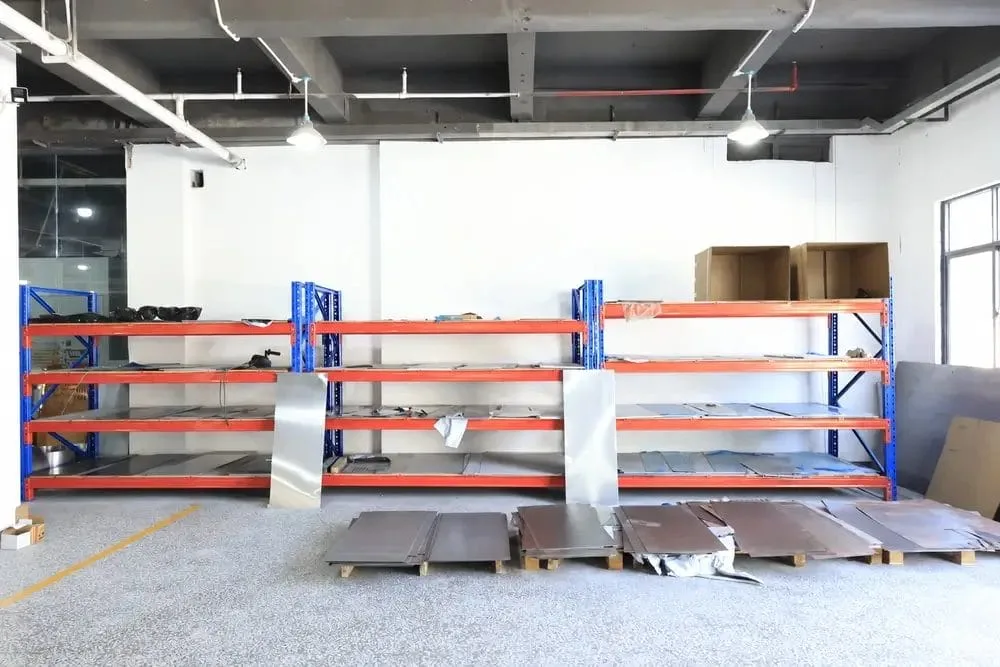
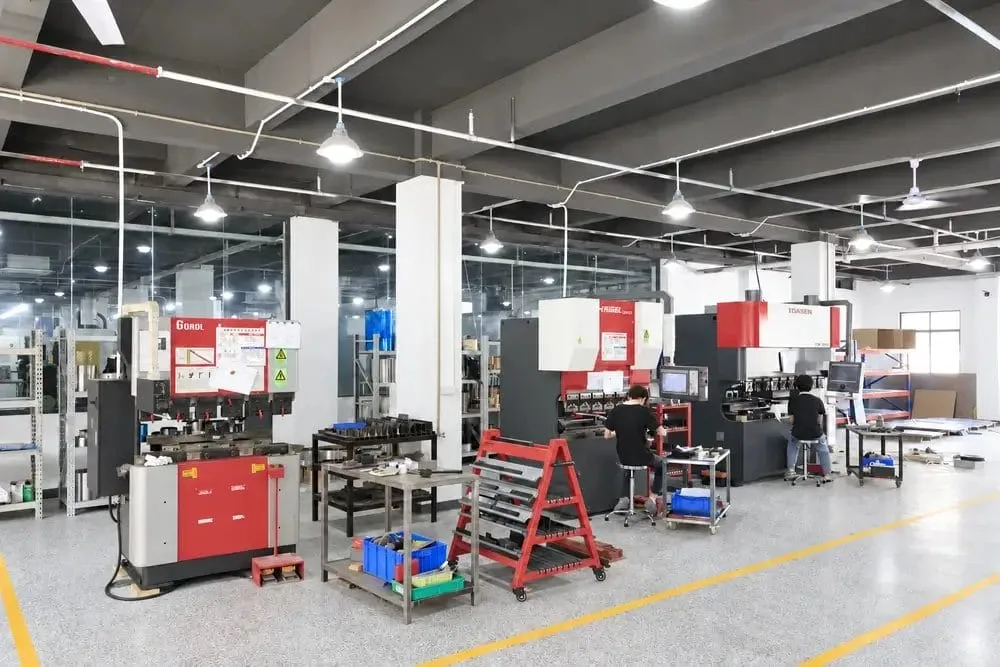
Yijin Solution betreibt eine Fertigungsanlage von 12.000 m² in Shenzhen, China. Die Biegezelle beherbergt CNC-Pressbraken mit 100 bis 3.000 Tonnen Kapazität, Rotationszieh- und Dornrohrbieger, Drei-Walzen- und Vier-Walzen-Plattenwalzen sowie 137 Inspektionsinstrumente, darunter Zeiss CMMs, Profilprojektoren und Winkelmesser. Blech-, Platten- und Rohrmaterial bewegen sich vom Schneiden über Biegen, Schweißen, Veredelung und Inspektion, ohne die Anlage zu verlassen.

Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, mechanischen Testdaten und FAI-Dokumentation geliefert. Für Luft- und Raumfahrt- sowie Medizinprogramme läuft die Serienfertigung unter ISO 9001- und ISO 13485-Qualitätsmanagementsystemen.

Bereich für Metallmaterialien
Werkstatt für Metallbearbeitung
Laserschneidwerkstatt 1
Laserschneidwerkstatt 3
Laserschneidwerkstatt 2
Hydraulikpresse

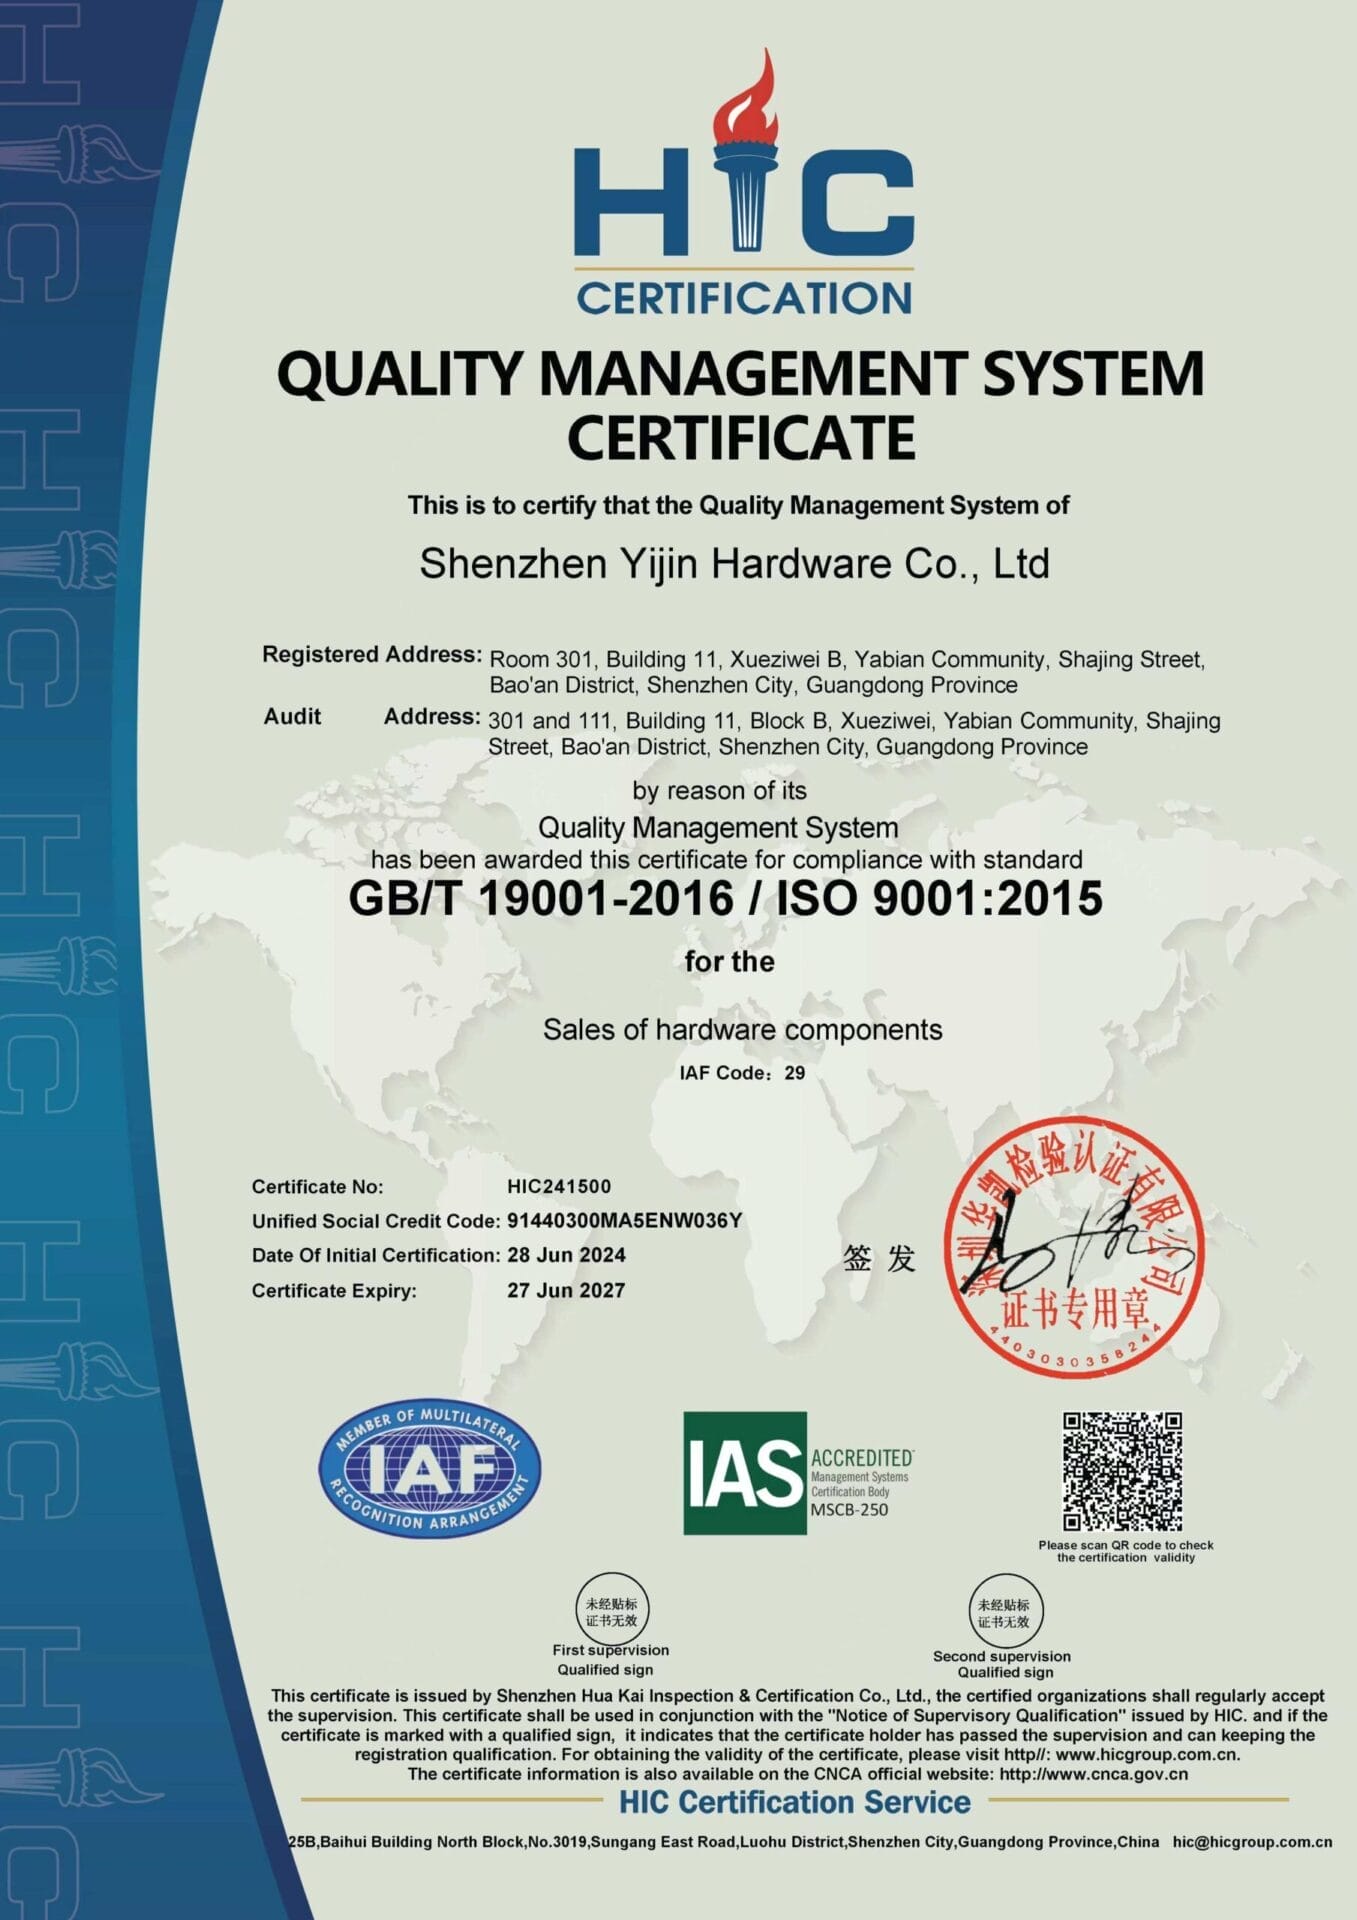
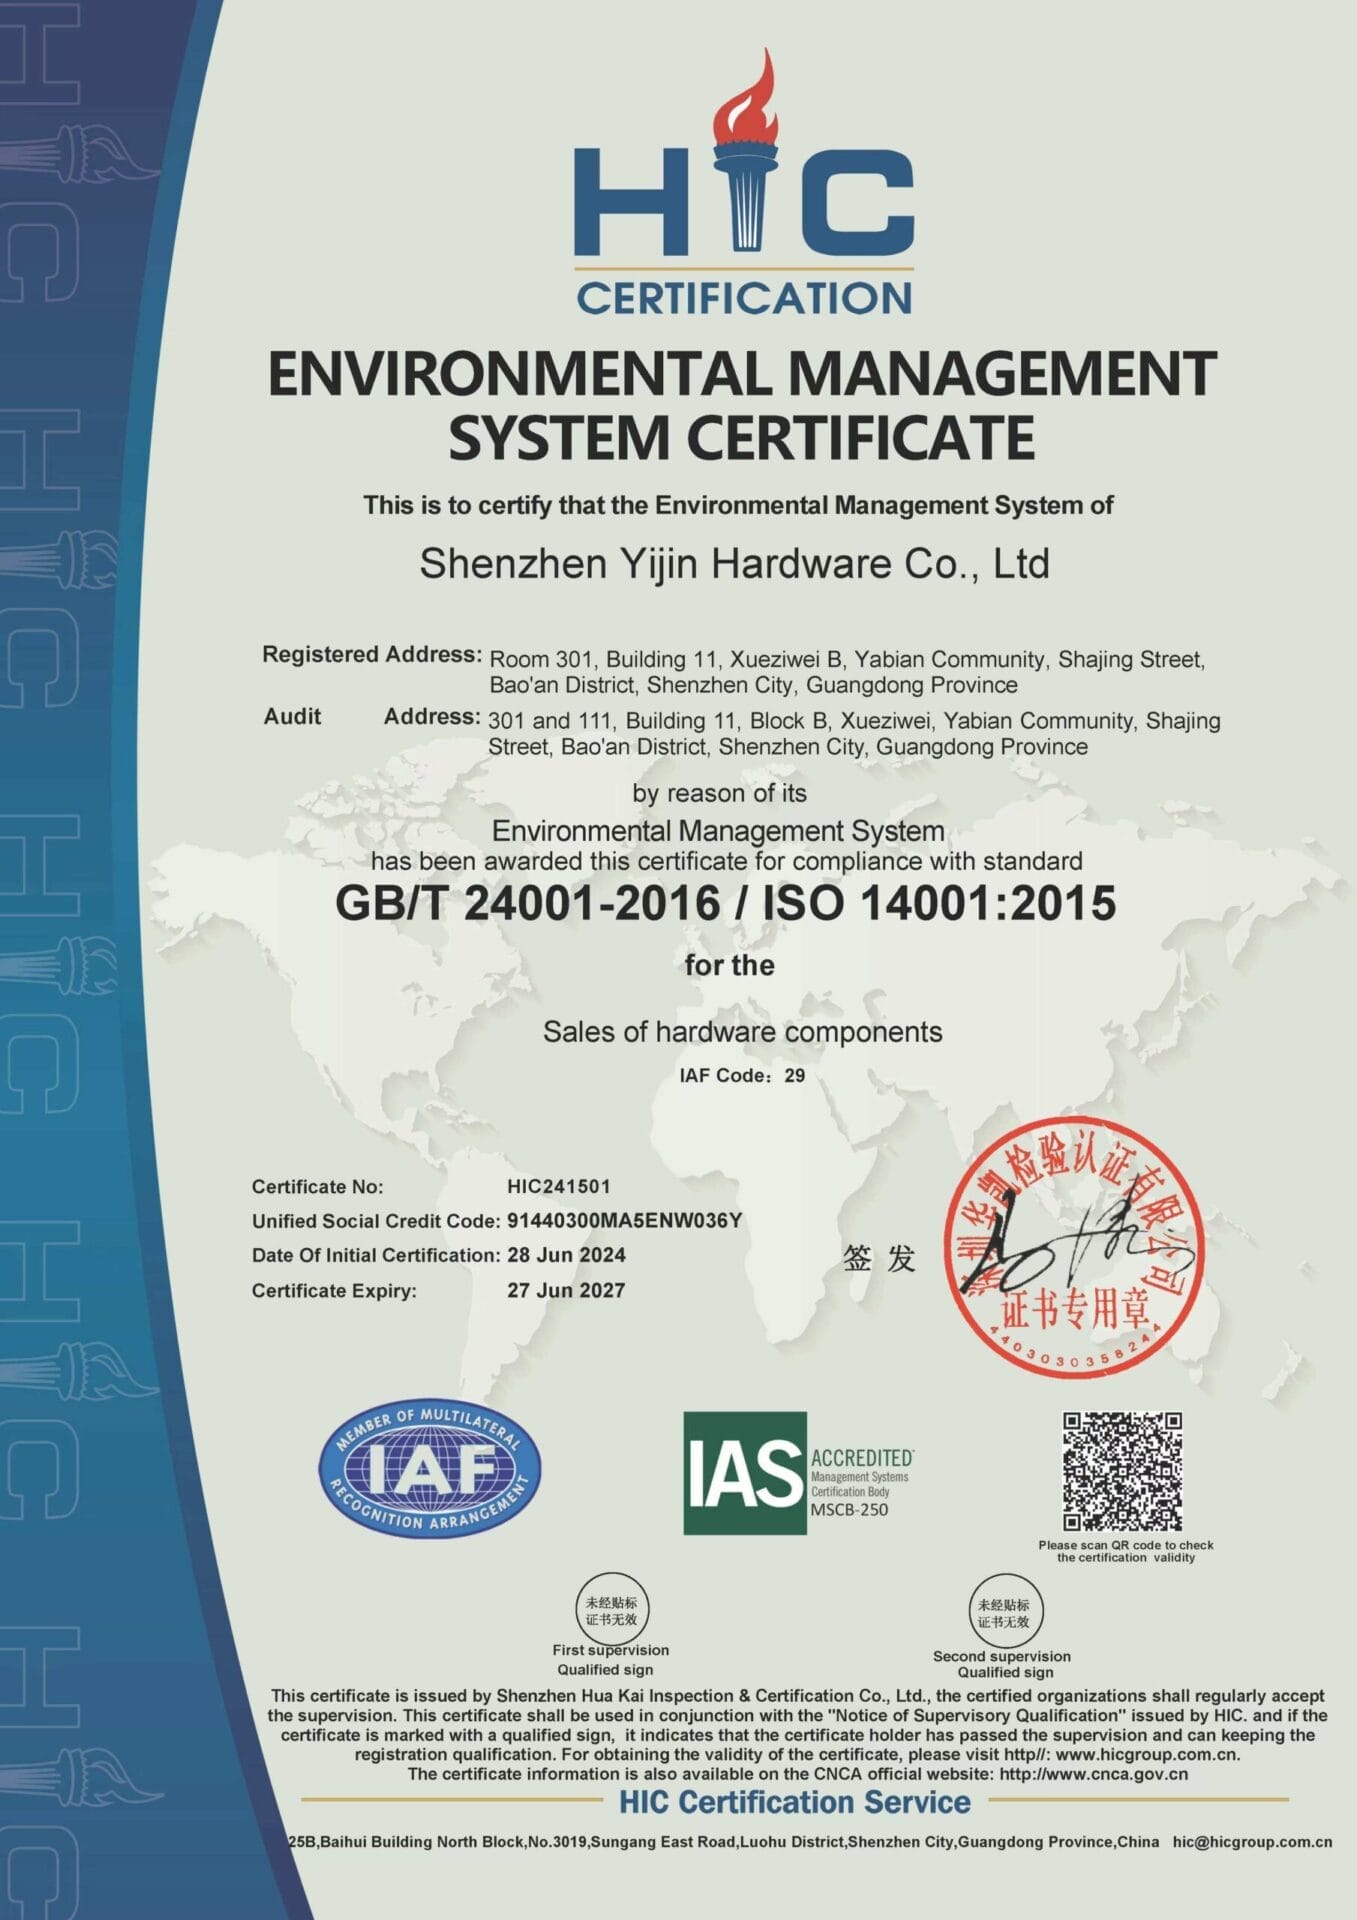
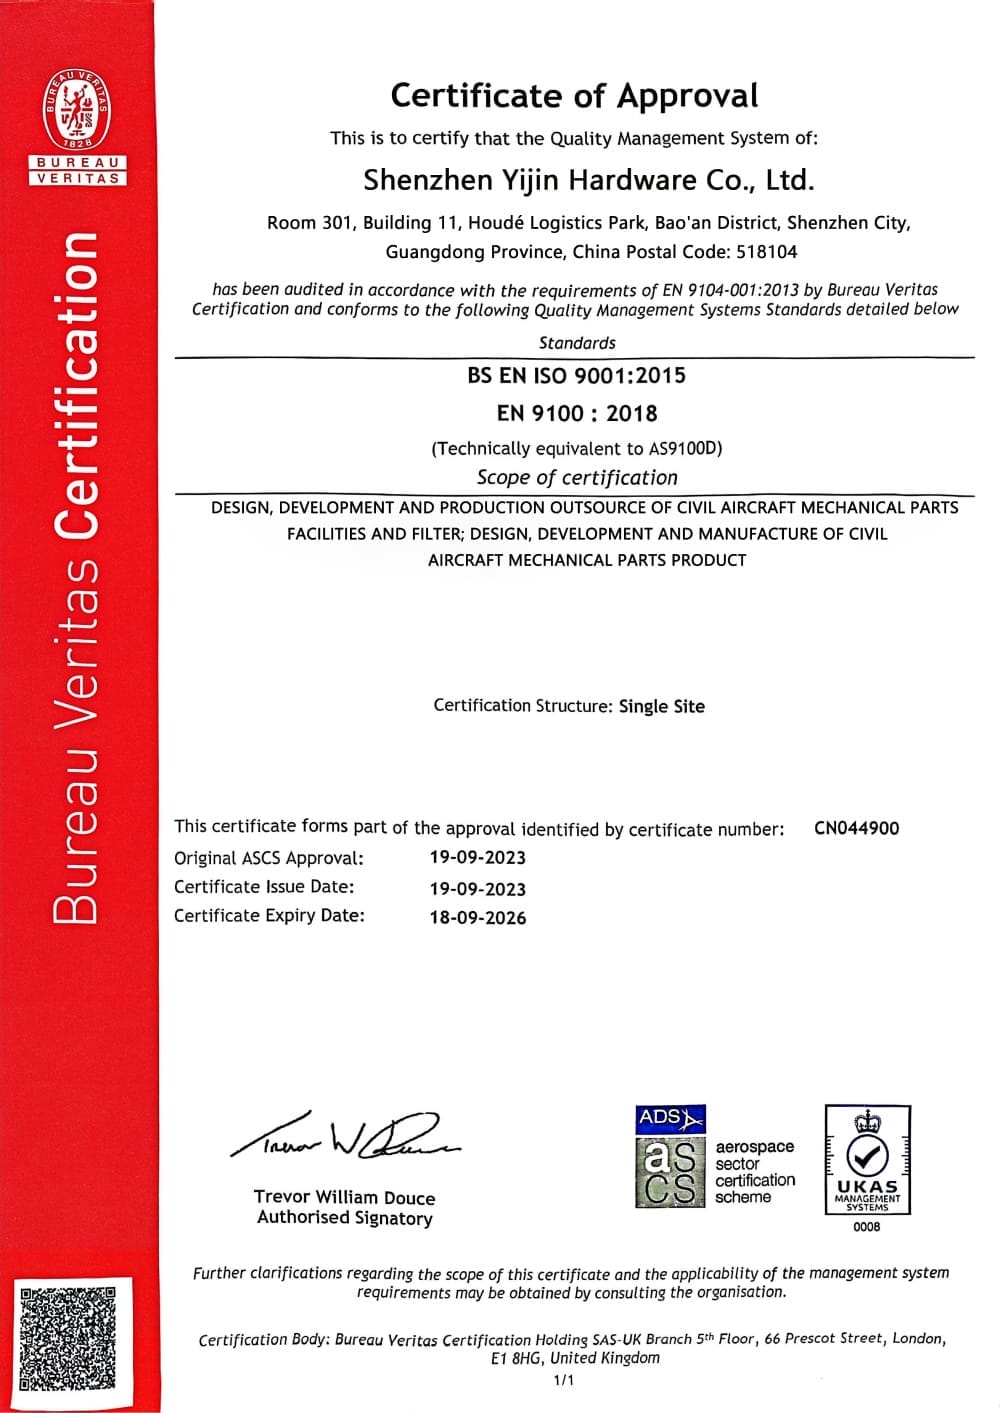
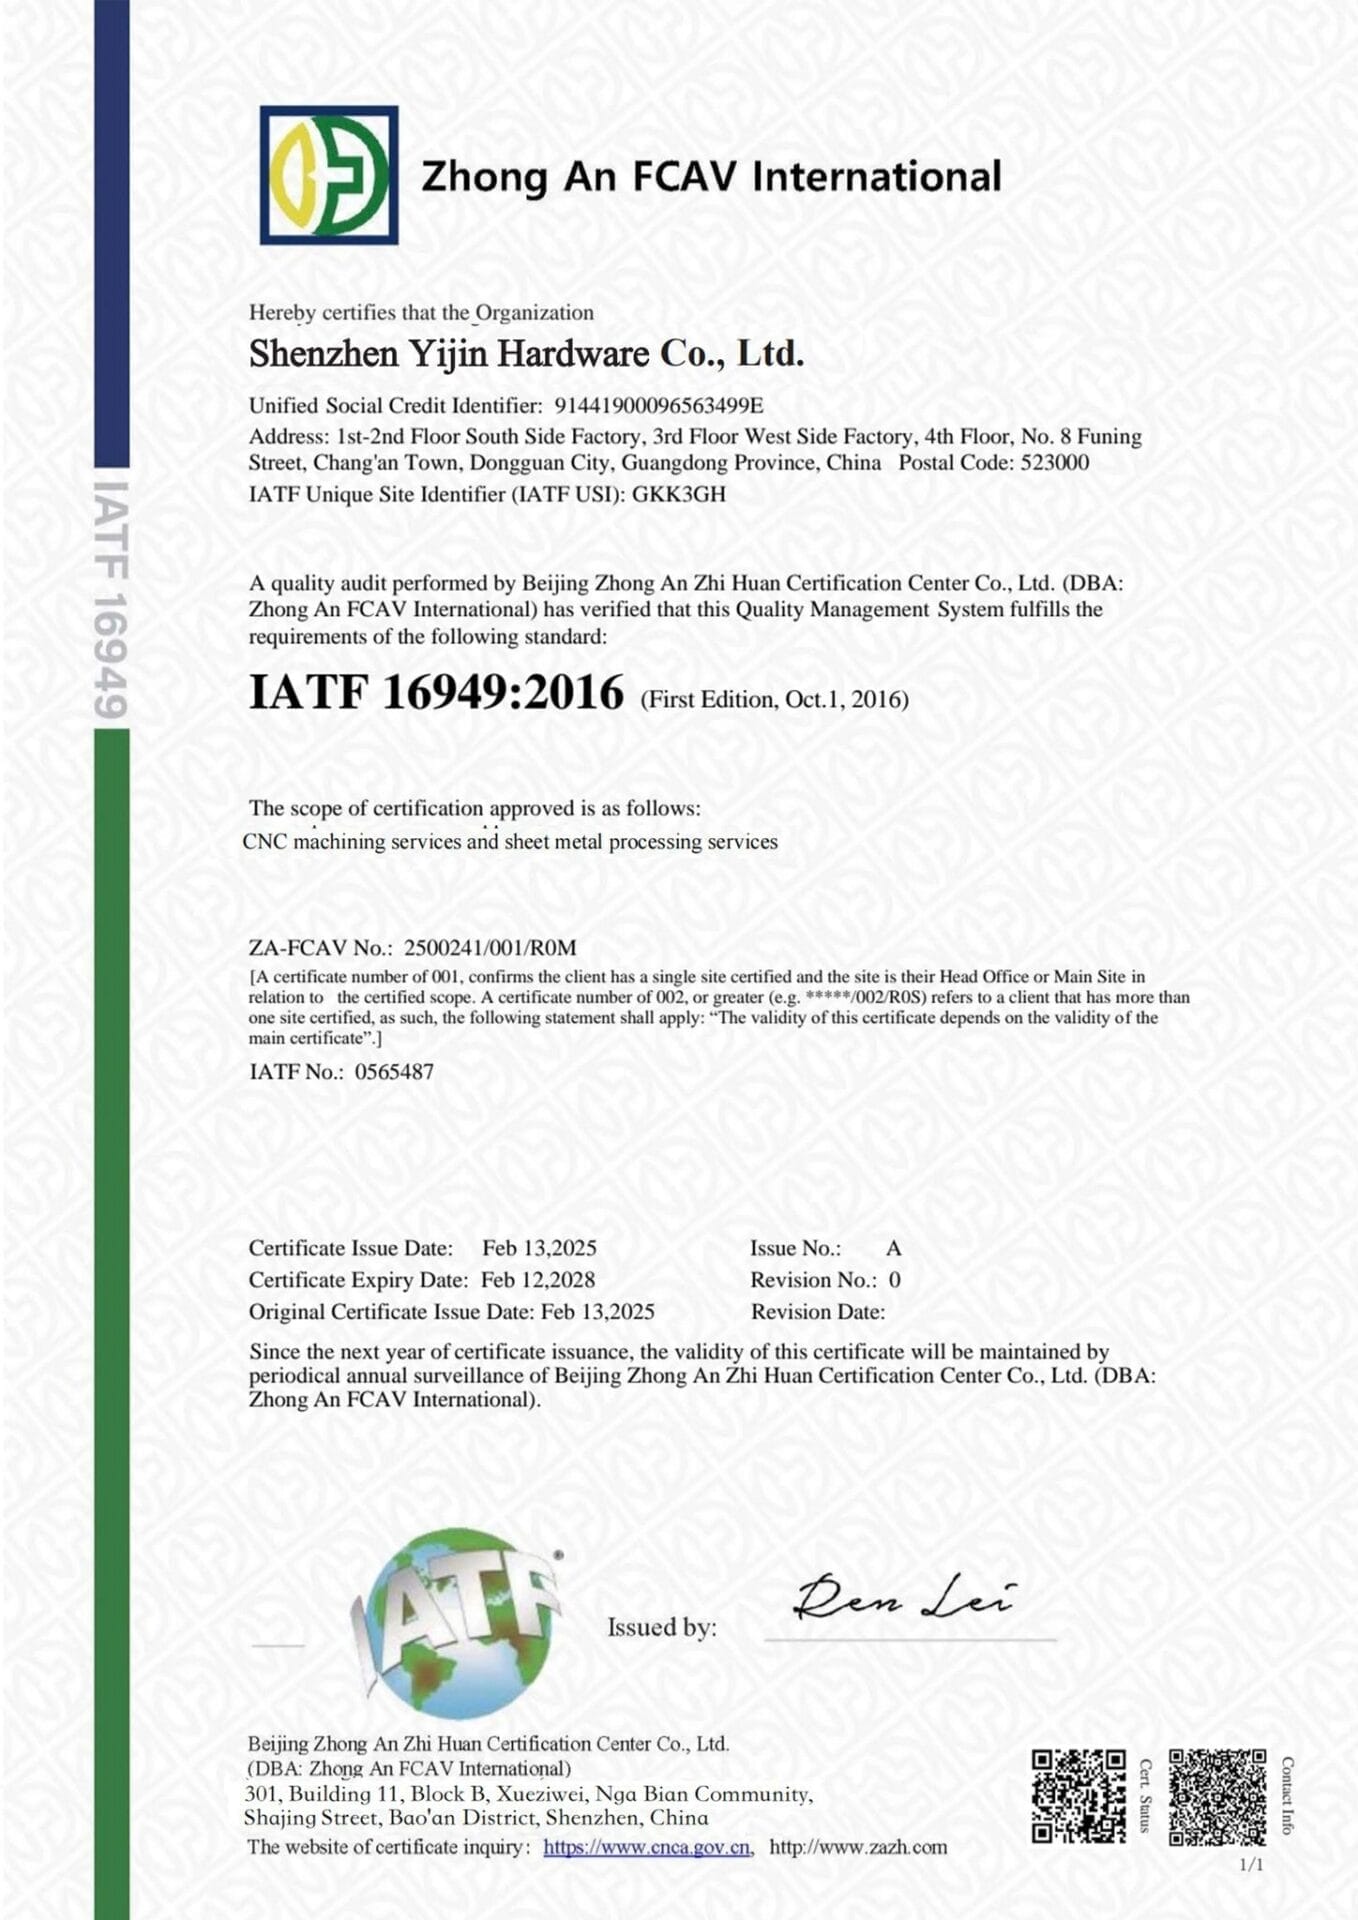
Unsere Zertifizierungen

Was ist Metallbiegen?

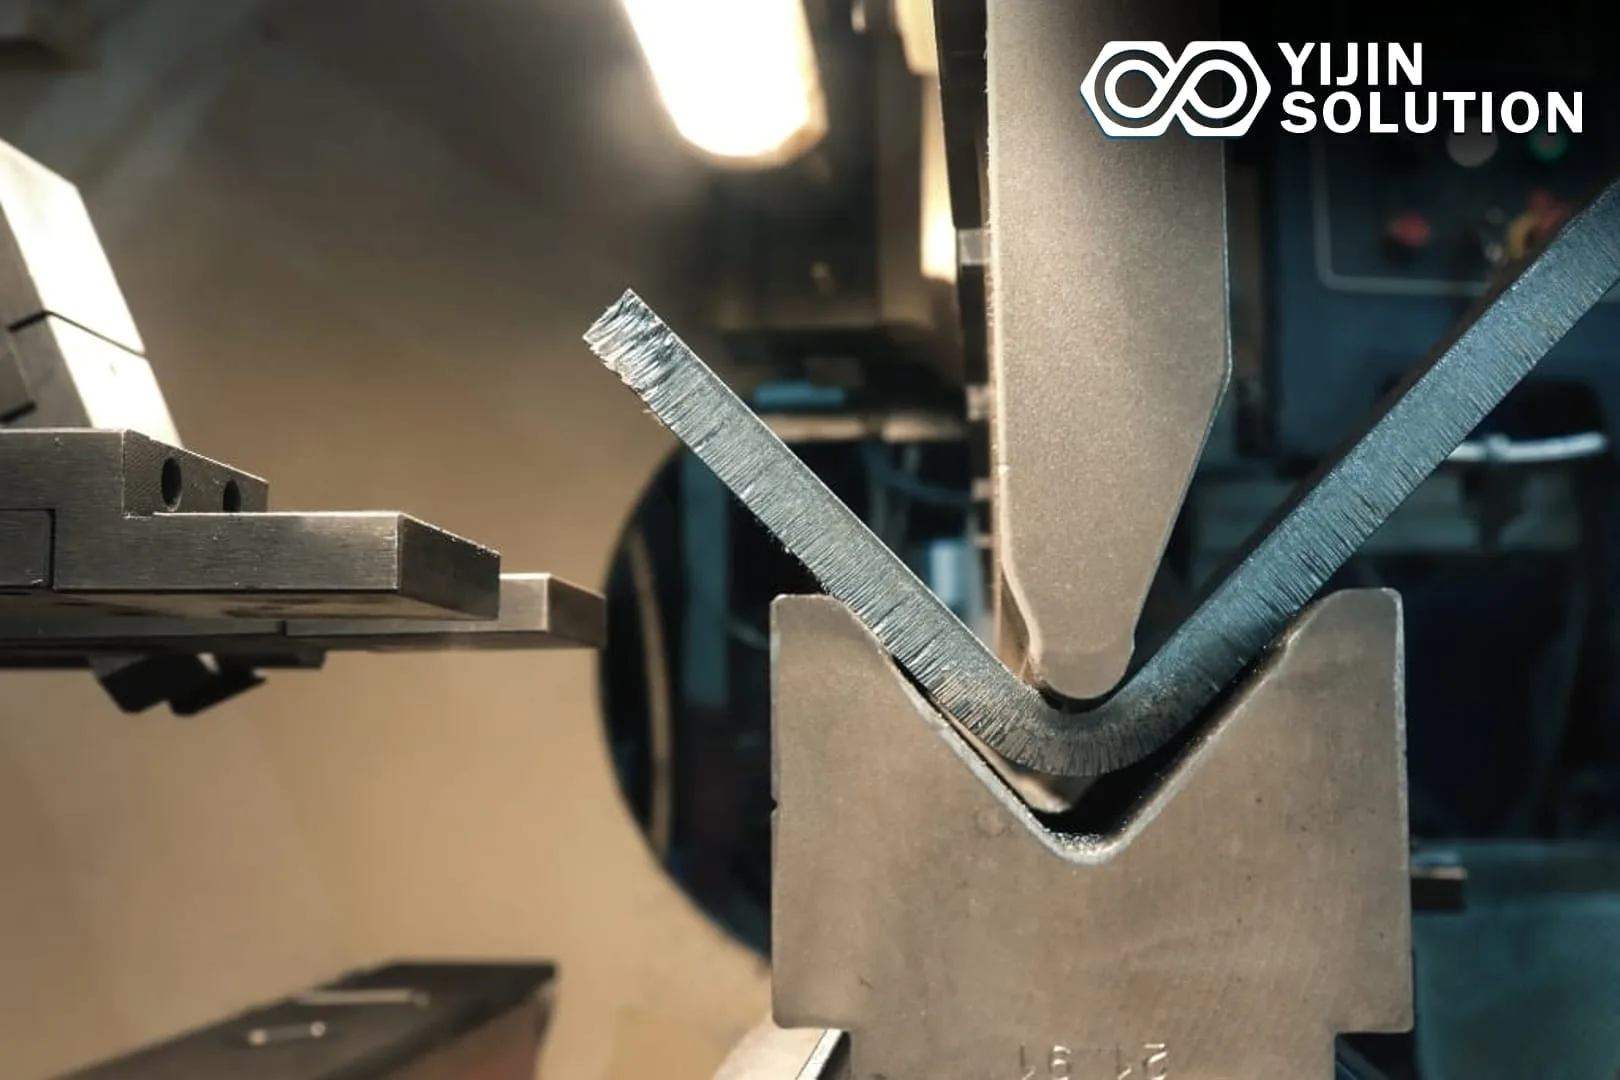
Metallbiegen ist ein Umformverfahren, das Blech, Platte oder Rohr in eine gewinkelte, gebogene oder rohrförmige Geometrie verformt, ohne Material abzutragen. Eine Abkantpresse übt kontrollierte Kraft über einen Oberstempel und eine Matrize aus, um Flachmaterial in V-Biegungen, U-Biegungen, U-Profilen, Bördelungen und Versätzen zu falten. Rohrbiegemaschinen verwenden eine Rotationsziehbewegung und einen InnenDorn, um runde und rechteckige Rohre zu biegen, ohne die Wand zu kollabieren. Walzenbiegen führt Platte oder Stange durch eine dreieckige Walzenanordnung, um Zylinder, Kegel und Bögen mit großem Radius herzustellen.

Drei Variablen bestimmen das Biegeergebnis: minimaler Biegeradius, Rückfederung und Walzrichtung. Der minimale Biegeradius hängt von Materialfestigkeit und -dicke ab; darunter reißt die Außenfaser. Die Rückfederung ist die leichte Winkelentspannung nach dem Zurückziehen des Stempels, die durch Überbiegen oder adaptive Steuerung kompensiert wird. Die Walzrichtung ist wichtig, weil Biegungen parallel zur Walzrichtung stärker zum Reißen neigen als Biegungen quer zur Walzrichtung. Die DFM-Analyse erfasst alle drei, bevor die Produktion beginnt.

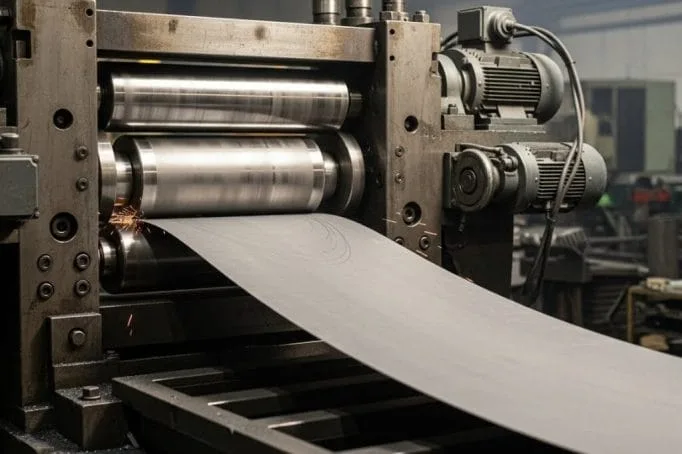
Was ist Blechwalzen?
Wie Umform- und Biegeverfahren Automobilbauteile formen

So funktioniert das Biegen von Metall

Das Metallbiegen erfolgt in vier Schritten vom digitalen Entwurf bis zum fertigen Biegeteil.

  1. Vom Design zum Programm: Ihre DXF-, DWG- oder STEP-Datei wird in eine Abwicklung mit Biegezugaben umgewandelt, dann in ein Abkantprogramm mit Werkzeugauswahl, Biegefolge und Hinteranschlagpositionen.
  2. Rüsten: Der Bediener setzt den Oberstempel und die Matrize in die Abkantpresse ein, stellt den Hinteranschlag ein, führt eine Erstteilprüfung durch und verifiziert die Biegewinkel mit einem digitalen Winkelmesser oder Laserwinkelmessung.
  3. Biegen: Die Abkantpresse drückt den Stempel in programmierter Tiefe in die Matrize und verformt das Blech auf den Zielwinkel. Adaptive Steuerung misst die Winkel in Echtzeit und passt die Tiefe an, um Materialschwankungen auszugleichen. Rohr- und Walzbiegearbeiten folgen einer ähnlichen Rüstung und Erstmusterprüfung.
  4. Prüfung und Oberfläche: Gebogene Teile werden gegen die Zeichnung auf Winkel, Flanschlänge und Gesamtmaße geprüft, anschließend entgratet, oberflächenbehandelt und versandfertig verpackt.

Ein typischer Prototypenzyklus dauert 3 bis 7 Tage. Serienchargen dauern 2 bis 4 Wochen.

Warum Yijin Solution für Metallbiegen wählen

Wir kontrollieren jeden Schritt der Metallbiegung von der Programmierung über das Schneiden, Biegen, Schweißen, die Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Winkelgenauigkeit und direkte Fabrikpreise ohne Händlermargen.

Präzision und Qualität

Zeiss CMMs, Laserinterferometer und optische Komparatoren prüfen jede kritische Charge. Teile halten typisch ±0,05 mm und ±0,02 mm bei 5-Achs-Programmen. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei Serien standardmäßig enthalten.
fast turnaround
Schneller Turnaround

Prototypen werden in 3 bis 7 Tagen geliefert, Serienlieferungen in 2 bis 4 Wochen. Abkantpressen plus eigene Schneid-, Schweiß- und Oberflächenbearbeitung halten die Teile in Bewegung, ohne Übergaben an externe Lieferanten.
Jede Stückzahl bestellbar
Jede Stückzahl

Einzelstück-Prototypen und Serien mit über 100.000 Teilen laufen über dieselben Maschinen und dieselben Prüfstandards. Keine Mindestbestellmenge. Die Stückzahl ändert nichts an den Qualitätsprüfungen.
Von Prototypen bis zur Serienfertigung
Vom Prototyping zur Produktion

Ihre Prototypen- und Serienteile kommen von denselben Abkantpressen mit demselben Programm. Keine Requalifizierung, kein Onboarding neuer Lieferanten und keine Prozessabweichung beim Übergang von der Validierung zur Serie.
Große Materialauswahl
Materialvielfalt

Abkantpresse, Rohrbiegen im Rotationszugverfahren, Dornbiegen, Drei- und Vierwalzen-Blechbiegen sowie Streckformen unter einem Dach. Ein Lieferant übernimmt Flachbleche, Rohrrahmen und gebogene Zylinder, ohne dass Sie Ihre Stückliste auf mehrere Anbieter aufteilen müssen.
cost effective
Kostengünstig

Direkte Fabrikpreise ohne Makleraufschläge. Unser Engineering-Team prüft Ihre Zeichnung, bevor die Programmierung beginnt, um Biegefolge, Werkzeuge und Materialanpassungen zu identifizieren, die Rüstzeit und Stückkosten senken.
Starten Sie Ihr Blechbiegeprojekt

FAQs zum Metallbiegen

Häufige Fragen zu Metallbiegeverfahren, Werkstoffen und unserem Fertigungssystem.

1. Wie wähle ich zwischen 3-Achs-, 4-Achs- sowie Rollbiegen und Streckformen?

Die Wahl hängt von der Halbzeugform und der Biegegeometrie ab.

Das Gesenkbiegen ist der Standard für Bleche und Platten von 0,5 bis 12 mm Dicke. Es wird für Gehäuse, Halter, Profile und Flansche eingesetzt, bei denen flache Zuschnitte abgewinkelte Merkmale benötigen. Biegewinkeltoleranz ±0,5° Standard, ±0,25° mit adaptiver Steuerung.

Rohrbiegen (Rotationsziehen mit Dorn) wird für Rund-, Vierkant- und Rechteckrohre eingesetzt, bei denen die Wandstärke über die Biegung rund bleiben muss. Standard für Handläufe, Abgasführungen, Überrollbügel und Strukturrahmen aus Rohrmaterial.

Walzbiegen erzeugt Zylinder, Kegel und Bögen mit großem Radius aus Blech oder Stangen von 1 bis 25 mm. Streckformen wird ergänzt, wenn das Teil eine compoundierte Krümmung aufweist, wie etwa Luftfahrt-Hautbleche.

Die meisten Serienbaugruppen nutzen zwei Verfahren: Gesenkbiegen für die flachen Paneele und Rohrbiegen für das Gestell. Unsere DFM-Analyse kann beim Angebot die richtige Kombination empfehlen.

2. Welche Toleranzen sind beim Metallbiegen möglich?

Die Toleranz hängt vom Biegeverfahren, dem Material und der Anzahl der Biegungen in Folge ab.

Der Biegewinkel an der Abkantpresse hält ±0,5° im Standard und ±0,25° mit adaptiven Abkantpressen, die den Winkel in Echtzeit messen. Die Positionsgenauigkeit der Schenkellänge hält ±0,10 mm bei ordnungsgemäßer Kalibrierung des Hinteranschlags.

Der Biegeradius der Rohrmitte hält typisch ±0,5 mm ein, mit einer Biegewinkelgenauigkeit von ±0,5°. Die Wandverdünnung an der Außenseite der Biegung liegt je nach Biegeradius und Material zwischen 10 und 20 Prozent.

Walzbiegen hält Durchmesser und Ovalität auf ±1 mm bei Zylindern bis 1.000 mm, bei größeren Durchmessern weniger genau.

Jede Biegung an einem Teil mit mehreren Biegungen führt zu einem kleinen kumulativen Fehler, sodass bei Teilen mit fünf oder mehr Biegungen die Toleranzen während der DFM-Analyse überprüft werden sollten. Eine Übertolerierung jeder Dimension treibt die Kosten in die Höhe, ohne die Passung zu verbessern.

3. Welche Materialien können gebogen werden?

Metallbiegen funktioniert bei den meisten duktilen Metallen.

Mild- und Kohlenstoffstahl von 0,5 bis 12 mm lässt sich auf Standard-Gesenkbiegepressen problemlos biegen. SPCC, A36, Q235 und S235JR sind die Kostenspitzenreiter für Struktur- und Halterarbeiten.

Edelstahl von 0,5 bis 6 mm biegt sich aufgrund der Kaltverfestigung mit etwas größeren Mindestradien als Baustahl. 304 und 316L sind Standard; 2205 Duplex erfordert eine höhere Pressentonage und einen Biegeradius von 2× der Dicke oder mehr.

Aluminium von 0,5 bis 8 mm biegt sich mit sehr kleinen Radien bei weicheren Sorten (5052, 1050) und größeren Radien bei wärmebehandelten Legierungen (6061-T6, 7075-T6). Die Rückfederung ist bei Aluminium höher als bei Stahl.

Kupfer, Messing und Bronze lassen sich mit den kleinsten Radien aller gängigen Werkstoffe biegen, da sie sehr duktil sind. Berylliumkupfer (C1720) erfordert nach dem Umformen eine Aushärtung, um die endgültigen mechanischen Eigenschaften zu erreichen.

Sonderlegierungen wie Inconel 625 und Hastelloy lassen sich biegen, erfordern jedoch eine langsame Pressengeschwindigkeit, häufiges Glühen und Werkzeugzugaben für hohe Rückfederung. Diese werden projektbezogen kalkuliert und nicht als Standardposition angeboten.

4. Was ist der minimale Biegeradius für Blech?

Der minimale Innenbiegeradius hängt von der Werkstoffgüte und der Dicke ab.

Als Faustregel für weiche und mittelharte Werkstoffe gilt 1× Materialdicke. Ein 1,5 mm dickes Blech aus Aluminium 5052-H32 lässt sich sicher bis zu einem Innenradius von 1,5 mm biegen. Ein 1,5 mm dickes Blech aus Baustahl biegt sich auf 1,0 mm.

Wärmebehandelte Legierungen erfordern größere Radien: 6061-T6-Aluminium benötigt das 2,5-Fache der Dicke und 7075-T6 das 3- bis 4-Fache der Dicke oder Warmumformung.

Edelstahl 304 biegt sich bei 1× der Dicke quer zur Walzrichtung und bei 1,5× längs zur Walzrichtung. Edelstahl 316L ist mit 1,2× bis 1,5× quer zur Walzrichtung etwas schlechter.

Ein Unterschreiten des Mindestbiegeradius führt zu Rissen in den Außenfasern, Schwankungen beim Rückfedern und verringerter Dauerfestigkeit. Unsere DFM-Analyse prüft den Biegeradius gegen die Materialdaten, bevor das Werkzeug ausgewählt wird.

5. Wie lang sind die Abkantpressen und wie groß ist die maximale Biegelänge?

Unsere Standard-Ab kantpressen verarbeiten Teile mit einer Biegelänge bis 4.000 mm und Tischtonnagen von 100 bis 3.000 Tonnen. Tandem-Abkantpressen erweitern die Biegelänge auf 6.000 mm für lange architektonische und strukturelle Komponenten.

Die Pressentonage wird auf Materialdicke und Biegelänge abgestimmt. Ein 3 mm dickes Blech aus Baustahl mit 1.000 mm Biegelänge benötigt etwa 60 Tonnen; ein 6 mm dickes Blech mit 4.000 mm Länge benötigt über 600 Tonnen. Unsere 3.000-Tonnen-Presse verarbeitet 12 mm Strukturblech über die volle Tischlänge.

Rohrbiegemaschinen verarbeiten Rundrohre bis 100 mm Durchmesser und Rechteckrohre bis 80 × 80 mm. Walzbiegen verarbeitet Blech bis 3.000 mm Länge und Zylinder bis 2.000 mm Durchmesser.

Wenn Ihr Teil diese Abmessungen überschreitet, ist das Aufteilen und Schweißen der Baugruppe meist der richtige Ansatz. Unsere Schweißzelle übernimmt die Fügung nachgelagert.

6. Wie kompensieren Sie die Rückfederung?

Die Rückfederung ist die Winkelentspannung, die auftritt, wenn der Stempel der Abkantpresse zurückfährt. Stahl federt typischerweise um 1 bis 3 Grad zurück; Aluminium um 2 bis 5 Grad; Titan um 5 bis 10 Grad.

Drei Methoden kompensieren die Rückfederung:

Überbiegen. Die Presse programmiert einen Winkel etwas über das Ziel hinaus und berücksichtigt die vorhergesagte Rückfederung. Standard für Baustahl und die meisten Serienarbeiten.

Adaptive Abkantpressen mit Laserwinkelmessung. Die Presse misst den Biegewinkel während des Zyklus und passt die Tiefe in Echtzeit an, wodurch ±0,25° unabhängig von Materialschwankungen gehalten werden. Standard bei eng tolerierten Arbeiten.

Boden und Prägen. Die Presse treibt den Stempel vollständig in die Matrize, verformt den Biegebereich plastisch und beseitigt die meiste Rückfederung. Wird bei dickerem Material eingesetzt, wenn sowohl Optik als auch Winkelgenauigkeit zählen.

Die Rückfederungskompensation wird beim Rüsten des Erstmusters eingestellt und vor Produktionsbeginn gegen die Zeichnung bestätigt.

7. Können gebogene Teile im Haus geschweißt, geschnitten oder beschichtet werden?

Ja. Die meisten Produktionsprogramme umfassen mindestens einen Nachbearbeitungsschritt.

Eloxieren ist bei Aluminiumteilen Standard für Korrosions- und Verschleißschutz. Eloxieren nach Typ II trägt 5 bis 25 µm auf; Harteloxieren nach Typ III trägt 25 bis 75 µm für stark beanspruchte Anwendungen auf.

Pulverbeschichtung ist Standard bei Stahlteilen für den Außenbereich oder Umgebungen mit hoher Salzbelastung. Pulverbeschichtung bietet 500 bis 1.000 Stunden Salzsprühbeständigkeit bei 60 bis 120 μm Schichtdicke.

Passivierung ist bei Edelstahlteilen für Medizin- und Lebensmittelanwendungen erforderlich, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen (ASTM A967).

Feuerverzinkung und Galvanik sorgen für glänzendes Chrom, Nickel, Zink oder Zinn als dekorative und funktionale Oberflächen auf Stahl und Messing. Die Galvanik erhöht die Bauteilmaße um 5 bis 30 µm.

Polieren bis Ra 0,2 bis 0,8 μm ist für optische Flächen, Dichtflächen und Spiegeloberflächen verfügbar. Geben Sie in der Zeichnung an, welche Flächen poliert werden sollen, da es sich um eine manuelle Bearbeitung handelt.

Legen Sie die Anforderungen an die Oberflächenbehandlung während der DFM-Analyse fest, da sie häufig die Materialauswahl und die Maßtoleranz beeinflussen.

8. Welche Dateiformate akzeptieren Sie und wie sieht der Angebotsprozess aus?

Die kundenspezifische Befestigungselementproduktion umfasst eine Reihe von Verfahren, die Draht oder Stangenmaterial in fertige Teile umwandeln. Hier sind die wichtigsten Verfahren, die bei den meisten Full-Service-Herstellern von Befestigungselementen verfügbar sind.

  1. Kaltumformung: Progressivwerkzeuge formen Kopf, Schaft und Aussparungen aus einem Drahtzuschnitt. Das wirtschaftlichste Verfahren für Stückzahlen über 10.000 Stück. Durchmesserbereich 1,5 bis 25 mm.

  2. CNC-Drehen: Rotierendes Stangenmaterial wird mit Schneidwerkzeugen bearbeitet. Geeignet für Verbindungselemente mit komplexen Geometrien, ungewöhnlichen Gewindeformen oder engeren Toleranzen als beim Kaltstauchen möglich.

  3. Langdrehen: Eine Variante des CNC-Drehens für kleine Durchmesser, lange oder präzise Teile. Wird für Miniaturbefestigungen und Medizinschrauben mit Toleranzen bis ±0,02 mm verwendet.

  4. Gewindewalzen: Gehärtete Matrizen formen Gewinde durch Kaltumformung statt durch Schneiden. Gewalzte Gewinde sind stärker als geschnittene Gewinde und erzeugen keine Späne. Standardverfahren für hochfeste Verbindungselemente.

  5. Wärmebehandlung: Härten, Anlassen, Einsatzhärten oder Induktionshärten erzeugt Verbindungselemente in den angegebenen Festigkeitsklassen (Grade 5, 8, Class 8.8, 10.9, 12.9).

  6. Galvanisieren und Beschichten: Zink, Feuerverzinkung, chemisch Nickel, Brünierung, Dacromet und Verchromung, aufgebracht nach dem Gewindeschneiden. Bietet Korrosionsbeständigkeit und ein ansprechendes Aussehen.

  7. Prüfung und Tests: Dimensionsprüfung mit CMM und Gewindelehren. Mechanische Prüfungen umfassen Zugfestigkeit, Härte und Drehmoment-Vorspannung. Salzsprühtest für beschichtete Verbindungselemente.

Ein Full-Service-Hersteller vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.

Ratgeber zum Biegen von Metall

Alle Artikel anzeigen
Verbindungselemente-Hersteller für die Luftfahrt: Was Einkäufer prüfen sollten

Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten

Gavin Oktober 1, 2026

Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
🡕
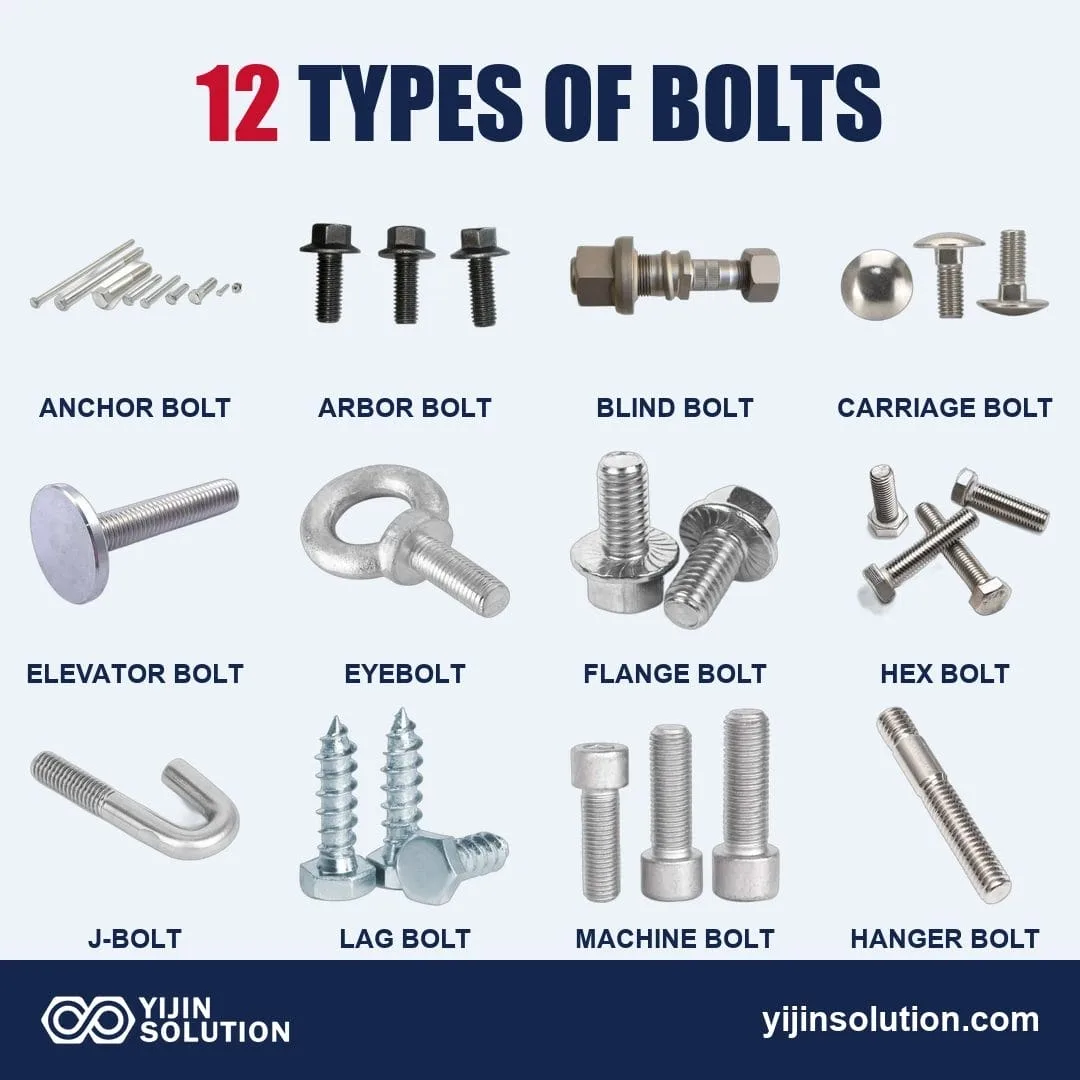
Infografik zu Schraubenarten 01

12 Arten von Bolzen mit Bildern und Namen

Gavin Mai 26, 2026

Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
🡕
Arten von Blechbefestigungselementen - ein vollständiger Leitfaden zur Auswahl

Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl

Gavin März 31, 2026

Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter

🡕

Beginnen Sie noch heute. Teile schnell herstellen lassen.

CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.

Angebot anfordern
Yijin Solution Logo

Beste CNC-bearbeitete Teile Hersteller und Fabrik in China.

Wir bieten schnelle und kosteneffiziente CNC-Bearbeitungsdienstleistungen aus einer Hand.

Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.

Facebook Linkedin Tiktok Youtube

Über

  • Über uns
  • Hauptveranstaltungen & Kultur
  • Werksansicht
  • FAQ
  • Inhaltsverzeichnis
  • Datenschutz
  • Impressum
  • Cookie-Einstellungen

Dienstleistungen

  • CNC-Bearbeitung
  • CNC-Drehen
  • CNC-Fräsen
  • CNC-Holzfräsen
  • Blechbearbeitung
  • Laserschneiden
  • Plasmaschneiden
  • Metallbiegen
  • Kundenspezifische Befestigungen
  • Druckguss

Schnelle Links

  • CNC-Bearbeitung China
  • Ressourcen
  • Videos
  • Kontakt

Kontakt

  • Tera
  • +1 844 598 7800
  • info@yijinsolution.com
  • Chat
  • https://yijinsolution.de/
  • Anschrift: 1825 NW Corporate Blvd, Suite 110-I48, Boca Raton, FL 33431,
    Vereinigte Staaten
  • Anschrift: No. 228 Wanfeng Middle Road, Xinqiao Street, Bao’an District, Shenzhen, Guangdong, China
  • Anschrift: Wohnung E19, 10/f, No.52 Hung To Road, Kwun Tong, Hongkong

© 2026 Yijin Solution. Alle Rechte vorbehalten

E-Mail-Symbol

WhatsApp uns