
Eine Blechbaugruppen-Zeichnung mit Schweißangabe nennt nicht immer ein Verfahren. Die Wahl zwischen MIG- und WIG-Schweißen fällt dann demjenigen zu, der das Bauteil spezifiziert. Diese Wahl beeinflusst Kosten, Aussehen und Maßhaltigkeit, bevor die erste Naht geheftet wird.
Der Wärmeeintrag im Verhältnis zur Materialdicke entscheidet über die Antwort. Dünne Querschnitte haben sehr wenig Masse, um Lichtbogenwärme aufzunehmen. Ein Verfahren, das die Wärme präziser kontrolliert, schützt die Ebenheit der fertigen Baugruppe.
Die Anforderungen an das Aussehen und die Menge entscheiden über den Rest. Eine sichtbare Naht an einem Edelstahlgehäuse und eine verdeckte Naht im Inneren eines Halters haben bei identischer Dicke unterschiedliche Abnahmekriterien.
MIG- und TIG-Verfahren gehören in dieselbe Werkstatt, und die meisten Hersteller betreiben beide. Dicke, Optik und Stückzahl entscheiden, welches Verfahren für ein bestimmtes Teil passt.
Was ist MIG-Schweißen?
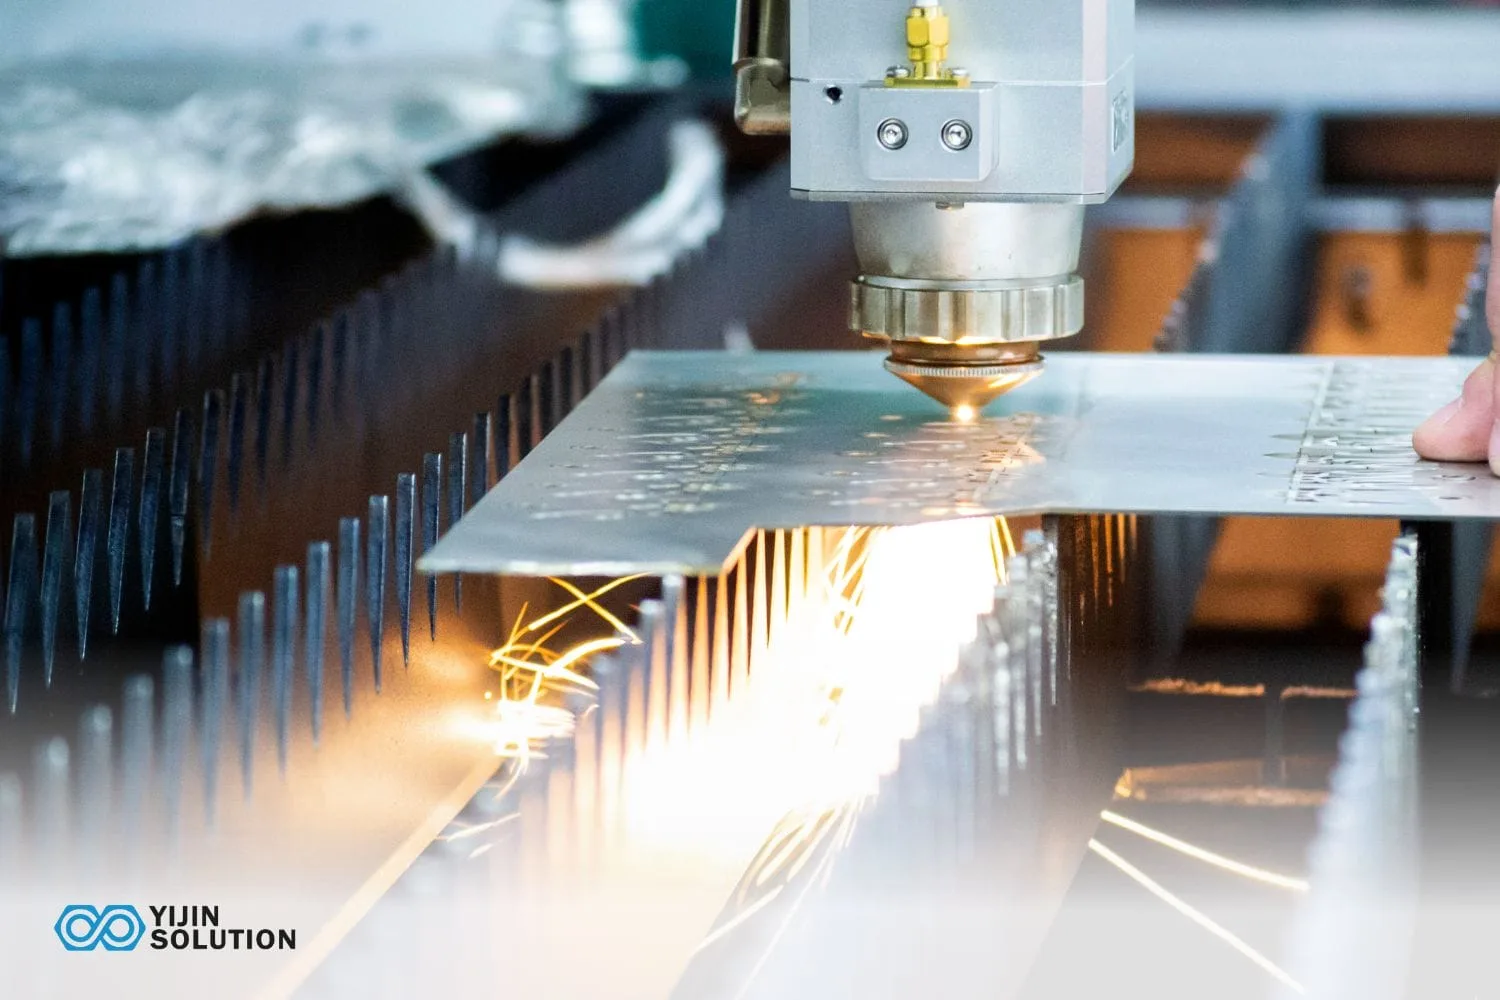
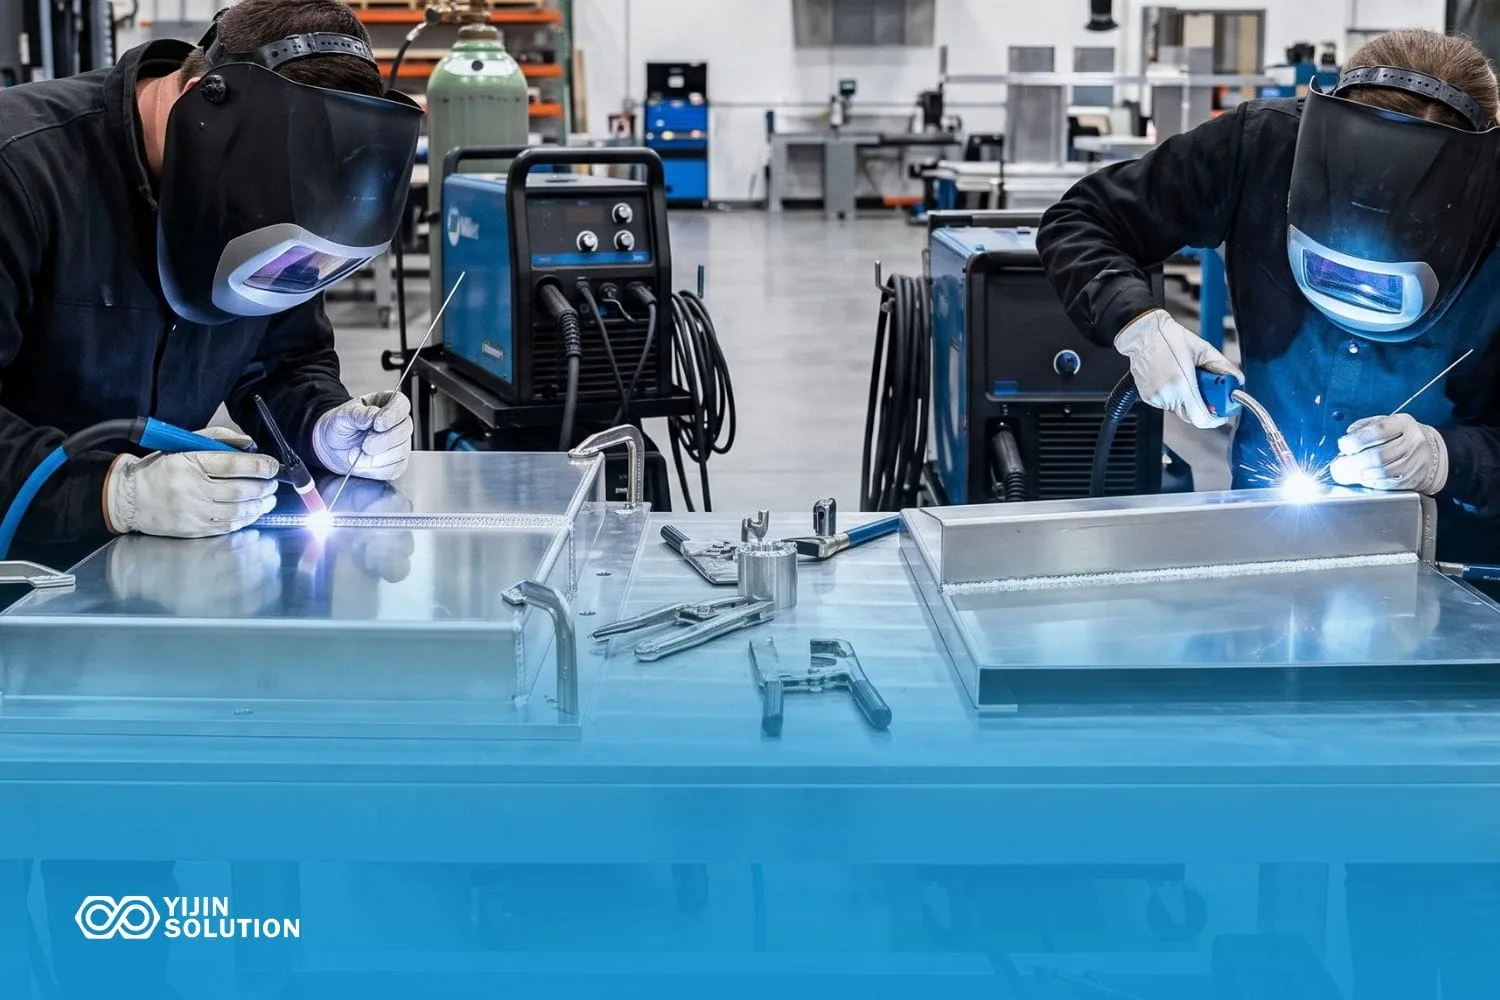
Beim MIG-Schweißen, dem Metall-Schutzgasschweißen, wird ein abschmelzender Draht durch den Brenner zugeführt, während Schutzgas aus derselben Düse strömt. Der Draht führt den Strom und wird zum Zusatzwerkstoff. Eine Hand führt den Brenner, und die Vorschubgeschwindigkeit wird an der Maschine eingestellt.
Diese Anordnung macht das Verfahren schnell. Die Abscheiderate ist hoch, die Verfahrgeschwindigkeit ist hoch und lange Nähte schließen schnell. Sie bringt aber auch mehr Wärme pro Längeneinheit in die Verbindung als ein handgeführtes Verfahren.
Bei Blech zeigt sich der Effekt doppelt. Erstens das Verzugsrisiko bei dünnem Material. Zweitens die Perle selbst, die Spritzer mit sich bringt und vor dem Lackieren oder Pulverbeschichten meist nachgearbeitet werden muss.
Werkstätten steuern beides über das Rüsten statt über einen anderen Prozess. Drahtdurchmesser von 0,6 mm bis 0,8 mm reduzieren den Strom, der zum Schmelzen des Zusatzwerkstoffs nötig ist. Gepulste Modi wechseln den Strom zwischen einem hohen Spitzenwert und einem niedrigen Grundwert, was den mittleren Wärmeeintrag senkt und den Lichtbogen stabil hält. Diese Einstellungen gibt es speziell dafür, die Wärme bei dünnem Blech niedrig zu halten. Eine ausführlichere Darstellung finden Sie im Leitfaden zu So funktioniert das MIG-Schweißen.
Was ist WIG-Schweißen?
WIG-Schweißen, oder Wolfram-Inertgasschweißen, zieht einen Lichtbogen von einer nicht abschmelzenden Wolframelektrode. Der Zusatzwerkstoff kommt von einem separaten Stab, der von Hand zugeführt wird. Wärme und Zusatzwerkstoff werden unabhängig voneinander gesteuert, und diese Trennung ist die Grundlage des gesamten Vergleichs.
Der Bediener stellt den Strom über ein Fußpedal oder eine Brennersteuerung ein und setzt Zusatzwerkstoff nur zu, wenn das Schmelzbad ihn braucht. Bei dünnem Blech ist der Unterschied entscheidend. Ein Schmelzbad lässt sich bei einem Strompegel aufbauen, halten und entlang einer Naht führen, der ein Loch aufreißen würde, wenn Zusatzwerkstoff und Strom gleichzeitig kämen.
Aluminium erfordert Wechselstrom. Die Oxidschicht auf Aluminium schmilzt bei etwa 2.050 °C, während das darunterliegende Metall bei etwa 660 °C schmilzt. Die umgekehrte Hälfte jedes Stromzyklus bricht diese Schicht auf, sodass sich ein sauberes Schmelzbad bilden kann.
Die resultierende Naht ist sauber. Es gibt keine Spritzer, und die gleichmäßige Rippenstruktur, die WIG erzeugt, ist in der Regel als geschweißt akzeptabel. Bei einer sichtbaren Naht entfällt damit ein Arbeitsgang. Der Kompromiss ist die Geschwindigkeit, da der Vorschub langsamer ist und der Prozess mehr vom Bediener verlangt.
MIG vs. TIG für Blech: Geschwindigkeit, Aussehen und Dicke
MIG-Schweißen eignet sich für längere Serien, schwerere Blechdicken und Nähte, die geschliffen oder verdeckt werden. TIG-Schweißen eignet sich für dünne Bleche, sichtbare Nähte und Baugruppen mit engen Ebenheitsanforderungen.
Bei den meisten Blechteilen ist das passende Verfahren klar, sobald Dicke, Optik und Stückzahl bekannt sind. Beide Verfahren laufen bei den meisten Anbietern im Haus, bei Blechbearbeitungsdienstleistungen, sodass die Entscheidung selten durch die Ausstattung begrenzt wird.
| Faktor | MIG-Schweißen | WIG-Schweißen |
|---|---|---|
| Elektrode und Zusatzwerkstoff | Verbrauchsdraht, kontinuierlich zugeführt | Nicht abschmelzende Wolframelektrode, Zusatzwerkstoff separat zugeführt |
| Relativer Wärmeeintrag | Höher pro Längeneinheit | Niedriger und unabhängig gesteuert |
| Praktische Grenze für dünnes Blech | Machbar bei dünnem Blech mit dünnem Draht und gepulsten Modi | Bearbeitbar auf den leichtesten Stärken im Bereich |
| Verfahrgeschwindigkeit | Schneller | Langsamer bei vergleichbaren Verbindungen |
| Perlenoptik | Üblicherweise vor der Endbearbeitung abgerichtet | In der Regel schweißfertig |
| Spritzer | Vorhanden, Nachbesserung nötig | Keine |
| Aluminium-Anforderung | Spoolpistole oder Push-Pull-Drahtvorschub | Wechselstrom |
| Sichtprüfung | Härter nach dem Abrichten | Unkompliziert im geschweißten Zustand |
| Am besten geeignet für | Längere Läufe, stärkeres Material, beschichtete oder verdeckte Nähte | Dünnes Material, sichtbare Nähte, strenge Verzugskontrolle |
Welches Verfahren eignet sich für welche Dicke?
Die folgenden Bereiche gelten für gängige Verbindungskonfigurationen in Baustahl, Edelstahl und Aluminium. Der Verbindungstyp verschiebt sie, ebenso Passgenauigkeit, Vorrichtungen, Legierung und die Ausstattung in der Werkstatt. Eine Überlappungsverbindung nimmt mehr Wärme auf als eine Außenecke bei gleicher Blechdicke. Veröffentlichte Richtlinien setzen eine Grenze bei 1,5 mm, unterhalb derer in der Regel WIG- oder Widerstandspunktschweißen die Arbeit übernimmt.
| Blechdicke | Übliche erste Wahl | Warum, als Teil des Ergebnisses formuliert |
|---|---|---|
| Unter 1,0 mm | WIG- oder Widerstandspunktschweißen an Überlappungsverbindungen | Sehr wenig Material zur Wärmeaufnahme. Eine unabhängige Wärmekontrolle hält das Blech in der Ebene. |
| 1,0 mm bis 1,5 mm | WIG für sichtbare oder präzise Nähte, gepulstes MIG für Volumen | Beides ist machbar. Optische Anforderungen und Stückzahl entscheiden in der Regel, nicht das Material. |
| 1,5 mm bis 3,0 mm | MIG für die meisten Arbeiten, WIG bei sichtbaren Nähten | Der Durchsatzvorteil wird real, sobald das Verzugsrisiko sinkt. |
| Über 3,0 mm | MIG | Abscheiderate und Einbrand sprechen dafür, und der Querschnitt widersteht Verzug. |
Die Stückzahl übertrumpft die Bereiche am Rand. Eine Serie von 20 Haltern bei 1,2 mm rechtfertigt WIG auf einer einfachen Vorrichtung. Eine Serie von 2.000 drängt zu gepulstem MIG, selbst bei einer Naht, die WIG sauberer abschließen würde.
Wie viel langsamer ist WIG in der Serienfertigung?
Lichtbogenzeit ist nicht dasselbe wie Teilekosten. Von Schweißgeräteherstellern veröffentlichte Werte setzen die TIG-Reisegeschwindigkeit bei vergleichbaren Nähten auf etwa ein Drittel bis die Hälfte von MIG. Die Spanne verschiebt sich mit der Nahtkonstruktion und dem Bediener, daher gehört die Zahl als Bereich in ein Angebot.
Eine MIG-Raupe an einer sichtbaren Naht muss vor der Oberflächenbehandlung üblicherweise geschliffen und verblendet werden, und dieser Schritt verursacht Arbeitsaufwand, Verbrauchsmaterial und eine zweite Handhabung des Bauteils. Eine TIG-Raupe an derselben Naht geht oft direkt als geschweißt zur Oberflächenbehandlung.
Bei kurzen Sichtnähten erreicht das langsamere Verfahren das fertige Teil für weniger Geld. Die Vorrichtungskosten gehören in dieselbe Rechnung. Eine Vorrichtung, die die Ebenheit bei einem kurzen WIG-Durchgang hält, kostet oft weniger als die Richtzeit, die ein schnelleres Verfahren hinterlässt.
MIG- vs. WIG-Schweißen von Aluminium
Aluminium verschärft jeden Unterschied zwischen den beiden Verfahren. Wechselstrom-WIG bricht die Oxidschicht in jeder Halbwelle auf, was es zum Standard für Aluminiumbleche macht. Reiner Gleichstrom lässt diese Schicht über dem Schmelzbad intakt.
Die Wärmeleitfähigkeit wirkt der engen Wärmekontrolle entgegen. Aluminium führt die Wärme schnell vom Lichtbogen ab, sodass sich die beeinflusste Zone weiter ausbreitet als bei Stahl mit demselben Strom. Es ist mehr Strom nötig, um das Schmelzbad zu starten, und das Blech verteilt diese Energie dann über eine größere Fläche.
MIG-Schweißen bei Aluminium ist eine Ausrüstungsfrage, bevor es eine Prozessfrage ist. Weicher Aluminiumdraht knickt in einem Standard-Liner, daher ist eine Spool Gun oder ein Push-Pull-Brenner erforderlich, um ihn über jede Entfernung zuverlässig zuzuführen. Bei Blech unter 1,5 mm wird Aluminium normalerweise dem WIG-Schweißen überlassen, unabhängig von der Stückzahl, da der MIG-Wärmeeintrag bei dieser Stärke entlang einer Naht schwer konstant zu halten ist.
Die Wahl des Zusatzwerkstoffs ist ein echtes Einkaufskriterium. ER4043 fließt frei und eignet sich für dünne Querschnitte. ER5356 bietet höhere Festigkeit und lässt sich mit gleichmäßigerer Farbe eloxieren. Gängige Blechlegierungen sind 3003 und 5052.
Wie wirkt sich der Wärmeeintrag auf den Verzug bei dünnem Blech aus?
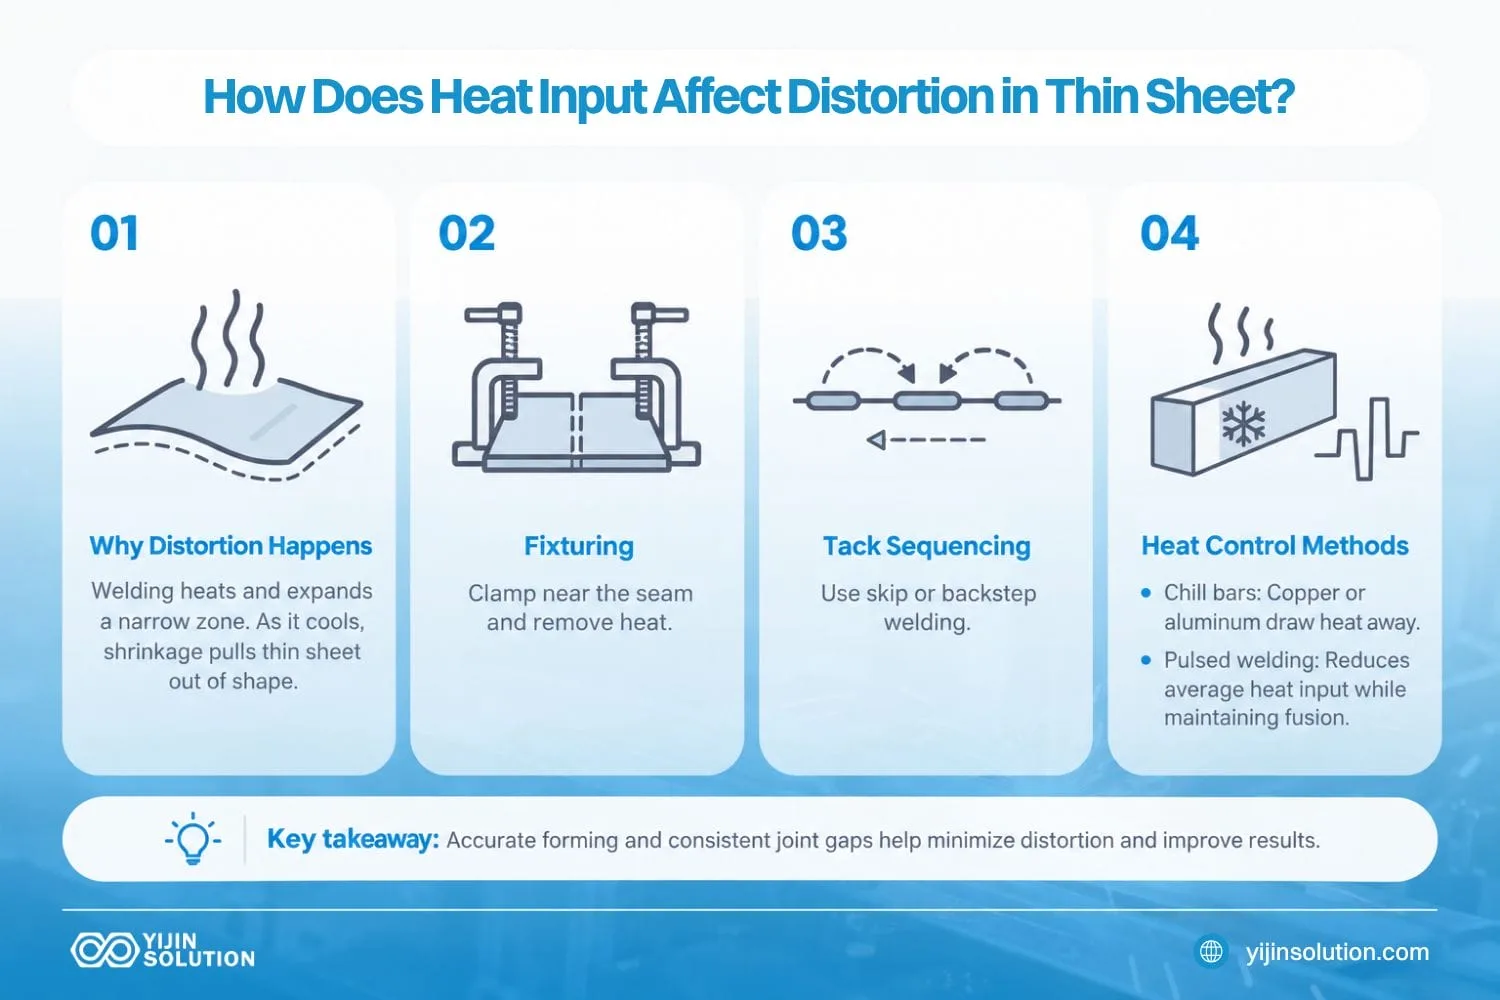
Beim Schweißen wird ein schmaler Metallstreifen erhitzt, während der Rest kalt bleibt. Der erhitzte Streifen dehnt sich gegen Material aus, das sich nicht bewegt, fließt unter diesem Zwang und zieht sich beim Abkühlen zusammen. Da er im gedehnten Zustand geflossen ist, ist er am Ende kürzer als zu Beginn, und diese Netto-Schrumpfung zieht das Blech aus der Ebene. Dünnere Querschnitte haben weniger Material, um dem Zug zu widerstehen, sodass sich eine 1,0 mm-Platte an einer Naht verzieht, die eine 6 mm-Platte flach lässt.
Lohnfertiger steuern das Ergebnis auf vier Wegen:
- Vorrichtungen und Spannmittel halten das Bauteil in Position, während die Fügestelle abkühlt, und die Vorrichtung führt Wärme aus der Schweißzone ab. Nahe der Naht zu spannen bringt mehr als an den Ecken zu spannen.
- Heftabstände und Reihenfolge verteilen den Wärmeeintrag. Eng gesetzte Heftpunkte fixieren die Geometrie, bevor die Naht gezogen wird. Rückwärts- und Sprungfolgen setzen kurze Schweißnähte außer der Reihe, sodass sich die Wärme nicht in einem Bereich ansammelt.
- Kühlleisten sitzen hinter der Fügestelle und ziehen die Wärme aus dem Blech. Kupfer- und Aluminiumleisten sind Standard, weil sie die Wärme schnell ableiten und nicht mit dem Werkstück verschweißen.
- Gepulste Modi senken den durchschnittlichen Wärmeeintrag, indem der Strom zwischen Spitzenwert und Grundwert wechselt. Der Spitzenwert sorgt für Einbrandtiefe, der Grundwert lässt das Schmelzbad abkühlen, und der Durchschnitt liegt deutlich unter einem konstanten Strom, wobei dieselbe Verschmelzung erreicht wird.
Die Kosten für den Verlust dieser Kontrolle fallen nach dem Schweißen an. Eine Baugruppe, die die Werkbank nicht plan verlässt, benötigt einen Richtvorgang, oder sie behält ihre Form und verursacht ein Passproblem bei der Endmontage.
Die Passung ist der Input, den der Käufer kontrolliert. Gleichmäßige Spaltmaße entstehen durch Schnitt- und Umformgenauigkeit vor dem Schweißen. Ein Spalt, der entlang einer Naht variiert, zwingt den Schweißer, den Strom anzupassen, um ihn zu überbrücken. Zeichnungen mit realistischen Kanten- und Biegetoleranzen an den Teilen, die eine Schweißbaugruppe speisen, bewirken mehr für die Ebenheit als jede Anmerkung am Schweißsymbol.
Unterschiede bei Schweiß-QS und Prüfung
Die Prüfung von Schweißkonstruktionen aus Blech erfolgt überwiegend visuell, und die beiden Verfahren bieten dem Prüfer sehr unterschiedliche Oberflächen.
Die visuelle Abnahme umfasst Nahtprofil, Einbrandkerbe am Nahtübergang, unvollständige Bindung entlang der Nahtkante, Spritzer und Porosität, die an der Oberfläche offenliegt. Sie erfasst nur das Sichtbare und nichts darunter. Bei Blech ist diese Grenze praktikabel, da die Querschnittsdicke wenig Raum für innere Anzeigen lässt, die eine Oberflächenprüfung übersehen würde. Bei einer WIG-Naht gibt es keine Spritzer, die vor der Beurteilung entfernt werden müssten, und die Schweißnaht wird üblicherweise im geschweißten Zustand präsentiert. Was der Prüfer sieht, ist das, was der Prozess erzeugt hat.
MIG-Raupen werden vor der Endbearbeitung häufig verschliffen. Das Schleifen entfernt die Oberflächenspuren zusammen mit der Raupe, daher sollten Einbrandkerben und Einbrand am Übergang besser vor dem Verschleifen als danach geprüft werden. Eine Prüfung vor dem Verschleifen kostet nichts und erhält den Nachweis.
Die Farbeindringprüfung verdient ihren Platz, wenn ein oberflächenoffener Befund für die Leistung des Bauteils relevant wäre. Edelstahl- und Aluminiumbaugruppen sind die häufigen Fälle, da keines von beiden magnetisch geprüft werden kann. Die Dichtheitsprüfung gilt für versiegelte Gehäuse und fluidführende Baugruppen und prüft die Verbindung statt ihres Aussehens.
Die Toleranzerwartungen ändern sich nach dem Schweißen. Umgeformte Merkmale halten engere Werte als geschweißte Baugruppen, weil Wärme und Schrumpfung die Geometrie verschieben, nachdem die Abkantpresse ihre Arbeit getan hat. Veröffentlichte Toleranzen in der Blechbearbeitung bei Schweißbaugruppen liegen die linearen Maße bei ±0,5 mm bis ±2 mm und die Winkel bei ±2 Grad, und diese Streuung ist normal und nicht außergewöhnlich. ISO 2768 bleibt die allgemeine Toleranzreferenz für nicht spezifizierte Maße.
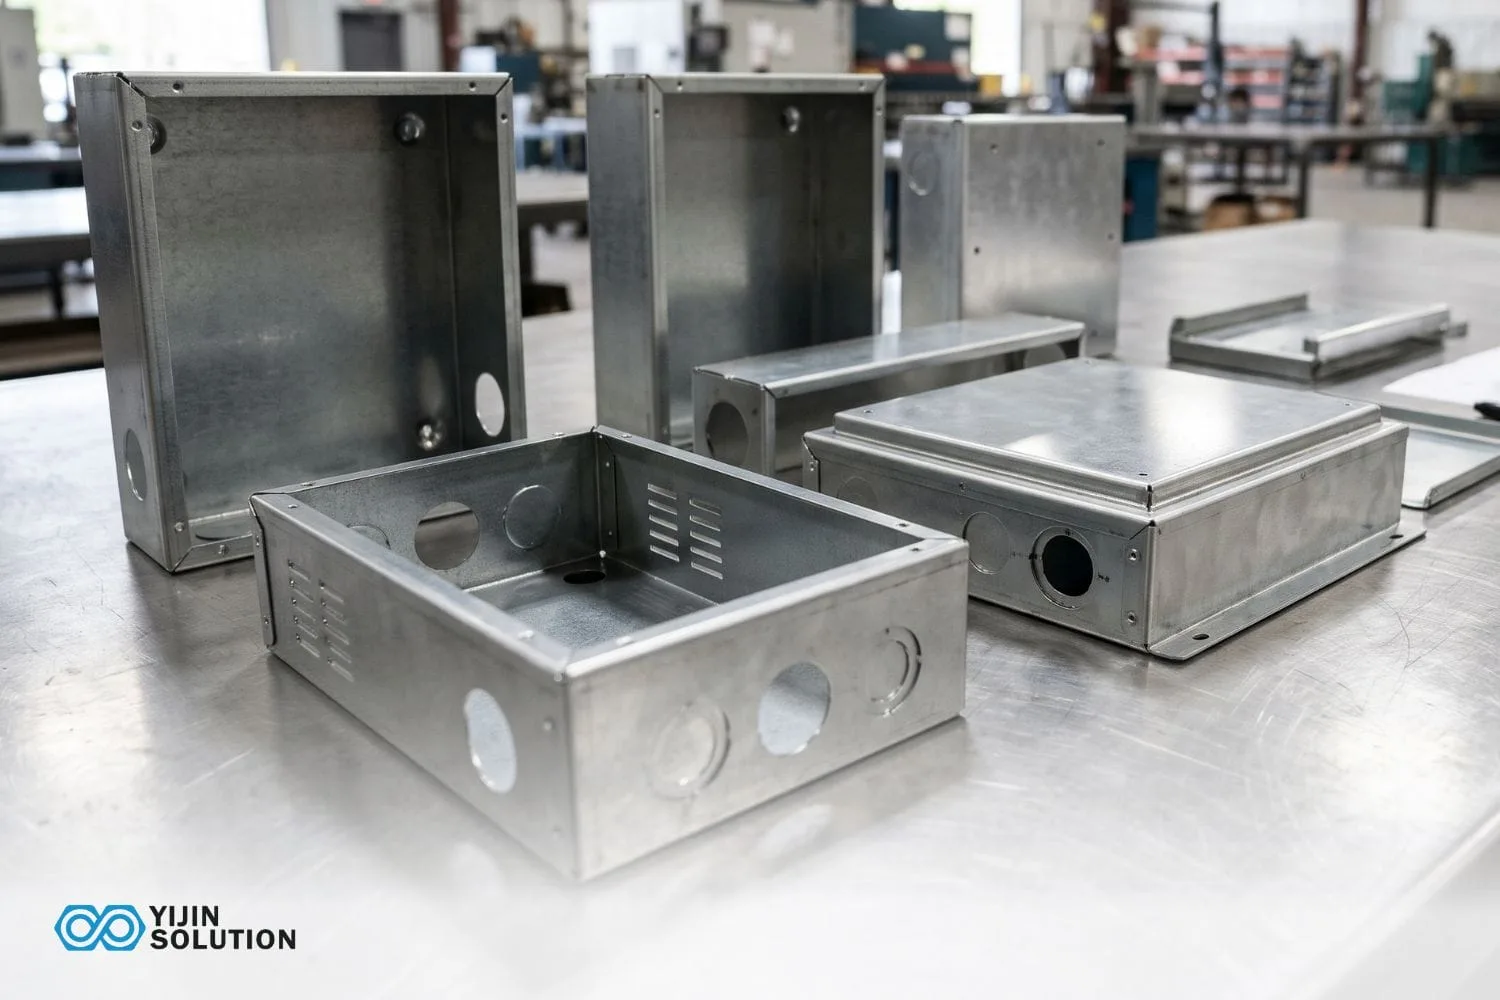
Bei Yijin Solution geschweißt Blechbaugruppen werden vor der Oberflächenbehandlung gemäß der Zeichnung unter einem ISO 9001-Qualitätssystem geprüft. Zeichnungen, die die Prüfmethode angeben, vermeiden den häufigsten Streitfall bei der Ankunft von Teilen: ob sie nach dem vom Käufer erwarteten Standard geprüft wurden. Eine Schweißnaht, die die Sichtprüfung besteht, und eine Schweißnaht, die die Eindringprüfung besteht, sind unterschiedliche Liefergegenstände zu unterschiedlichen Preisen.
Was auf einer Zeichnung für geschweißtes Blech angegeben werden muss
Eine Angabe, die nur “hier schweißen” lautet, lässt den Lieferanten raten, und die Vermutung kommt als preistreibender Risikozuschlag zurück. Fünf Angaben schließen diese Lücke:
- Material und Dicke: Werkstoff und Wandstärke für jedes Teil der Schweißbaugruppe, da sich eine 1,0 mm dünne Haut, die auf einen 3 mm Halter geschweißt wird, anders verhält.
- Verbindungsart und Schweißnahtlänge: Überlapp-, Eck-, Stumpf- oder Kantennaht, mit der Länge und ob die Schweißnaht durchgehend oder im Heftverfahren ausgeführt wird.
- Verfahrenspräferenz oder eine ausdrücklich offene Wahl: Die Angabe von MIG oder TIG hilft, wenn der Grund bekannt ist, und die Aussage, dass die Wahl offen ist, lädt den Lieferanten ein, die günstigere Variante vorzuschlagen.
- Optische Anforderung an sichtbare Nähte: Welche Flächen am fertigen Produkt sichtbar sind und ob die Naht verschliffen, angeglichen oder als Schweißnaht belassen wird.
- Prüfanforderung: Sichtprüfung nach einer festgelegten Norm, Eindringprüfung oder Dichtheitsprüfung, und ob die Ergebnisse dokumentiert werden.
Diese fünf Spezifikationen machen aus einem Angebot einen Vergleich. Zwei Lieferanten, die dieselbe Zeichnung mit derselben Prüfanforderung anbieten, bieten dieselbe Arbeit an, und die Preise werden vergleichbar. Ohne sie ist das günstigste Angebot oft das, bei dem der geringste Arbeitsaufwand angenommen wurde.
Ein Ebenheits-Callout an der Schweißbaugruppe lohnt sich, wenn es darauf ankommt. Er sagt dem Fertiger, ob er eine Vorrichtung bauen muss, und eine Vorrichtung kostet weniger als wiederholte Richtarbeiten über eine Serie hinweg. Ein vollständiger Schweißsymbolsatz enthält die meisten dieser Angaben direkt in der Zeichnung, und ein Lieferant, der ihn liest, kalkuliert direkt daraus.
Die Entscheidung zwischen MIG- und WIG-Schweißen hängt von drei Eingaben ab: Blechdicke, ob die Naht am fertigen Produkt sichtbar ist und wie viele Teile gefertigt werden. Yijin Solution schweißt Blechbaugruppen in beiden Verfahren und stimmt die Auswahl in der Angebotsphase auf diese drei Eingaben ab. Ingenieure mit einer fertigen Schweißbaugruppen-Zeichnung können Jetzt für ein Angebot einsenden und eine Prozessempfehlung.
MIG- vs. WIG-Schweißen für Blechteile: FAQ
Können MIG und TIG an derselben Blechbaugruppe verwendet werden?
Mischprozess-Schweißbaugruppen sind üblich und meist sinnvoll. Sichtbare Nähte an sichtbaren Flächen werden im WIG-Verfahren geschweißt, verdeckte strukturelle Nähte im MIG-Verfahren, wodurch das langsamere Verfahren nur dann zum Einsatz kommt, wenn die Optik es rechtfertigt. Der Preis dafür ist ein zweites Rüsten und eine zweite Bedienerqualifikation. Kleine Baugruppen mit einer Handvoll Nähte werden normalerweise durchgängig mit einem Verfahren geschweißt.
Verändert das Schweißverfahren die Lieferzeit bei einem Serienauftrag?
Der Schweißprozess wirkt sich auf die Lieferzeit im Verhältnis zur gesamten Schweißnahtlänge aus, nicht zur Teileanzahl. Ein Teil mit 50 mm Naht durchläuft beide Verfahren mit ähnlicher Geschwindigkeit. Ein Teil mit 600 mm Naht über eine Baugruppe zeigt den Unterschied deutlich, und WIG kann bei diesem Volumen Tage zu einer Serie hinzufügen. Die Rüstzeit für die Vorrichtung kommt bei beiden hinzu und wird separat angeboten.
Ist das Widerstandspunktschweißen bei dünnem Blech eine Alternative zu beiden Verfahren?
Das Widerstandspunktschweißen eignet sich für Überlappungsverbindungen in Serie: Zwei Bleche überlappen, eine durchgehende Naht ist nicht erforderlich. Es bringt kaum Wärme in das umgebende Metall ein und läuft schneller als beide Lichtbogenverfahren. Es erzeugt keine dichte Naht und verbindet keine Außenecke, ergänzt also MIG und TIG, statt sie zu ersetzen.
Müssen geschweißte Blechteile vor dem Pulverbeschichten nachbearbeitet werden?
Pulverbeschichtung zeigt jede Oberflächenunregelmäßigkeit darunter, daher werden MIG-Schweißnähte auf sichtbaren Flächen normalerweise zuerst verschliffen und angeglichen. TIG-Schweißnähte auf denselben Flächen gehen oft im geschweißten Zustand in die Beschichtung, was einen Arbeitsschritt und dessen Kosten einspart. Spritzer werden in beiden Fällen entfernt, da das Pulver darüber aufbaut und sie nicht verdeckt. Verdeckte Nähte im Inneren eines Gehäuses rechtfertigen den Aufwand selten.
Zurück zum Anfang: MIG- vs. WIG-Schweißen für Blechteile