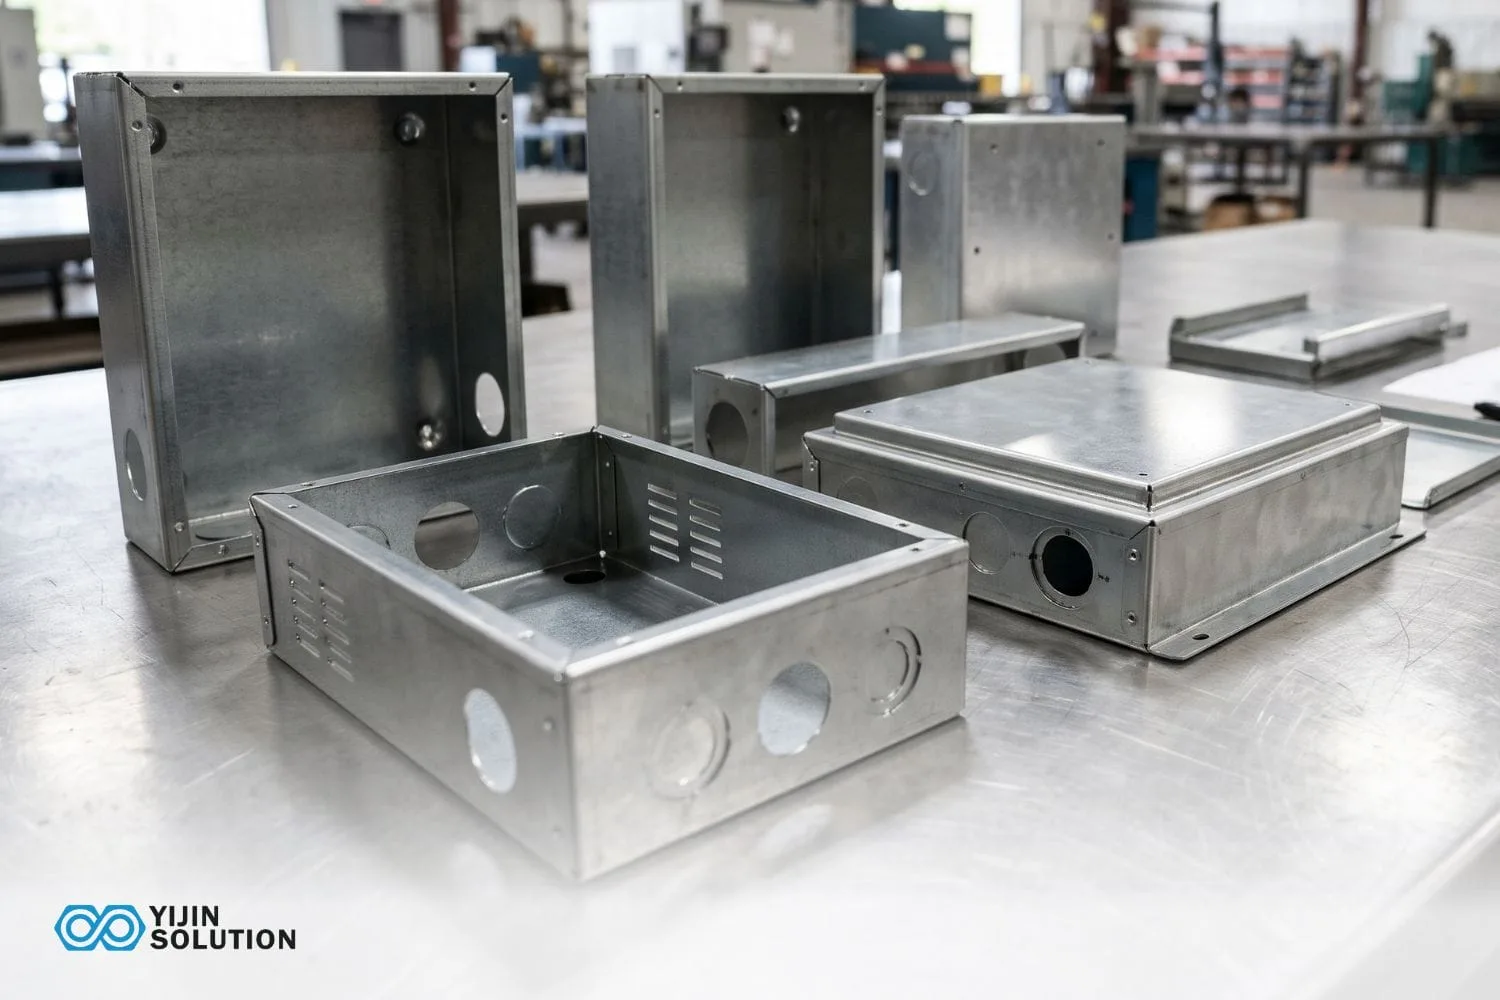

Blechkonstruktionsrichtlinien sind die Regeln, die aus einem CAD-Modell ein Teil machen, das ein Fertiger sauber schneiden, biegen und umformen kann. Die Einschränkungen ergeben sich aus der Physik. Mindestbiegeradien, Lochabstände, Schenkellängen und Toleranzbänder leiten sich alle daraus ab, wie sich ein Blech mit gleichmäßiger Dicke unter der Abkantpresse und dem Laser verhält. Sie in der Konstruktionsphase richtig hinzubekommen, unterscheidet einen sauberen ersten Prototypen von einem, der mit Rissen, Verformungen oder Maßen außerhalb der Toleranz zurückkommt.
Dieser Leitfaden behandelt die Regeln, die die meisten Kosten- und Qualitätsergebnisse bei der Blechbearbeitung bestimmen, von Biegeradien und Lochplatzierung bis hin zu Toleranzen und Gewindeeinsätzen. Zu jeder Regel gibt es die Begründung und die Kompromisse, die die Grenzen bestimmen.
Was ist Blechbearbeitung?
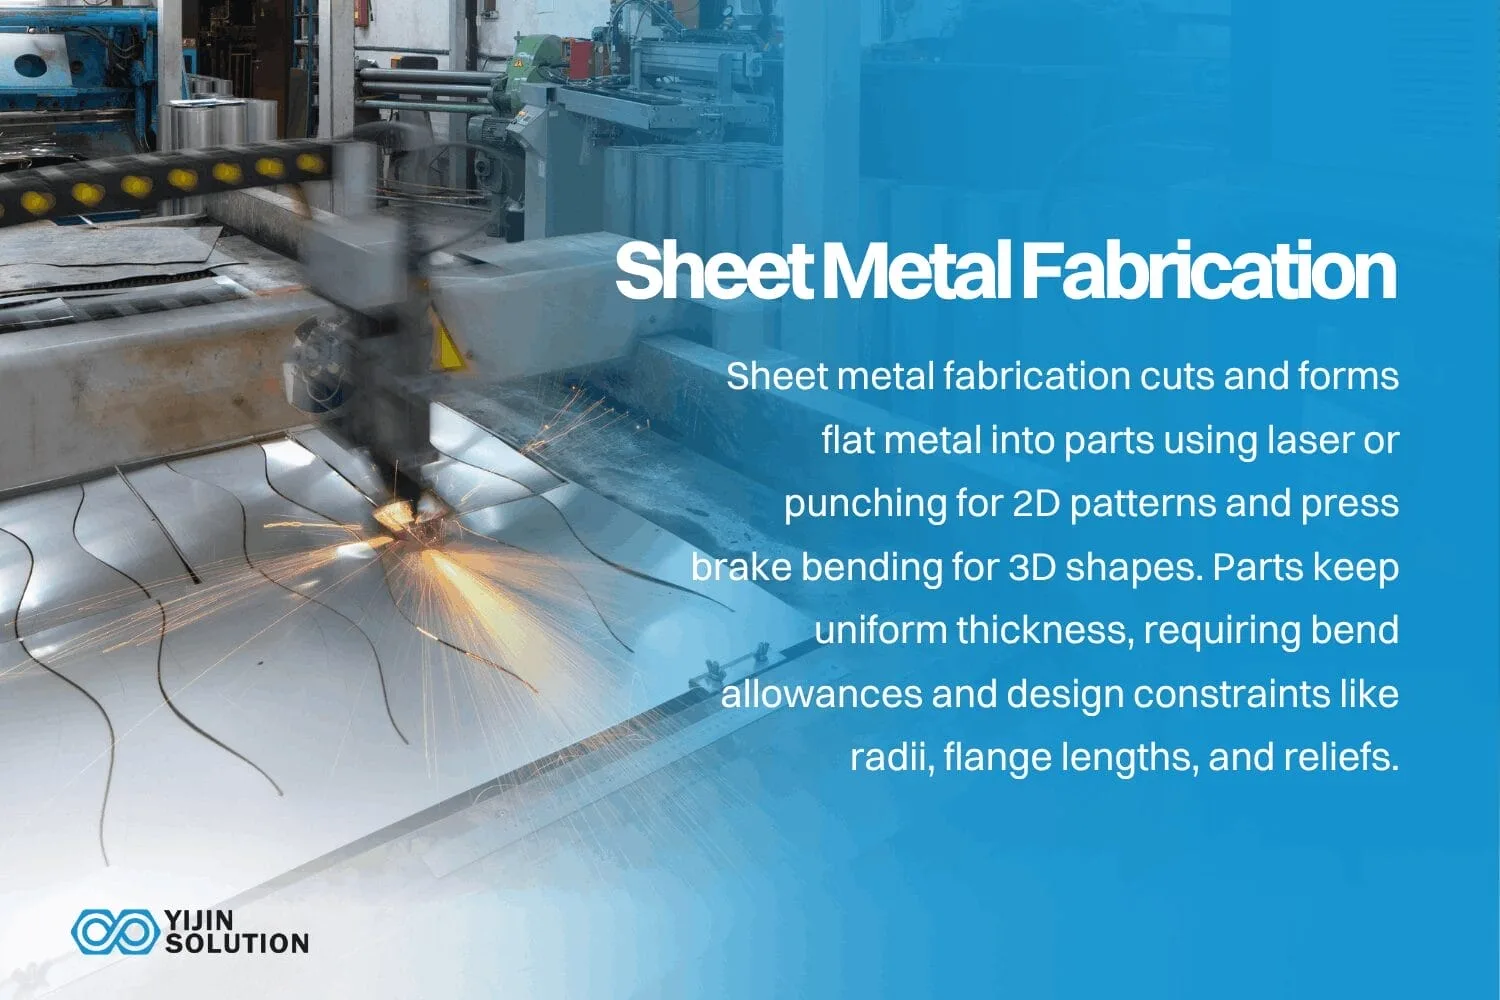
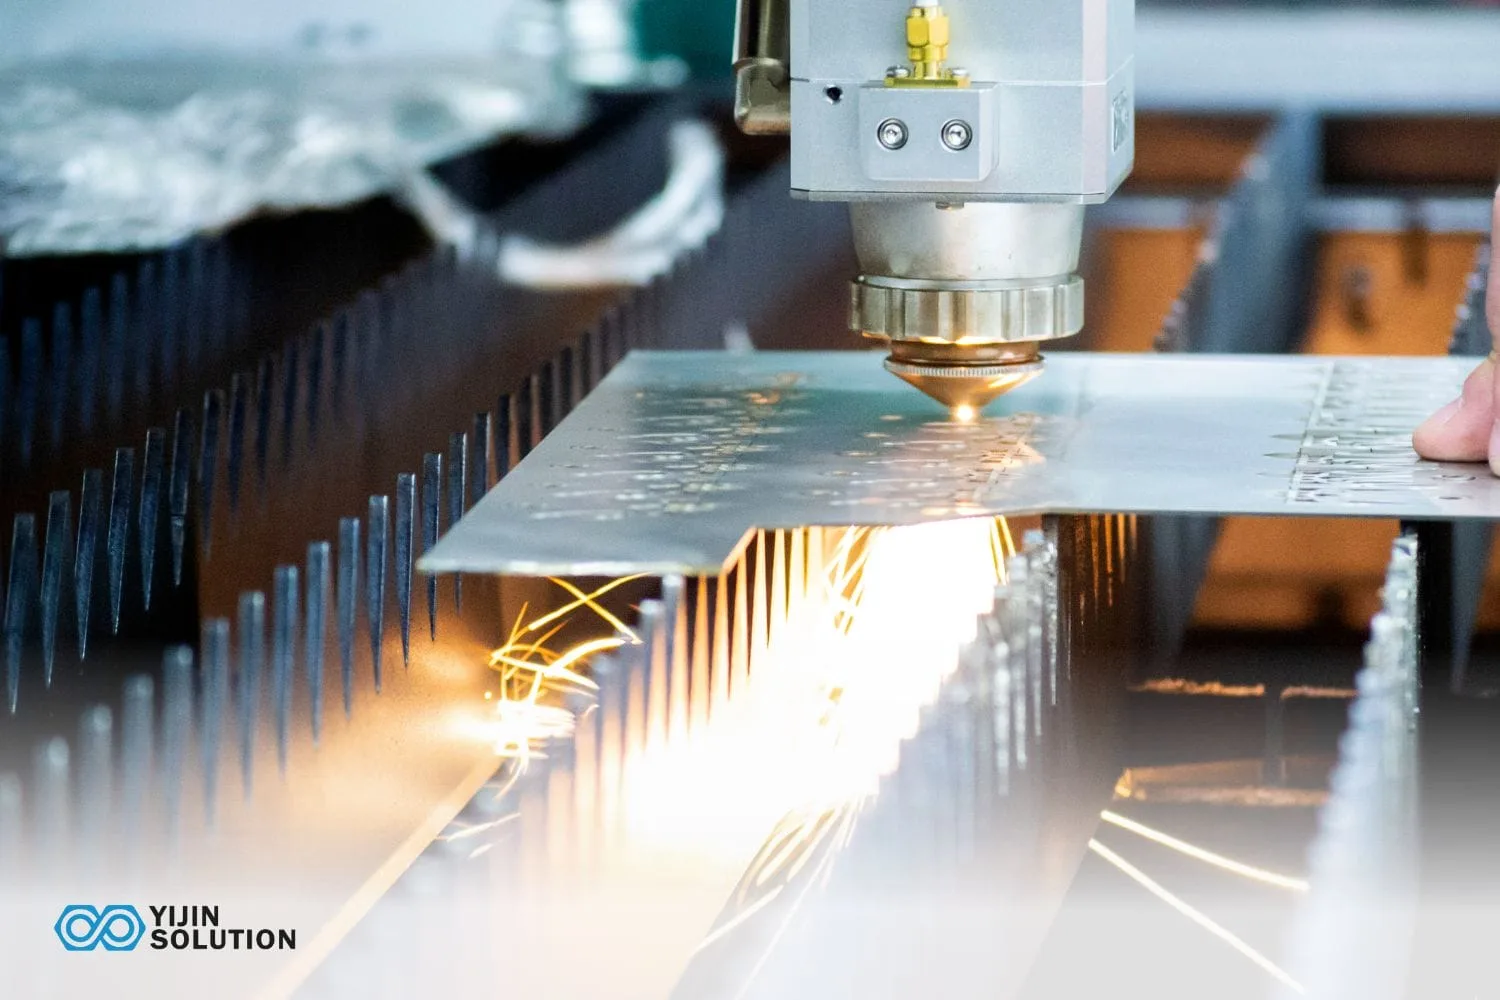
Herstellung von Blechen ist der Prozess von Schneiden und Bildung ein flaches Blech zu einem fertigen Teil. Zwei Operationskategorien decken den Großteil der Arbeit ab. Schneiden, typischerweise per Laser oder CNC-Stanzen, erzeugt eine 2D-Abwicklung. Umformen, typischerweise per Abkantpresse Biegen, verwandelt diese Abwicklung in die 3D-Geometrie. Jedes Merkmal wird entweder geschnitten oder gebogen, nicht aufgebaut oder – wie beim CNC-Fräsen oder Spritzgießen – aus der Mittelebene herausgearbeitet.
Da das Teil aus einem einzigen Blech entsteht, behält es über die gesamte Fläche eine gleichmäßige Dicke. Diese gleichmäßige Dicke ist die bestimmende Einschränkung des Verfahrens. Der Fertiger schneidet tatsächlich die Abwicklung, daher muss jede Biegung im CAD-Modell über Biegezugaben berücksichtigt werden.
Biegen dehnt die äußeren Fasern und staucht die inneren Fasern des Materials. Deshalb existieren Mindestbiegeradien, Mindestschenkellängen und Entlastungsschnitte als Konstruktionsvorgaben. Das Verständnis dieser Vorgaben vor dem Festlegen eines Designs spart Zeit, Werkzeugkosten und Ausschuss.
Konstruktionsrichtlinien für Blech auf einen Blick
Die folgende Tabelle fasst die wichtigsten Konstruktionsparameter zusammen, die in diesem Leitfaden ausführlich behandelt werden. Dies sind Ausgangsrichtlinien, keine festen universellen Regeln. Die tatsächlichen Werte hängen von Materialtyp, Dicke, Bauteilgeometrie und Fertigungsfähigkeit ab.
| Entwurfsparameter | Richtwert / typische Regel |
|---|---|
| Minimaler Innenbiegeradius | ≥1× Materialdicke bei den meisten Metallen; variiert je nach Duktilität |
| Gleichmäßige Biegeradien | Verwenden Sie einen einzigen Radius über das Bauteil, um Werkzeugwechsel zu reduzieren |
| Mindestlochdurchmesser, Stanzen | ≥ Materialstärke für gestanzte Löcher |
| Abstand Loch zu Kante | ≥1× Materialdicke als erster Richtwert |
| Abstand Loch zu Biegung | ≥3- bis 4-fache Materialstärke; mit dem Fertiger abstimmen |
| Mindestflanschlänge | ≥4× Materialdicke für das Gesenkbiegen |
| Toleranzen | Standard ±0,30 mm; Präzision ±0,10 mm; variiert je nach Geometrie und Merkmalstyp |
| Gleichmäßige Wandstärke | Vermeiden Sie plötzliche Querschnittsänderungen in der Nähe von Biegungen oder Stanzmerkmalen |
| Faserrichtung | Kritische Biegungen senkrecht zur Walzrichtung ausrichten |
| Schweißzugang | Freiraum für Schweißzangen oder Vorrichtungen an den Fügestellen vorsehen |
Konstruktionsregeln für Blech
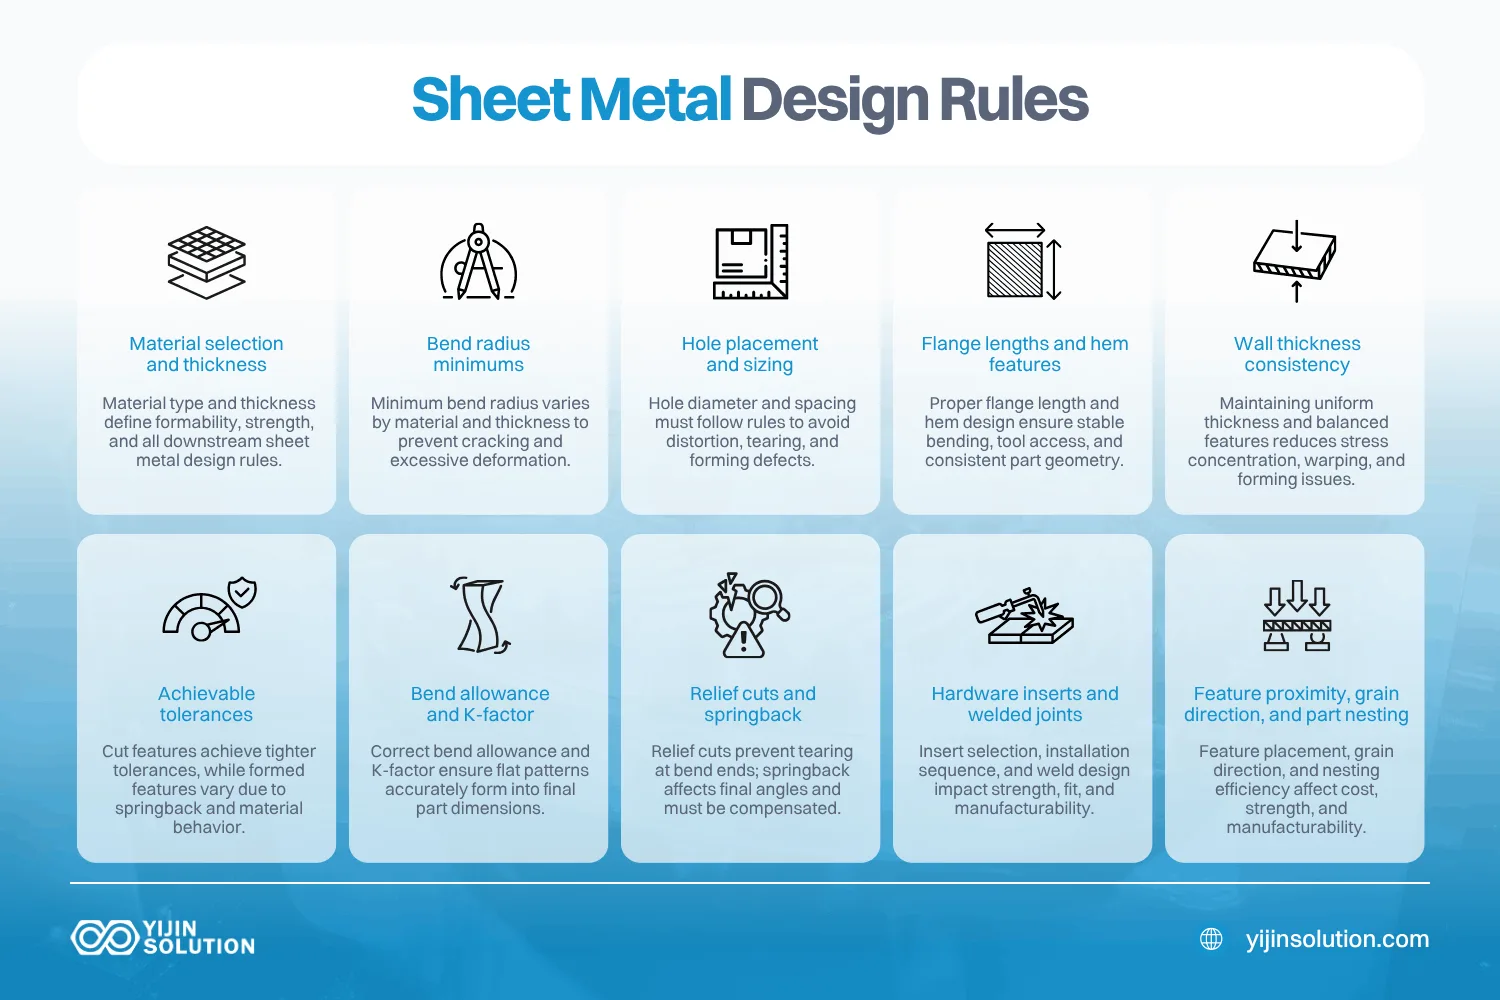
Jede der folgenden Regeln kombiniert einen Ausgangswert mit der physikalischen oder prozessbezogenen Begründung, die ihn rechtfertigt. Die tatsächliche Leistungsfähigkeit hängt vom Material, den Werkzeugen des Fertigers und der Geometrie des spezifischen Teils ab.
Materialauswahl und Wandstärke
Die Materialwahl prägt jede nachgelagerte Designentscheidung. Die gängigsten Blechwerkstoffe sind Baustahl, Edelstahl, Aluminium und Kupferlegierungen. Jeder verhält sich beim Schneiden und Umformen anders. Baustahl biegt sich vorhersehbar und lässt sich am einfachsten umformen. Edelstahl verfestigt sich beim Biegen, das heißt, wiederholte Umformvorgänge erhöhen die Materialhärte und Sprödigkeit nahe der Biegezone. Aluminium 5052 biegt sich bei engen Radien sauberer als Aluminium 6061-T6, das leicht spröde ist und einen größeren Biegeradius erfordern kann, um Rissbildung zu vermeiden.
Die Materialstärke ist die Referenzgröße für die meisten anderen Konstruktionsregeln in diesem Leitfaden. Mindestbiegeradien, Abstände von Bohrung zu Kante und Flanschlängen werden alle als Vielfache der Materialstärke angegeben. Ein 1,0 mm dickes Aluminiumblech und eine 3,0 mm dicke Edelstahlplatte folgen denselben proportionalen Regeln, doch die absoluten Maße unterscheiden sich erheblich.
Die Werkstoffsorte sollte den Anforderungen der Anwendung entsprechen. Rostfreier Stahl 316L ist bei Gehäusen für Medizintechnik aufgrund der Korrosionsbeständigkeit üblich. Aluminium 5052 ist ein Standardblech für Elektronikgehäuse, wenn die Umformbarkeit wichtiger ist als die absolute Festigkeit.
Mindestbiegeradien
Der minimale Innenbiegeradius liegt bei den meisten Metallen als Ausgangswert bei mindestens 1× der Materialdicke. Das ist keine feste Regel, denn der tatsächliche Minimalwert hängt von der Duktilität des Materials, dem Zustand, der Walzrichtung und dem Umformverfahren ab.
Baustahl mit Standarddicke lässt sich problemlos mit 1× der Dicke biegen. Edelstahl und höherfeste Legierungen benötigen möglicherweise 1,5 bis 2× der Dicke, um Rissbildung zu vermeiden.
Biegen unterhalb des Mindestradius führt zu Materialverdünnung an der Außenseite der Biegung, wo die äußeren Fasern über ihre Dehngrenze hinaus gedehnt werden. Risse entstehen an der Oberfläche der Biegelinie und breiten sich nach innen aus. Auch die Rückfederung nimmt bei kleineren Radien zu, wodurch der endgültige Biegewinkel schwerer zu kontrollieren ist. Für Aluminium 6061-T6, das eine geringere Duktilität als die meisten umformbaren Legierungen aufweist, ist ein Ausgangswert von 2× der Blechdicke oder mehr zu empfehlen.
Wenn alle Biegungen an einem Teil denselben Radius haben, reduziert das die Werkzeugwechsel an der Abkantpresse. Jeder andere Radius erfordert einen anderen Stempel, was Rüstzeit und Kosten erhöht. Ein einziger Biegeradius über das gesamte Teil ist das einfachste Rüsten.
Positionierung und Dimensionierung der Bohrungen
Drei bohrungsbezogene Regeln verhindern die häufigsten Fertigungsfehler bei Blech: Mindestbohrungsdurchmesser, Abstand Bohrung zu Kante und Abstand Bohrung zu Biegung.
Bei gestanzten Löchern sollte der Mindestdurchmesser mindestens der Materialdicke entsprechen. Ein 1,5 mm dickes Blech benötigt beim Stanzen Löcher mit mindestens 1,5 mm Durchmesser. Laserschneiden erreicht kleinere Durchmesser, doch bei sehr kleinen Größen leidet die Qualität – besonders bei dickeren Blechen, wo die Schnittfuge die Lochgeometrie beeinflusst.
Zu nah an einer Kante platzierte Bohrungen verursachen Materialverformung beim Stanzen. Die Kante wölbt sich oder reißt, weil nicht genug Material vorhanden ist, um der Scherkraft zu widerstehen. Ein Mindestabstand von 1× Materialdicke vom Bohrungsrand zum Bauteilrand ist eine gängige Ausgangsrichtlinie.
Zu nah an einer Biegezone platzierte Löcher verformen sich während der Umformung. Die Biegekraft verteilt sich durch das nahegelegene Loch, zieht es in eine ovale Form oder reißt das Material zwischen dem Loch und der Biegelinie. Ein Abstand von 3 bis 4× Materialdicke zwischen der Lochkante und dem Beginn der Biegezone ist ein typischer Ausgangspunkt. Der genaue Wert sollte mit dem Fertiger abgestimmt werden, da er von Material, Biegeradius und Werkzeugaufbau abhängt.
Flanschlängen und Bördelmerkmale
Zu kurze Flansche verursachen zwei Probleme. Die Werkzeuge der Abkantpresse können das Material nicht sicher greifen, und der kurze Flansch federt nach dem Umformen unvorhersehbar zurück. Eine minimale Flanschlänge von etwa dem 4-fachen der Materialdicke ist ein üblicher Ausgangspunkt für standardmäßige Abkantarbeiten. Unterhalb dieser Schwelle benötigt der Fertiger möglicherweise Spezialwerkzeuge oder einen anderen Umformansatz, was beides Kosten verursacht.
Das Konstruieren von Teilen mit mehreren unterschiedlichen Flanschtiefen erhöht die Rüstkomplexität, da jede einzelne Tiefe möglicherweise ihr eigenes Rüsten oder eine andere Werkzeugkombination erfordert. Die Standardisierung der Flanschhöhen über ein Teil hinweg reduziert die Anzahl der Rüstvorgänge.
Bördelkanten, bei denen das Blech auf sich selbst zurückgefaltet wird, erhöhen die Kantensteifigkeit und schaffen eine glatte, sichere Kante. Bei einer geschlossenen Bördelung wird das Material vollständig flach auf sich selbst gefaltet. Bei einer offenen Bördelung bleibt ein kleiner Spalt. Geschlossene Bördelungen sind steifer, erfordern aber mehr Umformkraft und können bei härteren Werkstoffen reißen.
Konsistenz der Wandstärke
Blechteile beginnen als Blech mit gleichmäßiger Dicke, und die konstruktive Herausforderung besteht darin, das Materialverhalten durchgängig konsistent zu halten. Plötzliche Querschnittsänderungen, wie ein gestanzter Freischnitt direkt neben einer Biegung, verändern die lokale Spannungsverteilung. Das Ergebnis können Risse, Verformungen oder Maßabweichungen im umgeformten Teil sein.
Merkmale, die das lokale Dickenverhalten wirksam verändern, sind unter anderem Prägungen, Rippen und Lamellen. Diese müssen sorgfältig dimensioniert und relativ zu Biegungen und Kanten positioniert werden. Eine zu nah an der Biegelinie platzierte Prägung konkurriert mit der Biegekraft und kann sowohl die Prägung als auch die Biegung verformen. Eine gleichmäßige Dicke über ein Teil vereinfacht das Rüsten, senkt die Ausschussrate und reduziert die Kosten pro Teil.
Erreichbare Toleranzen
Toleranzen bei Blechteilen fallen in zwei Kategorien: Toleranzen geschnittener Merkmale und Toleranzen umgeformter Merkmale. Diese unterscheiden sich, und Konstrukteure, die von CNC-Bearbeitung zu Blechkonstruktionen unterschätzen oft, wie stark Umformprozesse das Toleranzband erweitern.
Lasergeschnittene Merkmale (Bohrungen, Schlitze, Profile) können relativ enge Toleranzen einhalten, da der Schneidprozess CNC-gesteuert mit minimaler mechanischer Verformung abläuft. Umgeformte Merkmale (Biegungen, Flansche, zusammengesetzte Geometrien) bringen Variablen wie Rückfederung, Materialkorneffekte und Werkzeugverschleiß ins Spiel, die den erreichbaren Toleranzbereich erweitern.
Typische Blechbearbeitung erreicht enge Toleranzen bei etwa ±0,10 mm und Standardtoleranzen bei etwa ±0,30 mm. Dies sind Richtwerte, keine allgemeingültigen Normen. Die tatsächlich erreichbaren Toleranzen hängen von Bauteilgeometrie, Werkstoff und Merkmalstyp ab. Wenn ein Design engere Toleranzen an bestimmten Passflächen erfordert, ist die nachträgliche CNC-Bearbeitung dieser Flächen nach dem Umformen ein üblicher und praktikabler Hybridansatz.
Biegezugabe und K-Faktor
Wenn sich Blech biegt, dehnt sich die Außenfläche und die Innenfläche wird gestaucht. Irgendwo zwischen diesen beiden Flächen liegt die neutrale Faser, eine Linie im Material, die ihre ursprüngliche Länge behält. Das flache Muster, das Ihre CAD-Software exportiert, wird aus dieser neutralen Achse berechnet, und Biegezugabe ist der Begriff für die Bogenlänge der Biegung, gemessen entlang dieser.
Der K-Faktor ist das Verhältnis, das die neutrale Faser innerhalb der Blechdicke festlegt. Typische Werte liegen zwischen 0,25 und 0,50. Weichere Werkstoffe und schärfere Biegungen drücken den K-Faktor nach unten. Härtere Werkstoffe und größere Radien drücken ihn nach oben. Wenn Ihr CAD-Blechmodul einen angenommenen K-Faktor verwendet, der vom tatsächlichen Wert für Ihren Werkstoff und Ihr Werkzeug abweicht, wird das umgeformte Teil maßlich abweichen. Die Lösung ist einfach: Verwenden Sie die von Ihrem Fertiger empfohlenen K-Faktor-Werte oder stellen Sie zumindest sicher, dass die Standardwerte Ihrer CAD-Software mit den tatsächlichen Umformbedingungen der Werkstatt übereinstimmen.
Entlastungsschnitte und Rückfederung
Wenn eine Biegung teilweise entlang einer Kante endet, anstatt über die gesamte Breite des Blechs zu verlaufen, konzentriert sich die Spannung am Endpunkt der Biegelinie. Ohne Eingriff reißt diese Spannungskonzentration das Material. Ein Entlastungsschnitt, ein kleiner Schlitz oder eine Kerbe am Ende der Biegelinie, baut diese Spannung ab und lässt die Biegung sauber formen. Die Breite der Entlastung sollte mindestens der Materialstärke entsprechen.
Entlastungsschnitte sollten für jede Biegung eingeplant werden, die nicht vollständig über das Teil verläuft, für jede Biegung in der Nähe eines Ausschnitts und für jedes gehärtete Material mit erhöhtem Rissrisiko. Das Weglassen von Entlastungsschnitten ist eine der häufigsten Ursachen für die Ablehnung von Erstmustern.
Rückfederung ist die Neigung von Metall, nach dem Lösen durch die Abkantpresse leicht in seine ursprüngliche flache Form zurückzugehen. Der Fertiger gleicht dies durch Überbiegen aus. Als Konstrukteur geben Sie den endgültigen Biegewinkel an, den Sie benötigen, nicht den Überbiegewinkel. Die Kompensation der Rückfederung gehört zum Fertiger und zur Einstellung der Abkantpresse, nicht zur Konstruktionsspezifikation.
Die Rückfederung ist bei härteren, zugfesteren Werkstoffen wie Edelstahl und Federstahl sowie bei größeren Biegeradien ausgeprägter. Die Werkstoffwahl beeinflusst die zu erwartende Biegegenauigkeit, und die Konstruktionstoleranzen sollten das berücksichtigen.
Gewindeeinsätze und Schweißverbindungen
Dünnes Blech kann oft keine zuverlässigen Gewinde tragen. Einpressmuttern, umgangssprachlich auch PEM-Einsätze, löst dies durch das Einpressen von Gewindemuttern, Bolzen oder Abstandshaltern in das Blech. Durchgangslöcher sollten exakt nach Herstellervorgabe des Verbindungselements ausgelegt werden.
Die Einbaureihenfolge ist wichtiger, als die meisten Konstrukteure erwarten. Manche Einsätze werden vor dem Umformen eingebaut, manche danach. Manche vor der Oberflächenbehandlung, manche danach. Eine falsche Reihenfolge kann bedeuten, dass ein Einsatz mit einer Biegung kollidiert, oder ein Oberflächengüte was ein ordnungsgemäßes Clinchen verhindert. Der Fertiger bestätigt die richtige Reihenfolge im Rahmen der DFM-Analyse.
Bei Schweißverbindungen ist Freiraum für das Schweißgerät oder den Zugang zur Vorrichtung eine Konstruktionsanforderung, kein nachträglicher Gedanke. Überlappungs-, Stumpf- und Eckverbindungen benötigen jeweils unterschiedliche Mindestfreiräume, und die Schweißvorrichtung sollte skizziert werden, bevor die Verbindungsgeometrie finalisiert wird.
Viele Blechbaugruppen kombinieren sowohl Gewindeeinsätze als auch Schweißen. Einsätze und mechanische Verbindungselemente sind schneller und kostengünstiger für die Kleinserienfertigung. Schweißen erzeugt steifere Verbindungen für strukturelle Baugruppen.
Merkmalsnähe, Faserrichtung und Teileverschachtelung
Fertigungsgerechte Konstruktion im Blechbereich bedeutet, die Konstruktionsabsicht mit dem abzustimmen, was der Fertigungsprozess tatsächlich zu vertretbaren Kosten leisten kann. Eine Konstruktion, die im CAD sauber aussieht, ist ohne Anpassungen an Merkmalsplatzierung und Ausrichtung möglicherweise nicht wirtschaftlich oder sogar nicht machbar.
Die Nähe von Merkmalen zu Biegungen ist eines der häufigsten DFM-Probleme. Bohrungen, Schlitze und Ausschnitte, die innerhalb der Verformungszone der Biegung liegen, verformen sich beim Umformen. Der erforderliche Abstand hängt von der Materialstärke, dem Biegeradius und der Merkmalsgröße ab. Deshalb deckt eine Überprüfung durch den Fertiger vor dem Design-Freeze Probleme auf, die Faustregeln allein übersehen können.
Die Walzrichtung beeinflusst das Biegeverhalten. Blech hat eine Walzrichtung aus dem Walzwerk, und Biegen quer zur Walzrichtung ermöglicht engere Radien mit geringerem Rissrisiko als Biegen parallel dazu. Bei kritischen Biegungen ist die Ausrichtung quer zur Walzrichtung gute Praxis.
Das Verschachteln von Teilen, also die Anordnung der Abwicklungen auf dem Blech zum Schneiden, wirkt sich direkt auf Materialausbeute und Kosten aus. Konstruktionen mit unregelmäßigen Formen oder Merkmalen, die eine enge Verschachtelung verhindern, verschwenden mehr Rohmaterial. Ein Problem mit dem Biegeradius oder eine ineffiziente Verschachtelung, das bei der DFM-Analyse erkannt wird, lässt sich mit einer CAD-Änderung beheben. Dasselbe Problem, das erst nach dem Schneiden der Erstmusterwerkzeuge erkannt wird, erfordert neues Material, neue Rüstzeit und Nacharbeitsaufwand.
Wie die Fertigungsmethode Ihr Blechkonstruktionsdesign beeinflusst
Die Wahl zwischen Laserschneiden und CNC-Stanzen Bei flachen Merkmalen ändern sich die anzuwendenden Konstruktionsregeln. Das Laserschneiden bewältigt komplexe Konturen und kleine Merkmale gut, mit Schnittfugenbreiten von nur 0,1 bis 0,3 mm bei dünnen Blechen. CNC-Stanzen ist bei hohen Stückzahlen von Standard-Lochbildern schneller, hat aber größere Mindestmerkmalsgrößen und hinterlässt andere Kanteneigenschaften. Die Mindestlochdurchmesser sind beim Laserschneiden kleiner, doch sehr kleine lasergeschnittene Löcher in dickem Material können konische Wandungen aufweisen.
Das Gesenkbiegen bringt eigene Einschränkungen mit sich: Mindestschenkellängen werden durch die Werkzeuge vorgegeben, die Anforderungen an die Biegeentlastung hängen von der Biegegeometrie ab, und die erreichbaren Biegewinkel sind durch die Kombination aus Matrize und Stempel begrenzt. Zu verstehen, welche Schneid- und Umformverfahren der Fertiger einsetzt, erklärt, warum die Konstruktionsregeln in diesem Leitfaden existieren und welche für ein bestimmtes Bauteil gelten.
Jetzt kostenlose DFM-Analyse vor der Fertigung anfragen
Bei Blech entscheidet meist nicht die Schnittgeometrie, sondern ob die Konstruktion das Umformverhalten berücksichtigt, ob ein sauberes Erstmuster oder ein Nacharbeitszyklus entsteht. Die DFM-Analyse von Yijin Solution liest eine Blechdatei so, wie es die Abkantpresse beim Rüsten tun wird – gegen die tatsächlichen Werkzeuge und die Materialcharge, mit der der Auftrag läuft.
Senden Sie Ihre Blechkonstruktion für eine DFM-Analyse und ein Angebot innerhalb von 24 Stunden.
FAQs zu Konstruktionsrichtlinien für Blechteile
Die folgenden Fragen tauchen bei DFM-Analysen im Bereich Blechbearbeitung am häufigsten auf.
Was ist der minimale Biegeradius für Blech?
Der minimale Innenbiegeradius beträgt bei den meisten Metallen als Ausgangspunkt mindestens das 1-Fache der Materialdicke. Baustahl lässt sich bei diesem Verhältnis problemlos biegen. Edelstahl benötigt möglicherweise das 1,5- bis 2-Fache der Dicke, und Aluminium 6061-T6 möglicherweise das 2-Fache oder mehr aufgrund seiner geringeren Duktilität. Der tatsächliche Mindestwert hängt auch von der Walzrichtung, dem Umformverfahren und der Werkzeugauslegung ab. Bestätigen Sie dies mit dem Fertiger, bevor Sie einen Radius unter dem 1-Fachen der Dicke festlegen.
Wie nah kann ein Loch an einer Biegung im Blech liegen?
Ein Loch sollte mindestens 3 bis 4× die Materialdicke vom Beginn der Biegezone entfernt sein. Näher platzierte Löcher verformen sich beim Umformen, weil die Biegekraft das Material ungleichmäßig um das Loch zieht. Das genaue Minimum hängt von Werkstoff, Dicke und Biegeradius ab und sollte am besten mit dem Fertiger anhand des konkreten Designs abgestimmt werden.
Welche Toleranzen sind bei der Blechbearbeitung möglich?
Blech-Toleranzen hängen davon ab, ob das Merkmal geschnitten oder geformt ist. Lasergeschnittene Merkmale halten engere Toleranzen als geformte Merkmale. Präzisionstoleranzen von ±0,10 mm und Standardtoleranzen von ±0,30 mm sind erreichbar, abhängig von der Geometrie und dem Merkmalstyp. Für Merkmale, die engere Toleranzen erfordern, ist eine sekundäre CNC-Bearbeitung nach dem Umformen eine praktische Option.
Welche Materialien eignen sich am besten für die Blechbearbeitung?
Baustahl ist der am häufigsten weit verbreitet Blechmaterial aufgrund seiner Umformbarkeit, Schweißbarkeit und Kosten. Edelstahl ist Standard für korrosionsbeständige Anwendungen wie Medizingehäuse und Lebensmittelausrüstung. Aluminium 5052 wird häufig in Elektronikgehäusen und Teilen eingesetzt, die eine gute Umformbarkeit erfordern. Die Materialauswahl hängt von der Anwendung, der geforderten Oberflächenbeschaffenheit und der Betriebsumgebung ab.
Wie verbessert eine DFM-Analyse Blechteile?
Eine DFM-Analyse identifiziert Konstruktionsprobleme, bevor Werkzeuge geschnitten und Material gebunden wird. Probleme wie unzureichende Biegeentlastung, zu nah an Biegungen liegende Bohrungen oder Flanschlängen unter dem Umformminimum werden früh erkannt, was sowohl Zeit als auch Kosten spart. Eine kostenlose DFM-Analyse im Rahmen des Angebotsprozesses zeigt Fertigungsrisiken auf und schlägt Anpassungen vor, bevor die Produktion beginnt.
Zurück zum Anfang: Konstruktionsrichtlinien für Blech: Regeln, Tipps & DFM-Best Practices