
Eine saubere Erstmusterprüfung hängt meist genauso von der Zeichnung ab wie von der Bearbeitung. Wenn die Zeichnung genau vorgibt, was das Teil braucht, fertigt die Werkstatt es gleich beim ersten Mal richtig.
Entscheidend ist die Angabe in der Zeichnung. Ra 0,8 gehört auf die beiden Dichtflächen, die ihn benötigen, nicht auf das gesamte Bauteil. Eine Toleranz ist klar lesbar, wenn angegeben wird, ob sie vor oder nach der Beschichtung gilt. Ein nachgelagerter Arbeitsgang ist verlässlich, wenn er in der Abfolge festgeschrieben und nicht vorausgesetzt wird.
Wenn diese Punkte stimmen, arbeiten Lieferant und Käufer nach demselben Bild. Das Teil kommt so zurück, wie beide Seiten es erwartet haben.
Diese Anleitung behandelt, wie Oberflächengüte und Maßtoleranz zusammenspielen, wie Beschichtungen und Sekundäroperationen das Maßbudget aufbrauchen, wenn die Reihenfolge nicht geplant ist, und wie Sie Bemaßungen schreiben, die das Erstmuster auf Kurs halten.
Was ist die Oberflächengüte-Toleranz?
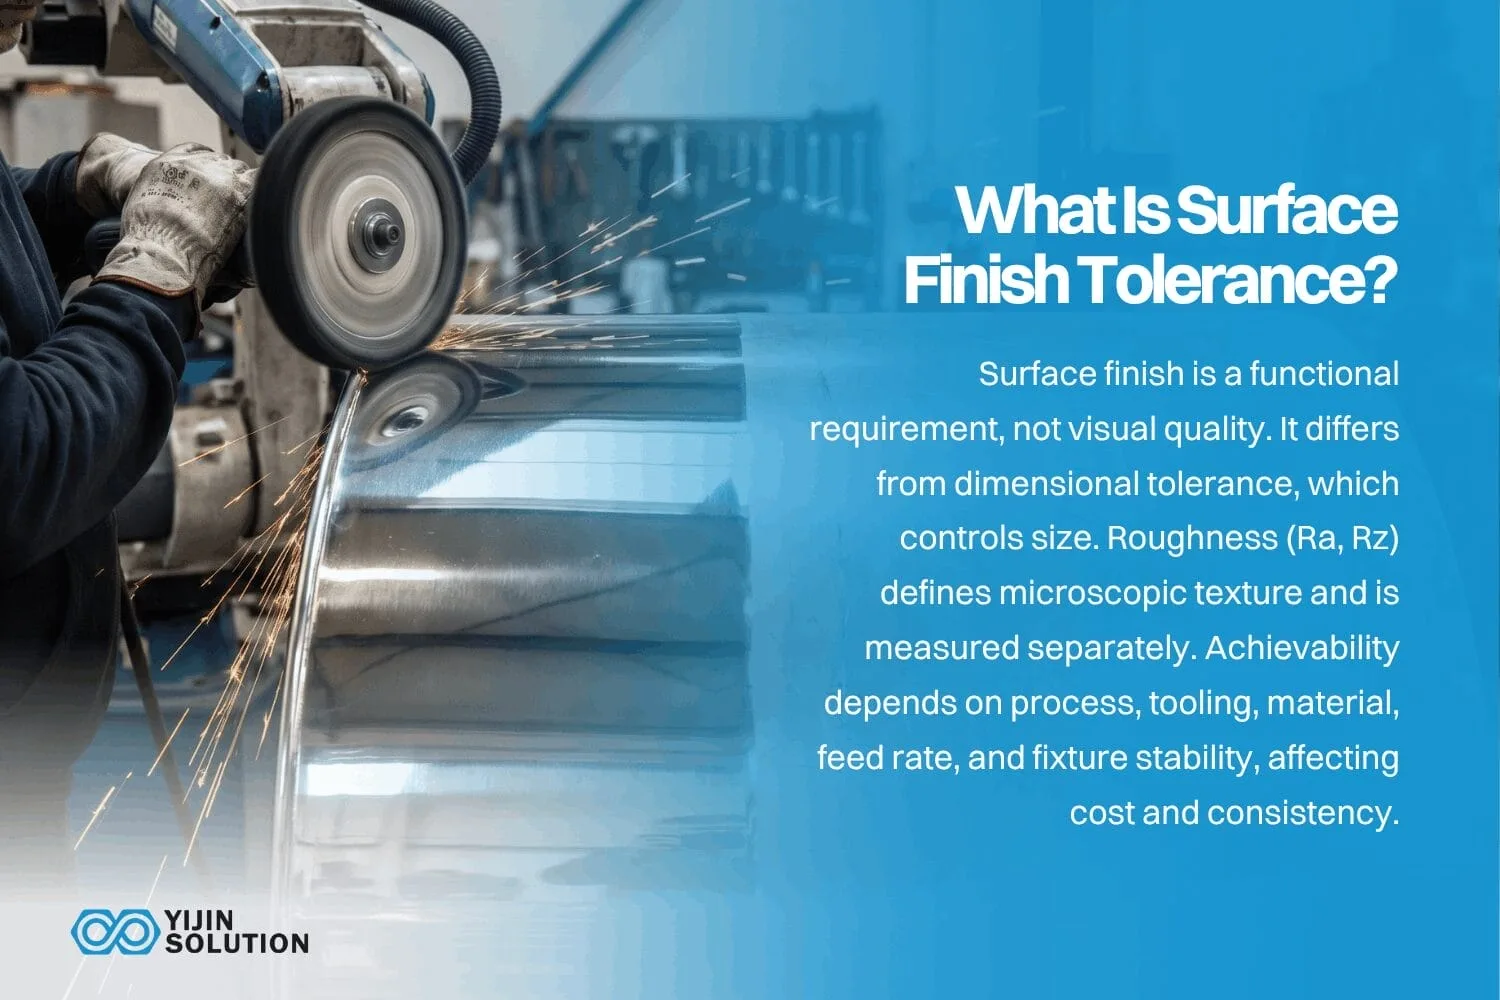
Die Oberflächengüte-Toleranz ist der zulässige Bereich der Oberflächenrauheit an einem gefertigten Merkmal, üblicherweise als Zielwert Ra oder Rz in der technischen Zeichnung angegeben. Sie ist eine Entscheidung über die Funktion, nicht über das Aussehen. Eine Oberfläche, die glatt aussieht, kann eine Rauheitsspezifikation dennoch verfehlen, wenn ein Profilometer sie abtastet.
Oberflächengüte-Toleranz und Maßtoleranz sind verwandt, aber unterschiedlich. Die Maßtoleranz steuert die Größe: die Länge, den Durchmesser oder die Position eines Merkmals. Die Oberflächengüte-Toleranz steuert die Textur: die mikroskopischen Spitzen und Täler, die der Fertigungsprozess hinterlässt. Beide beeinflussen die Leistung des Teils, und beide verbrauchen Fertigungszeit und Kosten, wenn sie enger gesetzt werden. Sie werden durch unterschiedliche Parameter auf der Zeichnung gesteuert, mit unterschiedlichen Instrumenten gemessen und sie interagieren auf Weisen, die der Rest dieses Artikels durcharbeitet.
Ra, wie definiert in ASME B46.1 und ISO 21920, ist der arithmetische Mittelwert der Oberflächenhöhenabweichungen über eine Messstrecke. Rz ist die durchschnittliche Rauheitstiefe über fünf Messstrecken. Für die meisten Teile reicht Ra; Rz wird ergänzt, wenn es bei Dichtflächen oder Beschichtungsuntergründen auf den ungünstigsten Fall ankommt.
Die erreichbare Oberflächengüte ist ein Systemergebnis. Sie hängt vom Fertigungsprozess, dem Werkzeugzustand, der Vorschubgeschwindigkeit, den Materialeigenschaften und der Steifigkeit der Vorrichtung ab. Die Zeichnungsangabe setzt das Ziel. Das Fertigungssystem bestimmt, ob dieses Ziel zuverlässig und zu welchen Kosten erreicht werden kann.
Wie wirken sich Oberflächengüte und Maßtoleranz aufeinander aus?
Das Zusammenspiel dieser beiden Spezifikationen ist die Ursache der meisten Zeichnungsprobleme, und genau dieses Zusammenspiel wird in den meisten Artikeln ausgelassen. Oberflächengüte und Maßtoleranz schränken sich gegenseitig ein, was Fertigungsreihenfolge, Prüfkriterien und Stückkosten beeinflusst.
Das Problem mit dem Toleranzbudget
Jedes Veredelungs- oder Beschichtungsverfahren trägt Material auf oder entfernt es. Die dimensionalen Auswirkungen werden auf Zeichnungen häufiger übersehen, als Sie erwarten würden.
Eloxieren Typ II, gemäß MIL-A-8625, fügt eine Oxidschicht von typischerweise 5 bis 25 Mikrometern hinzu. Harteloxieren, Typ III, fügt 25 bis 75 Mikrometer hinzu. Polieren entfernt Material im Mikrometerbereich. Glasperlenstrahlen rundet Kanten ab und entfernt Oberflächenspitzen. Galvanisieren fügt die vollständige Beschichtungsdicke auf das bearbeitete Maß auf.
Der dimensionale Einfluss hängt davon ab, wie jeder Prozess Material aufbaut oder entfernt. Eloxieren wächst teilweise in das Substrat und teilweise nach außen. Eine gängige Arbeitsannahme ist etwa die Hälfte der Beschichtungsdicke in jede Richtung, obwohl die genaue Aufteilung je nach Legierung und Prozessbedingungen variiert. Galvanisieren fügt die volle Beschichtungsdicke auf die bearbeitete Oberfläche hinzu. Die Zahlen summieren sich schnell und verbrauchen das Toleranzbudget, bevor das Teil die Endprüfung erreicht.
Rechenbeispiel: eloxiertes Aluminium Lagerzapfen
Eine Aluminiumwelle mit Flansch und harteloxiertem Lagerzapfen. Die Zeichnung gibt einen fertigen Lagerzapfendurchmesser von 25,000 mm plus oder minus 0,025 mm vor, Ra 0,4 für die Verträglichkeit mit Wellendichtungen, wobei die Oberfläche nach dem Harteloxieren erforderlich ist.
Um Ra 0,4 auf Aluminium zu erreichen, ist in der Regel Schleifen nach dem CNC-Drehen erforderlich. Rundschleifen trägt 0,02 bis 0,06 mm pro Seite ab, sodass das CNC-Drehziel bei etwa 25,06 mm vor dem Schleifen mit 0,03 mm Schleifzugabe pro Seite liegt.
Harteloxieren Typ III am unteren Ende seines Dickenbereichs fügt etwa 25 Mikrometer Gesamtschicht hinzu, wobei etwa die Hälfte nach außen wächst. Der Durchmesser nach dem Schleifen muss vor dem Eloxieren bei etwa 24,976 mm liegen, um am Ende 25,000 mm zu erreichen.
Das dimensionale Budget gliedert sich wie folgt: CNC-Drehen arbeitet mit plus oder minus 0,025 mm, um bei 25,06 mm zu landen; Schleifen arbeitet mit plus oder minus 0,005 mm, um bei 24,976 mm zu landen; und Eloxierungswachstum trägt weitere plus oder minus 0,005 mm Variation pro Seite bei. Die ursprüngliche Zeichnungstoleranz von plus oder minus 0,025 mm wurde verbraucht, bevor das Teil zur Inspektion gelangt, ohne verbleibendes Budget für Werkzeugverschleiß, Einrichtungsfehler oder Messunsicherheit.
Eine Zeichnung, die ein fertig eloxiertes Maß von 25,000 ±0,025 mm an einem harteloxierten geschliffenen Zapfen vorgibt, verlangt einen nahezu perfekten Prozess. Entweder muss die Toleranz entspannt werden, oder die Bearbeitungsfolge muss um engere Zwischenschritte herum neu ausgelegt werden. Beides sind Gespräche, die vor der Angebotserstellung geführt werden müssen, nicht nach der Erstmusterprüfung.
Rechenbeispiel: beschichtete Stahlwelle mit Schleifen
Eine Stahlwelle mit chemischer Vernickelung. Die Zeichnung gibt einen Fertigdurchmesser von 12,000 mm plus oder minus 0,013 mm, Ra 0,4 am Zapfen und 25 Mikrometer chemisches Nickel als Beschichtung nach der Bearbeitung an.
Chemisch Nickel trägt sich additiv in der vollen Beschichtungsdicke auf jeder Seite auf. Bei 25 Mikrometern Beschichtung wächst der Durchmesser um insgesamt 0,05 mm. Um nach der Beschichtung bei 12,000 mm zu landen, muss der geschliffene Durchmesser vor der Beschichtung 11,950 mm betragen.
Schleifen auf Ra 0,4 bei gehärtetem Stahl erreicht typischerweise plus oder minus 0,005 mm, sodass das CNC-Drehziel bei etwa 12,05 bis 12,10 mm liegt, um ausreichend Schleifzugabe zu lassen. CNC-Drehen arbeitet auf plus oder minus 0,025 mm; Schleifen auf plus oder minus 0,005 mm; Beschichten trägt plus oder minus 0,003 mm pro Seite bei, abhängig von der Badkontrolle. Die kumulierte Abweichung nähert sich plus oder minus 0,013 mm, was der Zeichnungstoleranz entspricht. In der gesamten Abfolge ist kein Raum für Fehler.
Dies ist ein anderes Problem als beim eloxierten Beispiel. Beim Eloxieren wächst die Schicht teilweise in das Substrat hinein; beim Galvanisieren wächst sie vollständig nach außen. Das Maßziel vor der Beschichtung muss für beide Verfahren unterschiedlich berechnet werden, und die Zeichnung sollte die beabsichtigte Reihenfolge eindeutig festlegen. Die Leitfaden zu CNC-Bearbeitungstoleranzen erklärt, wie man Zwischentoleranzen über mehrstufige Fertigungsprozesse hinweg betrachtet.
Prüfkonsequenzen, wenn die Zeichnung keine Angaben macht
Wenn eine Zeichnung nicht angibt, ob Toleranzen vor oder nach der Beschichtung gelten, messen Lieferant und Kunde dasselbe Teil nach unterschiedlichen Kriterien. Der Lieferant liefert ein Teil, das das Bearbeitungsmaß erfüllt. Der Kunde misst das beschichtete Maß und stellt fest, dass es außerhalb der Spezifikation liegt. Beide Parteien arbeiten mit derselben Zeichnung und kommen zu unterschiedlichen Ergebnissen.
Die Lösung ist eine Zeile Text in der Zeichnung. Geben Sie ausdrücklich an, dass die Maße nach der Oberflächenbehandlung gelten oder dass sie für das bearbeitete Maß vor der Beschichtung gelten. Bei Merkmalen, bei denen Rz genauso wichtig ist wie Ra, gilt dieselbe Logik: Geben Sie an, ob die Rz-Vorgabe für die bearbeitete Oberfläche, für die Oberfläche nach der Beschichtung oder für beide gilt. ISO 3911 legt Standard-Grenzwellenlängen für die Messung fest; geben Sie die Grenzwellenlänge explizit an, wenn ein anderer Wert erforderlich ist.
Wenn die Toleranz der Oberflächenbeschaffenheit keine Rolle spielt
Nichtfunktionale Oberflächen, innenliegende Taschen und in Baugruppen verborgene Merkmale benötigen selten Oberflächenangaben enger als Ra 3,2. Die Angabe von Ra 0,8 oder feiner auf diesen Oberflächen erhöht die Fertigungszeit ohne funktionalen Nutzen.
Wenn eine Oberfläche nicht dichtet, nicht mit einem anderen Teil gepaart wird, keine Last trägt, kein bewegliches Bauteil berührt und nicht mit dem Endnutzer in Kontakt kommt, belassen Sie sie im Bearbeitungszustand. Benennen Sie dann einzeln nur die Oberflächen, die engere Oberflächengüten benötigen. Der Stückpreis spiegelt diese Disziplin wider.
Oberflächengüte-Toleranz nach Anwendung
Die folgende Tabelle ordnet gängige Teilefunktionen den empfohlenen Ra-Bereichen zu. Sie ist ein Ausgangspunkt, kein allgemeiner Standardwert. Die richtige Oberfläche für eine bestimmte Fläche hängt von der Teilefunktion, den Anforderungen des Dichtungs-, Lager- oder Beschichtungsherstellers und dem jeweiligen Fertigungsverfahren ab.
| Anmeldung | Ra-Bereich (µm) | Warum dieser Bereich | Kostenauswirkung |
|---|---|---|---|
| Allgemeine Bearbeitungsflächen, unkritisch | 3,2 bis 6,3 | Standardmäßig bearbeitete Oberfläche auf den meisten CNC-Maschinen. Keine Nachbearbeitung erforderlich. | Basiskosten. |
| Pass- und Montageflächen | 1,6 bis 3,2 | Erforderlich für eine gleichbleibende Passung und Montage ohne Verklemmen oder übermäßiges Spiel. | Minimaler Zusatzaufwand; erreichbar mit Standard-Schlichtdurchgängen. |
| Dichtflächen, statische Dichtungen | 0,8 bis 1,6 | Die Rauheit beeinflusst Leckagepfade. Kompressible Dichtungen tolerieren das rauere Ende; Metall-auf-Metall-Dichtungen benötigen das feinere Ende. | Geringer Kostenanstieg; in der Regel mit feineren Schnittparametern erreichbar. |
| Lager- und Gleitflächen | 0,2 bis 0,8 | Kontrollierte Textur für Reibung und Verschleißlebensdauer. Zu glatt hungert den Ölfilm aus; zu rau beschleunigt den Verschleiß. | Deutliche Kostensteigerung; in der Regel sind Schleifen oder Honen erforderlich. |
| Dichtflächen an rotierenden Wellen | 0,2 bis 0,8 | Gesteuert für die Kompatibilität mit Wellendichtungen. Der Wert hängt von Dichtungstyp, Wellendrehzahl und Schmierstoff ab. | Deutliche Kostensteigerung; in der Regel ist Schleifen erforderlich. |
| Optische und kosmetische Oberflächen | 0,05 bis 0,4 | Spiegel- oder nahezu spiegelglatte Oberfläche für ästhetische oder optische Funktionen. | Große Kostensteigerung; erfordert in der Regel Läppen oder Polieren. |
| Enge Toleranz, regulatorische oder sicherheitskritische Anforderungen | 0,2 bis 0,8, mit enger Maßtoleranz | Luft- und Raumfahrt, Medizintechnik und Hydraulikanwendungen. Maßhaltigkeit und Oberfläche müssen beide kontrolliert werden. | Starke Kostensteigerung; erfordert eine kontrollierte Prozessabfolge und Zwischenprüfungen. |
Die richtige Spezifikation ergibt sich aus dem Verständnis dafür, was die Oberfläche in der Baugruppe tatsächlich leistet. Das Datenblatt eines Dichtungsherstellers, die Montageanleitung eines Lagerlieferanten oder die Prozessspezifikation eines Beschichtungsanbieters liefert die spezifische Ra-Anforderung für die Anwendung. Sich standardmäßig für den engsten verfügbaren Wert zu entscheiden, ist der schnellste Weg, die Fertigungskosten zu erhöhen, ohne die Bauteilleistung zu verbessern.
Was ist Close-Tolerance-Finishing?
Engtoleranz-Finishing beschreibt einen bestimmten Zustand: Teile, die Toleranzen von plus oder minus 0,02 mm oder enger zusammen mit Oberflächengüten von Ra 0,8 oder feiner erfordern, bei denen das Teil ausfällt, wenn entweder das Maß oder die Oberflächenqualität außerhalb der Spezifikation driftet.
Presssitze, Hydraulikventilgehäuse, Dichtflächen an Pneumatikkomponenten, Oberflächen von Medizinimplantaten und Passflächen in der Luft- und Raumfahrt sind typische Anwendungen. In jedem Fall sind Oberflächengüte und Maßhaltigkeit funktional miteinander verknüpft.
Die Prozessauswirkungen ergeben sich aus dieser Verknüpfung. Engtoleranz-Finishing erfordert normalerweise einen Schruppdurchgang, einen Schlichtdurchgang und einen dedizierten Feinschlichtdurchgang, jeweils mit zunehmend engeren Parametern. Die Vorrichtung muss steif genug sein, um Vibrationen in der Finishing-Phase zu vermeiden, da Rattermarken auf diesem Niveau die Oberfläche außerhalb der Spezifikation bringen. In-Prozess-Messung und Tastkopfzyklen zwischen den Operationen sind Standardpraxis. Hochpräzise CNC-Bearbeitung Dienstleistungen sind auf diese Abfolge abgestimmt.
Das Fertigen mit engen Toleranzen kostet mehr, weil es mehr Durchgänge, langsamere Vorschübe, schärfere Werkzeuge und zusätzliche Prüfschritte erfordert. Die Kosten sind gerechtfertigt, wenn die Anwendung es verlangt. Eine DFM-Analyse ist der richtige Ort, um über spezifizierte Merkmale zu erkennen. Eine Hydraulikbohrung an einem Bauteil kann tatsächlich Ra 0,4 mit plus oder minus 0,02 mm benötigen. Die sechs Durchgangslöcher am selben Bauteil mit Sicherheit nicht.
So geben Sie die Toleranz der Oberflächenbehandlung in einer Zeichnung an
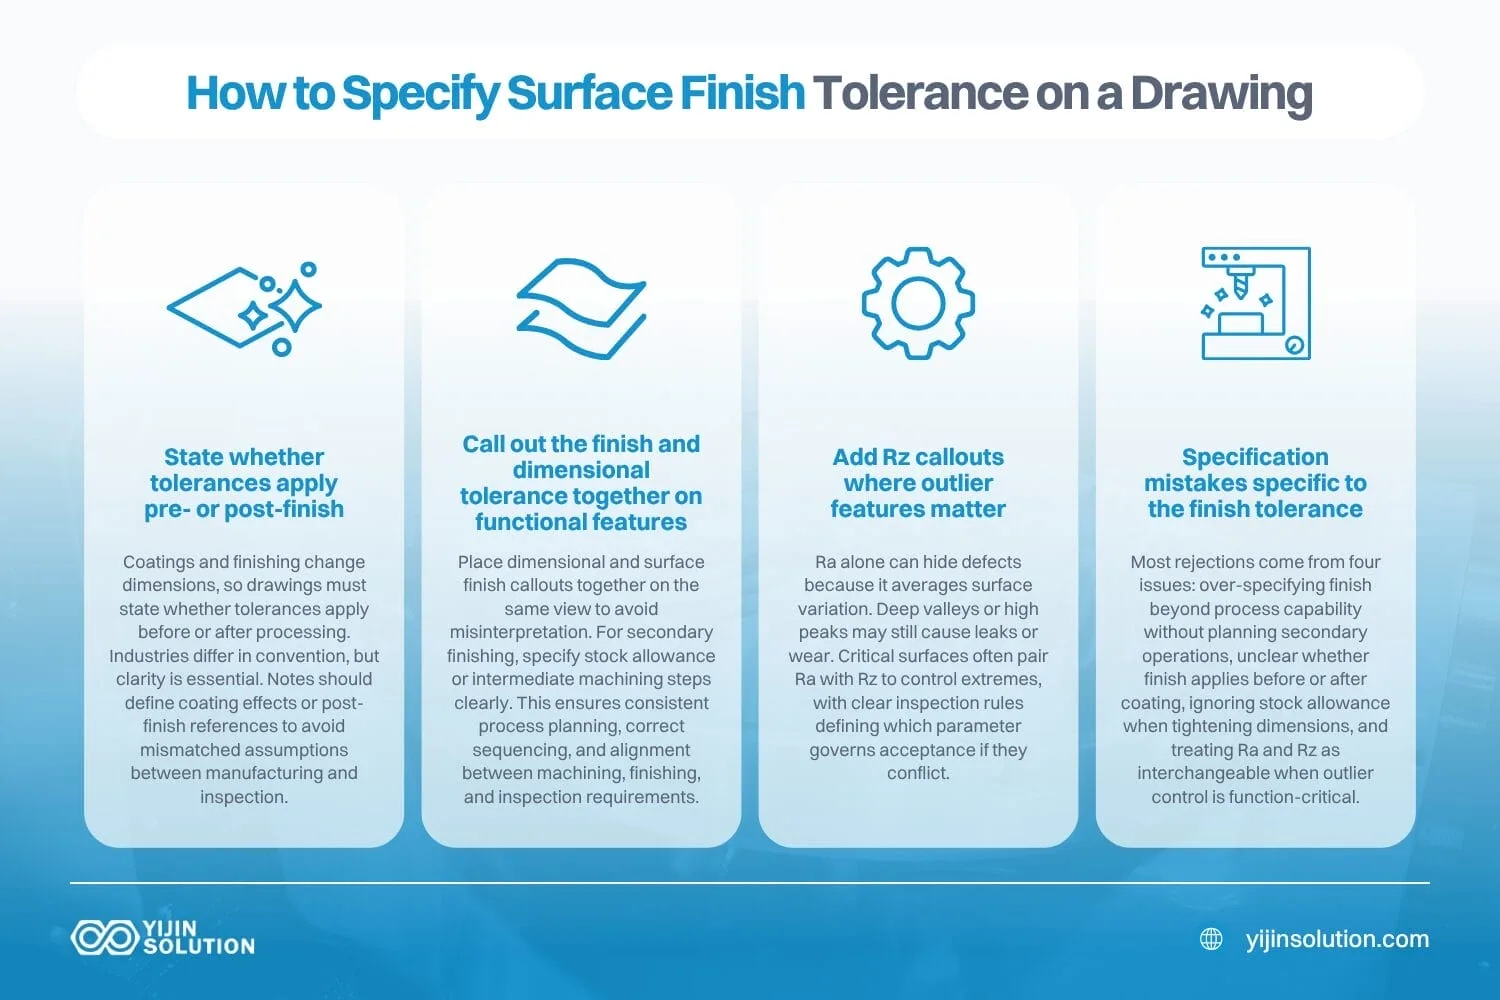
Die wichtigsten Entscheidungen für die Oberflächentoleranz betreffen das Zusammenspiel mit Maßangaben. Der folgende Abschnitt behandelt die vier Entscheidungen speziell zur Oberflächentoleranz.
Geben Sie an, ob die Toleranzen vor oder nach der Oberflächenbehandlung gelten
Beschichtungen verändern die Maße. Nachbearbeitungsschritte tragen Material ab oder auf. Eine Zeichnung, die nicht angibt, für welchen Zustand die Maßtoleranzen gelten, erzeugt die Unklarheit aus dem obigen Prüfbeispiel.
Luft- und Raumfahrt- sowie Medizintechnik-Zeichnungen geben in der Regel alle Toleranzen nach der Oberflächenbehandlung an, da das fertige Teil das ist, was fliegt oder implantiert wird. Industrie- und Hydraulikzeichnungen geben oft Bearbeitungstoleranzen und Voroberflächen an und nennen die Schichtdicken separat. Beide Konventionen funktionieren. Die Zeichnung sollte angeben, welche gilt.
Für beschichtete Teile gibt eine allgemeine Angabe wie “Alle Maße gelten nach dem Eloxieren” oder “Maße gelten für bearbeitete Flächen; die Beschichtungsdicke beträgt 15 bis 25 µm” dem Lieferanten ein klares Ziel. Ohne eine solche Angabe wird das Teil unter einer Annahme kalkuliert und unter einer anderen geprüft.
Geben Sie bei funktionalen Merkmalen die Oberfläche und die Maßtoleranz gemeinsam an
Bei einem Merkmal, bei dem sowohl Maß als auch Oberfläche wichtig sind, gehören beide Angaben in dieselbe Ansicht. Das Ra-Symbol neben dem Durchmessermaß hilft dem Programmierer bei der Reihenfolgeplanung und dem Prüfer, beides in einem Durchgang zu verifizieren.
Für Merkmale, die sekundäre Nachbearbeitungsoperationen erfordern, geben Sie die Aufmaßzugabe auf der Zeichnung an. Eine Bohrung, die nach dem Ausdrehen noch gehont werden muss, sollte die Honzugabe vermerken, entweder als direkte Angabe wie “Bohrung CNC auf 12,450 mm; honen auf 12,500 mm plus oder minus 0,005 mm” oder als Prozessnotiz. Ohne diese Angabe rät der Bearbeitungslieferant, und die Schätzung stimmt möglicherweise nicht mit den Prüfkriterien überein.
Ra mittelt alles. Eine Oberfläche, die Ra erfüllt, kann dennoch ein einzelnes tiefes Tal aufweisen, das einen Leckagepfad bildet, oder eine einzelne hohe Spitze, die ein Gegenstück verschleißt. Wo die Funktion von der Kontrolle von Ausreißern abhängt, reicht Ra allein nicht aus.
Dichtflächen, Lagersitze und Beschichtungsuntergründe sind typische Fälle. Eine übliche Paarung ist Ra 1,6 mit Rz 8 Mikrometern auf einer statischen Dichtfläche. Der Ra-Wert steuert den Durchschnitt, der Rz-Wert erfasst das ungünstigste Merkmal. Geben Sie beide an und legen Sie fest, welcher bei der Prüfung maßgeblich ist, wenn die Oberfläche den einen Wert nicht erfüllt, den anderen aber schon.
Spezifikationsfehler speziell zur Oberflächentoleranz
Vier Fehler verursachen die meisten Ausschusssteile in diesem Bereich:
- Eine engere Oberflächengüte spezifizieren, als das gewählte Verfahren in einem Durchgang liefern kann, ohne einen zweiten Arbeitsgang in der Zeichnung vorzusehen
- Ra auf einer Oberfläche anzugeben, die beschichtet wird, ohne zu sagen, ob die Spezifikation vor oder nach der Beschichtung gilt
- Wer die Maßtoleranzen enger setzt, ohne das Aufmaß für die Nachbearbeitung zu berücksichtigen, für den erfordert der enge Ra-Wert
- Ra und Rz als austauschbar zu behandeln und Rz aus Zeichnungen zu streichen, obwohl die Kontrolle von Ausreißern tatsächlich die Funktion bestimmt
Prozessreihenfolge und das Toleranzbudget
Jeder nachgelagerte Prozess verbraucht Toleranzbudget in den vorgelagerten Schritten, entweder durch Materialabtrag oder durch Materialauftrag. Die folgende Tabelle zeigt die Maßfolgen der einzelnen gängigen Verfahren, damit vorgelagerte Operationen entsprechend geplant werden können.
| Prozess | Typisches Ra (µm) | Auswirkung auf die Maßhaltigkeit | Auswirkung auf das Toleranzbudget |
|---|---|---|---|
| CNC-Fräsen, wie gefräst | 0,8 bis 6,3 | Keine über den Schnitt hinaus | Vollständiges Toleranzbudget nachgelagert verfügbar |
| CNC-Drehen, wie gedreht | 0,4 bis 3,2 | Keine über den Schnitt hinaus | Vollständiges Toleranzbudget nachgelagert verfügbar |
| Flachschleifen | 0,1 bis 1,6 | Abnahme von 0,05 bis 0,2 mm pro Durchgang | Vorgelagerte Arbeitsgänge hinterlassen Schleifzugabe, wodurch sich das Budget um die Zugabe reduziert |
| Außenrundschleifen | 0,1 bis 0,8 | Trägt 0,02 bis 0,10 mm pro Seite ab | Vorgeschliffener Durchmesser über dem Zielmaß um das Aufmaß |
| Honbohren | 0,1 bis 0,8 | Trägt 0,005 bis 0,015 mm pro Seite ab | Vorgelagerte Bohrung mit Untermaß, um Honaufmaß zu lassen |
| Läppen | 0,012 bis 0,2 | Trägt 0,001 bis 0,005 mm pro Seite ab | Enge Kontrolle in vorgelagerten Prozessen erforderlich; minimaler Materialabtrag |
| Polieren | 0,012 bis 0,4 | Trägt vernachlässigbar wenig Material ab; verrundet die Kanten | Kein Aufmaß vorgelagert erforderlich; mit Kantenverrundung ist zu rechnen |
| Eloxieren Typ II | Übernimmt Ra des Grundmaterials | Wächst um 2,5 bis 12,5 µm pro Seite | Durchmesser vor dem Eloxieren unter dem Zielmaß durch Wachstum |
| Eloxieren Typ III (hart) | Übernimmt das Ra des Grundwerkstoffs; kann leicht aufrauen | Schichtaufbau von 12,5 bis 37,5 µm pro Seite | Durchmesser vor dem Eloxieren deutlich unter Zielwert festgelegt |
| Chemische Vernickelung | Übernimmt Ra des Grundmaterials | Wächst um die volle Beschichtungsdicke pro Seite | Durchmesser vor dem Beschichten um die volle Beschichtungsdicke reduziert |
| Pulverbeschichtung | Glättet feine Strukturen | Erzeugt eine Schichtdicke von 40 bis 100 µm | Vermeiden Sie eng tolerierte Merkmale ohne Nachbearbeitung |
| Feinbearbeitung durch Funkenerosion | 0,4 bis 6,3 | Hinterlässt eine 5 bis 30 µm dicke Neuhärtungsschicht | Die Neubearbeitungsschicht berücksichtigen, wenn die nachgelagerte Oberflächenbearbeitung eng toleriert ist |
Das Muster ist eindeutig: Jede Nachbearbeitung verbraucht Toleranzbudget in den vorgelagerten Schritten, entweder durch Materialabtrag oder durch Materialauftrag. Die Zeichnung sollte die Reihenfolge und die Verteilung des Budgets nennen und nicht der Interpretation überlassen.
Zusammenarbeit mit einem Fertigungspartner bei Entscheidungen zu Oberfläche und Toleranz
Entscheidungen zur Oberflächengüte, die bereits in der Zeichnungsphase getroffen werden, verhindern Nacharbeit und Ausschuss in den nachfolgenden Schritten. Wenn Oberflächen- und Maßvorgaben zusammenspielen, wie bei beschichteten, geschliffenen oder galvanisierten Flächen, ist das Erkennen der Abweichung vor der Fertigung der wirtschaftlichste Zeitpunkt zum Handeln.
Yijin Solution prüft Oberflächenangaben zusammen mit Maßtoleranzen während der DFM-Analyse und kennzeichnet Spezifikationen, die Kosten verursachen, ohne Funktion hinzuzufügen. Wir bearbeiten Toleranzen bis zu ±0,01 mm mit Oberflächengüten bis Ra 0,4 über Aluminium, Edelstahl, Titan und technische Kunststoffe.
Laden Sie Ihre CAD-Datei hoch, und unsere Ingenieure senden Ihnen eine kostenlose DFM-Analyse und ein Angebot innerhalb von 24 Stunden.
FAQs zur Oberflächentoleranz
Welchen Ra-Wert benötige ich für eine Dichtfläche?
Der erforderliche Ra hängt vom Dichtungstyp ab. Komprimierbare Dichtungen wie Gummi-O-Ringe tolerieren typischerweise Ra 1,6 bis 3,2 Mikrometer. Metalldichtungen und Metall-auf-Metall-Dichtungen benötigen normalerweise Ra 0,4 bis 1,6 für zuverlässige Abdichtung. Rotationswellendichtungen spezifizieren oft Ra 0,2 bis 0,8 auf der Wellenoberfläche, wobei die genaue Anforderung vom Dichtungstyp, der Wellendrehzahl und dem Schmierstoff abhängt. Überprüfen Sie die Spezifikation des Dichtungsherstellers, bevor Sie sich auf die Zeichnung festlegen.
Sollte ich die Oberflächenbeschaffenheit vor oder nach der Beschichtung festlegen?
Legen Sie die Oberflächenbeschaffenheit bereits bei der Zerspanung fest und geben Sie in der Zeichnung ausdrücklich an, welche Maße vor oder nach der Beschichtung gelten. Beschichtungen wie Eloxieren, Galvanisieren oder Pulverbeschichten verändern die Oberflächenstruktur und tragen Materialstärke auf. Wenn die Toleranzen der Zeichnung für das fertig beschichtete Maß gelten, vermerken Sie dies eindeutig. Gelten sie für das Maß vor der Beschichtung, vermerken Sie auch das.
Wie beeinflusst die Oberflächenbeschaffenheit die Teilekosten?
Jeder feinere Schritt in Ra erfordert typischerweise langsamere Vorschübe, zusätzliche Durchgänge oder eine dedizierte Sekundäroperation wie Schleifen, Honen oder Polieren. Die Kosten summieren sich, wenn die engere Oberfläche die vorgelagerten Operationen in ein engeres Toleranzfenster zwingt, um Aufmaß für den Sekundärschritt zu lassen. Geben Sie die Oberfläche an, die das Bauteil tatsächlich benötigt, nicht die engste verfügbare Zahl.
Wann verbraucht ein Oberflächenbearbeitungsschritt meine Maßtoleranz?
Ein Nachbearbeitungsschritt verbraucht Maßtoleranz, sobald er Material am Feature abträgt oder aufträgt. Schleifen trägt 0,02 bis 0,10 mm pro Seite ab; Honen trägt 0,005 bis 0,015 mm pro Seite ab; Eloxieren lässt das Maß um 2,5 bis 37,5 Mikrometer pro Seite wachsen, je nach Verfahren; Galvanisieren lässt das Maß um die volle Schichtdicke pro Seite wachsen. Der vorgelagerte Schritt muss in einem engeren Fenster als das Zeichnungsnennmaß liegen und das richtige Aufmaß oder Wachstumszugabe für den nachfolgenden Prozess lassen.
Kann ich denselben Ra-Wert für ein gesamtes Bauteil vorgeben?
Dies treibt die Fertigungskosten fast immer in die Höhe, ohne funktionalen Nutzen. Spezifizieren Sie Ra 0,8 auf den Dichtflächen und Ra 3,2 auf dem Gehäusekörper, den Montagelöchern und den Rückseiten. Verwenden Sie einen allgemeinen Hinweis wie “Sofern nicht anders angegeben, alle Oberflächen Ra 3,2 max” und geben Sie nur die spezifischen Oberflächen an, die einen engeren Ra-Wert erfordern. Der Zerspanungslieferant passt die Parameter je Merkmal an; Sie zahlen nur für Präzision Oberflächenbehandlung dort, wo das Bauteil sie tatsächlich benötigt.
Zurück zum Anfang: Oberflächengüte-Toleranz: Was Ingenieure falsch machen und wie Sie es richtig spezifizieren