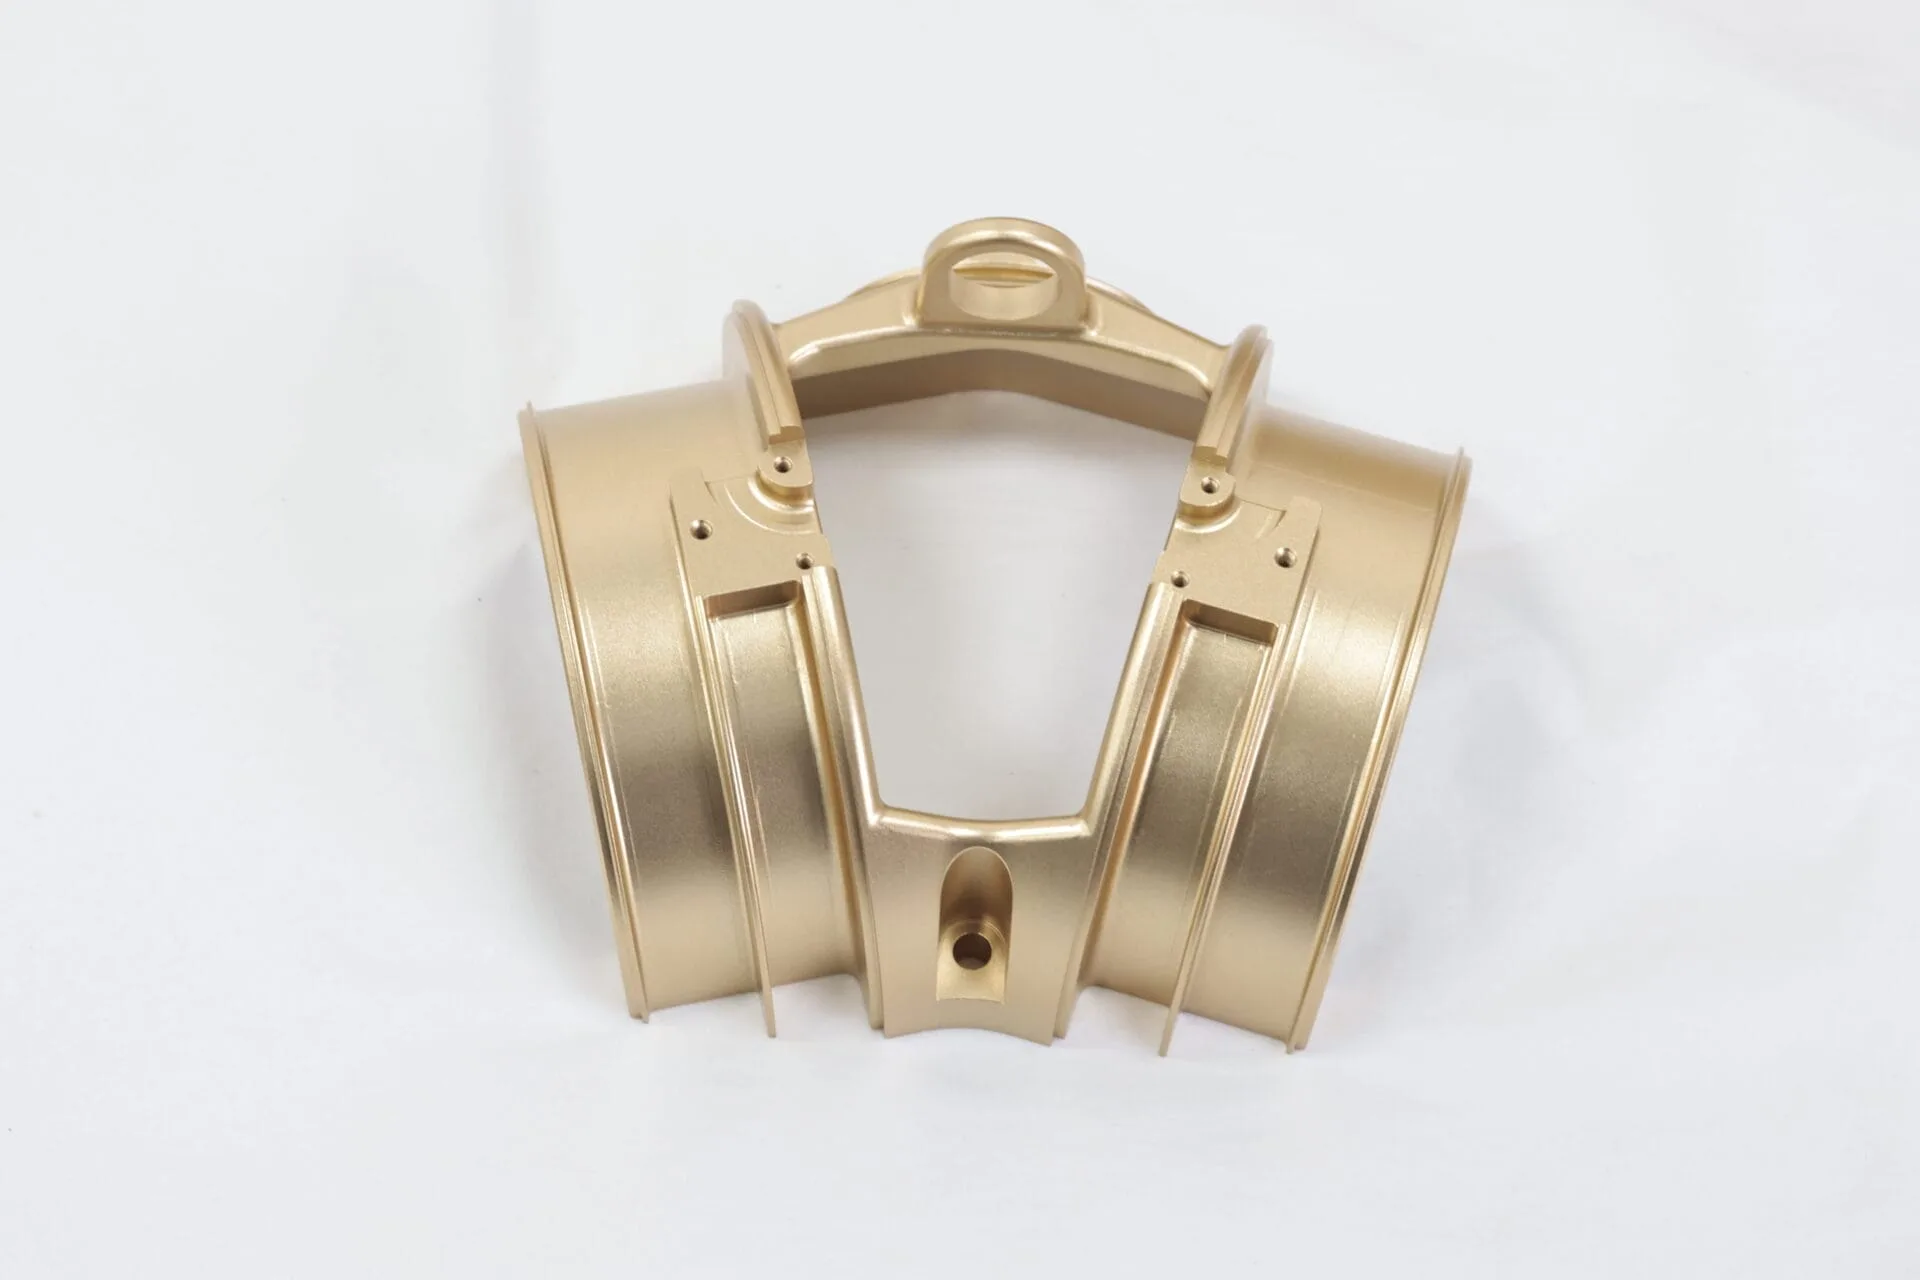

Von 72 % bis 99,5 % Haftfestigkeit der Beschichtung: Präzisions-CNC-Bearbeitung von 14C28N-Skate-Komponenten für Bont
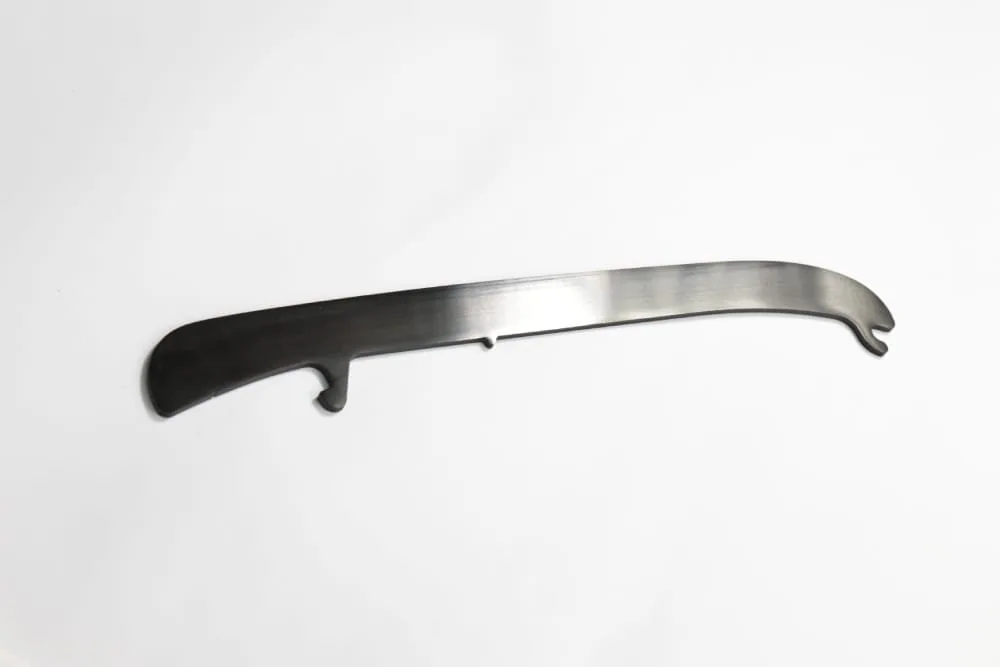
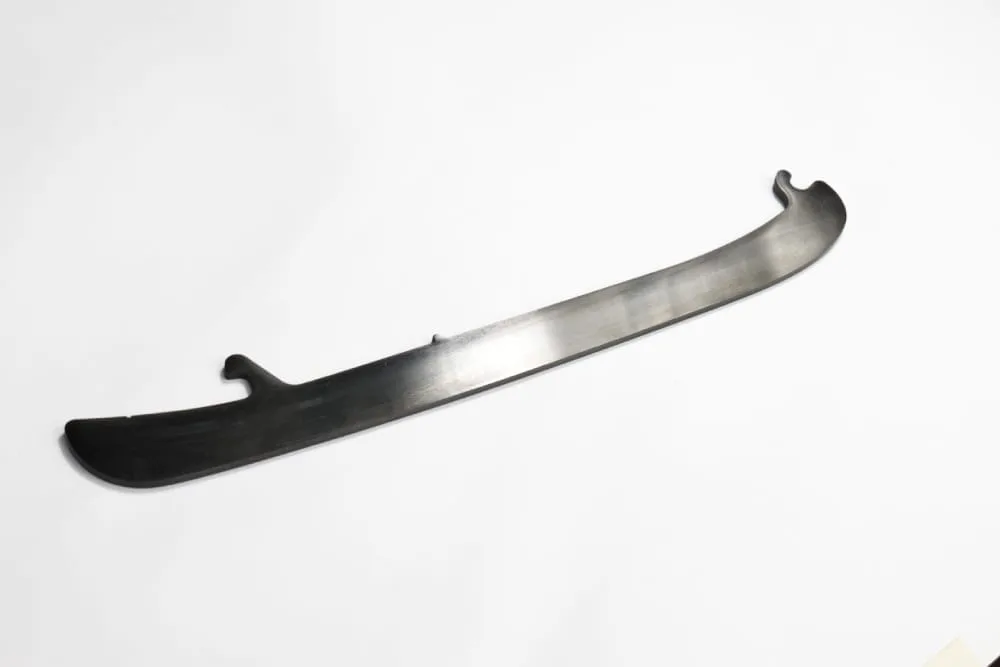
Im Hochleistungs-Eisschnelllauf sind die Kufe und ihre Befestigungskomponenten kritische Strukturteile. Sie steuern die Kontaktgeometrie zwischen Schlittschuh und Eis und tragen den Lastpfad zwischen Schuh, Kufe und Athlet. Auf diesem Niveau geht es bei der Bearbeitungsgenauigkeit nicht nur um den Teilesitz. Sie wirkt sich direkt auf die Gleiteffizienz, die Kantenstabilität, das Kurvenverhalten und die Leistung der Oberflächenbeschichtung über eine ganze Saison aus.
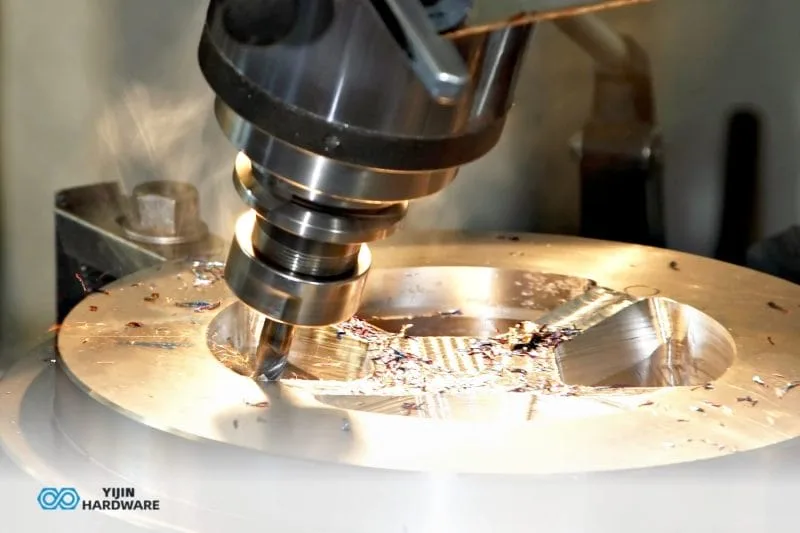
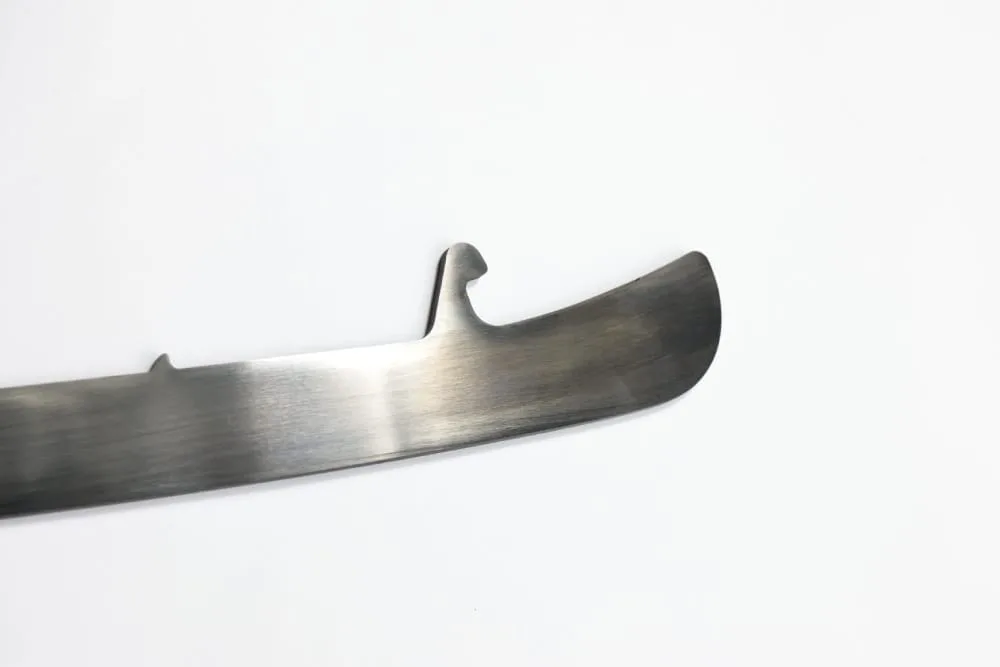
Für diese Bauteile verwendet Bont martensitischen Edelstahl 14C28N, gehärtet auf HRC 58–60, mit einer DLC-Beschichtung (Diamond-Like Carbon) als Abschluss. Diese Kombination ist anspruchsvoll in der Fertigung. Das Material ist hart und abrasiv beim Zerspanen, und die DLC-Beschichtung funktioniert nur, wenn das darunterliegende Substrat gleichmäßig und glatt ist. Eine kleine Abweichung in der Oberflächenbeschaffenheit kann dazu führen, dass die Beschichtung im Einsatz abblättert.
Diese Fallstudie erklärt, wie Yijin Solution eine integrierte Lösung aus CNC-Bearbeitung und Beschichtungsvorbehandlung für die 14C28N-Skate-Komponenten von Bont entwickelte. Durch Schnittwegoptimierung, kundenspezifische Vorrichtungen, Tieftemperaturbearbeitung und einen Vorbehandlungsprozess auf Spiegel-Niveau wurde das Projekt von einer Beschichtungshaftung von 72 % und einer Nacharbeitsquote von 23 % auf eine stabile Serienfertigung mit 99,5 % Haftung und einem um 30 % verkürzten Produktionszyklus gebracht.
Projektübersicht
| Artikel | Einzelheiten |
|---|---|
| Industrie | Sportartikel / Eissportausrüstung |
| Anmeldung | 14C28N martensitischer Edelstahl für Skate-Komponenten |
| Material | 14C28N Edelstahl, Härte HRC 58–60 |
| Prozess | 5-Achs-CNC-Fräsen, kundenspezifische Vorrichtungen, Niedrigtemperatur-Zerspanung, DLC-Beschichtungsvorbehandlung, vollständige Prüfung |
| Wesentliche Toleranz | Kritische Maße innerhalb ±0,01 mm; Oberflächengüte Ra ≤0,03 µm vor der Beschichtung |
| Ergebnis | DLC-Haftungsquote von 72 % auf 99,5 % verbessert; Fertigungszyklus um 30 % reduziert |
Hintergrund: Ein hartes Material mit einem Beschichtungsproblem
Bont ist ein führender Hersteller von Speed- und Rennskates, gegründet 1975 in Sydney, Australien. Das Unternehmen ist bekannt für seine wegweisende Schuh- und Klingentechnologie im Eisschnelllauf und Rollschnelllauf, und seine Ausrüstung wird von Spitzensportlern im professionellen Wettkampf weltweit eingesetzt.
Für seine 14C28N-Skateboard-Komponenten hatte Bont drei zentrale Anforderungen an die Zerspanung. Die Teile mussten eine Maßtoleranz von ±0,01 mm einhalten, um einen gleichmäßigen Kontakt zwischen Kufe und Eis zu gewährleisten. Sie mussten eine Oberflächenbeschaffenheit von Ra ≤0,05 μm vor der DLC-Beschichtung aufweisen. Und der Prozess musste ein effizientes Schneiden eines hochharten Materials mit HRC 58–60 ermöglichen.
Vor der Zusammenarbeit mit Yijin Solution hatte Bont einen konventionellen CNC-Bearbeitungsansatz verwendet. Die Verschleißfestigkeit von 14C28N machte dies schwer kontrollierbar, und die Bestehensquote der Haftung nach der Oberflächenbehandlung erreichte nur 72 %. Das blieb unter dem Zuverlässigkeitsstandard, der für wettbewerbsfähige Ausrüstung erforderlich ist.
Die wichtigsten Probleme
- Hohe Materialhärte verursachte Maßabweichungen. Bei HRC 58–60 neigte konventionelle Bearbeitung zu Abweichungen. Die Quote der Teile, die ±0,01 mm überschritten, erreichte 18 %, was den Sitz zwischen Klinge und Eisfläche beeinträchtigte.
- Schneller Werkzeugverschleiß unterbrach die Serie. Der Werkzeugverschleiß war etwa dreimal so hoch wie bei gewöhnlichem Stahl, wobei die Werkzeuge etwa alle acht Stunden ersetzt werden mussten. Dies verursachte etwa 12 % Produktionsausfall und verlängerte den Gesamtzyklus.
- Instabile Oberfläche verringerte die Haftung der Beschichtung. Die Oberflächenrauheit schwankte zwischen Ra 0,06 und 0,1 µm. Dadurch lag die Bestehensquote des DLC-Haftungstests bei nur 72 %, und die Nacharbeitsquote erreichte 23 %.
Andere Lieferanten versuchten, diese Probleme durch Anpassung der Schnittparameter und Umstellung auf importierte Werkzeuge zu lösen. Ohne einen speziell für 14C28N entwickelten Prozess konnten sie Präzision, Effizienz und Beschichtungsvorbehandlung nicht gemeinsam lösen. Die Bearbeitungskosten pro Stück bei Bont lagen dadurch etwa 15 % über dem Branchendurchschnitt.
Warum Bont sich für Yijin Solution entschieden hat
Bont sah erstmals 14C28N bei Yijin Solution Präzisionsbearbeitung und DLC-Vorbehandlungsdemonstration auf einer Industriemesse, und prüften anschließend Umsetzungsfälle auf der Unternehmenswebsite, bevor sie Gespräche aufnahmen.
Drei Faktoren prägten die Entscheidung:
- Nachgewiesene Leistungsfähigkeit mit gehärtetem martensitischen Edelstahl. Yijin Solution verfügt über Prozessqualifikationen für martensitischen Edelstahl bei HRC 50 und höher, mit Toleranzkontrolle bis ±0,01 mm.
- Integrierte Zerspanung und Vorbehandlung für die Beschichtung. Ein einziger Lieferant übernahm sowohl die Bearbeitung als auch die DLC-Vorbehandlung, mit direkter Anbindung an Bonts Beschichtungsprozess und ohne Zwischenhandling-Verluste.
- Reaktionsschneller technischer Support. Yijin Solution verpflichtete sich zu einer technischen Reaktionszeit von 48 Stunden und einer vollständigen Prozessverfolgung, um die Serviceverzögerungen zu beheben, die Bont zuvor erlebt hatte.
Fertigungsansatz von Yijin Solution
Die Hochpräzisionsbearbeitung eines Bauteils aus gehärtetem Edelstahl darf sich nicht allein auf die Maschinenleistung verlassen. Sie hängt vom gesamten Prozess ab: Schnittstrategie, Vorrichtung, thermische Kontrolle, Oberflächenvorbereitung und Prüfung. Für dieses Projekt hat Yijin Solution einen kompletten Workflow rund um das Verhalten von 14C28N aufgebaut.
1. Schnittwegoptimierung für hochhartes Material
Eine speziell entwickelte Schnittwegstrategie passte Vorschubgeschwindigkeit und Schnitttiefe an das Härteprofil von 14C28N an. Der Vorschub wurde im Bereich von 500–800 mm/min und die Spindeldrehzahl im Bereich von 8.000–12.000 U/min geregelt, mit Echtzeitanpassung an Schwankungen der Materialhärte. Dies reduzierte die Bearbeitungsspannung und die dadurch verursachte Maßabweichung und senkte die Werkzeugverlustrate um etwa 60 %.
2. Ausstattung und Werkzeuge
Die Bearbeitung erfolgte auf einem 5-Achs-Bearbeitungszentrum (DMG DMU 50) mit superhart beschichteten Hartmetallwerkzeugen. Das 5-Achs-Setup ermöglichte die Fertigung komplexer gekrümmter Flächen und kleiner Merkmale in weniger Aufspannungen, was den kumulierten Spannfehler reduzierte. Alle Geometrien wurden vor dem Schnitt in CAD/CAM (SolidWorks und Mastercam) modelliert und simuliert.
3. Individuelle Vorrichtungen und Temperaturkontrolle
Zur Beherrschung der Aufspannverformung nutzte eine Vorrichtung aus einer Titanlegierung eine Dreipunktauflage, um den Aufspannfehler auf 0,0005 mm zu begrenzen. Ein Kühlschmierstoffsystem, das bei etwa -5 °C umgewälzt wurde, begrenzte die Wärmeausdehnung, die harte Werkstoffe bei der Bearbeitung verzieht.
4. Zusammenarbeit bei der fertigungsgerechten Konstruktion
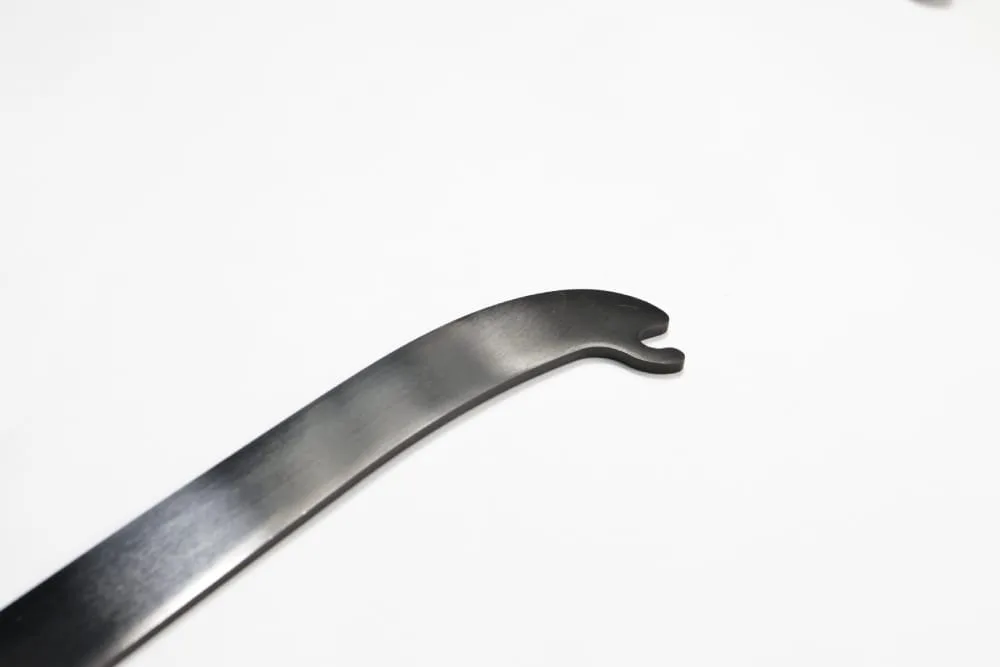
In Zusammenarbeit mit den Ingenieuren von Bont ersetzte das Team eine ursprüngliche rechtwinklige Kante durch einen Radiusübergang von R0,1 mm. Dies behielt die Festigkeit des Teils bei, reduzierte die Bearbeitungsschwierigkeit und verbesserte die Fertigbarkeit.
5. Spiegelglatte Vorbehandlung für DLC-Beschichtung
Ein dedizierter Vorbehandlungsprozess stabilisierte die Oberflächenbeschaffenheit bei Ra ≤ 0,03 μm, deutlich innerhalb von Bonts Vorbehandlungsanforderung von Ra ≤ 0,05 μm. Ein glattes, gleichmäßiges Substrat ist der Haupttreiber der DLC-Haftung, und dieser Schritt adressierte direkt das Problem der Beschichtungsablösung.
6. Qualitätskontrolle auf drei Ebenen
Die Prüfung erfolgte in drei Stufen. Das Erstmuster wurde auf einem Zeiss-Koordinatenmessgerät mit einer Toleranz von ±0,001 mm verifiziert. Während der Serienfertigung wurden die Maße alle 20 Teile mit einem Laserinterferometer geprüft. Die endgültige Oberflächenrauheit wurde mit einem Weißlichtinterferometer bestätigt, um Ra ≤0,03 μm sicherzustellen. Yijin Solution arbeitet nach ISO 9001:2015, und die Verarbeitung entspricht den EU-REACH-Anforderungen. Jedes Teil ist auf seine Maschinenparameter und seinen Bediener zurückverfolgbar.
Projektergebnisse
1. Produktionseffizienz verbessert
Der Produktionszyklus wurde um etwa 30 % reduziert. Die Lieferung einzelner Chargen sank von 15 Tagen auf 10,5 Tage. Die Werkzeugverlustrate fiel um etwa 60 %, was die jährlichen Werkzeugkosten um rund 280.000 RMB senkte. Eine engere Prozessintegration reduzierte zudem den Verlust bei der Rohmaterialhandhabung von 5 % auf 1,8 %.
2. Qualität stabilisiert
Die Maßtoleranz wird bei ±0,01 mm gehalten, eine Verbesserung um rund 80 % gegenüber dem vorherigen Wert. Die Oberflächengüte blieb im Bereich Ra 0,03–0,04 μm. Die Bestehensquote bei der Haftung der DLC-Beschichtung stieg von 72 % auf 99,5 %, und die Nacharbeitsquote sank von 23 % auf 1,2 %, womit das Problem der abblätternden Beschichtung behoben wurde.
3. Wirtschaftliche Auswirkungen
Bont meldete einen Marktanteilszuwachs von 12 % für die Skate-Serie, die auf diesen Bauteilen basiert. Das Athletenfeedback zur Fahrstabilität verbesserte sich, und die Marke verzeichnete eine höhere jährliche Wiederkaufrate. (Siehe den Hinweis unten zur Belegbarkeit von Ergebnisaussagen vor der Veröffentlichung.)
Kundenfeedback
“Bevor wir mit Yijin Solution zusammenarbeiteten, waren wir durch die Bearbeitungsgenauigkeit von 14C28N und die Stabilität der DLC-Beschichtung eingeschränkt, was direkt beeinflusst, wie sich der Schlittschuh auf dem Eis anfühlt. Ihre Lösung verkürzte unseren Produktionszyklus um fast ein Drittel und stabilisierte die Zubehörtoleranz bei ±0,01 mm, und das Abblättern der Beschichtung ist jetzt effektiv beseitigt. Die Reduzierung des Gleitwiderstands verbesserte auch die Drehreaktion, was unsere Athleten sofort bemerkten.”
— Technischer Leiter, Bont
Schlussfolgerung
Dieses Projekt zeigt den Wert eines Prozesses, der speziell für schwierige Werkstoffe entwickelt wurde. Von der Präzisionsherausforderung des martensitischen Edelstahls 14C28N bis zur Stabilität der DLC-Beschichtung kombinierte Yijin Solution Schnittwegoptimierung, kundenspezifische Vorrichtungen, Temperaturkontrolle und eine Vorbehandlung auf Spiegel-Niveau, um ein Problem zu lösen, das sich durch reine Parameteranpassung nicht lösen ließ. Das Ergebnis war ein messbarer Gewinn bei Effizienz und Qualität sowie ein wiederholbarer Fertigungsweg statt eines einmaligen Prototyps.
Für Sportartikel, Medizintechnik, Luft- und Raumfahrt und andere Anwendungen, die enge Toleranzen bei gehärteten Werkstoffen und eine zuverlässige Oberflächenbehandlung erfordern, muss die Teilequalität über jede Charge hinweg stabil bleiben.
Wenn Sie mit hochharten Werkstoffen, engen Toleranzen oder anspruchsvoller Oberflächenbehandlung arbeiten, unsere Leistungen entdecken und individuelle Lösung anfragen. Unser Team meldet sich innerhalb von 24 Stunden mit einem gezielten Angebot.
Zurück zum Anfang: 14C28N CNC-Bearbeitung: Von 72 % auf 99,5 % DLC-Haftung