
Bei einem Medizinprodukt leistet die Oberfläche ebenso viel für die Qualifizierung wie die Abmessungen. Wenn die Oberfläche stimmt, begleitet sie das Teil bis zur klinischen Anwendung.
Die Oberfläche ist das, worauf der Körper tatsächlich trifft. Der richtige Ra-Wert bei einem artikulierenden Implantat hält Abriebpartikel in Schach. Richtiges Elektropolieren verleiht einem Edelstahlinstrument eine Oberfläche, die die Sterilisation vollständig erreichen kann. Passivierung entfernt das freie Eisen von einem Titanimplantat, damit es in der biologischen Umgebung standhält.
Jede wird durch das Gerät und seine klinische Funktion bestimmt, nicht durch die Art und Weise, wie das Teil hergestellt wurde. Die Aufgabe besteht darin, die Oberfläche an das anzupassen, was das Teil im Patienten leisten muss.
Dieser Leitfaden behandelt die gängigen Endbearbeitungsverfahren, die Normen, die sie regeln, und einen praktischen Rahmen für die Zuordnung der richtigen Oberfläche zum richtigen Gerät.
Was ist Medizinprodukte-Endbearbeitung?
Die Endbearbeitung von Medizinprodukten liegt zwischen der Primärfertigung und der Endverpackung. Sie bestimmt, ob ein Teil seine regulatorischen und funktionalen Ziele erreicht. In der regulierten Gerätefertigung ist das Verfehlen eines der beiden kein wiederherstellbarer Zustand.
Die Oberflächenanforderungen variieren stark zwischen den Geräteklassen. Ein Hüftimplantat-Femurkopf benötigt einen Ra-Wert unter 0,02 Mikrometern, um die Entstehung von Abriebpartikeln über Jahre der Artikulation zu minimieren. Ein wiederverwendbares chirurgisches Instrument benötigt einen Ra-Wert unter 0,8 Mikrometern für eine zuverlässige Reinigung und Sterilisation zwischen den Eingriffen. Ein Diagnosegerätegehäuse benötigt möglicherweise nur kosmetische Konsistenz und Chemikalienbeständigkeit gegenüber Reinigungsmitteln. Die Gerätefunktion bestimmt die Spezifikation, und die Spezifikation bestimmt die Prozessauswahl.
Häufige Oberflächenendbearbeitungsverfahren für Medizinische Geräte
Die folgende Tabelle hat zwei Teile. Die oberen Zeilen beschreiben die hergestellte Oberfläche, die jedes gäng.
| Prozess | Auswirkung auf die Rauheit | Beste medizinische Anwendungen | Wesentliche Einschränkung | Typische Materialien |
|---|---|---|---|---|
| Wie gefräst bzw. CNC-Fräsen/CNC-Drehen | Ra 0,8 bis 3,2 µm | Unkritische Flächen, innere Gehäuseflächen | Zu rau für Implantat- oder fluidberührende Oberflächen | Zerspanbare medizinische Metalle und Kunststoffe |
| Gusszustand oder Druckguss | Ra 1,0 bis 6,3 µm | Diagnosegehäuse, Instrumentenkörper und Implantatrohlinge | Trennlinien und Oberflächenporosität erfordern Nacharbeit | Aluminiumlegierungen, Kobalt-Chrom, Edelstähle |
| Wie gespritzt oder Spritzguss | Ra 0,05 bis 1,6 µm | Körper für Einweginstrumente, Teile für die Fluidhandhabung | Angussreste und Bindenaht; Oberfläche bestimmt durch das Werkzeug | Polymere in Medizintechnik-Qualität |
| Wie geformt, wie in Metallblech | Ra 0,5 bis 3,0 µm | Diagnosegehäuse, OP-Tabletts, Halter | Biegespuren, Ziehspuren vom Walzmaterial | Edelstahl 304, Edelstahl 316 |
| Wie gefertigt, wie geliefert additive manufacturing | Ra 6 bis 30 µm | Patientenspezifische Implantate, poröse Strukturen | Fast immer Nachbearbeitung erforderlich | Ti-6Al-4V, Edelstahl 316L, PEEK |
| Mechanisches Polieren und Läppen | Unter Ra 0,1 µm erreichbar | Artikulierende Implantatoberflächen, Femurköpfe | Arbeitsintensiv; schwer zugängliche innere Merkmale | Cobalt-Chrom, Ti-6Al-4V, Edelstahl 316L |
| Elektropolieren | Reduziert Ra um etwa 50 % | Chirurgische Instrumente, Edelstahl-Implantate | Erfordert leitfähiges Material; geometrieempfindliche Abdeckung | Edelstahl 316L, Nitinol |
| Passivierung | Keine Änderung von Ra; verbessert die Korrosionsbeständigkeit | Alle medizinischen Teile aus Edelstahl und Titan | Kein Rauheitsprozess; entfernt Oberflächenverunreinigungen | Edelstähle, Titanlegierungen |
| Kugelstrahlen | Ra 1,0 bis 4,0 µm | Nicht reflektierende Instrumentenoberflächen; Vorbereitung vor der Beschichtung | Strahlmittel können sich in weicheren Legierungen einbetten, wenn nicht kontrolliert | Titan, Edelstähle |
| Gleitschleifen und Vibrationsgleitschleifen | Ra 0,2 bis 1,0 µm | Chargenentgratung für Kleinteile: Schrauben, Stents | Begrenzte Kontrolle über eng tolerierte Merkmale | Alle Metalle; nur Kleinteile |
| Eloxieren | Keine Änderung von Ra; fügt 5 bis 25 µm Oxidschicht hinzu | Titanimplantate, Aluminiumgehäuse | Aluminium erfordert Typ II oder III; Titan verwendet eine andere Chemie | Titan, Aluminium 6061 |
| PVD- und CVD-Beschichtungen | Keine Änderung von Ra; fügt 1 bis 5 µm Beschichtung hinzu | Verschleißfeste Instrumentenoberflächen, Schneiden Führungen | Höhere Kosten; erfordert sauberes, validiertes Substrat | Werkzeugstähle, Titan, Kobalt-Chrom |
Mechanisches Polieren und Läppen
Progressives Schleifpolieren arbeitet mit Körnungssequenzen, beginnend mit grobem Schleifen und übergehend zu feinem Läppen. Bei Kobalt-Chrom- und Titan-Femurköpfen erreicht dieser Prozess Spiegelglanz unter Ra 0,05 Mikrometer. Jede Körnungsstufe entfernt das von der vorherigen hinterlassene Kratzmuster, und das Überspringen einer Stufe zeigt sich sofort bei der Inspektion.
Die praktische Einschränkung.
Elektropolieren
Elektropolieren ist ein elektrochemisches Materialabtragsverfahren. Es glättet mikroskopische Spitzen, entfernt eingebettete Partikel und erzeugt eine passive, chromreiche Oxidschicht auf Edelstahloberflächen. Es halbiert typischerweise den Ra-Wert gegenüber dem Zustand nach der Bearbeitung. Für chirurgische Instrumente aus Edelstahl ist das Elektropolieren nach ASTM F86 Standardverfahren zur Oberflächenvorbereitung.
Die Abdeckung hängt von der Elektrodenplatzierung und der Bauteilgeometrie ab. Vertiefte Bereiche und innere Hohlräume erhalten eine geringere Stromdichte und werden daher weniger aggressiv poliert als exponierte Oberflächen. Über die Rauheitsreduzierung hinaus entfernt das Elektropolieren die mikroskopischen Spalten, in denen sich Biofilm bilden kann, was für jedes Gerät von Bedeutung ist, das mit Gewebe oder Flüssigkeit in Kontakt kommt.
Passivierung
Passivierung ist eine chemische Behandlung mit Salpetersäure oder Zitronensäure, um freies Eisen und Oberflächenverunreinigungen von Edelstahl und Titan zu entfernen. Sie bildet den schützenden Chromoxidfilm, der die Korrosionsbeständigkeit in biologischen Umgebungen unterstützt. Sie verändert die Oberflächenrauheit nicht.
ASTM F86 verlangt die Passivierung als Teil der Oberflächenvorbereitungssequenz für metallische chirurgische Implantate. Die Passivierung ist typischerweise der letzte Schritt nach der Bearbeitung und dem Elektropolieren. Die Passivierung mit Zitronensäure wird zunehmend als weniger gefährliche Alternative zu Salpetersäure eingesetzt, und beide Verfahren erfüllen die Norm, wenn sie ordnungsgemäß validiert sind.
Glasperlenstrahlen und Kugelstrahlen
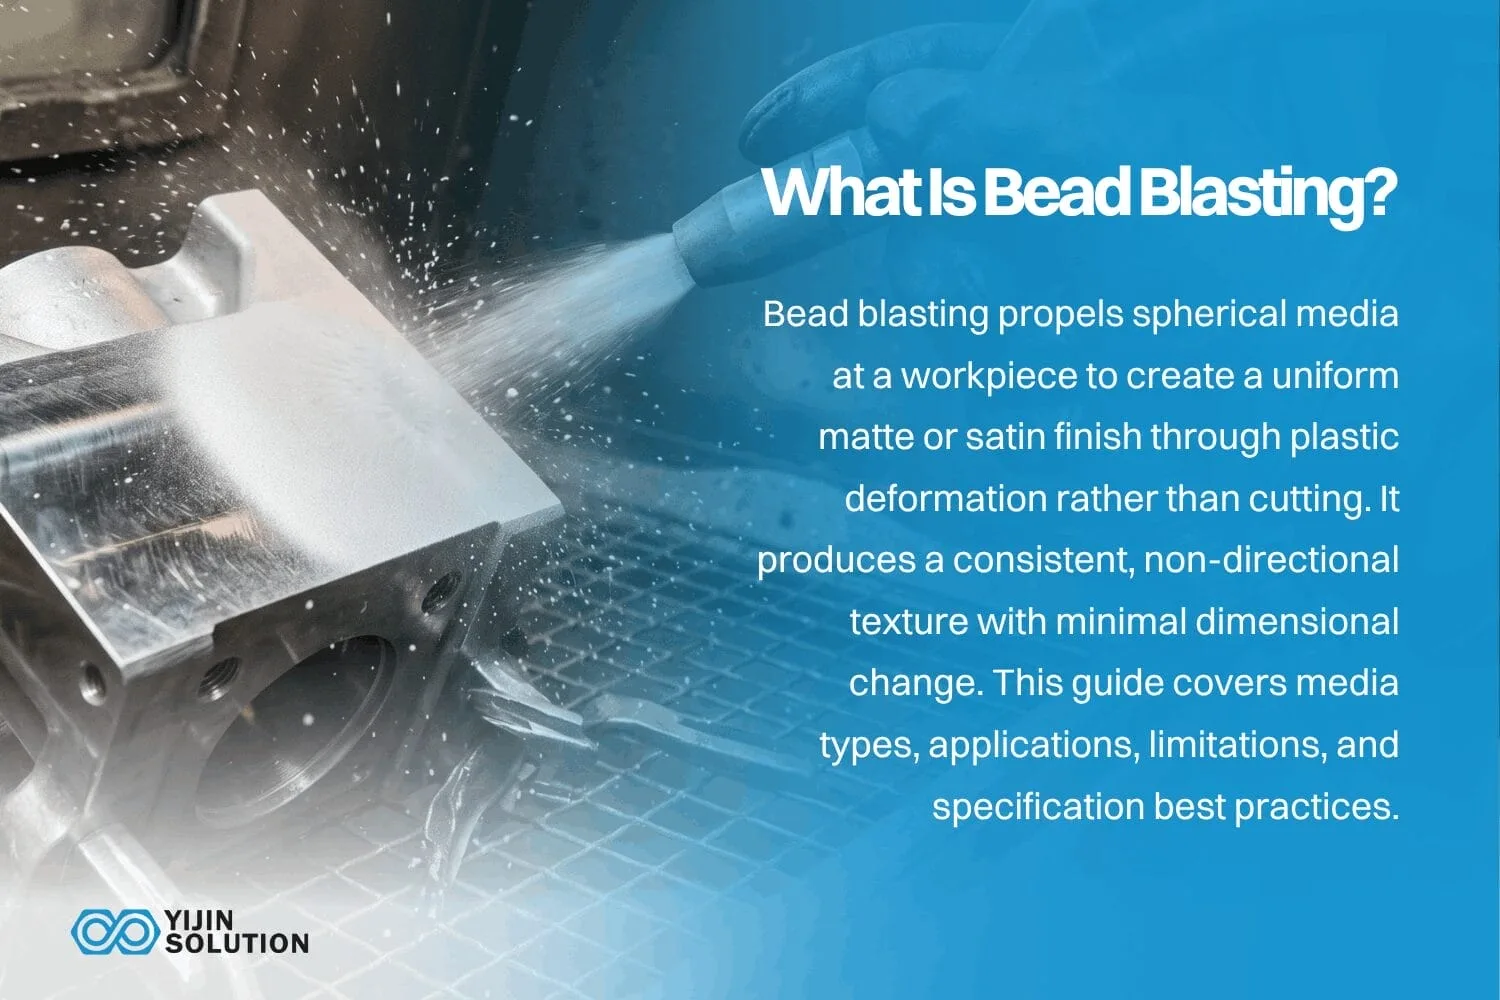
Kugelstrahlen erzeugen gleichmäßige matte Oberflächen. Kugelstrahlen führt zu Druckeigenspannungen, die die Ermüdungslebensdauer verbessern. Glasperlenstrahlen ist bei chirurgischen Instrumenten üblich, die unter OP-Beleuchtung nicht reflektieren sollen. Die matte Oberfläche verbessert außerdem den Halt bei Instrumenten mit Handgriff.
Aluminiumoxid-Strahlmittel können sich in weicheren Legierungen wie kommerziell reinem Titan einbetten. Glasperlen-Strahlmittel werden für medizinische Teile aus Titan und Edelstahl bevorzugt. Der Mitteltyp, der Strahldruck und die Einwirkzeit sind alle Teil des validierten Prozesses gemäß Device Master Record. Eine Änderung eines dieser Parameter erfordert eine Revalidierung.
Massenfinishing: Trommel-, Vibrations- und Zentrifugalverfahren
Dies sind Chargenprozesse zum Entgraten, Kantenbrechen und Glätten von Oberflächen. Sie eignen sich für kleine medizinische Komponenten wie Knochenschrauben, Zahnimplantate und Stentgerüste. Zentrifugal-Scheibenfinishing arbeitet bei gleichwertigen Ergebnissen schneller als herkömmliche Vibrationssysteme. Für hohe Stückzahlen kleiner Teile ist Massenfinishing in der Regel die kosteneffektivste verfügbare Entgratungsmethode.
Teile berühren sich während der Bearbeitung gegenseitig und das Medium, sodass empfindliche oder dünnwandige Komponenten verformt werden können. Drag-Finishing und Systeme mit Einzelaufnahmen handhaben empfindliche Teile, indem sie jedes Stück isolieren. Wenn ein Teil Merkmale mit engeren Toleranzen aufweist, als der Prozess erhalten kann, ist vorrichtungsbasiertes Finishing oder eine andere Methode der sicherere Weg.
Beschichtungen: Anodisieren, PVD und biofunktional
Anodisieren erzeugt eine kontrollierte Oxidschicht auf Titan und Aluminium. Es verbessert die Korrosionsbeständigkeit und ermöglicht Farbcodierung zur Identifikation chirurgischer Instrumente. Auf Titanimplantaten erzeugt das Anodisieren die goldenen, blauen oder violetten Oberflächenfarben, die Chirurgen dabei helfen, Implantatgrößen intraoperativ zu unterscheiden. PVD-Beschichtungen wie TiN und DLC erhöhen die Verschleißfestigkeit von Oberflächen wiederverwendbarer Instrumente und Schneidführungen.
Biofunktionale Beschichtungen umfassen hydrophile Beschichtungen, die die Reibung für Katheter und Führungsdrähte verringern, sowie antimikrobielle Beschichtungen auf Silber- oder Chlorhexidinbasis für infektionsanfällige Anwendungen. Beide erfordern validierte Applikationsprozesse gemäß FDA 21 CFR Part 820. Diese Beschichtungen werden typischerweise von spezialisierten Beschichtungsdienstleistern aufgebracht und nicht vom Fertigungslieferanten der Teile.
Normen und Spezifikationen für die Oberflächenbeschaffenheit von Medizinprodukten
Drei Kategorien von Normen regeln die Oberflächenbearbeitung von Medizinprodukten: Messparameter, die definieren, wie die Rauheit quantifiziert wird, materialspezifische Normen, die Anforderungen an die Oberflächenvorbereitung festlegen, und Qualitätssystemvorschriften, die eine dokumentierte Prozesskontrolle erfordern.
Rauheitsparameter: Ra, Rz und Sa
Ra ist die arithmetische mittlere Abweichung des Oberflächenprofils, der Parameter, der am häufigsten auf Zeichnungen von Medizinprodukten angegeben wird. Rz misst die maximale Spitzen-zu-Tal-Höhe über eine Messstrecke und ist dadurch empfindlicher gegenüber isolierten Rauheitsspitzen, die Ra herausmittelt. Sa ist das 3D-Flächenäquivalent von Ra und wird über eine Oberfläche statt entlang einer einzelnen Messspur gemessen. ISO 4287 definiert die 2D-Parameter, ISO 25178 definiert die 3D-Flächenparameter, und ISO 1302 standardisiert die Zeichnungssymbole für die Oberflächentexturangabe.
- Ra allein: ausreichend für die meisten allgemeinen Spezifikationen, bei denen weder eine einzelne Spitze noch ein einzelnes Tal die Funktion beeinträchtigen würde
- Rz zusammen mit Ra: wenn eine einzelne hervorstehende Rauheitsspitze Verschleiß verursachen würde – Dichtflächen, Gelenkflächen
- Sa: Relevant für komplexe Implantatgeometrien, wenn eine einzelne 2D-Messlinie Merkmale nicht erfasst, die die Leistung beeinflussen
ASTM F86 und ASTM F136
ASTM F86 regelt die Oberflächenvorbereitung und Kennzeichnung metallischer chirurgischer Implantate. Es umfasst Reinigung, Passivierung, Elektropolieren und die Entfernung von Verunreinigungen bei Implantatwerkstoffen auf Eisen-, Kobalt-, Titan- und Tantalbasis. ASTM F136 deckt die Ti-6Al-4V-ELI-Legierung für Anwendungen in chirurgischen Implantaten ab und definiert chemische Zusammensetzung, mechanische Eigenschaften und metallurgische Anforderungen. Es legt keine spezifischen Ra-Werte fest; dieses Ziel stammt aus der Konstruktionsakte des Geräteherstellers.
Diese Normen setzen die Mindestanforderung. Der Gerätehersteller definiert und begründet spezifische Ra-Ziele auf Grundlage des vorgesehenen Verwendungszwecks, der Risikoanalyse und der Biokompatibilitätstests im Rahmen seines Design-Control-Prozesses. Ein Lieferant, der die Einhaltung von ASTM F86 angibt, bestätigt, dass die Oberflächenvorbereitungsmethode geeignet ist; das Rauheitsziel selbst stammt aus der Gerätekonstruktionsakte.
FDA 21 CFR Part 820 und ISO 13485
FDA 21 CFR Teil 820 verlangen dokumentierte Spezifikationen für die Oberflächenbeschaffenheit und deren Verifizierung als Teil der Designkontrollen. Veredelungsprozesse wie Passivierung und Elektropolieren müssen in der Regel formal validiert werden, da ihre Ergebnisse bei fertigen Teilen durch zerstörungsfreie Prüfung nur schwer vollständig verifiziert werden können. Der Standardansatz besteht darin, die Prozessparameter zu validieren und dann das Ergebnis statistisch zu verifizieren.
ISO 13485 legt international gleichwertige Anforderungen an das Qualitätsmanagement für die Herstellung von Medizinprodukten fest. Lieferanten ohne ISO-13485-Zertifizierung können in der Regel nicht die Dokumentationsrückverfolgbarkeit bereitstellen, die regulierte Medizinprodukte erfordern: Materialzertifikate, Prozessaufzeichnungen, Prüfdaten und Chargenrückverfolgbarkeit laufen alle durch das Qualitätssystem. Bei der Bewertung eines Teileherstellers für medizinische Arbeiten ist die ISO-13485-Zertifizierung eine Grundvoraussetzung.
Wie Sie den richtigen Veredelungsprozess für Ihr Medizinprodukt auswählen
Die Auswahl des Endbearbeitungsprozesses beginnt mit vier Fragen: Welche Aufgabe muss diese Oberfläche im klinischen Einsatz erfüllen, aus welchem Material besteht sie, welche geometrischen Einschränkungen begrenzen die Optionen, und was lässt das Budget bei Produktionsvolumen zu? Die Kosten sollten der letzte Filter sein, nicht der erste.
Die Endbearbeitung auf die Funktion des Geräts abstimmen
- Artikulierende Implantatoberflächen benötigen den niedrigsten erreichbaren Ra, typischerweise unter 0,02 Mikrometern auf Femurköpfen, um die Entstehung von Abriebpartikeln über die Nutzungsdauer des Implantats zu minimieren.
- Knochenkontaktierende Fixierungsoberflächen werden mit kontrollierter Rauheit im Ra-Bereich von 1 bis 6 Mikrometern spezifiziert, um die Osseointegration zu unterstützen. Werden diese Oberflächen zu glatt poliert, verringert dies das Einwachsen von Knochen.
- Komponenten von Fluidwegen benötigen glatte, spaltfreie Oberflächen, um Thrombosen und Biofilmbildung zu begrenzen.
- Wiederverwendbare chirurgische Instrumente werden unter einem Ra-Wert von 0,8 Mikrometern elektropoliert, um eine zuverlässige Reinigung zwischen den Anwendungen zu gewährleisten. Nicht reflektierende Ausführungen werden nach dem Elektropolieren zusätzlich mit Glasperlen gestrahlt.
Bauteilgeometrie und DFM-Einschränkungen berücksichtigen
Geometrische Einschränkungen sind der Faktor, der in der Spezifikationsphase am häufigsten übersehen wird. Innenbohrungen, tiefe Taschen und dünnwandige Strukturen schränken ein, welche Endbearbeitungsverfahren praktikabel sind. Die Elektropolierabdeckung hängt vom Elektrodenzugang ab. Mechanisches Polieren kann innenliegende Kanäle nicht erreichen. Massenendbearbeitung kann dünne Wände verformen.
Die Machbarkeit der Endbearbeitung sollte während der DFM-Überprüfung geprüft werden, bevor die Endbearbeitung spezifiziert wird. Eine endbearbeitungsinkompatible Geometrie in dieser Phase zu erkennen, kostet nichts. Sie erst bei der Erstmusterprüfung zu erkennen, kostet den gesamten ersten Durchlauf.
Ein gut optimierter Primärprozess reduziert zudem die erforderliche sekundäre Endbearbeitung. CNC-Bearbeitung mit scharfem Werkzeug und kontrollierten Werkzeugbahnen erzeugt eine bessere Ausgangsbasis nach der Bearbeitung. Ein kontrollierter Spritzgießzyklus auf einem gut polierten Werkzeug ergibt eine nahezu endbearbeitungsfertige Oberfläche. Je näher der Ausgangspunkt am Ziel-Ra liegt, desto niedriger sind die Endbearbeitungskosten und die Durchlaufzeit.
Das Grundmaterial berücksichtigen
Die Materialwahl schränkt die Oberflächenbearbeitungsoptionen ein, bevor Geometrie oder Kosten ins Spiel kommen:
- Edelstahl 316L: reagiert gut auf mechanisches Polieren und Elektropolieren; die vielseitigste medizinische Legierung für die Oberflächenbearbeitung
- Titan Grad 5: schwieriger zu polieren, neigt zum Fressen; erfordert spezialisierte Abläufe mit niedrigeren Geschwindigkeiten und anderen Schleifmitteln
- Kobalt-Chrom: erreicht ultrafeine Oberflächen unter Ra 0,01 µm; weit verbreitet für Gelenkflächen
- Aluminium 6061: typischerweise eloxiert zum Korrosionsschutz; Eloxieren Typ II oder III deckt die meisten Gehäuseanwendungen der Klasse I und II ab
Kosten und Chargengröße berücksichtigen
Kosten und Skalierbarkeit variieren erheblich je nach Verfahren:
- Manuelles Polieren: höchste Kosten pro Teil; schwierig zu skalieren
- Elektropolieren und Passivieren: Batch-Prozesse, die effizient skalieren
- Massenfinish: niedrigste Kosten für hohe Stückzahlen kleiner Teile
- PVD-Beschichtungen: hohe Rüstkosten, niedrige Kosten pro Teil, sobald die Kammer beladen ist
Für Prototypenmengen ist manuelles oder Kleinserien-Finish akzeptabel und oft die einzige Option. Für Produktionsmengen ist die Validierung eines wiederholbaren Batch-Prozesses vor der Übertragung der zuverlässigere Weg. Die Validierungskosten sind eine einmalige Investition; die Einsparungen pro Teil summieren sich über jede Produktionscharge.
Oberflächenanforderungen nach Medizinprodukttyp
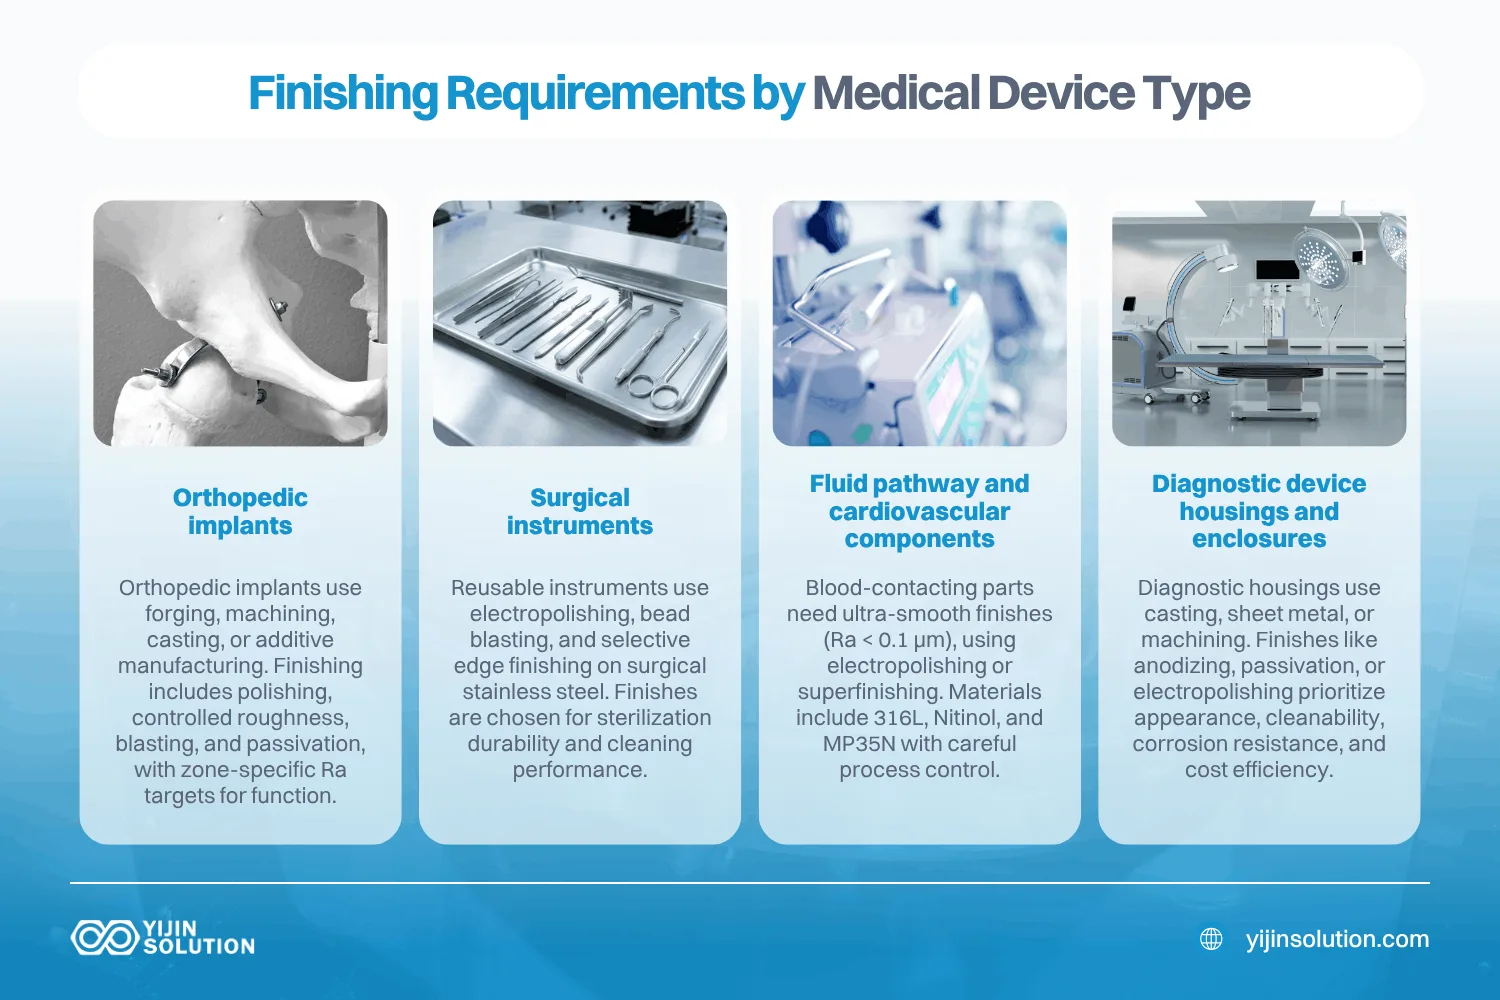
Die vier unten aufgeführten Gerätekategorien repräsentieren die meisten medizinischen Komponenten, die eine Oberflächenbearbeitung erfordern. Jede folgt derselben Struktur: typische Teile, typische Oberflächenspezifikation und typisches Material. Verwenden Sie diese als Ausgangspunkte für Ihre eigene Spezifikation, nicht als feste Vorgaben.
Orthopädische Implantate
Orthopädische Implantate werden je nach Geometrie und Material über verschiedene Fertigungswege hergestellt. Geschmiedete oder spanend bearbeitete Rohlinge sind für Hüftschäfte und Knochenplatten üblich. Feinguss eignet sich für komplexe Schaftgeometrien. Additive Fertigung wird zunehmend für patientenspezifische Implantate und poröse Gitterstrukturen eingesetzt. Alle Wege führen zu denselben Entscheidungen bei der Endbearbeitung: Spiegelpolieren für artikulierende Oberflächen, kontrollierte Rauheit für Fixierungsoberflächen und Passivierung als letzter Schritt.
Häufige Materialien sind Ti-6Al-4V ELI und Kobalt-Chrom. Femurköpfe werden auf unter Ra 0,02 Mikrometer spiegelpoliert. Schäfte und Platten können eine kontrollierte Rauheit oder Plasmaspritzbeschichtung für die Knochenfixierung aufweisen. Knochenschrauben werden üblicherweise zum Entgraten getrommelt oder vibrationsveredelt und anschließend passiviert.
Orthopädische Endbearbeitungssequenzen umfassen häufig mehrere Prozesse an einem einzelnen Teil. Ein Hüftschaft könnte am Konus poliert, am proximalen porösen Abschnitt gestrahlt und als letzter Schritt passiviert werden. Jede Zone hat ihr eigenes Ra-Ziel, und der Endbearbeitungsplan muss diese berücksichtigen, ohne benachbarte Oberflächen zu beeinträchtigen.
Chirurgische Instrumente
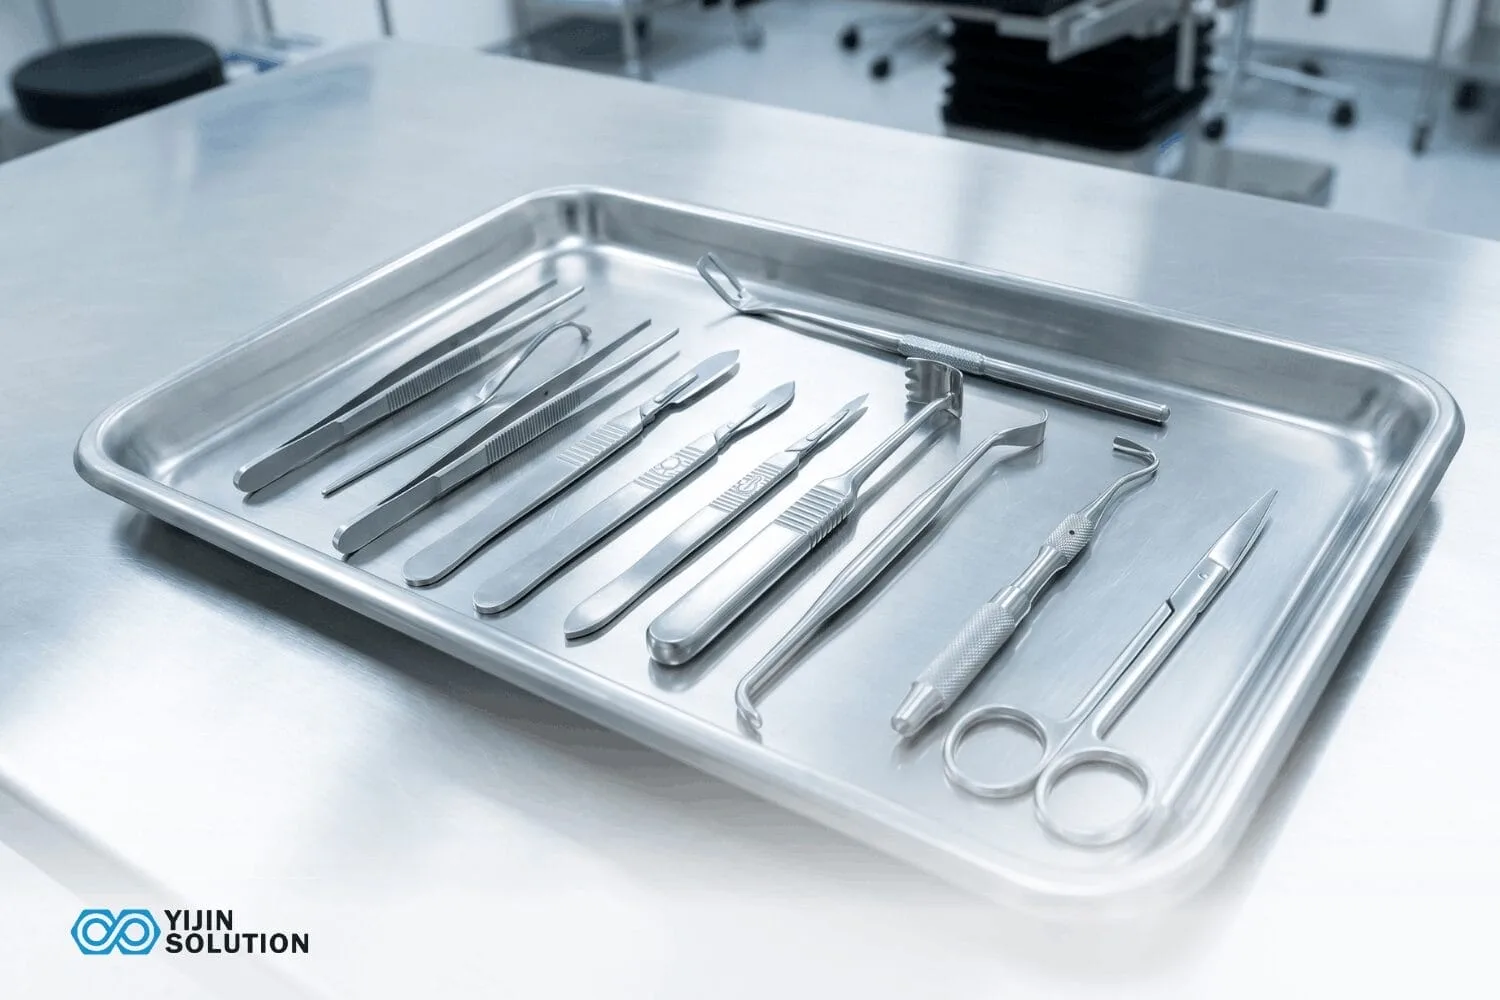
Wiederverwendbare Instrumente werden für eine zuverlässige Reinigung auf unter Ra 0,8 Mikrometer elektropoliert. Nicht reflektierende Oberflächen werden mit Glasperlenstrahlen behandelt, um Blendung unter Operationssaalbeleuchtung zu reduzieren. Schneidkanten werden getrennt von Körperoberflächen behandelt, um die Schärfe zu erhalten. Das Hauptmaterial ist Edelstahl in chirurgischer Qualität.
Die Instrumentenendbearbeitung muss wiederholte Sterilisationszyklen überstehen. Elektropolierte Oberflächen widerstehen einer Degradation durch Autoklavenbelastung besser als mechanisch polierte Oberflächen, weil die Passivschicht gleichmäßiger ist. Die Oberflächenbeschaffenheitsspezifikation sollte die vorgesehene Anzahl an Wiederaufbereitungszyklen berücksichtigen, nicht nur das anfängliche Aussehen.
Fluidweg- und kardiovaskuläre Komponenten
Blutkontaktierende Oberflächen werden mit der glattesten erreichbaren Oberflächengüte spezifiziert, oft unter Ra 0,1 Mikrometer oder Sa unter 100 nm, um Thrombose und Hämolyse zu begrenzen. Elektropolieren oder isotropes Superfinishing sind die Standardverfahren. Interne Strömungskanäle sind die am schwierigsten zu bearbeitende Geometrie und erfordern häufig Abrasive-Flow-Bearbeitung oder chemische Polierverfahren.
Zu den üblichen Materialien gehören Edelstahl 316L, Nitinol für Formgedächtnisanwendungen und MP35N für ermüdungskritische kardiovaskuläre Komponenten. Der Finishing-Prozess darf die mechanischen Eigenschaften, für die das Material ausgewählt wurde, nicht verändern, was aggressive thermische oder chemische Behandlungen an Nitinol-Komponenten ausschließt.
Gehäuse und Umhausungen von Diagnosegeräten
Diagnosegehäuse entstehen aus einer Reihe von Fertigungswegen: Aluminium-Druckguss, Blechfertigung, und CNC-Bearbeitung von Plattenmaterial. Nicht implantierbare Gehäuse der Klasse I und II haben weniger strenge Ra-Anforderungen als Implantate, aber Reinigbarkeitsstandards gelten weiterhin. Optische Konstanz, Korrosionsbeständigkeit und Chemikalienbeständigkeit gegenüber Krankenhausreinigungsmitteln sind die primären Spezifikationen.
Gehäuse aus Aluminium 6061 werden in der Regel eloxiert. Gehäuse aus Edelstahl 304 oder 316 werden elektropoliert oder passiviert. In dieser Kategorie lassen sich die Kosten für die Oberflächenbehandlung aggressiver optimieren, weil die funktionalen Anforderungen geringer sind als bei implantatgeeigneter Arbeit. Eine Oberflächenbehandlung vorzuschreiben, die strenger ist als es die Geräteklassifizierung erfordert, verursacht Kosten ohne klinischen Nutzen.
Zusammenarbeit mit einem Lieferanten mit Oberflächenkompetenz
Die richtige Entscheidung zur Oberflächenbehandlung in der Konstruktionsphase reduziert den Aufwand für die regulatorische Dokumentation, unterstützt die Validierung der Sterilisation und schützt die langfristige Leistung des Produkts. Die Zusammenarbeit mit einem Lieferanten, der sowohl den Fertigungsprozess als auch die Anforderungen an die Oberflächenbehandlung versteht, nimmt dem Konstruktionsteam einen erheblichen Koordinationsaufwand ab.
Yijin Solution fertigt Medizintechnik-Bauteile nach ISO 13485 und ISO 9001 aus Titan, Edelstahl, Kobalt-Chrom und medizinischen Polymeren, wobei die Machbarkeit der Oberflächenbehandlung bei jedem Angebot geprüft wird. Senden Sie Ihre CAD-Datei mit dem Ziel-Ra und dem Werkstoff, und unsere Ingenieure liefern Ihnen innerhalb von 24 Stunden eine kostenlose DFM-Analyse.
FAQs zur Oberflächenbehandlung von Medizinprodukten
Welche Oberflächenbehandlung braucht ein medizinisches Implantat?
Artikulierende Implantatoberflächen erfordern in der Regel Ra unter 0,02 Mikrometern, um Abriebpartikel zu minimieren. Knochenkontaktierende Fixierungsoberflächen werden in der Regel mit Ra 1 bis 6 Mikrometern spezifiziert, um die Osseointegration zu unterstützen. Die konkrete Anforderung hängt vom Implantattyp, dem Material und dem regulatorischen Weg ab. Dies sind branchenübliche Bereiche, keine allgemeingültigen Regeln, und der Gerätehersteller definiert und begründet das genaue Ziel durch seinen Designkontrollprozess.
Was ist der Unterschied zwischen Passivierung und Elektropolieren?
Das Passivieren entfernt Oberflächenverunreinigungen und bildet eine schützende Oxidschicht, ohne die Oberflächenrauheit zu verändern. Beim Elektropolieren wird Material elektrochemisch abgetragen, wodurch Ra um etwa 50 Prozent reduziert und die Korrosionsbeständigkeit durch eine glattere, gleichmäßigere Passivschicht verbessert wird. Viele Medizintechnik-Bauteile sehen beide Verfahren in Folge vor: zuerst elektropolieren, um die Rauheit zu reduzieren, dann passivieren als abschließenden Reinigungsschritt.
Welche Normen für Oberflächenbehandlung gelten für Medizintechnik?
ISO 4287 und ISO 25178 definieren die Parameter der Rauheitsmessung. ASTM F86 regelt die Oberflächenvorbereitung für metallische chirurgische Implantate und umfasst Passivierung, Elektropolieren und die Entfernung von Verunreinigungen. FDA 21 CFR Part 820 verlangt dokumentierte Oberflächenspezifikationen und Prozessvalidierung als Teil der Designkontrolle. ISO 13485 bietet den Qualitätsmanagementrahmen, der all dies auf Lieferantenebene zusammenführt.
Wie beeinflusst der Fertigungsprozess die endgültige Oberflächenbeschaffenheit?
Das primäre Fertigungsverfahren bestimmt den Ausgangs-Ra. CNC-Bearbeitung erzeugt in der Regel Bearbeitungsoberflächen im Bereich Ra 0,8 bis 3,2 Mikrometer. Druckguss-Oberflächen sind rauer, mit Trennlinien und Porosität, die Beachtung erfordern. Spritzguss-Oberflächen übernehmen die Textur des Werkzeugs. Additiv gefertigte Oberflächen sind am rauesten, oft Ra 10 Mikrometer oder mehr, und benötigen fast immer eine Nachbearbeitung. Je näher die gefertigte Oberfläche am Ziel-Ra liegt, desto geringer sind Nachbearbeitungskosten und Lieferzeit.
Sollte die Oberflächenbehandlung vom selben Lieferanten angeboten werden, der das Bauteil fertigt?
Wenn Sie die primäre Fertigung und die Oberflächenbehandlung bei demselben Lieferanten anfragen, vereinfacht das die Rückverfolgbarkeitsdokumentation und verringert das Risiko von Handhabungsschäden zwischen den Arbeitsschritten. Außerdem bündelt es die DFM-Analyse bei einem Engineering-Team. Der Nachteil ist, dass der Leistungsumfang des Lieferanten bei der Oberflächenbehandlung möglicherweise keine Spezialverfahren wie medizinisches PVD oder biofunktionale Beschichtungen abdeckt, die oft an spezialisierte Anbieter gehen. Die richtige Antwort hängt von der erforderlichen Oberfläche ab, nicht von einer allgemeinen Vorliebe für Einzelquellenbeschaffung.
Zurück zum Anfang: Medizinprodukte-Endbearbeitung: Oberflächenbehandlungen, Normen und Lieferantenauswahl